Hersteller von Metallverarbeitungsanlagen für Schäl-, Schleif-, Schneid- und Beizlinien

PRODUKTKATEGORIEN

Finden Sie die richtige Ausrüstung für Ihre Produktionsanforderungen

Entdecken Sie unser komplettes Sortiment an Metallverarbeitungs- und Oberflächenbehandlungsgeräten für die Herstellung von Stangen, Rohren, Drähten und Metallkomponenten. Unsere Produktkategorien umfassen Schäl-, Schneid-, Schleif-, Zieh-, Fräs-, Polier-, Rostentfernungs-, Richt-, Beiz- und Galvanikprozesse und helfen Kunden dabei, die Produktionseffizienz, Oberflächenqualität und Verarbeitungsstabilität zu verbessern.

Ob Sie eine einzelne Maschine oder eine komplette Produktionslinie benötigen, wir bieten zuverlässige Ausrüstungslösungen für verschiedene Metallverarbeitungsanwendungen.

KONTAKT

Anfasmaschine

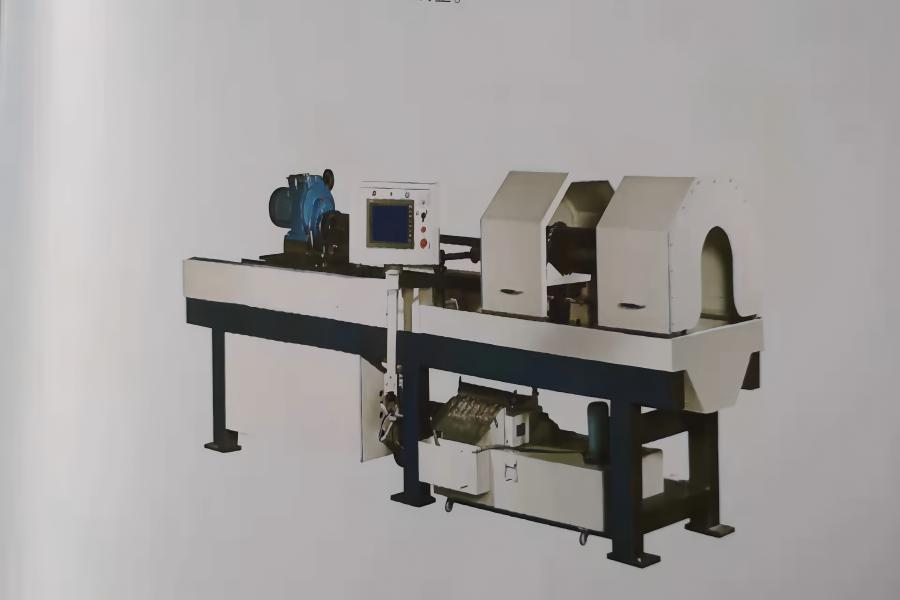
Das doppelseitige Anfas- und Planfräsen mit zwei Stangen sowie das doppelseitige Spanentfernungsgerät und das Fördergestell sind alle auf demselben Gehäuse installiert. Das Stangenmaterial wird abwechselnd über die Wählvorrichtung auf dem Rollentisch in die linksseitig ausgerichtete Vorrichtung oder die rechtsseitig ausgerichtete Vorrichtung geladen. Zwei Stangen rollen und gleiten in die V-Nut zur Positionierung der Doppelstation. Unter der Innenseite der V-Nut befinden sich Riemenscheiben. Der Zylinder schiebt die Stange auf der Riemenscheibe zum Positionierungsblock. Der Presszylinder am doppelseitigen Gerätekopf treibt den doppelten V-förmigen Halter an, um die Stange festzuklemmen. Angetrieben durch den Ölzylinder bearbeitet das Plandrehwerkzeug die Endfläche. Die linken und rechten Doppelplanmaschinen bearbeiten abwechselnd. Der Hubzylindermechanismus hebt die Stange an und befördert sie für den nächsten Doppelanfasvorgang (doppelte vorpositionierte V-Nut). Das Stangenmaterial wurde angehoben und gleitet vom doppelten Vorpositionierungsschlitz nach unten (nach rechts, der V-Nut zum Anfasen des doppelten Endes), und die Stange wird vom Zylinder erneut auf die rechte Seite des doppelten Anfaskopfes gedrückt. Vor dem Kopf befindet sich ein Positionierungsblock (pneumatischer Hebeblock), die Stange stoppt dort, wo der Block positioniert ist, der Block wird angehoben und der Druckzylinder am Doppel-Anfaskopf treibt die doppelte V-förmige Klemme an, um das rechte Ende der Stange festzuklemmen, und der Doppel-Anfaskopf beginnt mit dem Anfasvorgang. Das Stangenmaterial gleitet aus der V-Nut mit doppelter Anfasung am rechten Ende und in die V-Nut mit doppelter Anfasung am linken Ende und drückt die Stange auf der Riemenscheibe erneut durch den Zylinder zum linken Doppelanfaskopf. Das linke und rechte Doppelkopf-Anfasen erfolgt ebenfalls abwechselnd und wiederholt. Der rechte Maschinenkopf ist feststehend, der linke Kopf und das Fördergestell werden von Hydraulikzylindern angetrieben, die je nach Stangenmaterial angepasst werden können, und die Länge der zu bearbeitenden Stange kann am Operationstisch eingestellt werden. Gefräste und gefaste Produkte weisen keine Grate auf und sind glatt und flach. Die Frästiefe der Stirnfläche kann von 3 bis 5 mm eingestellt werden und die Fasengröße beträgt 2 ~ 3 × 45 ° mm. Die Tiefe der Fräsfläche und die Fase können entsprechend der tatsächlichen Situation des eingehenden Materials angepasst werden. Es ist erforderlich, dass bei der Bearbeitung keine erneute Biegeverformung am Stab entsteht.
Weiterlesen »

Stabwalzwerk

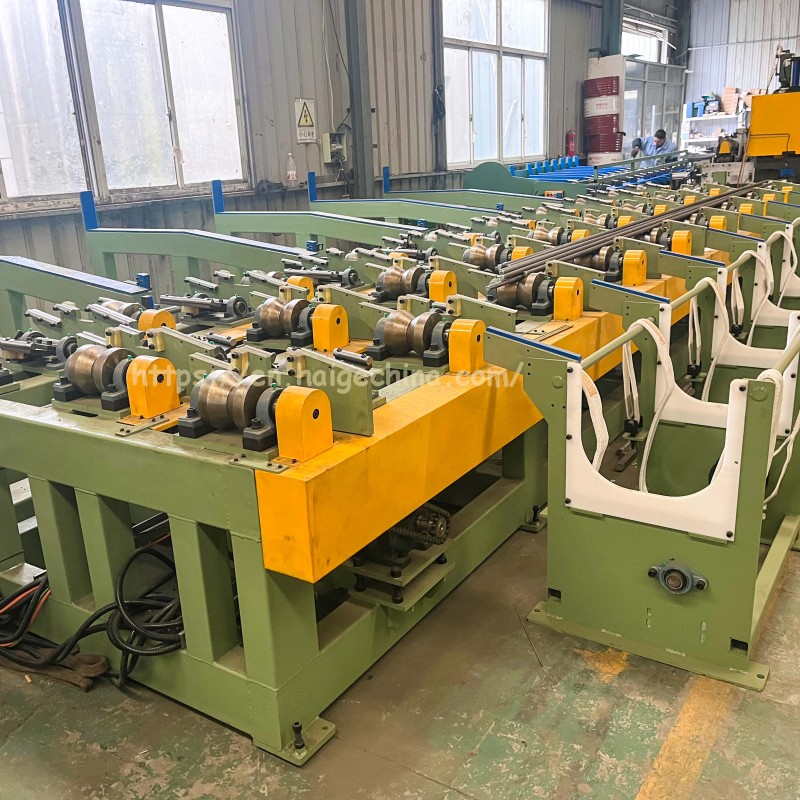
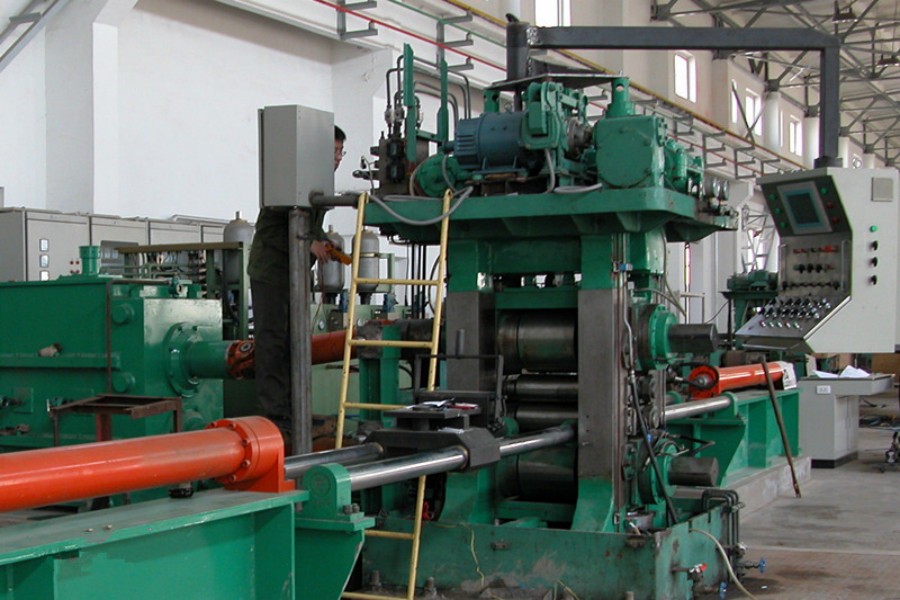
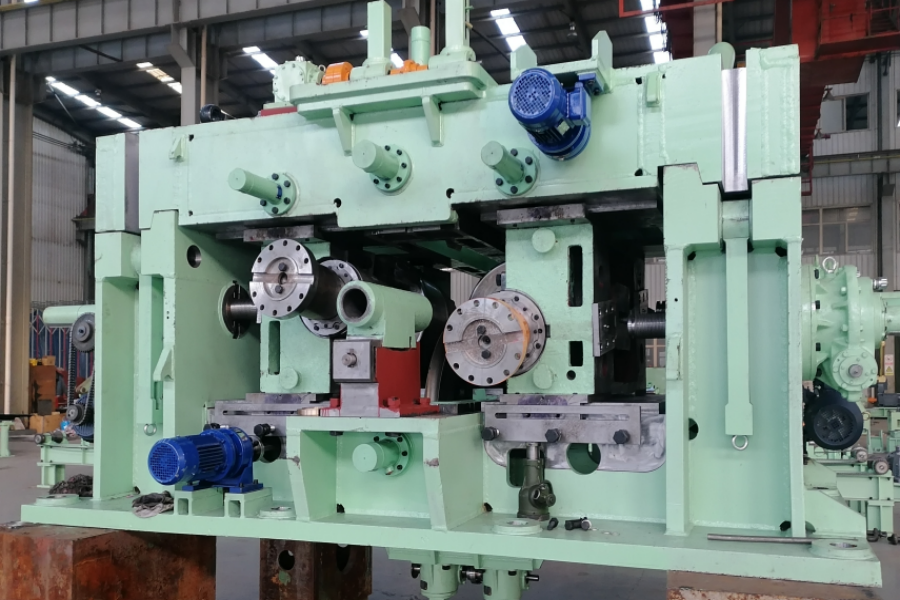
Der Arbeitsständer eines Walzwerks besteht normalerweise aus Walze, Walzenlager, Rahmen, Schienenträger, Walzeneinstellvorrichtung, Aufwärtswalzenausgleichsvorrichtung und Walzenwechselvorrichtung. Und andere Serien von Hilfsverarbeitungsgeräten während des Walzens, wie Rohmaterialvorbereitung, Erhitzen, Umdrehen des Stahls, Scheren, Richten, Abkühlen, Risserkennung, Wärmebehandlung und Beizgeräte. Die Auswahl der Art und Größe des fertigen oder halbfertigen Walzwerks sollte entsprechend der Maschinenvielfalt, -spezifikation, -qualität und -quantität sowie unter Berücksichtigung der erforderlichen Hilfs-, Hebe- und Transportausrüstung getroffen werden. Schließlich kann die Entscheidung unter Berücksichtigung verschiedener Faktoren getroffen werden, um eine ausgewogene Wahl zu erreichen.

Weiterlesen »

LG90-H Einzellinien-Langhub-Kaltrohrfräsmaschine

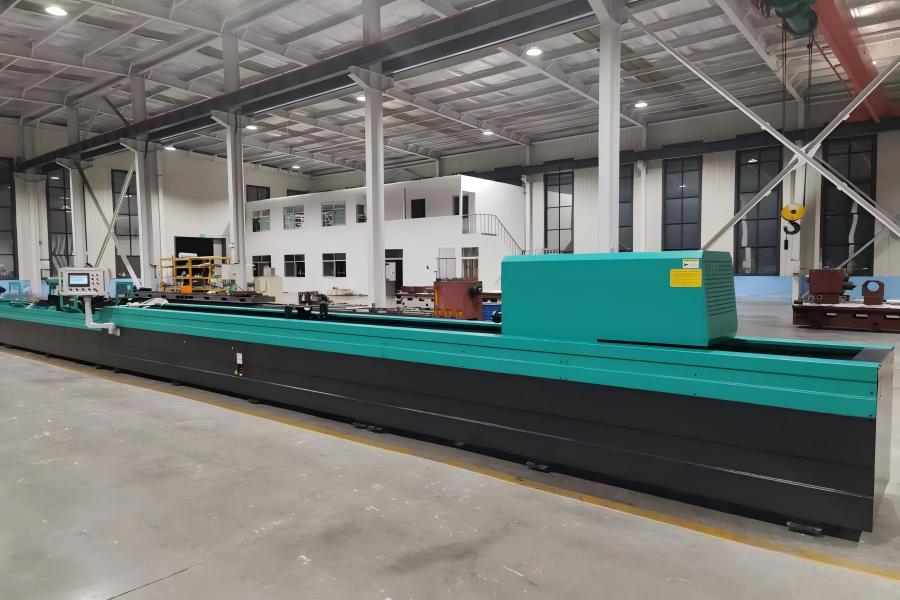
Die Hauptstruktur des LG-Kaltrohrwalzwerks besteht aus einem Maschinenbett, einem rotierenden Vorschubmechanismus, einem Rahmen, einem Hauptmotor, einer Kernstange, einem Übertragungssystem, einem elektrischen System usw. Mit der Entwicklung der Technologie hat sich der rotierende Vorschubmechanismus heutzutage in Einzelrotation, Doppelvorschub, Doppelrotation, Einfachzuführung und Doppelrotation-Doppelzuführung weiterentwickelt. Der übliche Zuführungsmodus kann in mechanische Zuführung, fotoelektrische Zuführung und Servozuführung unterteilt werden. Der kritischste Teil eines Kaltwalzwerks ist der Rahmen, der Walzen, Getriebe, Zahnstange usw. umfasst. Das Funktionsprinzip kann wie folgt beschrieben werden. Durch die Erzeugung regelmäßiger Hohlräume durch Walzen und Dorn können Stahlrohre walzgewalzt werden, wobei die elastische Verformung des Metalls genutzt wird. Die Maschine des Kaltrohrwalzwerks kann einen Kaltwalzvorgang des Mantels mittels Ringloch mit relativ guter Erstwalzleistung durchführen und kann auch nahtlose Nichteisenmetallrohre mit normaler Präzision verarbeiten. Das offensichtlichste Merkmal des Kaltwalzwerks ist die hohe Materialausnutzung mit besserer Präzision und Oberflächenrauheit als bei Kaltrohrziehmaschinen.

Weiterlesen »

Offenes Schmieden

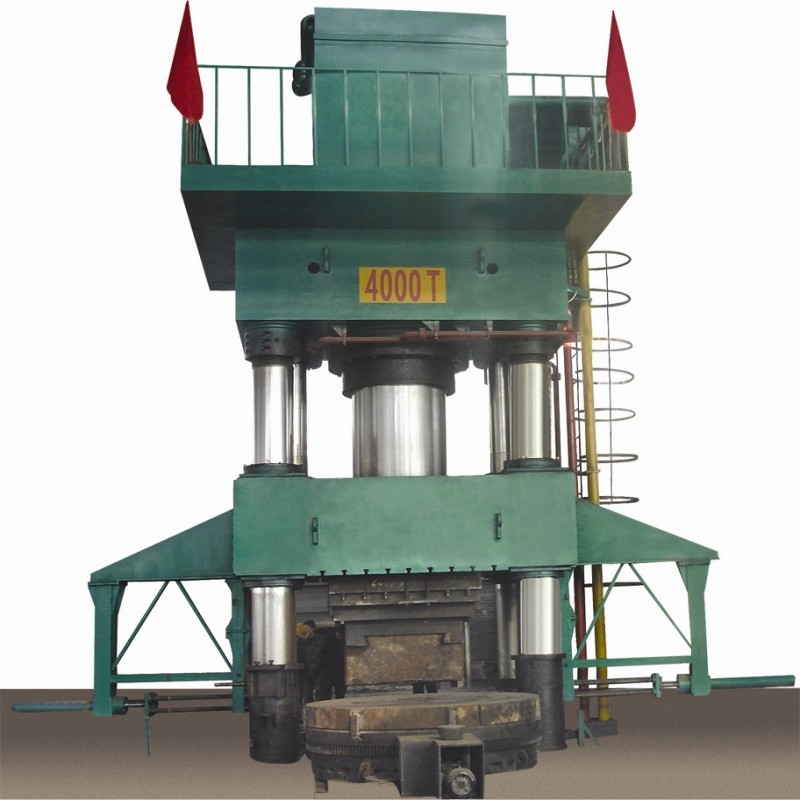
Hauptfunktion und Merkmale: Diese Maschine wird hauptsächlich beim offenen Heißschmieden von Rohteilen und Ringteilen sowie beim anderen Warmschmieden und Warmgesenkschmieden eingesetzt. Die Arbeitskapazität und der Hub der Maschine können je nach Prozessanforderung angepasst werden. Diese Maschine verfügt über einen unabhängigen dynamischen Mechanismus und ein elektrisches System und verwendet ein Drucktasten-Steuerungssystem. Es können zwei Einstellbetriebsarten, manueller und halbautomatischer Betrieb, realisiert werden. Diese Maschine ist einfach zu bedienen, geräuscharm, stabiler Druck, schnelle Abwärtsverbindung und schneller Rücklauf, wodurch die Anforderungen verschiedener Produktionsprozesse erfüllt werden können.

Weiterlesen »

WHS-450x4000

Die Honmaschine WHS-450×4000 verfügt über eine horizontale Rahmenstruktur. Zu den Hauptkomponenten gehören Maschinenbett, Spindelkopf, Führungsschienen, Honstangen-Drehantriebsmotor, Hon-Expansionsantriebsmotor, Spindelkopf-Querantriebsmotor, Honkopf, Honstange, V-Block zur Werkstückbefestigung, Schaltschrank, Bedienkasten, Kühlmitteltank und Kühlmittelpumpe sowie ein zusammengebauter Magnetfilter.

Weiterlesen »

HC35X3M

Die CNC-Tieflochhonmaschine HC35X3M unterstützt das Honen mit konstantem Druck bei einfacher und komfortabler Bedienung. Durch die Verwendung eines werkstückfesten Strukturdesigns realisiert die Ausrüstung die Honbearbeitung durch die Rotation und die hin- und hergehende lineare Bewegung des Honkopfs. Es wurde speziell zum Honen und Polieren von zylindrischen Tieflochwerkstücken entwickelt und ist weit verbreitet für Präzisionsrohrteile wie Hydraulikzylinder und Pneumatikzylinder. Die Maschine erreicht eine Bearbeitungsgenauigkeit von IT6–IT7 oder höher für Bohrungsdurchmesser, wobei die Oberflächenrauheit nach dem Polieren Ra 0,2–Ra 0,4 erreicht. Die lokalisierte Honfunktion korrigiert effektiv Werkstückbearbeitungsfehler wie Konizität, Ovalität und teilweise Öffnungsabweichung. Es kann das Honen von kaltgezogenen Stahlrohren direkt durchführen und dient als ideale hochpräzise und hocheffiziente Ausrüstung für die Tieflochbearbeitung. Ausgestattet mit einem professionellen SPS-Steuerungssystem zeichnet sich die Maschine durch eine stabile Kommutierung und eine flexible Geschwindigkeitsregelung während des Betriebs aus. Es gewährleistet eine gleichbleibende Maßgenauigkeit der Bohrung und reduziert gleichzeitig die Arbeitsintensität erheblich. Das System steuert das Ausdehnungsmaß des Honkopfs während des gesamten Honprozesses stabil, garantiert so eine gleichmäßige Präzision des Bohrungsdurchmessers und verbessert die Effizienz beim Tieflochhonen deutlich. Der Honkopf verfügt über einen Servomotor, der mit einem Reduzierstück für eine konstante Druckexpansion ausgestattet ist und eine stabile und konstante Honkraft von den Schleifstreifen liefert, um eine hervorragende Rundheit und Zylindrizität der Werkstücke zu gewährleisten. Die Honstange ist an beiden Enden mit Universalgelenken ausgestattet, die die Geradheit der Bearbeitung und die Gesamtstabilität der Ausrüstung wirksam gewährleisten. Der Hondruck ist einstellbar, um unterschiedlichen Bearbeitungsanforderungen gerecht zu werden. Der Bearbeitungsdurchmesserbereich der Maschine beträgt Φ50–Φ350 mm. Dank seiner einfachen Bedienung, hohen Produktionseffizienz und überlegenen wirtschaftlichen Vorteile ist dieses Gerät sowohl für die Massenproduktion als auch für Einzelstück- und Kleinserienbearbeitungsszenarien anpassbar und somit eine optimale Wahl für die Präzisionsbearbeitung von Tieflöchern.

Weiterlesen »

Lösungen für Metallverarbeitungsgeräte

Teilen Sie uns Ihren Materialtyp, Ihren Größenbereich, Ihre Verarbeitungsanforderungen und Ihren Produktionskapazitätsbedarf mit.
Wir bieten zuverlässige Metallverarbeitungsanlagen für die Herstellung von Stangen, Rohren, Drähten und Metallkomponenten, die die Prozesse Schälen, Schneiden, Schleifen, Ziehen, Polieren, Richten, Beizen und Galvanisieren abdecken.

Projektinformationen, die wir brauchen