Производитель металлообрабатывающего оборудования для линий зачистки, шлифования, резки и травления

КАТЕГОРИИ ПРОДУКЦИИ

Найдите подходящее оборудование для ваших производственных нужд

Ознакомьтесь с нашим полным ассортиментом оборудования для обработки металлов и обработки поверхности, предназначенного для производства прутков, труб, проволоки и металлических компонентов. Наши категории продуктов охватывают процессы очистки, резки, шлифования, волочения, фрезерования, полировки, удаления ржавчины, правки, травления и гальваники, помогая клиентам повысить эффективность производства, качество поверхности и стабильность обработки.

Нужна ли вам одна машина или полная производственная линия, мы обеспечиваем надежные решения в области оборудования для различных задач обработки металлов.

КОНТАКТЫ

Машина для снятия фаски

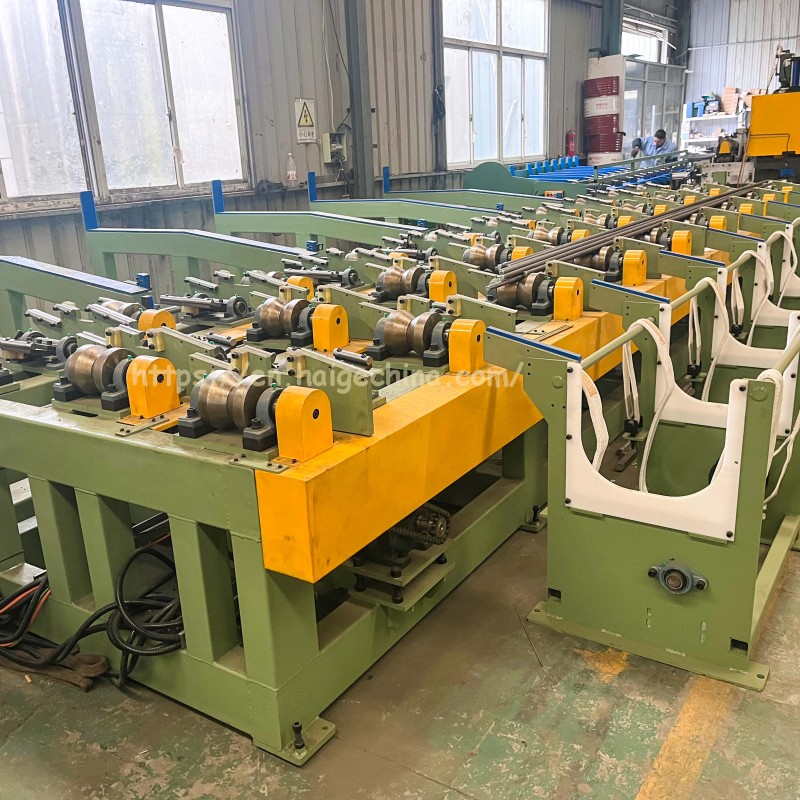
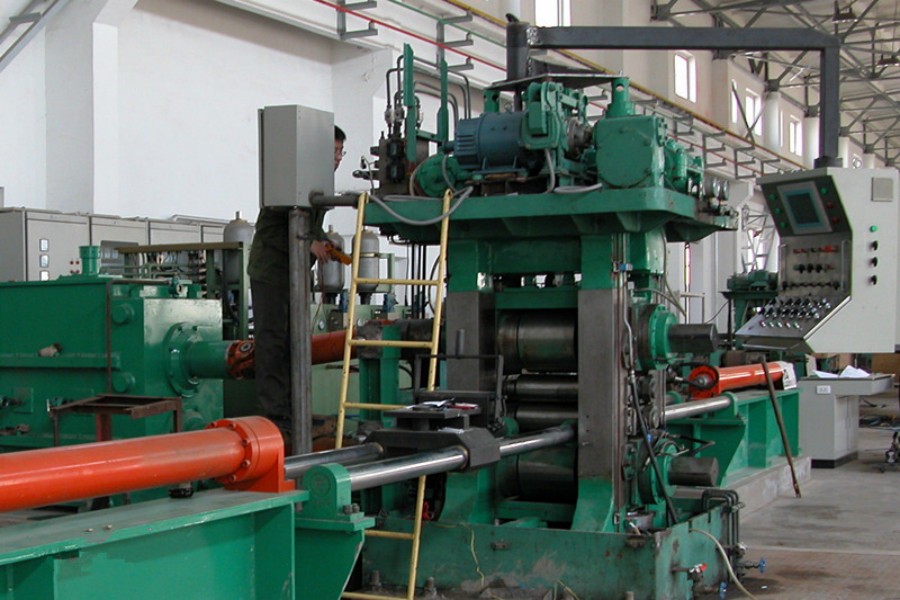
Двухстороннее устройство для снятия фаски и торцевой обработки с двумя концами, а также устройство для удаления стружки с двух сторон и конвейерная стойка установлены на одном корпусе. Пруток загружается в левое торцевое устройство или правое торцевое устройство через наборное устройство на рольганге поочередно. Два стержня катятся и вставляются в V-образный паз для позиционирования двойной станции. Под внутренней стороной V-образного паза находятся шкивы. Цилиндр толкает стержень на шкиве к позиционирующему блоку. Прижимной цилиндр на двусторонней головке устройства приводит в движение двойной V-образный держатель для зажима стержня. Торцевой инструмент, приводимый в движение масляным цилиндром, обрабатывает торцевую поверхность. Левое и правое двойное торцовочное устройство обрабатывают поочередно. Механизм подъемного цилиндра поднимает стержень и транспортирует стержень для следующего процесса двойной обработки фаски (двойная предварительно расположенная V-образная канавка). Материал стержня поднимается и  скользит вниз из двойного паза предварительного положения в (справа, двусторонний V-образный паз для снятия фаски), и стержень снова толкается цилиндром к правой стороне головки для снятия двойной фаски. Перед головкой находится позиционирующий блок (пневматический подъемный блок), стержень останавливается в том месте, где находится блок, блок поднимается, а прижимной цилиндр на двойной головке для снятия фаски приводит в движение двойной V-образный зажим, зажимая правый конец стержня, и двойная головка для снятия фаски начинает процесс снятия фаски. Материал стержня выскальзывает из V-образной канавки с двойной фаской на правом конце и скользит в V-образную канавку с двойной фаской на левом конце и снова толкает стержень на шкиве к левой головке с двойной фаской с помощью цилиндра. Левая и правая снятие фасок с помощью двойной головки также обрабатывается поочередно и многократно. Правая головка машины фиксирована, левая головка и конвейерная стойка приводятся в движение гидравлическими цилиндрами, которые можно регулировать в зависимости от различных материалов прутка, а длину обрабатываемого прутка можно регулировать на операционном столе. Фрезерованные и скошенные изделия не имеют заусенцев, гладкие и плоские. Глубину фрезерования торца можно регулировать от 3 до 5 мм, а размер фаски составляет 2 ~ 3 × 45° мм. Глубину поверхности фрезерования и фаски можно регулировать в соответствии с фактическим положением поступающего материала. Необходимо, чтобы в процессе обработки стержень не вызывал новых деформаций изгиба.
Читать далее »

Барный прокатный стан

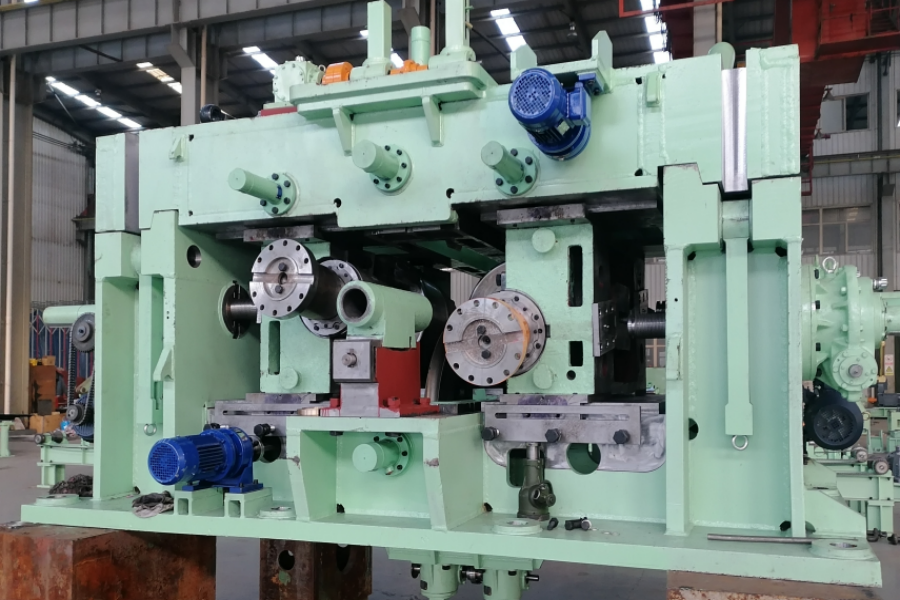
Рабочая клеть прокатного стана обычно состоит из ролика, роликового подшипника, рамы, рельсовой опоры, устройства регулировки роликов, устройства балансировки верхних роликов и устройства смены роликов. И другие серии вспомогательного технологического оборудования во время прокатки, такого как подготовка сырья, нагрев, переворачивание стали, резка, выпрямление, охлаждение, обнаружение трещин, оборудование для термообработки и травления. Выбор типа и размера готового прокатного стана или полуфабриката должен определяться в зависимости от разновидности машины, технических характеристик, качества и количества, а также с учетом необходимого вспомогательного, подъемно-транспортного и вспомогательного оборудования. Наконец, решение может быть принято с учетом различных факторов для достижения сбалансированного выбора.

Читать далее »

LG90-H Однолинейный длинноходовой фрезерный станок для холодных труб

Основная конструкция стана холодной прокатки труб LG состоит из станины, вращающегося механизма подачи, рамы, главного двигателя, стержня, системы передачи, электрической системы и т. д. С развитием технологий в настоящее время вращающийся механизм подачи превратился в одинарный, двойной, двойной, одинарный и двойной. Обычный режим подачи можно разделить на механическую подачу, фотоэлектрическую подачу и сервоподачу. Наиболее ответственной частью стана холодной прокатки является рама, включающая в себя ролик, шестерню, стойку и т. д. Принцип работы можно описать следующим образом. Создавая регулярную полость с помощью ролика и оправки, стальную трубу можно подвергать прокатке, используя упругую деформацию металла. Стан холодной прокатки труб может осуществлять процесс холодной прокатки до оболочки с использованием кольцевого отверстия с относительно хорошими характеристиками первой прокатки, а также может обрабатывать бесшовные трубы из цветных металлов нормальной точности. Наиболее очевидной характеристикой стана холодной прокатки является высокий уровень использования материала, более высокая точность и шероховатость поверхности, чем у машины холодного волочения труб.

Читать далее »

Открытая ковка

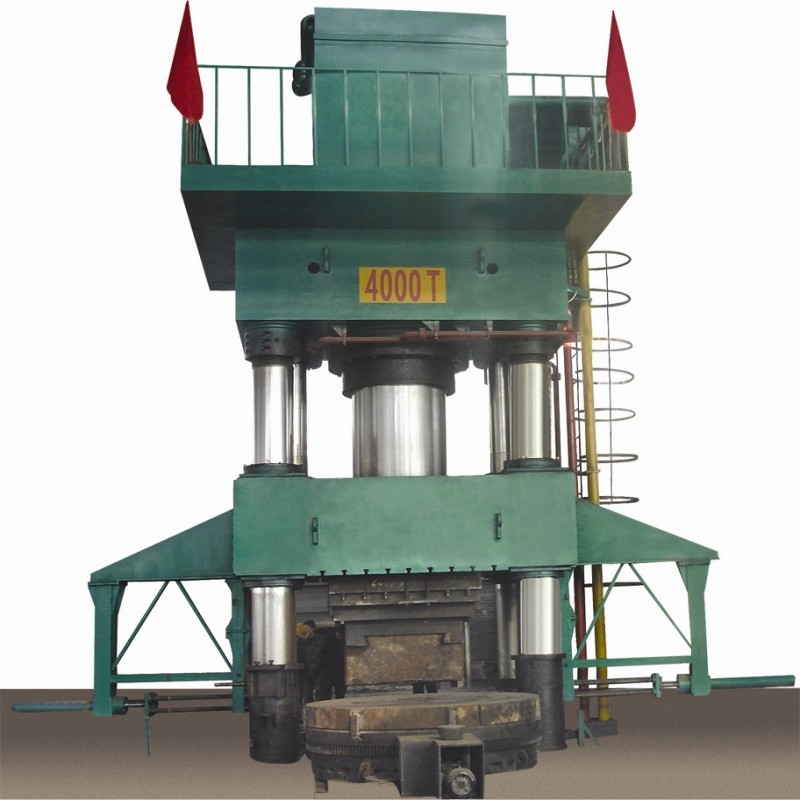
Основные функции и характеристики: Эта машина в основном используется в процессе горячей открытой ковки заготовок и кольцевых деталей, а также в других видах горячей ковки, горячей штамповки. Рабочую мощность и ход машины можно регулировать в соответствии с требованиями процесса. Эта машина имеет независимый динамический механизм и электрическую систему, в которой используется система управления с помощью кнопок. Могут быть реализованы два режима работы: ручной и полуавтоматический. Эта машина проста в эксплуатации, имеет низкий уровень шума, стабильное давление, быструю передачу данных вниз и быстрый возврат, что позволяет удовлетворить потребности различных производственных процессов.

Читать далее »

WHS-450x4000

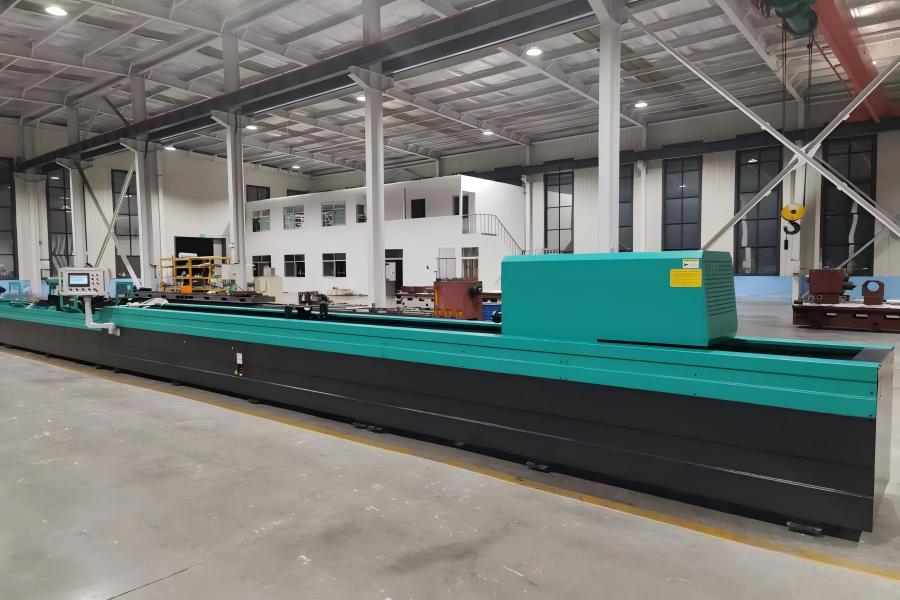
Хонинговальный станок WHS-450×4000 имеет горизонтальную рамную конструкцию. Его основные компоненты включают в себя станину станка, шпиндельную головку, направляющие, приводной двигатель хонинговального стержня, приводной двигатель хонинговального расширения, приводной двигатель перемещения шпиндельной головки, хонинговальную головку, хонинговальный стержень, V-образный блок фиксации заготовки, электрический шкаф, рабочий блок, резервуар для охлаждающей жидкости и насос охлаждающей жидкости, а также собранный магнитный фильтр.

Читать далее »

ХК35Х3М

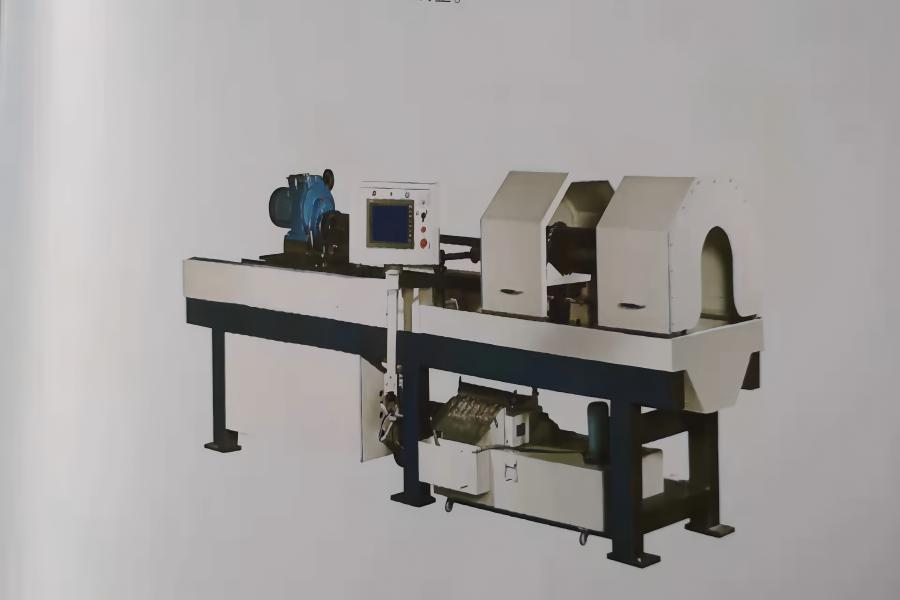
Хонинговальный станок для глубоких отверстий с ЧПУ HC35X3M обеспечивает хонингование при постоянном давлении, обеспечивая простое и удобное управление. Благодаря конструктивной конструкции с фиксированной заготовкой оборудование осуществляет хонингование посредством вращения и возвратно-поступательного линейного движения хонинговальной головки. Он специально разработан для хонингования и полировки цилиндрических заготовок с глубокими отверстиями и широко применяется для прецизионных трубчатых деталей, таких как гидравлические и пневматические цилиндры. Станок достигает точности обработки IT6–IT7 или выше для диаметров отверстий, при этом шероховатость поверхности после полировки достигает Ra 0,2–Ra 0,4. Функция локализованного хонингования эффективно исправляет ошибки обработки заготовки, включая конусность, овальность и частичное отклонение апертуры. Он может непосредственно выполнять хонингование холоднотянутых стальных труб, выступая в качестве идеального высокоточного и высокоэффективного оборудования для чистовой обработки глубоких отверстий. Оснащенная профессиональной системой управления ПЛК, машина обеспечивает стабильную коммутацию и гибкое регулирование скорости во время работы. Это обеспечивает постоянную точность размеров отверстия, значительно снижая трудоемкость. Система стабильно контролирует размер расширения хонинговальной головки на протяжении всего процесса хонингования, гарантируя равномерную точность диаметра отверстия и значительно повышая эффективность хонингования глубоких отверстий. В хонинговальной головке используется серводвигатель, соединенный с редуктором для расширения при постоянном давлении, обеспечивающий стабильную и постоянную силу хонингования от абразивных полос, что обеспечивает превосходную округлость и цилиндричность заготовок. Хонинговальный стержень оснащен универсальными шарнирами на обоих концах, которые эффективно гарантируют прямолинейность обработки и общую стабильность оборудования. Давление хонингования регулируется в соответствии с различными требованиями обработки. Диапазон диаметров обработки станка составляет Φ50–Φ350 мм. Благодаря простоте управления, высокой эффективности производства и превосходным экономическим преимуществам это оборудование адаптируется как к массовому производству, так и к обработке единичных и мелкосерийных изделий, что делает его оптимальным выбором для прецизионной чистовой обработки глубоких отверстий.

Читать далее »

Решения для металлообрабатывающего оборудования

Сообщите нам тип вашего материала, диапазон размеров, требования к обработке и потребности в производственных мощностях.
Мы предоставляем надежное металлообрабатывающее оборудование для производства прутков, труб, проволоки и металлических компонентов, охватывающее процессы очистки, резки, шлифования, волочения, полировки, правки, травления и гальваники.

Информация о проекте, которая нам нужна