
抛光应该在金属棒材精加工线上的什么位置进行?
只有在上游工序已经控制了抛光无法纠正的缺陷之后,才应放置抛光机。在金属棒材精加工生产线上,矫直可解决弯曲问题,剥皮可去除受控的外层和更深的表面缺陷,无心磨削可细化直径、圆度和表面状况,然后使用抛光来细化最终的表面外观或纹理。买家搜索“抛光机”因此在选择机器本身之前需要定义完整的工艺路线。海格提供的设备涵盖剥皮、矫直、研磨和抛光,这使得工艺定位成为比单独抛光能力更有用的采购问题。
抛光是一个精加工阶段,而不是通用的缺陷修正过程
这句话 金属抛光机 可以描述非常不同的职责。一家工厂可能希望改善磨削后光亮棒材的最终外观。另一些人可能想在包装前去除管子上的浅色痕迹。第三种可能期望抛光能够同时去除厚重的水垢、深接缝和尺寸误差。这些不是等效的过程要求。
当抛光工作与上游校正明显分开时,抛光效果最佳。如果传入的材料仍然弯曲、严重结垢或尺寸不稳定,要求抛光阶段解决每个问题可能会增加磨料消耗、减慢进给速度,并且仍然让买家无法测量最终结果。
进程边界: 海格已发布的设备组合包括矫直机、去皮机、研磨机和抛光机。正确的顺序取决于工件状况和最终要求;如果不检查实际的棒材或管材,则不应将任何单一序列视为通用。
棒材抛光机使用前应完成哪些工作?
A 棒材抛光机 应接收已在稳定支撑和表面精加工所需的工艺窗口内的材料。买方应检查到达抛光站的物品,并将每个缺陷分配给旨在控制它的流程。
典型的上游问题包括:
- 棒材是否足够直,能够穿过滚轮和导轨而不会产生不稳定的接触?
- 表面是否仍然含有深缝、凹坑或损坏的外层,需要剥离或更重的去除?
- 外径或圆度是否仍超出最终产品要求?
- 通过专门的准备或清除阶段是否可以更好地处理重垢或锈迹?
- 抛光是否只会去除轻微的精加工余量,还是买家期望大量的库存去除?
这些问题很重要,因为 金属棒材抛光机 通常围绕表面精加工任务进行选择。如果买方希望机器纠正几何形状或去除深层缺陷,则项目可能需要另一项上游操作或不同的精加工路线。
研磨和抛光不应视为同一过程
研磨和抛光都可以使用磨料,但它们通常解决不同的生产问题。当控制材料去除、直径细化、圆度改善或可测量的缺陷去除很重要时,通常会使用磨削。抛光通常与最终表面细化、定向光洁度、亮度或为下一个外观敏感步骤做准备相关。
当买家搜索时,这种区别很重要 研磨抛光机 或一个 金属研磨抛光机。组合生产线可以包括这两种操作,但流程仍应说明每个站负责的内容。如果没有这种分离,供应商就无法一致地定义切削量、磨料顺序、进给速度或检查要求。
一个有用的流程图是:
来料棒材→矫直(如果需要)→剥皮或校正磨削(如果需要)→无心磨削以进行尺寸/表面控制→抛光以实现最终精加工→检查→受保护的搬运和包装。
确切的路线可以更短或更长。要点是抛光应与前一道工序所产生的条件相关联。
砂带抛光机何时可以作为独立的精加工阶段工作?
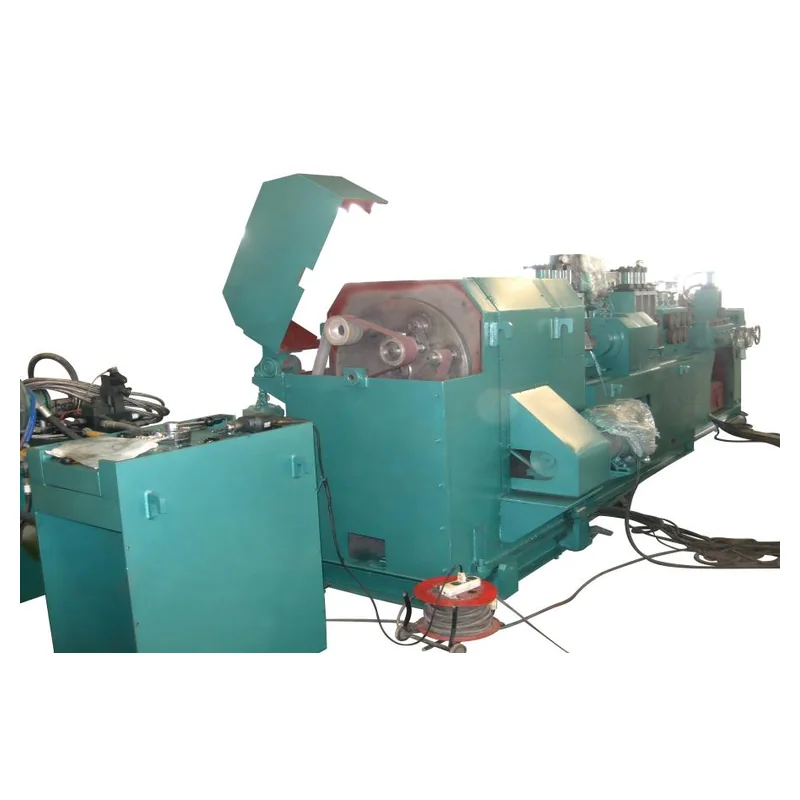
安 砂带抛光机 当传入的工件几何形状已经可以接受、剩余的表面缺陷很浅、所需的光洁度明确定义并且进给/支撑布置稳定时,可以是一个实用的独立精加工阶段。在这些条件下,抛光机正在精炼表面,而不是尝试重建零件。
海格的 砂带抛光机 发布了棒材、管材、轴材和型材产品系列。列出的型号系列适合初步筛选,但买方仍需要确认哪种型号和磨料排列与实际工件范围相匹配。
最重要的商业问题不是供应商是否能够抛光一个干净的样品。而是同一工艺能否以所需的生产率处理正常的来料表面范围,而无需依赖过多的人工返工。
无心磨削后抛光应在哪里?
对于圆棒和圆柱形零件,无心磨削和抛光可以形成互补的阶段。无心磨削可用于控制外径、圆度和规定的表面状况。然后,抛光可以修改外观、定向纹理或最终粗糙度目标,而无需承担完整的尺寸去除任务。
这就是为什么一个 棒材研磨抛光线 应定义两台机器之间的切换。研磨机留下的残料或表面损伤不应超过抛光阶段可以合理去除的量。相反,抛光站不应去除太多材料,以免改变研磨机已建立的尺寸。
海格的 无心磨床 当项目需要尺寸和外观表面控制时,可以将类别与其抛光机系列一起审查。采购团队应要求供应商说明每个阶段的预期进货条件和最终检验点。
完成目标需要的不仅仅是“明亮”或“顺利”这样的词
买家可以用“明亮”、“缎面”、“光滑”或“镜面”等词语来描述视觉意图,但这些词语本身很难作为验收标准。一个 圆棒抛光机 应尽可能根据可测量或批准的结果进行指定。
验收包可能包括:
- 相关的表面粗糙度;
- 经批准的视觉样本;
- 方向图要求;
- 允许残留的划痕或缺陷;
- 沿棒材或管材的检查位置;
- 外观是在下游涂层或电镀工艺之前还是之后进行判断。
表面粗糙度和外观相关但不相同。两个条可以显示相似的粗糙度值,同时显示不同的方向标记或局部缺陷。对于 B2B 项目,当外观很重要时,最安全的途径是将可衡量的标准与商定的样本结合起来。
下游处理可能会破坏良好的抛光效果
中最容易被忽视的问题之一 金属棒材自动抛光机 项目是工件离开抛光站后发生的事情。传送辊、侧导轨、堆积台、捆扎设备和包装接触表面可能会再次产生划痕或压痕。
因此,机器出口样品不足以证明完整的生产线。项目应对下游处理后的产品进行检查。如果表面的外观至关重要,则生产线设计可能需要受保护的滚筒、受控的传输、清洁的接触表面或其他防止成品表面损坏的处理装置。
这也是讨论将抛光作为生产线的一部分而不是作为独立机器购买的原因。只有在相同的条件下进行检验和包装时,饰面才有价值。
上下游业务该如何分配?
| 流程问题 | 主要审核流程 | 为什么抛光前很重要 |
|---|---|---|
| 钢筋弯曲/直线度差 | 矫直 | 不稳定的几何形状会降低接触和进给的一致性。 |
| 深表层/接缝 | 剥离或矫正材料去除 | 抛光可能无法经济地去除深层缺陷。 |
| 外径/圆度控制 | 无心磨削 | 应在最终外观精加工之前确定几何形状。 |
| 轻微划痕/最终纹理 | 抛光 | 这是车站设计时应围绕的最终任务。 |
| 后处理划痕 | 处理/包装 | 最终的成品必须能够在运输和储存中保存下来。 |
该表不是强制性的工艺路线。这是一种防止一台机器被分配属于另一阶段的缺陷的方法。
买家应发送哪些数据进行抛光线审核?
对于工艺位置审查,询价应比普通抛光机请求更广泛。买方应提供材料等级或系列、工件几何形状、最小和最大尺寸、长度、来料直线度、现有表面缺陷、上游工艺、最终精加工目标、允许的尺寸变化、吞吐量要求和下游处理方法。
如果项目包括多个表面精加工步骤,请添加一个工艺流程,显示这些步骤的位置 金属精加工抛光机 预计坐。要求供应商返回建议的序列并确定分配给每个阶段的缺陷或尺寸变化。
海格的 抛光机 类别是设备发现的有用起点。对于特定项目的审查,可以通过以下方式提交图纸、工件照片、样品条件和建议的生产线顺序: 海格查询页面.
抛光应该完成整个过程,而不是补偿未定义的过程
搜索“抛光机”背后的实际答案是,在确定机器在精加工生产线中的作用之前,无法正确选择机器。通过决定上游处理哪些缺陷、必须改变哪些抛光阶段、如何检查表面光洁度以及下游处理如何保留表面光洁度,买家可以获得更强有力的结果。
对于 Haige 的 B2B 买家来说,这将抛光从通用机器类别转变为棒材或管材精加工过程中的受控步骤。


