
采购商订购电镀生产线前应确认什么?
电镀生产线不能仅用“镀铬线”一词和目标产量来指定。买家需要冻结工件系列、基材状况、涂层目的、尺寸范围、生产组合、工艺顺序、处理方法、公用设施、通风、废水接口、控制、检查方法和验收责任。设备供应商还必须将其供应的生产线与其范围之外的化学工艺、建筑服务和当地合规工作区分开来。合理的购买路径是 工件和涂层任务 → 工艺路线 → 机械生产线 → 公用设施和环境接口 → 控制理念 → FAT/SAT 证据。在将这些边界写入询价之前,即使两个报价使用相同的生产线名称,也可能描述非常不同的项目。
在讨论生产线之前定义涂层责任
从沉积层的功能开始。耐磨性、防腐性、尺寸恢复性和装饰性外观创造了不同的性能和检查重点。必须确定基材、热处理条件、传入表面、要电镀的区域和要遮盖的区域。电镀后以及任何后续研磨或抛光后,也必须达到所需的涂层厚度或批准的规格、光洁度、尺寸限制。
不要要求设备供应商从零件名称推断这些要求。活塞杆、长心轴、管或圆柱形部件可以出于不同的原因进行加工。买方的图纸、工艺规范或批准的样品必须确定验收条件。
在发现阶段,买家可以查看海格的 电镀设备系列 了解可用的线路概念。然后,项目规范必须将该范围缩小到定义的工件和工艺任务。
为什么必须冻结工件族?
围绕长圆柱形零件设计的生产线不仅仅取决于标称直径和长度。提供最小、正常和最大尺寸;大量的;直线度;末端几何形状;吊点;接触区域;允许轮换;表面状况;批次混合和每日用量。如果需要多个产品系列,请确定它们的生产份额和转换要求。
工件定义影响装载、支撑、旋转、电接触、掩蔽、槽或单元布置、冲洗、排水和卸载。忽略质量分布或端部几何形状的标称包络可能会导致一条线在尺寸上接受零件,但无法可靠地处理它。
买家还应明确所报产能是否包括废品、返工、维护、化学检查和产品转换。理论移动率与整个班次的可销售产量不同。
绘制工艺边界,而不仅仅是主电镀阶段
电镀阶段只是生产路线的一部分。项目可能需要清洁、脱脂、活化、冲洗、电镀、回收、最终冲洗、干燥、检查和下游精加工。确切的顺序取决于底物、化学成分和产品规格;它应该由合格的工艺工程来定义,而不是从通用文章中复制。
对于采购,创建一个流程边界图,标识每个包含的阶段和每个接口。标记每个水箱、外壳、泵、过滤器、热交换器、整流器、加药装置、冲洗阶段、干燥器和转移机构是否包括、可选、由其他人提供或接受最终过程审查。
这可以防止常见的报价差距:一家供应商对整条机械生产线进行定价,而另一家供应商则包括预处理、排气接口、水处理连接和更大的自动化范围。在边界匹配之前无法比较它们的总数。
买家应该比较哪些项目变量?
| 决策区 | 买方必须定义 | 供应商必须确认 | 证据 |
|---|---|---|---|
| 工件 | 材料、尺寸范围、质量、几何形状和生产组合 | 审查了运营范围和例外情况 | 配置图和标记数据表 |
| 涂层任务 | 功能目的、指定层数和最终检验 | 流程假设和排除的保证 | 过程描述和验收矩阵 |
| 序列 | 所需的预处理、电镀、漂洗和精加工阶段 | 包含的设备和供应范围 | 工艺流程图 |
| 容量 | 产品组合、班次、转换和计划产量 | 循环假设和限制阶段 | 容量计算 |
| 公用事业 | 可用电力、水、空气、加热/冷却和排水 | 消耗和连接点 | 公用事业时间表 |
| 环境 | 适用的排放、废水和化学品处理要求 | 包括收集和处理接口 | 接口列表及布局 |
| 控制 | 配方、可追溯性、警报、联锁和工厂集成 | PLC/HMI 和数据范围 | 功能设计规范 |
| 验收 | FAT、SAT、样品零件和测量方法 | 论证条件及文件 | 批准的测试协议 |
买家应如何定义吞吐量?
吞吐量应根据产品组合和完整周期计算,而不是仅根据输送机速度计算。确定装载时间、预处理时间、电镀时间、冲洗、排水、卸载、检查、化学检查、计划维护和转换。如果产品有不同的直径或涂层要求,请计算代表性案例,而不是依赖一个平均值。
要求供应商说明容量估算背后的限制阶段和每个假设。如果处理时间取决于化学或尚未验证的所需涂层性能,请将输出标记为临时。这比将早期估计转化为保证利率更可信。
有用的产能计划将机械可用性、加工时间和质量产量分开。它还说明了供应商在 FAT 期间可以展示的内容以及稍后必须通过现场公用设施和生产化学进行验证的内容。
公用事业需要连接时间表
项目报价不应仅列出总电力。它应确定电压和频率假设、整流器需求、加热或冷却需求、工艺水和冲洗水需求、压缩空气、排气、排水和任何温度控制接口。连接时间表应给出每个公用事业公司的位置、负载、质量和责任。
水质会影响冲洗和工艺稳定性,而现场温度和冷却能力会影响热控制。买方应提供实际场地情况。供应商应确定最终消耗取决于工艺配方、运行时间或当地环境设计。
布局同样重要。买方应提供可用的建筑围护结构、地板荷载、通道路线、起重设备、维护间隙和服务沟渠限制。如果忽略这些接口,符合计划生产区域的设备可能仍然难以安装或维护。
通风和废水是项目接口
电镀过程会产生受管制的空气排放和废水流。适用的要求取决于化学成分、司法管辖区、生产规模和场地许可。因此,设备询价必须说明计划的化学成分和当地合规性基础,同时避免假设标准机器包自动满足每个地点的要求。
确定由谁设计和供应外壳、抽油烟机、管道系统、风扇、洗涤器、监控点、冲洗水隔离、收集罐、废水处理和排放连接。如果线路供应商仅提供连接点,则接口数据对于买方的环境承包商来说仍然必须足够详细。
验收计划应验证所提供接口的物理安装和功能操作。监管合规性仍然取决于完整的安装系统、操作化学、许可证和地方当局的要求,而不仅仅是购买生产线组件。
应如何指定控制和可追溯性?
自动化范围应遵循生产和质量体系。买家应定义所需的配方、用户访问级别、零件标识、序列跟踪、报警历史、联锁、参数记录、数据导出以及与工厂系统的通信。除非项目架构有必要且支持,否则不需要协议或软件功能。
功能设计应解释在电源中断、传感器故障、泵故障、排气故障、过温情况或不完全传输期间会发生什么情况。安全功能和过程联锁必须由合格方根据最终机器、化学品和现场设计进行审查。
可追溯性应将已加工的批次或工件与记录的过程信息和检验证据联系起来。如果需要,请说明标识符如何进入系统以及必须保留哪些数据。通用的“包括数据记录”声明过于模糊,难以接受。
将设备验收与涂层验收分开
机械和电气 FAT 可以确认装配、运动、控制、警报和记录的接口。它可能无法证明在买方现场化学、公用设施和完整工件组合下的最终生产涂层。相反,一个样品上的良好涂层并不能证明已满足每一项机械、控制和环境要求。
创建两个连接的接受层:
- 设备验收: 尺寸、组件、运动、防护装置、控制装置、公用设施、警报、文件和随附的辅助系统。
- 工艺/产品验收: 批准的样品、涂层要求、尺寸结果、外观、附着力或其他指定的测试、吞吐量情况和可追溯性。
合同应说明哪些测试在供应商处进行,哪些测试在安装后进行,哪些测试需要生产化学或第三方实验室。它还应定义对偏差的响应,包括纠正措施、重新测试和批准权限。
买家该如何评价海格的横向连续线?
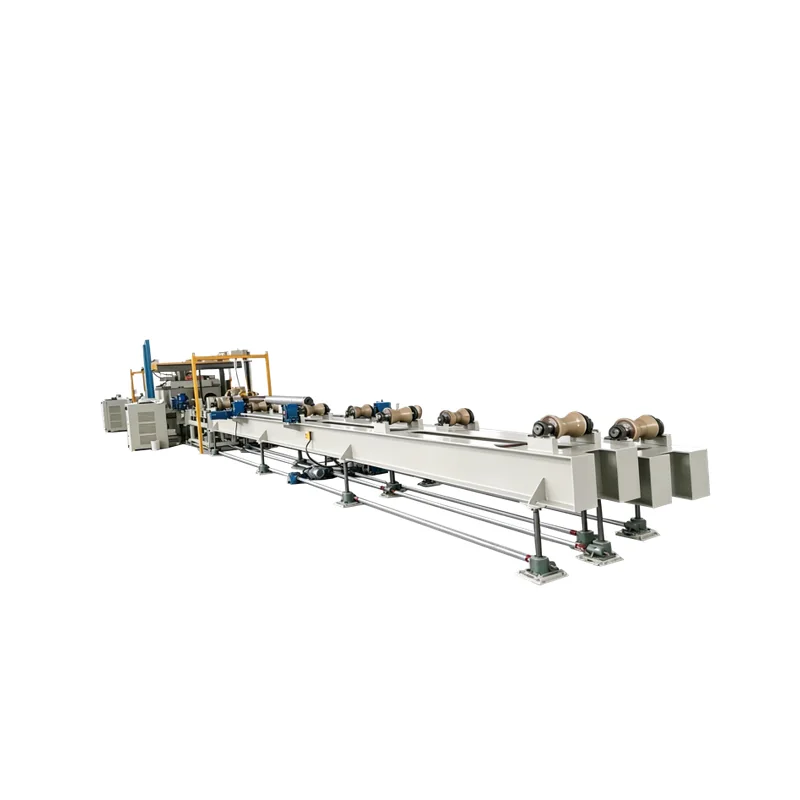
海格的 卧式连续电镀生产线 为长圆柱形工件提供了具体的起点。当前的产品数据确定了长心轴的应用,列出的直径范围为 90-280 毫米,列出的长度范围为 10,000-13,000 毫米,以及 2 通道/1 串工艺配置。
这些值描述了已发布的配置;它们并不意味着维度包络内的每个项目或部分都自动兼容。买方应要求确认基材、质量、端部几何形状、支撑和旋转、电接触、涂层任务、工艺顺序、周期假设和完整的供应边界。供应商还应确定哪些值是固定产品数据,哪些值需要工程审查。
对于列出的工件系列之外的项目,不要认为缩放尺寸就足够了。要求进行特定于项目的技术审查和明显的偏差或替代建议。
哪些常见的采购错误会扭曲比较?
- 仅使用零件封套。 质量、末端几何形状、旋转和接触要求仍未定义。
- 将预处理留在询价之外。 然后报价包括不同的起始条件。
- 比较铭牌输出。 产品组合、加工时间、转换和产量假设可能有所不同。
- 假设包括环境设备。 通风和废水处理责任仍然可以不定价。
- 接受没有功能描述的“自动”。 配方、警报、可追溯性和工厂通信可能不匹配。
- 使用一份样品作为完全验收。 样本结果不能替代设备、文件和占空比验证。
电镀生产线询价应包括哪些内容?
提供工件图纸及修改;基材和供应条件;最小、正常和最大尺寸和质量;生产组合;涂层用途和批准的规格;遮盖和接触区域;传入表面;处理顺序;所需的预处理和后处理;目标能力和班次;处理理念;建筑布局;公用事业;通风和废水要求;控制和数据接口;检查方法; FAT和SAT计划;样品零件;文档语言;备件范围;安装、调试责任;数量;目的地;以及适用的项目或监管要求。
要求供应商将每个字段返回为 确认/偏差/替代/需要买家输入,以及工艺流程、布局、公用设施时间表、责任矩阵和验收建议。准备好这些输入的买家可以通过 海格项目查询页面 进行特定于项目的技术审查。


