
订购砂带抛光机时,哪些工件细节很重要?
砂带抛光机不应仅从直径范围或所需的外观来选择。买家首先需要定义材料、工件几何形状、尺寸范围、来料表面状况、要去除的缺陷、所需的最终光洁度、允许的切削量、生产率和检验方法。这些输入决定了应用是否需要光整饰、受控缺陷去除、除垢或多级抛光,以及一台机器配置是否可以覆盖整个产品组合。因此,有用的询价应该连接 工件状态→精加工目标→工艺路线→设备配置→样品证据。正确的机器是指能够以所需的速度在代表性零件上产生指定结果的机器,而不仅仅是列出的最大产能的型号。
从工件开始,而不是机器模型
“金属抛光”一词涵盖了非常不同的生产任务。一位买家可能需要在拉拔前去除直碳钢棒材上的轻微氧化。另一种可能需要混合轴上的加工标记。第三种可能需要对不锈钢管进行一致的外观处理。所有这三种都可以涉及砂带,但它们不会产生相同的接触压力、磨料顺序、进给、支撑、提取或检查要求。
在讨论模型之前,先准备一个工件族。分离圆棒、管材、轴材及型材产品;识别材料等级或材料系列;并注明最小和最大直径或截面、长度和质量。如果产品组合包括弯曲、锥形、阶梯或不规则零件,请单独识别它们,而不是假设直通式进料机可以接受它们。
这就是为什么买家应该从实际的产品范围开始,然后查看供应商的 金属抛光机类别。该类别有助于建立可用的精加工方法,而工件数据则确定哪种方法值得进一步评估。
输入的表面状况如何改变过程?
“原材料”不足以作为表面描述。供应商需要了解抛光前存在的情况:氧化皮、锈迹、拉丝痕迹、剥落线、热处理氧化物、加工痕迹、毛刺、划痕或先前加工过的表面。照片有帮助,但代表性样品和书面缺陷定义比单独的照片更有用。
缺陷的严重性和分布很重要。浅的、连续的方向标记不同于孤立的凹坑。如果不进行过多的切削,提高亮度的工艺可能无法消除深层缺陷。同样,设计用于一致精加工的生产线不应期望能够纠正属于上游工艺的直线度、大尺寸误差或材料缺陷。
买家应说明哪些缺陷必须去除,哪些缺陷可能保留,哪些缺陷必须在抛光阶段之前拒绝。当工厂实际期望进行校正磨削时,该边界可防止报价默默地假设机器仅执行轻加工。
将完成定义为验收要求
“光滑”、“明亮”和“像镜子一样”等词语并不是完整的验收标准。它们可以用作视觉意图,但询价应将它们连接到可测量或批准的参考。根据应用的不同,这可能包括表面粗糙度、经批准的视觉样本、方向图案、缺陷限制、涂层制备条件或这些的组合。
表面粗糙度和外观相关但不能互换。两个表面可以具有相似的粗糙度读数,同时显示不同的方向线、光泽度或局部缺陷。相反,视觉上明亮的区域并不能证明整个长度满足所需的粗糙度或缺陷去除要求。
如果指定了粗糙度,请确定所需的值、测量方法、仪器设置、采样位置以及该要求是否适用于任何后续涂层或电镀之前或之后。在未确认材料、起始条件和功能目的的情况下,不要对每个项目应用单一编号。
买家在选型前应冻结哪些变量?
| 决策区 | 买家意见 | 为什么这很重要 | 供应商证据 |
|---|---|---|---|
| 材质 | 牌号或材料系列和供货条件 | 改变研磨行为、热量产生和可实现的光洁度 | 书面申请审查和结果样本 |
| 几何 | 棒材、管材、轴材或型材;直线或不规则 | 定义进给、支撑和接触布置 | 配置图或布局图 |
| 尺寸范围 | 最小/最大直径或截面、长度和质量 | 控制模型、工作支持和转换范围 | 确认的运营范围 |
| 来料条件 | 氧化皮、锈迹、痕迹、毛刺和缺陷深度 | 定义去除任务和研磨阶段 | 样品试用和前后记录 |
| 最终条件 | 粗糙度、外观及允许残留缺陷 | 建立接受而不是主观期望 | 检验方法及认可样品 |
| 去库存 | 允许的尺寸变化或去除目标 | 防止过度处理或未满足缺陷去除期望 | 试测及工艺建议 |
| 吞吐量 | 每小时零件数、每班吨数或生产线速度要求 | 将成品质量与生产能力联系起来 | 循环假设和生产线配置 |
| 环境 | 除尘、噪音、公用设施和工厂限制 | 确定辅助范围和安装准备情况 | 实用程序列表和接口时间表 |
为什么尺寸范围和产品组合需要单独审查?
产品页面上的型号范围对于入围很有用,但它并不能证明每个工件都可以在一种设置下进行加工。直径、长度、截面形状、重量和材料可能会影响进给稳定性和支撑。当工厂频繁在小棒材和大管材之间切换时,转换也可能会影响产量。
海格的产品数据列出了多种不同直径范围、最小工件长度、进给速度和电机配置的砂带抛光机型号。这些值描述的是一个系列而不是一台通用机器。买方应要求提供准确的建议模型,并要求供应商标记哪些输入值是标准的、可选的、特定于项目的或超出审查范围的。
如果产品组合广泛,则将其分为正常生产系列和特殊产品。然后,报价单可以说明特殊产品是否需要其他设置、降低速度、辅助支持、不同的型号或单独的流程。
买家应如何将磨料选择与成品目标联系起来?
砂带是一种工艺消耗品,不是要推迟到调试才进行的细节。磨料类型、砂粒顺序、带速、接触压力和级数影响去除率、热量和表面图案。然而,仅从材料名称无法可靠地选择正确的组合。
一个实用的途径是提供有代表性的样品并定义验收结果。然后,供应商可以提出用于试验的传送带顺序和操作窗口。买方应记录进货状况、使用的皮带规格、道次或阶段、进料状况、最终测量和视觉结果。该记录成为起始工艺配方,但不能保证未来的每个批次都会表现相同。
易损件寿命也应视为规定条件下的测试结果。它随规模、污染、清除职责和操作纪律而变化。避免通过在不同工件上获得的无支持的“皮带寿命”数字来比较供应商。
供热在哪里成为采购问题?
磨料接触会产生热量。采购问题不仅仅是机器是否可以抛光零件,而是在计划的工作周期内是否可以在不出现不可接受的变色、变形、表面损坏或不稳定的皮带性能的情况下进行抛光。薄壁管、热敏材料和长时间连续运行可能需要特别审查。
询价应说明是否允许冷却剂或润滑,最终表面是否必须保持干燥,以及后续清洁、涂层或电镀是否施加污染限制。供应商应确定提议的工艺以及任何所需的提取或流体处理接口。然后,买方应通过代表性样品和生产率试验进行验证。
除尘是机器范围的一部分
研磨和抛光会产生颗粒物,实际危害取决于工件、涂层、污染物和磨料。因此,“包括除尘器”并不是一个完整的项目定义。买方应提供材料信息和适用的场地要求,然后要求供应商定义收集点、管道接口、气流假设、过滤范围以及买方的责任。
机器布局还应显示皮带更换、清洁和除尘的通道。如果供应商排除了主要收集器,报价单仍应提供工厂抽气设计所需的连接信息。当地职业和环境要求仍然针对特定项目,必须由买方审查。
样本试验应该如何构建?
有意义的试验使用代表生产的样本,而不仅仅是最简单的部分。包括最常见的工件、最小和最大的相关尺寸以及最困难的来料表面状况。标记每个样本,以便其过程记录与其结果相匹配。
批准计划应定义:
- 来料、几何形状和缺陷状况;
- 所需的最终粗糙度和视觉参考;
- 加工前后的关键尺寸;
- 磨料顺序和操作假设;
- 检查地点和仪器;
- 可接受的残留缺陷和拒绝标准;
- 结果是工艺演示还是合同验收样品。
批准后,保存样品、照片、测量报告和商定的工艺说明。如果以后生产材料或来料条件发生变化,请检查是否需要重新进行试验。
买家应该如何评价海格砂带抛光机?
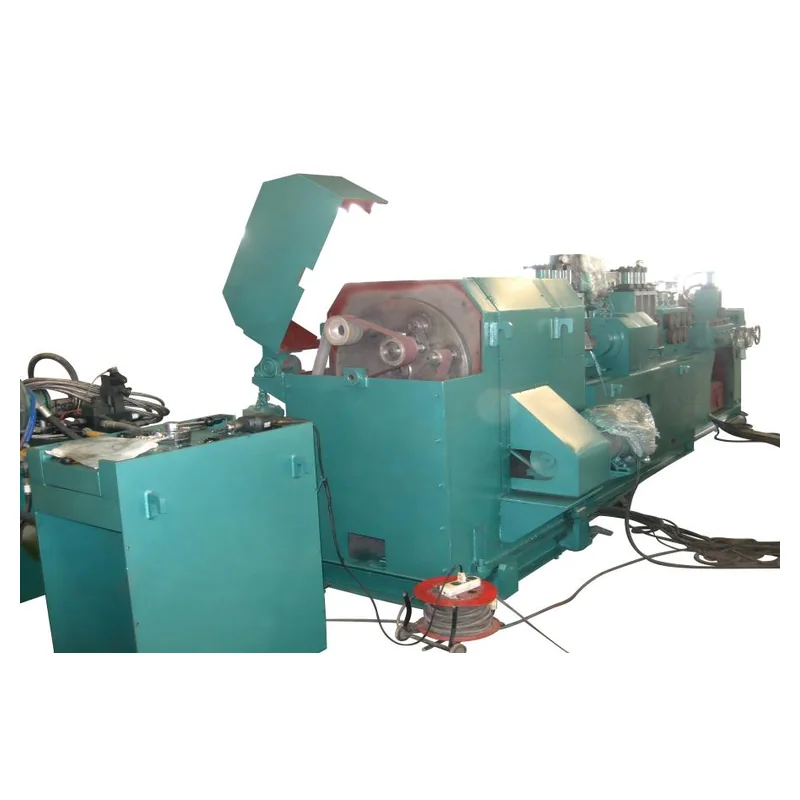
的 海格砂带抛光机 页面提供了棒材、管材、轴材和型材的真实模型系列。它列出了特定型号的直径范围、最小长度、速度、粗糙度信息和电机配置。这些公布的值适用于初步筛选,但仍应根据买方的完整工件范围和验收计划来确认所提供的模型。
要求海格返回一份建议的配置,其中包括准确的型号、适用的工件包络线,包括抛光站、进给和支撑布置、磨料假设、集尘边界、控制装置、公用设施和排除项目。任何取决于材料或试验的值都应相应地标记,而不是作为无条件的生产结果呈现。
哪些常见的询价错误会导致返工?
- 仅发送最大直径。 最小尺寸、长度、质量和几何形状可能同样重要。
- 在没有证据的情况下使用“镜面处理”。 供应商无法一致地定价或证明主观目标。
- 忽略传入的缺陷。 轻度精加工和深层缺陷去除是不同的职责。
- 比较没有相同表面处理的模型速度。 仅当所需的输出质量保持恒定时,吞吐量才有意义。
- 将除尘留在接口计划之外。 未分配的连接可能会延迟安装。
- 批准不代表生产的干净样品。 该试验为批量操作提供了微弱的证据。
砂带抛光机询价应包括哪些内容?
包括材料等级和状况;工件形状;最小和最大直径或截面;长度和质量;传入的表面照片和代表性样品;需要去除的缺陷;允许的切削量;最终粗糙度和视觉标准;生产组合;目标吞吐量;上游和下游流程;冷却剂限制;除尘要求;公用事业;线路布局;检查方法;试用要求;所需文件;数量;目的地;和安装责任。
要求供应商对每个项目做出回应 确认/偏差/替代/需要买家输入。当工件数据和样品计划准备好后,通过 海格金属精加工设备询价表 并要求提供特定型号的建议,而不是通用的机器价格。


