
Welche Details zur Rundstabschälmaschine sollten Käufer vor einer Angebotsanfrage senden?
A Die Angebotsanfrage für eine Rundstahlschälmaschine sollte die Werkstück- und Prozessdaten des Käufers enthalten, bevor mit der Modellauswahl begonnen wird. Käufer sollten Stangendurchmesserbereich, Längenbereich, Materialfamilie, eingehenden Oberflächenzustand, zu entfernende Oberflächenfehler, erforderliche Abtragszugabe, Zielenddurchmesser, Geradheitszustand, Status des vorgeschalteten Schneidens oder Richtens, nachgeschaltete Schleif- oder Polieranforderungen, Beladungsmethode, Produktionsrhythmus, Erwartungen an die Spanbearbeitung, Inspektionsanforderungen und Angebotsumfang senden. Ohne diese Informationen könnte ein Lieferant eine Maschine in die engere Wahl ziehen, die nur mit dem Produktnamen übereinstimmt, nicht jedoch mit dem tatsächlichen Zustand der Stange oder dem Endbearbeitungsprozess.
Das Schälen von Rundstäben wird für eine bestimmte Oberflächenentfernungsaufgabe ausgewählt
Durch das Schälen von Rundstäben wird eine kontrollierte Schicht vom Außendurchmesser des Stabmaterials entfernt. Dies wird häufig in Betracht gezogen, wenn der Käufer Oberflächenfehler, Zunder, entkohlte Schichten, Walzspuren oder eine inkonsistente Haut entfernen muss, bevor er blanke Stäbe herstellt oder Material für die Präzisionsbearbeitung vorbereitet. Bei der Beschaffung wird die Maschine nicht nur durch den Begriff „Stangenschälen“ ausgewählt. Die Auswahl richtet sich nach der Materialbeschaffenheit und dem gewünschten Oberflächenergebnis nach dem Schälen.
Ein Käufer, der nur den Durchmesser und die Menge der Stangen sendet, überlässt dem Lieferanten zu viel, als dass er es erraten könnte. Der Lieferant muss wissen, welches Problem die Maschine lösen muss: schwere Oberflächenfehler, maßliche Vorbereitung, Produktion blanker Stangen, Abtrag vor dem Schleifen oder ein Prozessschritt vor dem Richten und Polieren. Jeder Zweck beeinflusst die Modellauswahl, die Zuführmethode, die Fräseranordnung, die Entfernungszugabe und den Inspektionsschwerpunkt.
Haige-Listen Stabschälmaschinen als eigene Kategorie im Bereich der Metallbearbeitungsausrüstung. Diese Kategorie ist die richtige Produktfamilie für dieses Thema, während die Ausschreibung die tatsächlichen Stab- und Prozessbedingungen definieren muss.
Senden Sie einen Stangengrößenbereich, nicht nur einen Nenndurchmesser
Das erste Datenfeld ist der tatsächliche Größenbereich. Bei einem Schälprojekt sollten der minimale und maximale Eingangsdurchmesser, der erwartete Enddurchmesser, der Stangenlängenbereich, Toleranzanforderungen (falls kontrolliert) und die Angabe, ob der Käufer eine stabile Größe oder mehrere Größen verarbeitet, angegeben werden. Eine für ein enges Produktionsprogramm ausgewählte Maschine ist möglicherweise nicht die beste Lösung für ein Servicecenter oder einen Blankbarrenhersteller, der vielfältige Bestände verarbeitet.
Der Durchmesserbereich beeinflusst die Maschinenauswahl, das Führungs-/Stützdesign, die Vorschubstabilität, den Werkzeugeingriff, den Materialabtrag und die Inspektion. Die Länge wirkt sich auf Ladetische, Stützrollen, Entladung, Schutzvorrichtungen und Bodenanordnung aus. Gewicht und Handhabung der Stangen spielen auch eine Rolle, wenn die Linie an Schneid-, Richt- oder Schleifgeräte angeschlossen ist.
Käufer sollten vage Formulierungen wie „mittelgroßer Rundstab“ vermeiden. Die Ausschreibung sollte eine Tabelle mit aktuellen und zukünftigen Größen enthalten:
- eingehender Durchmesserbereich;
- Soll-Enddurchmesser oder Abtragszugabe;
- Stangenlängenbereich;
- minimale und maximale Chargenmenge nach Größe;
- gerader oder leicht gebogener Eingangszustand;
- ob eine zukünftige Größenerweiterung zu erwarten ist.
Erwartet der Käufer in Zukunft Produkte außerhalb des ersten Größenbereichs, sollte dies offengelegt werden. Das Entwerfen einer Linie nur um die einfachste Bar von heute kann später zu einem zweiten Kaufproblem führen.
Materialzustandsänderungen, Schnittlast und Prozessplanung
Material ist kein dekoratives RFQ-Feld. Stahlsortenfamilie, Härtezustand, Wärmebehandlungszustand, Walz- oder Schmiederoute und Oberflächenskala können die Schälbelastung und die Prozessroute verändern. Der Lieferant benötigt nicht die vollständige vertrauliche Spezifikation des Käufers, aber er benötigt genügend Informationen, um beurteilen zu können, ob das vorgeschlagene Maschinenkonzept geeignet ist.
Zu den nützlichen Eingaben gehört unter anderem, ob es sich bei der Stange um Kohlenstoffstahl, legierten Stahl, Edelstahl oder eine andere Materialfamilie handelt; ob warmgewalzt, geschmiedet, geglüht, normalgeglüht, vergütet oder anderweitig behandelt; und ob die Oberfläche harte Ablagerungen oder inkonsistente Mängel aufweist. Wenn der Käufer mehrere Materialfamilien verarbeitet, listen Sie diese separat auf, anstatt sie in einer Anfrage zusammenzufassen.
Der Materialzustand steht in Wechselwirkung mit dem Materialabtrag. Eine leichte, gleichmäßige Oberflächenreinigung unterscheidet sich vom Entfernen tieferer Defekte oder einer durch Hitze beeinflussten Oberflächenschicht. Wird der erforderliche Abtrag unterschätzt, kann es dennoch zu Mängeln am fertigen Riegel kommen. Bei einer Überschätzung kann der Prozess Material verschwenden, die Werkzeugbelastung erhöhen und unnötige Produktionskosten verursachen.
Die Ausschreibung sollte daher eine Verbindung herstellen Materialzustand → Fehlertiefe → Materialabtrag → Fertigdurchmesser → Abnahme. Diese Kette hilft dem Lieferanten, den Prozess zu bewerten, anstatt einfach ein Maschinenmodell anzugeben.
Beschreiben Sie das Ziel des Oberflächendefekts klar und deutlich
Käufer verlangen oft eine „bessere Oberflächenqualität“, aber dieser Satz reicht für eine Ausschreibung für eine Schälmaschine nicht aus. Der Lieferant muss wissen, was entfernt werden muss und wie der Käufer die Akzeptanz beurteilen wird. Oberflächenablagerungen, Grübchen, flache Risse, entkohlte Schichten, Walzspuren und Korrosion sind verschiedene Probleme. Einige können durch Schälen entfernt werden; andere erfordern möglicherweise eine zusätzliche Prozessüberprüfung oder eine vorgelagerte Materialkontrolle.
Der beste RFQ-Beweis ist eine Kombination aus Fotos, Probestäben, Fehlerbeschreibung und Anforderungen an die fertige Oberfläche. Wenn der Käufer ein aktuell abgelehntes Teil hat, stellen Sie Bilder des Mangels zur Verfügung und erläutern Sie den nachgelagerten Fehler: Schleifspuren, Beschichtungsproblem, Zeichnungsfehler, Kundenablehnung oder Maßproblem. Dieser Kontext hilft dem Lieferanten zu verstehen, warum der Schälschritt hinzugefügt wird.
Ein Lieferant kann die Beseitigung aller Mängel nicht verantwortungsvoll garantieren, ohne die Tiefe, Verteilung und Materialbeschaffenheit des Mangels zu kennen. Der Käufer sollte daher eher eine Prozessempfehlung und eine Muster-Test-Logik verlangen als eine allgemeine Zusage, dass die Maschine alle Mängel beseitigt.
| RFQ-Feld | Käufereingabe | Warum es wichtig ist |
|---|---|---|
| Oberflächenfehler | Fotos, Musterbalken, Fehlerart und -schwere | Definiert, ob Peeling die richtige Entfernungsmethode ist |
| Umzugsgeld | Erforderlicher Materialabtrag pro Seite oder Enddurchmesserziel | Verknüpft die Fehlerbeseitigung mit der Maßabnahme |
| Eingehender Zustand | Zunder, Korrosion, Geradheit und Materialzustand | Beeinflusst Vorschub, Schnittlast und Linienvorbereitung |
| Nachgelagerter Prozess | Schleifen, Polieren, Richten, Zeichnen, Plattieren oder Lagern | Ermittelt den erforderlichen Oberflächen- und Maßzustand nach dem Schälen |
| Akzeptanzbeweis | Maßkontrolle, Sichtprobe, Rauheitsziel, falls angegeben | Zeigt, wie der Käufer das Prozessergebnis genehmigt |
Die Tabelle gibt dem Lieferanten genügend Informationen, um die Machbarkeit des Prozesses beurteilen zu können. Es schützt den Käufer auch vor einem reinen Modellangebot, das nicht auf das eigentliche Oberflächenproblem eingeht.
Geradheit und vorgeschaltete Vorbereitung wirken sich auf die Futterstabilität aus
Rundstahlschälmaschinen benötigen eine stabile Werkstückzuführung. Wenn die eingehenden Stäbe verbogen, schlecht geschnitten, stark verzundert oder in der Länge uneinheitlich sind, kann das Schälergebnis beeinträchtigt werden, selbst wenn die Maschine technisch geeignet ist. Daher sollte die Ausschreibung die vorgelagerte Vorbereitung beschreiben.
Zu den wichtigen Eingaben gehört, ob die Stäbe vor dem Schälen auf Länge geschnitten werden, ob sie zuerst gerichtet werden, welcher Biegezustand erwartet wird und ob die Enden angefast oder vorbereitet sind. Wenn die Linie die Stäbe direkt vom Walzen, Schmieden oder Wärmebehandeln erhält, können die Oberfläche und die Geradheit stärker variieren, als wenn die Stäbe vorab gerichtet und sortiert werden.
Die Vorschubstabilität beeinflusst den Werkzeugeingriff, die Maßhaltigkeit, das Erscheinungsbild der Oberfläche und die Arbeitsbelastung des Bedieners. Eine Maschine, die für gut vorbereitete gerade Stäbe angeboten wird, kann möglicherweise nicht die gleiche Leistung erbringen, wenn der Käufer gemischtes Material ohne vorgeschaltete Kontrolle zuführt. Der Lieferant sollte alle erforderlichen Vorbereitungsschritte identifizieren, bevor der Käufer die Linie genehmigt.
Das bedeutet nicht, dass für jedes Projekt eine neue Richtmaschine oder Schneidlinie erforderlich ist. Dies bedeutet, dass der vorgeschaltete Zustand angegeben werden sollte, damit der Lieferant entscheiden kann, ob die Schälmaschine allein stehen kann oder in andere Verarbeitungsgeräte integriert werden soll.
Das nachgeschaltete Finish bestimmt das gewünschte Ergebnis nach dem Schälen
Das Schälen kann der letzte Schritt der Oberflächenentfernung sein oder die Stange auf das anschließende Schleifen, Polieren, Richten, Ziehen oder Plattieren vorbereiten. Das gewünschte Ergebnis nach dem Schälen ändert sich je nach nächstem Prozess.
Wenn die Stange spitzenlos geschliffen wird, benötigt die geschälte Oberfläche möglicherweise eine ausreichende Gleichmäßigkeit und einen ausreichenden Materialzustand, um eine effiziente Schleifleistung zu gewährleisten. Wenn die Stange poliert wird, können sichtbare Oberflächenspuren nach dem Abziehen die erforderliche Poliermenge beeinflussen. Wenn der Stab zum Ziehen oder Plattieren vorbereitet wird, können Maßhaltigkeit und Oberflächenkonsistenz für den nächsten Prozess von Bedeutung sein. Wird der Barren nach mehreren Arbeitsgängen als Blankbarren verkauft, ist für den Käufer eine Abstimmung des gesamten Prozessablaufes erforderlich.
In der Ausschreibung sollte angegeben werden, an welcher Stelle im Prozessablauf sich die Schälmaschine befindet:
Schneiden oder Richten → Schälen → Richten oder Schleifen → Polieren oder Endkontrolle, oder eine andere vom Werk definierte Route.
Eine Lieferantenantwort, die die nachgelagerte Endbearbeitung außer Acht lässt, nennt möglicherweise immer noch eine Maschine, aber möglicherweise nicht den richtigen Prozess. Beim B2B-Einkauf muss die Maschine zur Linie passen, nicht nur zum einzelnen Betrieb.
Der Automatisierungsgrad sollte dem Produktionsrhythmus entsprechen
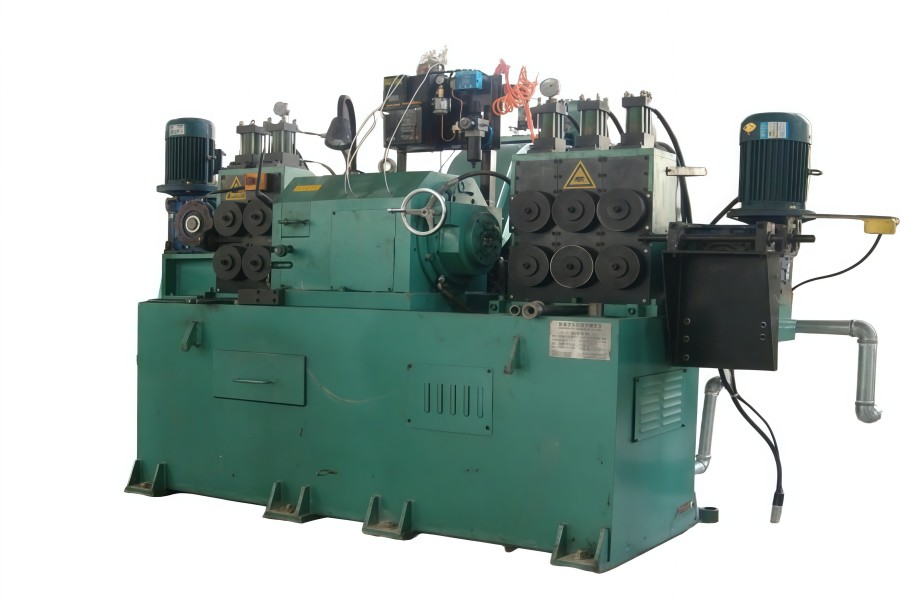
Haiges WXC30C-Produktdatensatz identifiziert ihn als halbautomatischen Typ, dessen Bedienung sowohl als hydraulisch als auch als manuell beschrieben wird. Dies gibt dem Käufer einen Referenzpunkt für das Produkt, definiert jedoch nicht jede Handhabungs-, Be-, Entlade- oder Inspektionsfunktion im endgültigen Projekt.
Der Käufer sollte entscheiden, ob das Projekt einen halbautomatischen Prozess, ein CNC-gesteuertes Modell, automatisches Be-/Entladen, integriertes Förderband, Spänehandhabung, Unterstützung bei der Werkzeugeinstellung oder eine grundlegende Maschinenversorgung benötigt. Der Produktionsrhythmus bestimmt diese Entscheidung. Eine Reparaturwerkstatt, ein Servicecenter und eine Blankstahllinie benötigen nicht unbedingt den gleichen Automatisierungsgrad.
Halbautomatische Geräte eignen sich möglicherweise für Projekte, bei denen Bediener einen Teil des Prozesses übernehmen und die Produktionsvielfalt relativ groß ist. Stärker automatisierte Systeme können in Betracht gezogen werden, wenn stabile Größenbereiche und eine kontinuierliche Produktion eine zusätzliche Handhabung und Kontrolle rechtfertigen. Die richtige Wahl hängt vom Produktionsplan des Käufers ab, nicht nur von der Attraktivität der Maschine.
In der Ausschreibung sollte der Lieferant aufgefordert werden, die Basismaschine von optionalen Handhabungs-, Werkzeug-, Spanmanagement- und Kontrollelementen zu trennen. Dadurch bleiben Angebote vergleichbar und es wird verhindert, dass ein niedriger Preis fehlende Zeilenfunktionen verdeckt.
Inspektionsanforderungen sollen das Prozessergebnis belegen
Die Inspektion sollte mit dem Grund verknüpft sein, warum der Käufer die Schälmaschine kauft. Wenn das Ziel eine maßliche Vorbereitung ist, können die Überprüfung des fertigen Durchmessers und der Rundheit oder damit verbundene Maßprüfungen wichtig sein. Wenn das Ziel die Beseitigung von Oberflächenfehlern ist, können visuelle Inspektion, Probeschnitte oder nachgelagerte Testergebnisse von Bedeutung sein. Wenn das Ziel die Linienintegration ist, werden Zuführstabilität und Ausgabekonsistenz Teil der Akzeptanz.
Käufer sollten festlegen, was bei der Musterfreigabe und was nach der Installation überprüft wird. Zu den möglichen Nachweisen gehören Vorher-/Nachher-Fotos von Probestäben, Dimensionsmessungen, Oberflächenprüfungen, Aufzeichnungen über die Probeverarbeitung, Notizen zu Prozessparametern, Werkzeugempfehlungen, Linienlayoutzeichnungen und eine Abnahme-Checkliste. Jeder Punkt sollte eine spezifische Anforderung belegen und nicht als allgemeiner Papierkram existieren.
Beispielsweise wird anhand einer Vorher-/Nachher-Probe nachgewiesen, ob das gewählte Ausbaumaß den sichtbaren Mangel behebt. Ein Abmessungsbericht beweist, ob die Maschine und der Prozess unter den Testbedingungen den Zieldurchmesser erreichen können. Ob Beladung, Entladung und Spanabfuhr in die Werkstatt des Käufers passen, beweist eine Grundrisszeichnung.
Der Beweis sollte daher beantworten: Was wurde getestet, auf welchem Material, in welcher Eingangsgröße, mit welcher Entfernungszugabe und im Vergleich zu welchem Abnahmeziel.
Wie sollten Käufer die WXC30C-Produktseite bewerten?
Die WXC30C Die Seite ist die Zielproduktdetailreferenz für diesen Artikel. Es sollte als spezifische Referenz für halbautomatische Rundschälmaschinen innerhalb der breiteren Kategorie der Stabschälmaschinen verwendet werden.
Käufer sollten die Produktseite nicht als vollständiges Angebotspaket betrachten. Die Seite gibt die Produktrichtung an, aber der Käufer muss dennoch Werkstückabmessungen, Materialzustand, Fehlerziel, Entfernungszugabe, vorgelagerte Vorbereitung, nachgelagerte Endbearbeitung, Produktionsrhythmus, Linienlayout und Abnahmenachweise angeben.
Wenn der Durchmesserbereich des Käufers, seine Automatisierungserwartungen oder seine Anforderungen an die Linienintegration nicht in das WXC30C-Projekt passen, sollte der Lieferant ein anderes Modell oder eine andere Schälkonfiguration empfehlen, anstatt die Anfrage auf eine Seite zu drängen. In den Produktdaten von Haige sind auch andere Maschinen der WXC-Serie aufgeführt, daher sollte das endgültige Modell anhand der RFQ-Eingaben bestätigt werden.
Warum sind Angebote für Rundstahlschälmaschinen nicht vergleichbar?
Es wird schwierig, Angebote zu vergleichen, wenn Lieferanten unterschiedliche Preise für denselben Prozess festlegen. Zu den häufigsten Lücken gehören:
- Der Käufer stellt den Nenndurchmesser, jedoch nicht den gesamten Durchmesser- und Längenbereich zur Verfügung.
- Oberflächenfehler werden ohne Fotos oder Muster vage beschrieben;
- Materialhärte oder Prozesshistorie fehlen;
- erforderlicher Abtrag und Enddurchmesser hängen nicht zusammen;
- Geradheit und Zustand des vorgeschalteten Schnitts werden nicht angegeben;
- Nachgelagerte Schleif-, Polier- oder Ziehanforderungen werden ignoriert;
- Be- und Entladen, Späneförderer, Werkzeuge und Hilfsgeräte sind nicht getrennt;
- Inspektion und Musterfreigabe sind nicht definiert;
- Ein Lieferant bietet eine Basismaschine an, während ein anderer ein umfassenderes Linienpaket anbietet.
Bevor Sie den Preis vergleichen, stimmen Sie den Werkstückumfang, das Prozessziel, das Maschinenmodell, die enthaltene Ausrüstung, den Musternachweis und die Abnahmemethode ab. Nur dann kann der Käufer beurteilen, ob ein niedrigeres Angebot wirklich besser oder einfach weniger vollständig ist.
Erstellen Sie die endgültige Ausschreibung anhand von Werkstücknachweisen
Eine vollständige Ausschreibung für eine Rundstahlschälmaschine sollte Folgendes umfassen:
- Durchmesserbereich der eingehenden Stangen und Ziel-Enddurchmesser;
- Stangenlängenbereich und Gewicht/Handhabungszustand;
- Materialfamilie und Wärmebehandlungs- oder Walzzustand;
- Art des Oberflächenfehlers, Schweregrad, Fotos und Musterverfügbarkeit;
- erforderliches Abtragsaufmaß oder endgültiges Oberflächenziel;
- eingehende Geradheit und Zustand des Schnittendes;
- vorgelagerter Prozess vor dem Schälen;
- nachgeschalteter Schleif-, Polier-, Richt-, Zieh- oder Plattierprozess;
- Produktionsvolumen, Losgröße und Größenänderungshäufigkeit;
- gewünschter Automatisierungs-, Be- und Entladeumfang;
- Erwartungen an Werkzeuge, Spanhandhabung und Zusatzausrüstung;
- Werkstattlayout und verfügbarer Platz;
- Musterversuch und Abnahmemethode;
- Dokumentations-, Installations- und Inbetriebnahmeanforderungen;
- Annahmen, Ausschlüsse und Abweichungen des Lieferanten.
Bitten Sie Lieferanten, das Angebot zurückzugeben Bestätigter Werkstückbereich / Empfohlenes Modell / Prozessannahmen / Enthaltene Ausrüstung / Musternachweis / Abnahmemethode / Eingabe des Käufers erforderlich. Sobald die Werkstück- und Prozessnachweise erstellt sind, können Käufer die Anfrage über Haige’s einreichen Kontaktseite mit genügend Details für eine Auswahlliste und ein Angebot für eine Rundstahlschälmaschine.


