
Welche Werkstückdetails sind bei der Bestellung einer Schleifbandpoliermaschine wichtig?
Eine Schleifbandpoliermaschine sollte nicht allein aufgrund des Durchmesserbereichs oder des gewünschten Aussehens ausgewählt werden. Käufer müssen zunächst das Material, die Werkstückgeometrie, den Größenbereich, den Zustand der eingehenden Oberfläche, die zu beseitigenden Mängel, die erforderliche Endbearbeitung, den zulässigen Materialabtrag, die Produktionsrate und die Prüfmethode definieren. Diese Eingaben bestimmen, ob die Anwendung eine leichte Endbearbeitung, kontrollierte Fehlerbeseitigung, Entzunderung oder mehrstufiges Polieren erfordert – und ob eine Maschinenkonfiguration den gesamten Produktmix abdecken kann. Eine sinnvolle Ausschreibung sollte daher erfolgen Werkstückzustand → Endbearbeitungsziel → Prozessroute → Gerätekonfiguration → Musternachweis. Die richtige Maschine ist diejenige, die das angegebene Ergebnis an repräsentativen Teilen mit der erforderlichen Geschwindigkeit erzeugt, und nicht einfach das Modell mit der größten aufgeführten Kapazität.
Beginnen Sie mit dem Werkstück, nicht mit dem Maschinenmodell
Unter dem Begriff „Metallpolieren“ werden ganz unterschiedliche Fertigungsaufgaben zusammengefasst. Ein Käufer muss möglicherweise vor dem Ziehen leichte Oxidation von geraden Stäben aus Kohlenstoffstahl entfernen. Bei einem anderen müssen möglicherweise Bearbeitungsspuren auf Wellen verwischt werden. Ein Drittel benötigt möglicherweise eine gleichmäßige kosmetische Endbearbeitung von Edelstahlrohren. Bei allen dreien kann es sich um ein Schleifband handeln, sie erzeugen jedoch nicht den gleichen Anpressdruck, die gleiche Schleiffolge, die gleiche Zuführung, Unterstützung, Absaugung oder Inspektionserfordernis.
Bevor Sie ein Modell besprechen, bereiten Sie eine Werkstückfamilie vor. Separate Rundstangen-, Rohr-, Wellen- und Profilprodukte; Identifizieren Sie die Materialqualität oder Materialfamilie. und geben Sie den minimalen und maximalen Durchmesser bzw. Querschnitt, die Länge und die Masse an. Wenn der Produktmix gebogene, konische, abgestufte oder unregelmäßige Teile enthält, identifizieren Sie diese separat und gehen Sie nicht davon aus, dass eine Durchlaufmaschine sie verarbeiten kann.
Aus diesem Grund sollten Einkäufer mit der eigentlichen Produktpalette beginnen und sich dann mit der des Anbieters befassen Kategorie Metallpoliermaschinen. Die Kategorie hilft dabei, verfügbare Endbearbeitungsansätze zu ermitteln, während die Werkstückdaten bestimmen, welcher Ansatz eine weitere Bewertung verdient.
Wie verändert die eingehende Oberflächenbeschaffenheit den Prozess?
„Rohstoff“ ist keine ausreichende Oberflächenbeschreibung. Der Lieferant muss vor dem Polieren wissen, was vorhanden ist: Walzzunder, Rost, Ziehspuren, Abblätterungen, Wärmebehandlungsoxid, Bearbeitungsspuren, Grate, Kratzer oder eine zuvor bearbeitete Oberfläche. Fotos helfen, aber ein repräsentatives Muster und eine schriftliche Fehlerdefinition sind nützlicher als Fotos allein.
Dabei kommt es auf die Schwere und Verteilung des Defekts an. Eine flache, durchgehende Richtungsmarkierung unterscheidet sich von isolierten Gruben. Ein Prozess, der die Helligkeit verbessert, kann einen tiefen Defekt möglicherweise nicht ohne übermäßigen Materialabtrag beseitigen. Ebenso wenig sollte von einer Linie, die für eine gleichmäßige Endbearbeitung ausgelegt ist, erwartet werden, dass sie Geradheit, große Maßfehler oder Materialfehler korrigiert, die auf einen vorgelagerten Prozess zurückzuführen sind.
Käufer sollten angeben, welche Mängel beseitigt werden müssen, welche möglicherweise bestehen bleiben und welche vor dem Polieren beanstandet werden müssen. Diese Grenze verhindert, dass in einem Angebot stillschweigend davon ausgegangen wird, dass die Maschine nur eine leichte Endbearbeitung durchführt, wenn das Werk tatsächlich Korrekturschleifen erwartet.
Definieren Sie die Fertigstellung als Abnahmeanforderung
Wörter wie „glatt“, „hell“ und „spiegelartig“ sind keine vollständigen Akzeptanzkriterien. Sie können als visuelle Absicht nützlich sein, die Ausschreibung sollte sie jedoch mit einer messbaren oder genehmigten Referenz verbinden. Abhängig von der Anwendung kann dies die Oberflächenrauheit, ein genehmigtes visuelles Muster, ein Richtungsmuster, eine Fehlergrenze, den Zustand der Beschichtungsvorbereitung oder eine Kombination davon umfassen.
Oberflächenrauheit und Aussehen hängen zusammen, sind aber nicht austauschbar. Zwei Oberflächen können ähnliche Rauheitswerte aufweisen und gleichzeitig unterschiedliche Richtungslinien, Glanz oder lokale Fehler aufweisen. Umgekehrt beweist ein optisch heller Bereich nicht, dass die gesamte Länge die erforderliche Rauheit oder die Anforderung an die Fehlerbeseitigung erfüllt.
Wenn die Rauheit spezifiziert ist, identifizieren Sie den erforderlichen Wert, die Messmethode, den Geräteaufbau, die Probenahmeorte und ob die Anforderung vor oder nach einer späteren Beschichtung oder Plattierung gilt. Wenden Sie nicht für jedes Projekt eine einzige Nummer an, ohne Material, Ausgangszustand und Funktionszweck zu bestätigen.
Welche Variablen sollten Käufer vor der Modellauswahl einfrieren?
| Entscheidungsbereich | Eingaben des Käufers | Warum es wichtig ist | Lieferantenbeweis |
|---|---|---|---|
| Material | Sorte oder Materialfamilie und Lieferzustand | Ändert das Schleifverhalten, die Wärmeentwicklung und das erreichbare Finish | Schriftliche Bewerbungsprüfung und Musterergebnis |
| Geometrie | Stange, Rohr, Welle oder Profil; gerade oder unregelmäßig | Definiert Fütterung, Unterstützung und Kontaktvereinbarung | Konfigurationszeichnung oder Layout |
| Größenbereich | Minimaler/maximaler Durchmesser oder Abschnitt, Länge und Masse | Kontrolliert Modell, Arbeitsunterstützung und Umstellungsumfang | Bestätigter Betriebsbereich |
| Eingehender Zustand | Zunder, Rost, Flecken, Grate und Defekttiefe | Definiert Abtrags- und Schleifstufen | Probeversuch und Vorher/Nachher-Aufzeichnung |
| Endgültiger Zustand | Rauheit, Aussehen und zulässige Restfehler | Schafft Akzeptanz statt subjektiver Erwartungen | Inspektionsmethode und genehmigtes Muster |
| Materialabtrag | Zulässiges Maßänderungs- oder Entfernungsziel | Verhindert übermäßige Verarbeitung oder nicht erfüllte Erwartungen an die Fehlerbeseitigung | Probemessung und Prozessvorschlag |
| Durchsatz | Teile pro Stunde, Tonnen pro Schicht oder Anforderungen an die Liniengeschwindigkeit | Verbindet Oberflächenqualität mit Produktionskapazität | Zyklusannahme und Linienkonfiguration |
| Umwelt | Staubansammlung, Lärm, Versorgungs- und Anlageneinschränkungen | Bestimmt den Hilfsumfang und die Installationsbereitschaft | Dienstprogrammliste und Schnittstellenplan |
Warum müssen Größenbereich und Produktmix gesondert überprüft werden?
Eine Modellpalette auf einer Produktseite ist für die engere Auswahl hilfreich, beweist aber nicht, dass jedes Werkstück unter einer Aufspannung bearbeitet werden kann. Durchmesser, Länge, Abschnittsform, Gewicht und Material können die Fütterungsstabilität und -unterstützung beeinflussen. Umstellungen können sich auch auf die Produktion auswirken, wenn eine Anlage häufig zwischen kleinen Stäben und großen Rohren wechselt.
In den Produktdaten von Haige sind mehrere Schleifbandpoliermaschinenmodelle mit unterschiedlichen Durchmesserbereichen, minimalen Werkstücklängen, Vorschubgeschwindigkeiten und Motorkonfigurationen aufgeführt. Diese Werte beschreiben eher eine Familie als eine universelle Maschine. Ein Käufer sollte das genaue vorgeschlagene Modell anfordern und den Lieferanten bitten, anzugeben, welche Eingabewerte Standard, optional, projektspezifisch oder außerhalb des überprüften Bereichs sind.
Wenn der Produktmix breit ist, unterteilen Sie ihn in eine normale Produktionsfamilie und außergewöhnliche Produkte. Im Angebot kann dann angegeben werden, ob außergewöhnliche Produkte eine andere Einrichtung, reduzierte Geschwindigkeit, Hilfsunterstützung, ein anderes Modell oder einen separaten Prozess erfordern.
Wie sollten Käufer die Wahl des Schleifmittels mit dem Endziel verbinden?
Das Schleifband ist ein Prozessverbrauchsmaterial und kein Detail, das bis zur Inbetriebnahme verschoben werden sollte. Schleifart, Körnungsfolge, Bandgeschwindigkeit, Anpressdruck und Anzahl der Stufen beeinflussen Abtragsrate, Hitze und Oberflächenmuster. Allerdings lässt sich die richtige Kombination allein anhand des Materialnamens nicht zuverlässig auswählen.
Ein praktischer Weg besteht darin, repräsentative Proben bereitzustellen und das Abnahmeergebnis festzulegen. Der Lieferant kann dann eine Bandreihenfolge und ein Betriebsfenster für den Versuch vorschlagen. Der Käufer sollte den Eingangszustand, die verwendeten Bandspezifikationen, Durchgänge oder Stufen, den Zufuhrzustand, die Endmessung und das visuelle Ergebnis protokollieren. Dieser Datensatz wird zu einem Startprozessrezept – keine Garantie dafür, dass sich jede zukünftige Charge identisch verhält.
Auch die Lebensdauer der Verbrauchsmaterialien sollte als Testergebnis unter definierten Bedingungen behandelt werden. Sie variiert je nach Umfang, Verschmutzung, Entfernungspflicht und Betriebsdisziplin. Vermeiden Sie den Vergleich von Lieferanten anhand einer nicht unterstützten „Bandlebensdauer“-Zahl, die für ein anderes Werkstück ermittelt wurde.
Wo wird Wärme zum Beschaffungsthema?
Bei abrasivem Kontakt entsteht Wärme. Bei der Beschaffung geht es nicht nur darum, ob die Maschine das Teil polieren kann, sondern auch darum, ob dies ohne unzulässige Verfärbung, Verformung, Oberflächenbeschädigung oder instabile Bandleistung im geplanten Arbeitszyklus möglich ist. Dünnwandige Rohre, wärmeempfindliche Materialien und lange Dauerläufe erfordern möglicherweise eine besondere Überprüfung.
In der Ausschreibung sollte angegeben werden, ob Kühlmittel oder Schmierung zulässig sind, ob die endgültige Oberfläche trocken bleiben muss und ob bei der späteren Reinigung, Beschichtung oder Plattierung Kontaminationsbeschränkungen bestehen. Der Lieferant sollte den vorgeschlagenen Prozess und alle erforderlichen Extraktions- oder Flüssigkeitshandhabungsschnittstellen identifizieren. Der Käufer sollte dies dann anhand einer repräsentativen Probe und eines Produktionsversuchs überprüfen.
Die Staubabscheidung ist Teil des Maschinenumfangs
Beim Schleifen und Polieren können Partikel entstehen, und die tatsächliche Gefahr hängt vom Werkstück, der Beschichtung, der Verunreinigung und dem Schleifmittel ab. Daher ist „Staubsammler inklusive“ keine vollständige Projektdefinition. Käufer sollten Materialinformationen und geltende Standortanforderungen bereitstellen und dann den Lieferanten bitten, Sammelpunkte, Kanalschnittstellen, Luftstromannahmen, Filterumfang und die verbleibende Verantwortung des Käufers zu definieren.
Das Maschinenlayout sollte auch einen Zugang zum Bandwechsel, zur Reinigung und zur Entfernung des angesammelten Staubs aufweisen. Wenn der Lieferant den Hauptkollektor ausschließt, sollte das Angebot dennoch die für die Absaugkonstruktion der Anlage erforderlichen Anschlussinformationen enthalten. Lokale Arbeits- und Umweltanforderungen bleiben projektspezifisch und müssen vom Käufer überprüft werden.
Wie sollte ein Musterversuch aufgebaut sein?
Bei einem aussagekräftigen Versuch werden Muster verwendet, die die Produktion repräsentieren, nicht nur den einfachsten Teil. Berücksichtigen Sie das häufigste Werkstück, die kleinsten und größten relevanten Größen sowie den schwierigsten eingehenden Oberflächenzustand. Markieren Sie jede Probe, damit ihr Prozessprotokoll dem Ergebnis zugeordnet werden kann.
Der Genehmigungsplan sollte Folgendes festlegen:
- eingehendes Material, Geometrie und Fehlerzustand;
- erforderliche endgültige Rauheit und visuelle Referenz;
- kritische Abmessungen vor und nach der Verarbeitung;
- Schleifsequenz und Betriebsannahmen;
- Inspektionsorte und -instrumente;
- akzeptable Restmängel und Ablehnungskriterien;
- ob das Ergebnis eine Prozessdemonstration oder ein vertragliches Abnahmemuster ist.
Bewahren Sie nach der Genehmigung das Muster, die Fotos, den Messbericht und die vereinbarten Prozessnotizen auf. Wenn sich das Produktionsmaterial oder der Eingangszustand später ändert, prüfen Sie, ob ein neuer Versuch erforderlich ist.
Wie sollten Käufer die Schleifbandpoliermaschine von Haige bewerten?
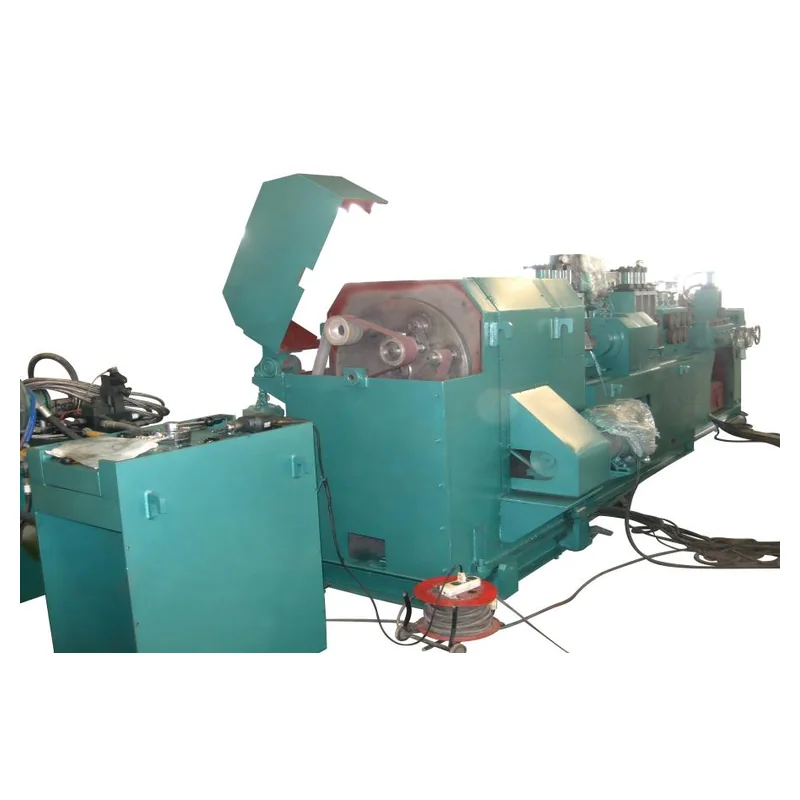
Die Haige Schleifbandpoliermaschine Auf dieser Seite finden Sie eine reale Modellfamilie für Stäbe, Rohre, Wellen und Profile. Es listet modellspezifische Durchmesserbereiche, Mindestlängen, Geschwindigkeiten, Rauheitsinformationen und Motorkonfigurationen auf. Diese veröffentlichten Werte sind für eine erste Prüfung geeignet, das angebotene Modell sollte jedoch dennoch anhand des vollständigen Werkstücksortiments und des Abnahmeplans des Käufers bestätigt werden.
Bitten Sie Haige, eine vorgeschlagene Konfiguration mit dem genauen Modell, der anwendbaren Werkstückhülle, den enthaltenen Polierstationen, der Zuführungs- und Stützanordnung, den Schleifmittelannahmen, der Staubsammelgrenze, den Steuerungen, den Versorgungseinrichtungen und den ausgeschlossenen Elementen zurückzusenden. Jeder material- oder versuchsabhängige Wert sollte entsprechend gekennzeichnet und nicht als unbedingtes Produktionsergebnis dargestellt werden.
Welche häufigen RFQ-Fehler führen zu Nacharbeit?
- Es wird nur der maximale Durchmesser gesendet. Die Mindestgröße, -länge, -masse und -geometrie können gleichermaßen wichtig sein.
- Verwendung von „Spiegelglanz“ ohne Beweise. Der Lieferant kann ein subjektives Ziel nicht konsistent bepreisen oder nachweisen.
- Ignorieren des eingehenden Defekts. Leichte Nachbearbeitung und Beseitigung tiefer Mängel sind unterschiedliche Aufgaben.
- Vergleich der Modellgeschwindigkeit ohne das gleiche Finish. Der Durchsatz ist nur dann sinnvoll, wenn die erforderliche Ausgabequalität konstant gehalten wird.
- Staubabsaugung außerhalb des Schnittstellenplans belassen. Eine nicht zugewiesene Verbindung kann die Installation verzögern.
- Freigabe einer sauberen Probe, die keine Produktion darstellt. Der Prozess liefert dann schwache Beweise für einen Massenbetrieb.
Was sollte eine Ausschreibung für eine Schleifbandpoliermaschine beinhalten?
Geben Sie Materialqualität und -zustand an; Werkstückform; minimaler und maximaler Durchmesser oder Querschnitt; Länge und Masse; eingehende Oberflächenfotos und repräsentative Proben; zu beseitigende Mängel; zulässiger Materialabtrag; endgültige Rauheit und optischer Standard; Produktionsmix; Zieldurchsatz; vor- und nachgelagerte Prozesse; Kühlmittelbeschränkungen; Staubsammelanforderungen; Versorgungsunternehmen; Linienlayout; Inspektionsmethode; Prüfungsanforderungen; erforderliche Dokumente; Menge; Ziel; und Montageverantwortung.
Bitten Sie den Lieferanten, auf jeden Artikel als zu antworten Bestätigt / Abweichung / Alternative / Eingabe des Käufers erforderlich. Wenn die Werkstückdaten und der Musterplan fertig sind, übermitteln Sie diese über das Anfrageformular für Haige-Metallbearbeitungsgeräte und fordern Sie ein modellspezifisches Angebot statt eines allgemeinen Maschinenpreises an.


