
金属棒の仕上げラインのどこに研磨を配置する必要がありますか?
研磨機は、上流のプロセスが研磨で修正することを目的としていない欠陥をすでに管理した後にのみ配置する必要があります。金属棒の仕上げラインでは、曲げを修正して矯正し、制御された外層とより深い表面欠陥を剥離して除去します。センターレス研削により直径、真円度、表面状態を改善し、研磨により最終的な表面の外観や質感を改善します。 「」を探している購入者研磨機したがって、マシン自体を選択する前に、完全なプロセス ルートを定義する必要があります。 Haige は、剥離、矯正、研削、研磨にわたる機器を供給しているため、研磨能力だけよりもプロセスの位置の方が購入に役立つ質問となっています。
研磨は仕上げ段階であり、普遍的な欠陥修正プロセスではありません
というフレーズ 金属研磨機 非常に異なる職務を説明できます。ある工場では、研削後の明るいバーの最終的な外観を改善したいと考えている場合があります。また、梱包する前にチューブから軽い跡を取り除きたいと思う人もいるかもしれません。 3 番目の人は、研磨によって重いスケール、深い継ぎ目、寸法誤差を同時に除去できると期待しているかもしれません。これらは同等のプロセス要件ではありません。
研磨は、その仕事が上流の修正から明確に分離されている場合に最も効果的です。入荷した材料がまだ曲がっていたり、大きなスケールがあったり、寸法が不安定だったりする場合、すべての問題を解決するために研磨段階に依頼すると、研磨材の消費量が増加し、送りが遅くなり、購入者は測定可能な最終結果を得ることができないままになる可能性があります。
プロセス境界: Haige が公開している機器ポートフォリオには、矯正機、剥離機、研削機、研磨機が含まれています。正しい順序はワークピースの状態と最終的な要件によって異なります。実際のバーやチューブを確認せずに、単一のシーケンスを普遍的なものとして扱うべきではありません。
棒研磨機の前に何を完了する必要がありますか?
A 棒研磨機 安定したサポートと表面仕上げに必要なプロセスウィンドウ内にすでにある材料を受け取る必要があります。バイヤーは、研磨ステーションに到着したものを検査し、各欠陥をそれを制御するように設計されたプロセスに割り当てる必要があります。
上流での一般的な質問には次のようなものがあります。
- バーはローラーやガイドを不安定な接触なく通過できるほどまっすぐですか?
- 表面には深い縫い目、穴、または剥離またはより強力な除去が必要な損傷した外層がまだ残っていますか?
- 外径や真円度はまだ最終製品の要件を満たしていませんか?
- ひどいスケールや錆は、専用の準備ステージと除去ステージのどちらを使用したほうがよいでしょうか?
- 研磨によって除去されるのは軽い仕上げ代のみでしょうか、それとも購入者は大幅な研磨代の除去を期待していますか?
これらの質問は重要です。 金属棒研磨機 通常、表面仕上げの義務を中心に選択されます。購入者が機械で形状を修正したり、深い欠陥を除去したりすることを期待している場合、プロジェクトには別の上流工程または別の仕上げルートが必要になる可能性があります。
研削と研磨を同じプロセスとして扱うべきではありません
研削と研磨はどちらも研磨剤を使用できますが、通常は異なる製造上の問題を解決します。研削は、制御された材料除去、直径の微細化、真円度の改善、または測定可能な欠陥の除去が重要な場合によく使用されます。研磨は、多くの場合、最終的な表面の精製、方向性のある仕上げ、明るさ、または外観に敏感な次のステップの準備に関連付けられます。
この違いは、購入者が商品を探すときに重要です。 研削研磨機 または 金属研削および研磨機。結合されたラインには両方の操作を含めることができますが、プロセスには各ステーションが何を担当するかを記載する必要があります。この分離がなければ、サプライヤーは在庫除去、研磨順序、送り速度、または検査要件を一貫して定義できません。
有用なプロセス マップは次のとおりです。
受入バー → 必要に応じて矯正 → 必要に応じて剥離または修正研削 → 寸法/表面管理のためのセンタレス研削 → 最終仕上げのための研磨 → 検査 → 保護された取り扱いと梱包。
正確なルートはこれより短い場合もあれば、より長い場合もあります。ポイントは、前工程で作った状態と研磨を連動させることです。
研磨ベルト研磨機がスタンドアロンの仕上げステージとして機能するのはいつですか?
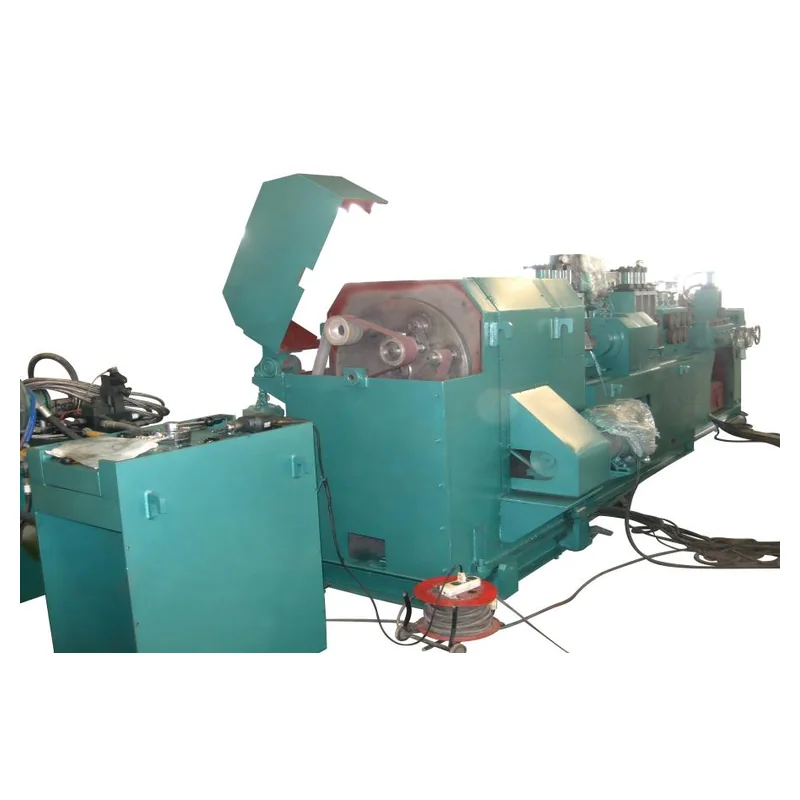
アン 研磨ベルト研磨機 受け入れられるワークピースの形状がすでに許容範囲内で、残りの表面欠陥が浅く、必要な仕上げが明確に定義されており、フィード/サポートの配置が安定している場合、実用的なスタンドアロンの仕上げ段階として使用できます。このような条件下では、研磨機は部品を再構築しようとするのではなく、表面を研磨します。
ハイジさん 研磨ベルト研磨機 バー、チューブ、シャフト、プロファイルの製品ファミリーが公開されています。リストされているモデル ファミリは初期スクリーニングに適していますが、購入者はどのモデルと研磨材の配置が実際のワークピースの範囲に一致するかを確認する必要があります。
最も重要な商業的問題は、サプライヤーが 1 つのきれいなサンプルを研磨できるかどうかではありません。それは、過度の手作業の手戻りに頼ることなく、同じプロセスが必要な生産速度で通常の入射面範囲を処理できるかどうかです。
センタレス研削後の研磨はどこに行えばよいですか?
丸棒や円筒部品の場合、センタレス研削と研磨により補完的なステージを形成できます。センタレス研削は、外径、真円度、規定の表面状態を制御するために使用できます。研磨により、完全な寸法除去義務を果たさずに、外観、方向性テクスチャ、または最終的な粗さ目標を変更できます。
このため、 棒研削・研磨ライン 2 台のマシン間のハンドオフを定義する必要があります。グラインダーは、研磨ステージで合理的に除去できる以上のストックや表面の損傷を残してはなりません。逆に、研磨ステーションは、グラインダーがすでに設定した寸法を変えるほど多くの材料を除去すべきではありません。
ハイジさん センタレス研削盤 プロジェクトで寸法と表面の両方の制御が必要な場合は、このカテゴリを研磨機シリーズと合わせて検討できます。購買チームはサプライヤーに、各段階および最終検査ポイントで予想される入荷状態を述べるよう依頼する必要があります。
フィニッシュターゲットには「明るい」とか「滑らか」といった言葉以上のものが必要です
購入者は、明るい、サテン、滑らか、鏡のようななどの言葉で視覚的な意図を説明できますが、これらの言葉だけを受け入れ基準として使用するのは困難です。あ 丸棒研磨機 実用的な場合は常に、測定可能な結果または承認された結果に対して指定する必要があります。
受け入れパッケージには以下が含まれる場合があります。
- 関連する場合は表面粗さ。
- 承認された視覚サンプル。
- 指向性パターンの要件。
- 許容される残留傷または欠陥。
- バーまたはチューブに沿った検査位置。
- 外観は、下流の塗装またはメッキ工程の前後で判断されます。
表面粗さと外観は関連がありますが、同一ではありません。 2 つのバーは、異なる方向のマークや局所的な欠陥を表示しながら、同様の粗さ値を示すことができます。 B2B プロジェクトの場合、外観が重要な場合、最も安全な方法は、測定可能な基準と合意されたサンプルを組み合わせるということです。
下流での取り扱いにより、良好な研磨仕上げが損なわれる可能性があります
社会で最も見落とされている問題の 1 つは、 金属棒自動研磨機 プロジェクトは、ワークピースが研磨ステーションを出た後に起こることです。移送ローラー、サイドガイド、アキュームテーブル、結束装置、パッキンの接触面には、傷や圧力跡が再発生する可能性があります。
したがって、機械出口サンプルは完全なラインを示す十分な証拠ではありません。プロジェクトは、下流での取り扱い後に製品を検査する必要があります。表面の外観が重要な場合、ライン設計には、保護されたローラー、制御された搬送、きれいな接触面、または仕上げ面の損傷を防ぐ別の取り扱い方法が必要になる場合があります。
これは、研磨を単独の機械の購入としてではなく、ラインの一部として議論する理由でもあります。仕上がりは同じ状態で検査・梱包されてこそ価値があります。
上流と下流のオペレーションはどのように割り当てられるべきですか?
| プロセスの問題 | 確認すべき主なプロセス | 研磨前が重要な理由 |
|---|---|---|
| バーの曲がり・真直度が悪い | 矯正 | 不安定な形状により、一貫した接触と送りが減少する可能性があります。 |
| 深い表層/継ぎ目 | 剥離または矯正材料の除去 | 研磨では経済的に深い欠陥を除去できない場合があります。 |
| 外径・真円度コントロール | センタレス研削 | 最終的な化粧仕上げの前に、形状を確立する必要があります。 |
| 軽い傷 / 最終的な質感 | 研磨 | これは、ステーションが設計されるべき仕上げの義務です。 |
| 加工後の傷 | 取扱い・梱包 | 最終仕上げは、輸送や保管に耐えなければなりません。 |
このテーブルは必須のプロセス ルートではありません。これは、あるマシンに別のステージに属する欠陥が割り当てられるのを防ぐ方法です。
購入者は研磨ラインのレビューのためにどのようなデータを送信する必要がありますか?
プロセス位置のレビューの場合、RFQ は通常の研磨機のリクエストよりも広範囲にわたる必要があります。購入者は、材料のグレードまたはファミリー、ワークピースの形状、最小および最大のサイズ、長さ、受入真直度、既存の表面欠陥、上流工程、最終仕上げ目標、許容寸法変化、スループット要件、および下流の処理方法を提供する必要があります。
プロジェクトに複数の表面仕上げステップが含まれる場合は、どこで表面仕上げを行うかを示すプロセス フローを追加します。 金属仕上げ研磨機 座ることが予想されます。サプライヤーに、提案された順序を返して、どの欠陥または寸法変化が各段階に割り当てられているかを特定するよう依頼してください。
ハイジさん 研磨機 カテゴリは、機器を発見するための有用な出発点です。プロジェクト固有のレビューの場合、図面、ワークピースの写真、サンプルの状態、および提案されたラインシーケンスを、 ハイジお問い合わせページ.
研磨はプロセスを完了する必要があり、未定義のプロセスを補うものではありません
「研磨機」の検索の背後にある実際的な答えは、仕上げラインでの役割が定義されるまでは、機械を正しく選択できないということです。バイヤーは、どの欠陥を上流で処理するか、研磨段階で何を変更する必要があるか、仕上げをどのように検査するか、下流での処理で仕上げをどのように保存するかを決定することで、より強力な結果を得ることができます。
Haige の B2B バイヤーにとって、これにより、研磨が一般的な機械カテゴリから、棒またはチューブの仕上げプロセス内の管理されたステップに変わります。


