
研磨ベルト研削盤: サプライヤー提案の比較
研磨ベルト研削盤メーカーを、モーター出力、最大速度、または研磨されたデモンストレーションピースのみではなく、提案されたシステムが定義された条件下で製造できる完成ワークピースによって比較します。金属棒および金属管の場合は、まず、受け入れられる材料、除去作業、および受け入れ基準について合意します。次に、動作範囲、試行結果、許容された出力、研磨材の消費量などを比較してください。

研磨ベルト研削盤メーカーを、モーター出力、最大速度、または研磨されたデモンストレーションピースのみではなく、提案されたシステムが定義された条件下で製造できる完成ワークピースによって比較します。金属棒および金属管の場合は、まず、受け入れられる材料、除去作業、および受け入れ基準について合意します。次に、動作範囲、試行結果、許容された出力、研磨材の消費量などを比較してください。

心なし研削盤は、円筒形のワークピースを固定心の間に配置しません。精度は、安定した送り、入力形状、および制御された砥石の状態とともに、研削砥石、調整砥石、ワークレストブレードの関係によって決まります。そのシステムの一部が変更されると、直径、真円度、送り動作、および表面仕上げが変化する可能性があります。 […]

研磨機は、上流のプロセスが研磨で修正することを目的としていない欠陥をすでに管理した後にのみ配置する必要があります。金属棒の仕上げラインでは、曲がりを修正して矯正し、制御された外層とより深い表面欠陥を剥離して除去し、センターレス研削により直径、真円度、表面状態を改善し、次に研磨が行われます。
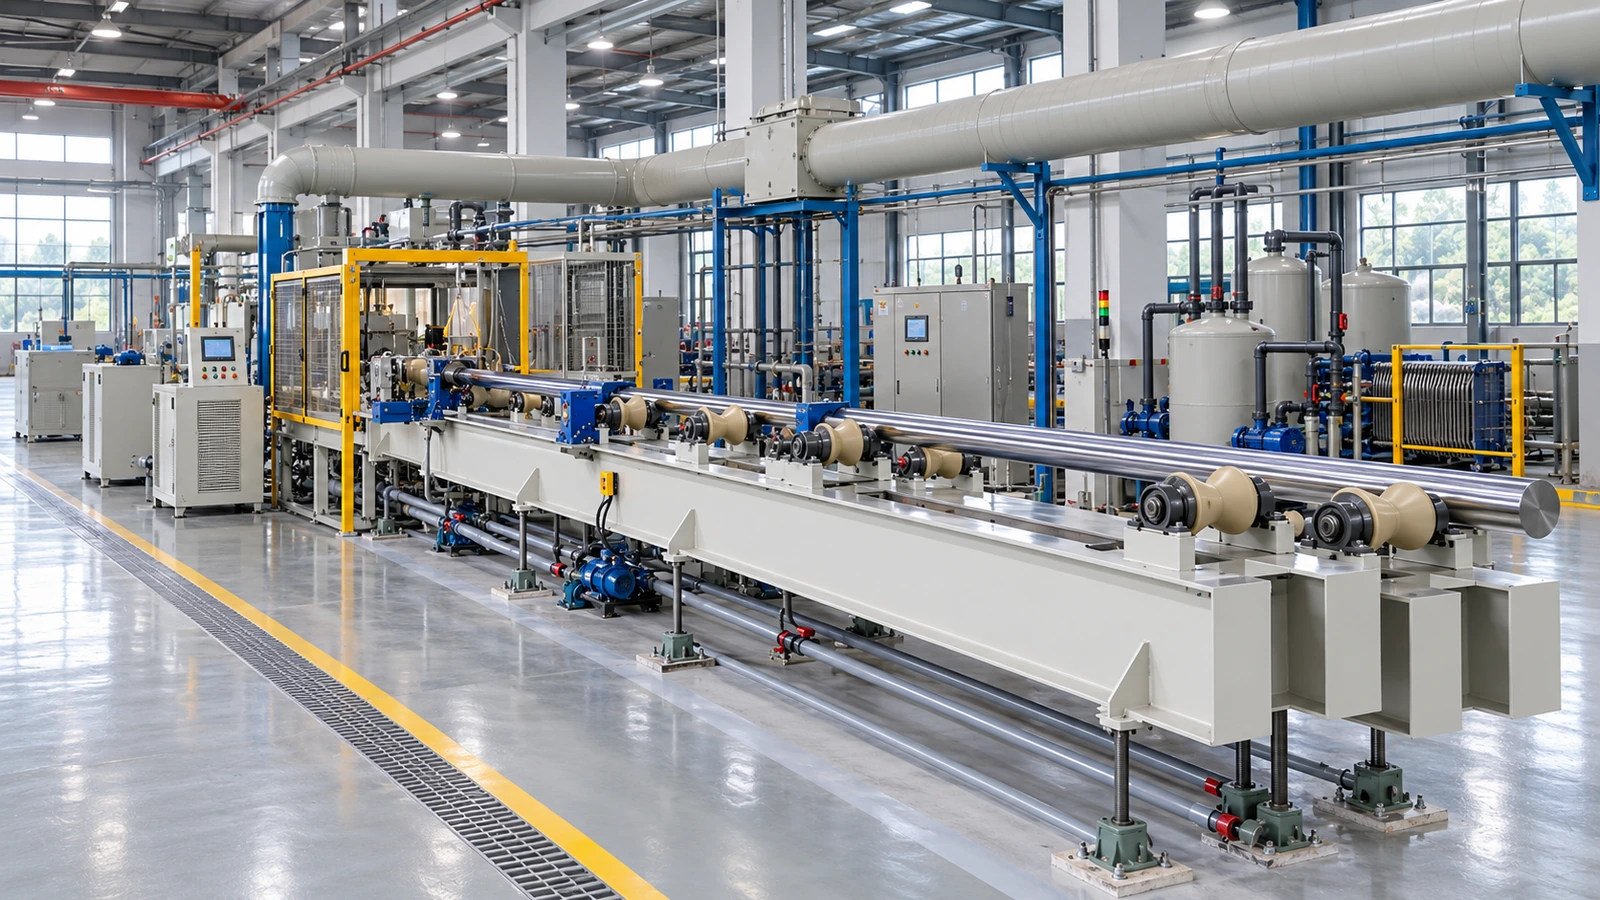
電気めっきの生産ラインは、「クロムめっきライン」という言葉や目標生産量だけでは特定できません。購入者は、ワークピースファミリー、基板の状態、コーティングの目的、寸法エンベロープ、生産構成、プロセスシーケンス、取り扱い方法、ユーティリティ、換気、排水インターフェース、制御、検査方法、および受け入れ責任を明確にする必要があります。機器サプライヤーもラインを区別する必要があります […]
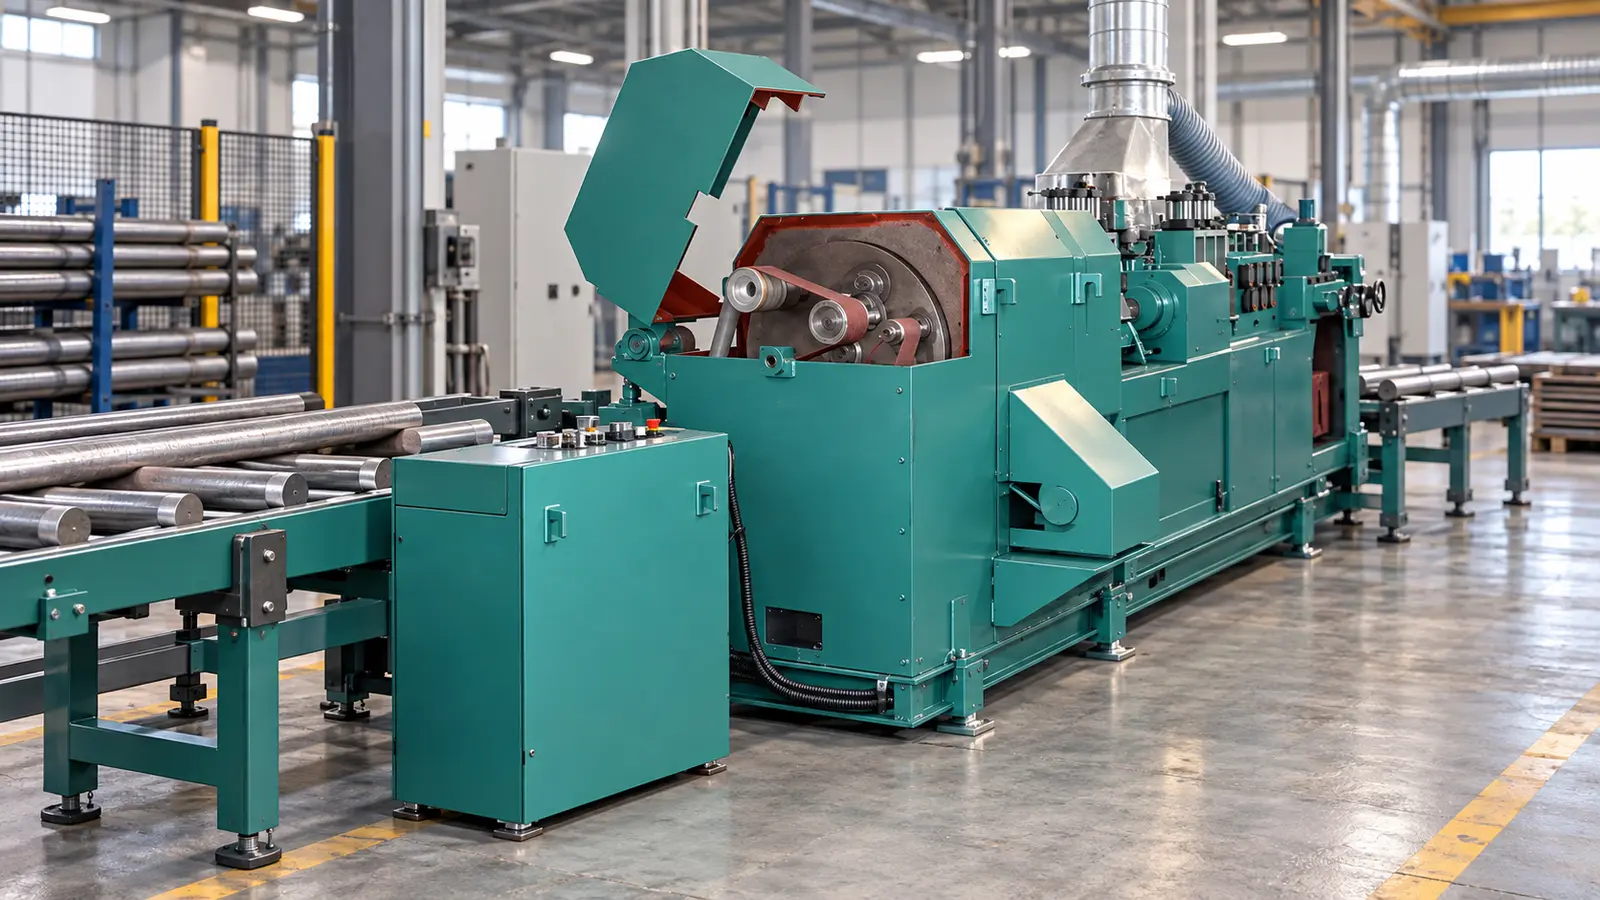
研磨ベルト研磨機は、直径範囲や外観だけで選ぶべきではありません。購入者はまず、材料、ワークピースの形状、サイズ範囲、受入面の状態、除去する欠陥、必要な最終仕上げ、許容される在庫除去、生産速度、および検査方法を定義する必要があります。これらの入力は、アプリケーションに光が必要かどうかを決定します […]
丸棒ピーリングマシンのRFQには、モデルの選択を開始する前に、バイヤーのワークピースとプロセスデータを含める必要があります。バイヤーは、バーの直径範囲、長さの範囲、材料ファミリー、到着する表面の状態、除去する表面の欠陥、必要な在庫除去代、目標仕上げ直径、真直度の状態、上流の切断または矯正の状態、下流の研削または研磨のニーズ、荷重を送信する必要があります […]