Výrobce zařízení na zpracování kovů pro linky na loupání, broušení, řezání a moření

KATEGORIE PRODUKTŮ

Najděte to správné vybavení pro vaše výrobní potřeby

Prozkoumejte naši kompletní řadu zařízení pro zpracování kovů a povrchovou úpravu navržených pro výrobu tyčí, trubek, drátů a kovových součástí. Naše kategorie produktů pokrývají procesy loupání, řezání, broušení, tažení, frézování, leštění, odstraňování rzi, rovnání, moření a galvanické pokovování, což zákazníkům pomáhá zlepšit efektivitu výroby, kvalitu povrchu a stabilitu zpracování.

Ať už potřebujete jeden stroj nebo kompletní výrobní linku, poskytujeme spolehlivá řešení zařízení pro různé aplikace zpracování kovů.

KONTAKT

Stroj na srážení hran

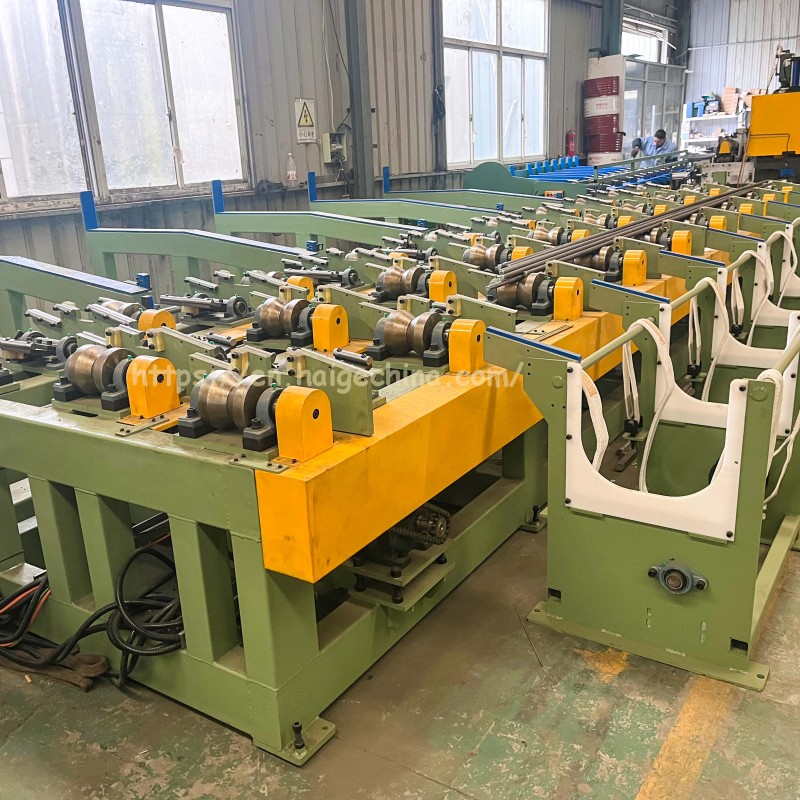
Zařízení pro srážení hran a srážení hran a oboustranné odstraňování třísek s dvojitou tyčí a dopravní stojan jsou všechny instalovány na stejném těle. Materiál tyče je střídavě nakládán do zařízení směřujícího k levému konci nebo zařízení obráceného k pravému konci prostřednictvím vytáčecího zařízení na válečkovém stolku. Dvě tyče se otáčejí a zasouvají se do polohovací drážky V s dvojitou stanicí. Pod vnitřní stranou V-drážky jsou kladky. Válec tlačí tyč na řemenici k polohovacímu bloku. Lisovací válec na oboustranné hlavě zařízení pohání dvojitý držák ve tvaru V k upnutí tyče. Poháněný olejovým válcem zpracuje čelní nástroj koncový povrch. Levá a pravá dvojitá zařízení zpracovávají střídavě. Mechanismus zvedacího válce tyč zvedá a dopravuje ji k dalšímu procesu dvojitého zkosení (dvojitá předem umístěná V drážka). Materiál tyče byl zvednut a sklouzne dolů z dvojité předpolohové štěrbiny do (vpravo, dvojitá srážecí V-drážka) a tyč je opět tlačena válcem na pravou stranu dvojité srážecí hlavy. Před hlavou je polohovací blok (pneumatický zvedací blok), tyč se zastaví tam, kde se blok nachází, blok se zvedne a tlakový válec na dvojité srážecí hlavě pohání dvojitou svěrku ve tvaru V, která upne pravý konec tyče a dvojitá srážecí hlava zahájí proces srážení. Materiál tyče klouže z dvojité srážecí V-drážky na pravém konci a zasouvá se do dvojité srážecí V-drážky na levém konci a opět tlačí tyč na řemenici k levé dvojité srážecí hlavě válcem. Zkosení levé a pravé dvojité hlavy se také zpracovává střídavě a opakovaně. Pravá hlava stroje je pevná, levá hlava a dopravní regál jsou poháněny hydraulickými válci, které lze nastavit podle různých materiálů tyče, a na operačním stole lze upravit délku zpracovávané tyče. Frézované a zkosené výrobky nemají žádné otřepy a jsou hladké a ploché. Hloubku frézování čelní plochy lze nastavit od 3 do 5 mm a velikost zkosení je 2 ~ 3 × 45 ° mm. Hloubku frézovací plochy a zkosení lze upravit podle aktuální situace přiváděného materiálu. Je požadováno, aby během zpracování nedošlo k žádné nové ohybové deformaci tyče.
Číst více »

Válcovna tyčí

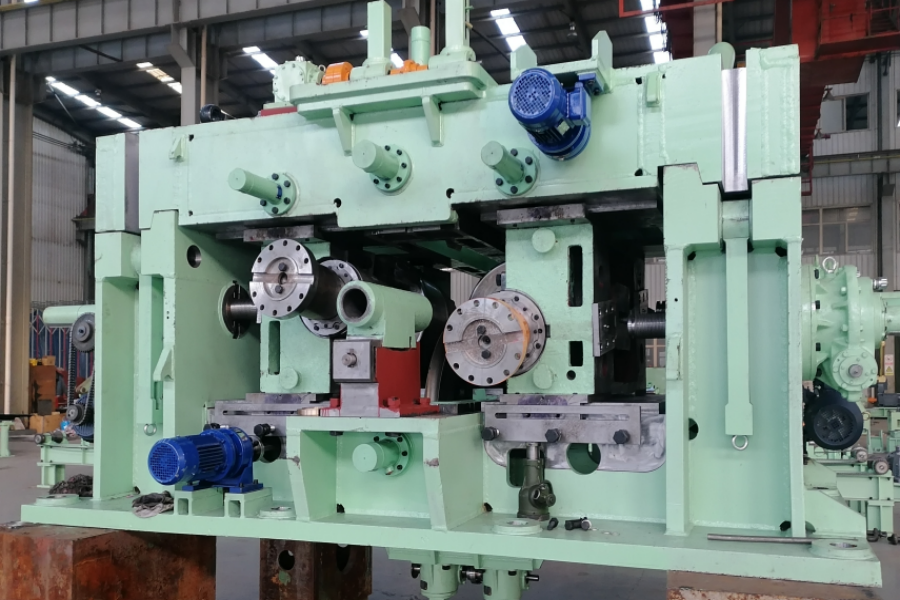
Pracovní stojan válcového mlýna se obvykle skládá z válce, válečkového ložiska, rámu, podpěry kolejnice, zařízení pro nastavení válce, zařízení pro vyvážení válců a zařízení pro výměnu válců. A další řada pomocných zpracovatelských zařízení během válcování, jako je příprava surovin, ohřev, převracení oceli, stříhání, rovnání, chlazení, detekce trhlin, tepelné zpracování a moření zařízení. Výběr typu a velikosti hotové nebo polotovarové válcovny by měl být určován podle druhu stroje, specifikace, kvality a množství as ohledem na potřebné pomocné, zvedací dopravní a pomocné zařízení. Nakonec lze rozhodnutí učinit s odkazem na různé druhy faktorů, aby bylo dosaženo vyváženého výběru.

Číst více »

LG90-H Jednořadá frézka studených trubek s dlouhým zdvihem

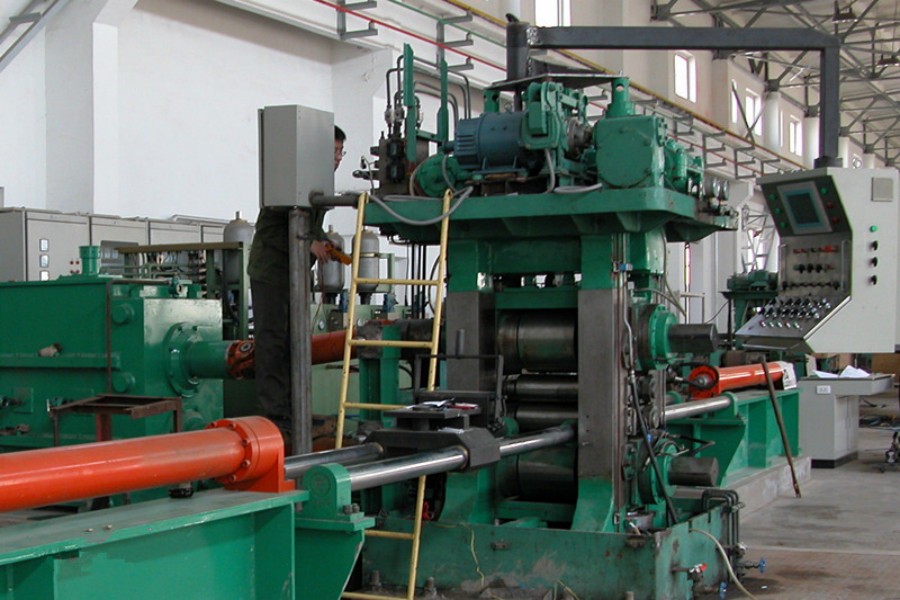
Hlavní struktura válcovny studených trubek LG se skládá ze strojního lože, rotačního podávacího mechanismu, rámu, hlavního motoru, jádrové tyče, převodového systému, elektrického systému atd. S rozvojem technologie se v současné době rotační podávací mechanismus vyvinul na jednorotační, dvojité podávání, dvojité otáčení, jednoduché podávání a dvojité podávání dvojitého podávání. A obvyklý režim podávání lze rozdělit na mechanické podávání, fotoelektrické podávání a podávání. Nejkritičtější částí jedné válcovny za studena je rám, který obsahuje válec, ozubené kolo, hřeben atd. Princip činnosti lze popsat následovně. Vytvořením pravidelné dutiny válečkem a trnem lze ocelovou trubku válcovaně frézovat s využitím elastické deformace kovu. Stroj na válcování trubek za studena může dosáhnout procesu válcování za studena do pláště pomocí kruhového otvoru s relativně dobrým výkonem při prvním válcování a může také zpracovávat bezešvé trubky z neželezných kovů s normální přesností. Nejzřetelnější charakteristikou válcování za studena je vysoké využití materiálu s lepší přesností a drsností povrchu než u stroje na tažení trubek za studena.

Číst více »

Otevřené kování

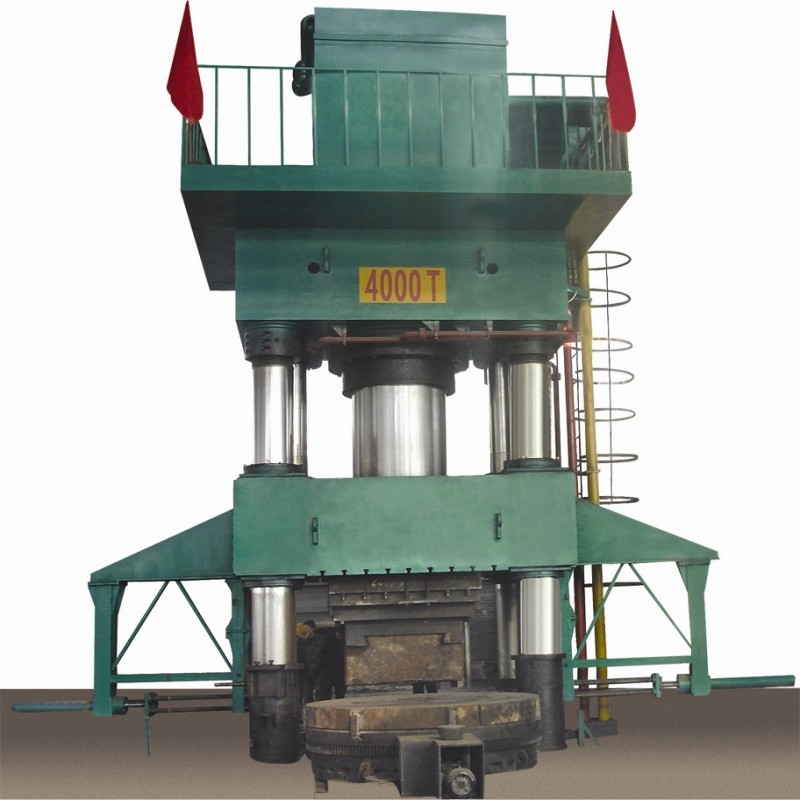
Hlavní funkce a vlastnosti: Tento stroj se používá hlavně v procesu otevřeného kování polotovarů a prstencových dílů a dalšího kování za tepla, kování za tepla. Pracovní kapacitu a zdvih stroje lze upravit podle požadavku procesu. Tento stroj má  nezávislý dynamický mechanismus a elektrický systém,   používá systém ovládání pomocí tlačítek . lze realizovat dva provozní režimy nastavení, ruční a poloautomatické operace. Tento stroj je snadno ovladatelný, má nízkou hlučnost, stabilní tlak, rychlé sestupné spojení a rychlý návrat, což může splňovat potřeby různých výrobních procesů.

Číst více »

WHS-450x4000

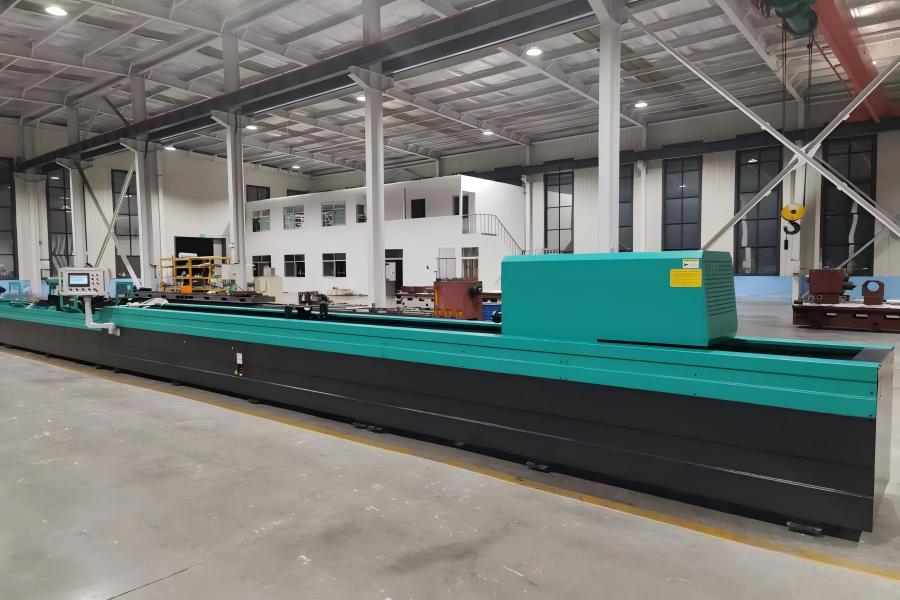
Honovací stroj WHS-450×4000 využívá horizontální rámovou strukturu. Mezi jeho hlavní součásti patří lože stroje, vřetenová hlava, vodicí lišty, rotační hnací motor honovací lišty, honovací expanzní hnací motor, hnací motor posuvu vřetenové hlavy, honovací hlava, honovací lišta, V-blok pro upevnění obrobku, elektroskříň, provozní skříň, nádrž chladicí kapaliny a čerpadlo chladicí kapaliny spolu s namontovaným magnetickým filtrem.

Číst více »

HC35X3M

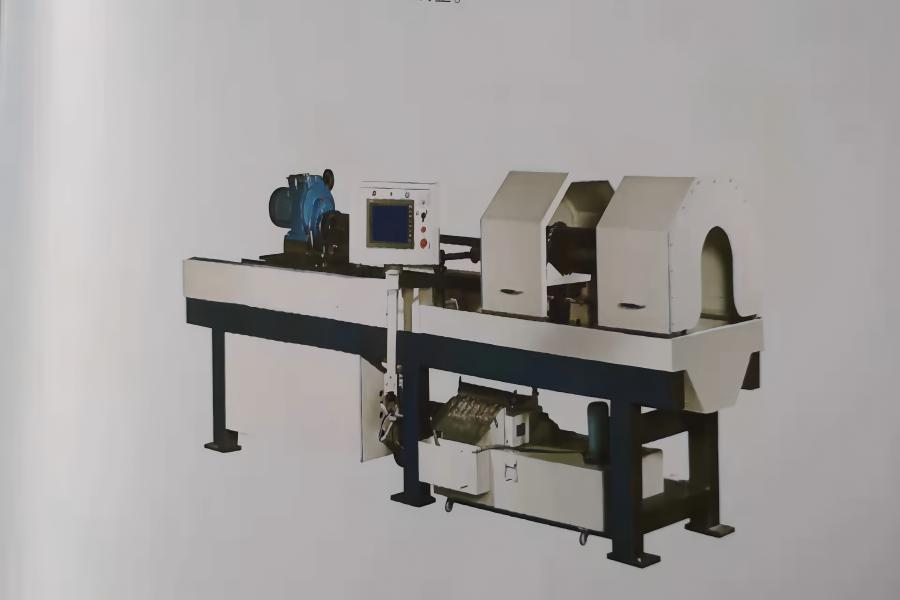
HC35X3M CNC honovací stroj pro hluboké díry podporuje honování konstantním tlakem s jednoduchým a pohodlným ovládáním. Zařízení, které přijímá konstrukční návrh upevněný na obrobku, realizuje honovací zpracování prostřednictvím rotace a vratného lineárního pohybu honovací hlavy. Je speciálně navržen pro honování a leštění válcových obrobků s hlubokými otvory, široce použitelné pro přesné trubkové díly, jako jsou hydraulické válce a pneumatické válce. Stroj dosahuje přesnosti obrábění IT6–IT7 nebo vyšší pro průměry děr, přičemž drsnost povrchu dosahuje po leštění Ra 0,2–Ra 0,4. Funkce lokalizovaného honování účinně koriguje chyby obrábění obrobku včetně úkosu, ovality a částečné odchylky apertury. Může přímo provádět honování na ocelových trubkách tažených za studena a slouží jako ideální vysoce přesné a vysoce účinné dokončovací zařízení hlubokých děr. Stroj je vybaven profesionálním řídicím systémem PLC, vyznačuje se stabilní komutací a flexibilní regulací rychlosti během provozu. Zajišťuje stálou rozměrovou přesnost vrtání a současně výrazně snižuje pracnost. Systém stabilně řídí expanzní rozměr honovací hlavy v průběhu honovacího procesu, zaručuje rovnoměrnou přesnost průměru díry a výrazně zlepšuje efektivitu honování hlubokých děr. Honovací hlava využívá servomotor sladěný s reduktorem pro expanzi konstantního tlaku, který dodává stabilní a konstantní honovací sílu z brusných pásů, aby byla zajištěna vynikající kulatost a válcovitost obrobků. Honovací tyč je na obou koncích vybavena univerzálními klouby, které účinně zaručují přímost obrábění a celkovou stabilitu zařízení. Honovací tlak je nastavitelný tak, aby vyhovoval různým požadavkům na zpracování. Rozsah průměrů obrábění stroje je Φ50–Φ350 mm. Toto zařízení se vyznačuje snadnou obsluhou, vysokou efektivitou výroby a vynikajícími ekonomickými výhodami a je přizpůsobitelné jak pro sériovou výrobu, tak pro scénáře zpracování jednotlivých kusů a malých sérií, což z něj činí optimální volbu pro přesné dokončování hlubokých děr.

Číst více »

Řešení zařízení pro zpracování kovů

Sdělte nám svůj typ materiálu, rozsah velikostí, požadavky na zpracování a potřeby výrobní kapacity.
Poskytujeme spolehlivá zařízení na zpracování kovů pro výrobu tyčí, trubek, drátů a kovových součástí, zahrnující procesy loupání, řezání, broušení, tažení, leštění, rovnání, moření a galvanické pokovování.

Informace o projektu, které potřebujeme