Виробник обладнання для обробки металу для ліній лущення, шліфування, різання та травлення

КАТЕГОРІЇ ПРОДУКЦІЇ

Знайдіть необхідне обладнання для ваших виробничих потреб

Ознайомтеся з нашим повним асортиментом обладнання для обробки металу та обробки поверхні, призначеного для виробництва прутків, труб, дроту та металевих компонентів. Категорії нашої продукції охоплюють процеси лущення, різання, шліфування, волочіння, фрезерування, полірування, видалення іржі, випрямлення, травлення та гальванічного покриття, допомагаючи клієнтам підвищити ефективність виробництва, якість поверхні та стабільність обробки.

Незалежно від того, потрібна вам одна машина чи повна виробнича лінія, ми пропонуємо надійні рішення обладнання для різних застосувань металообробки.

КОНТАКТ

Машина для зняття фаски

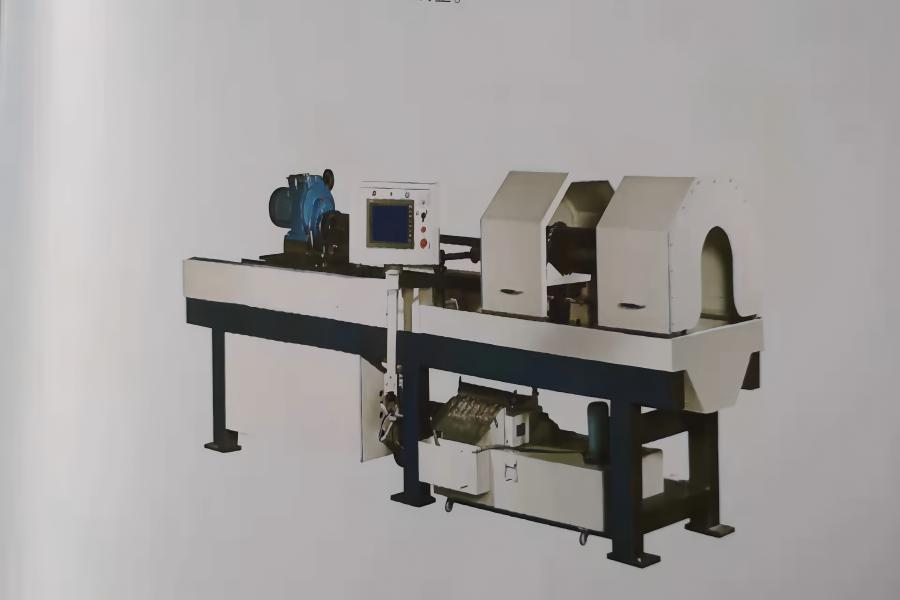
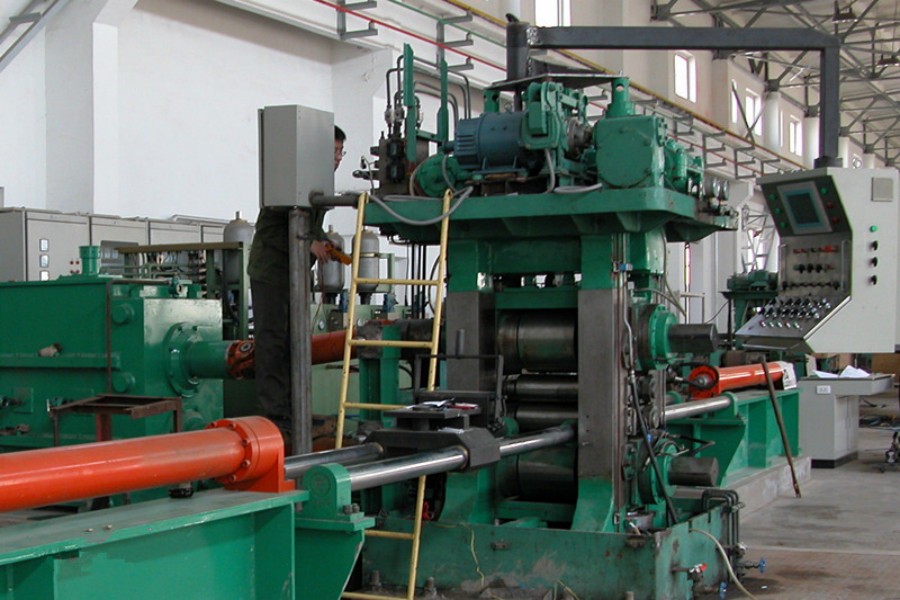
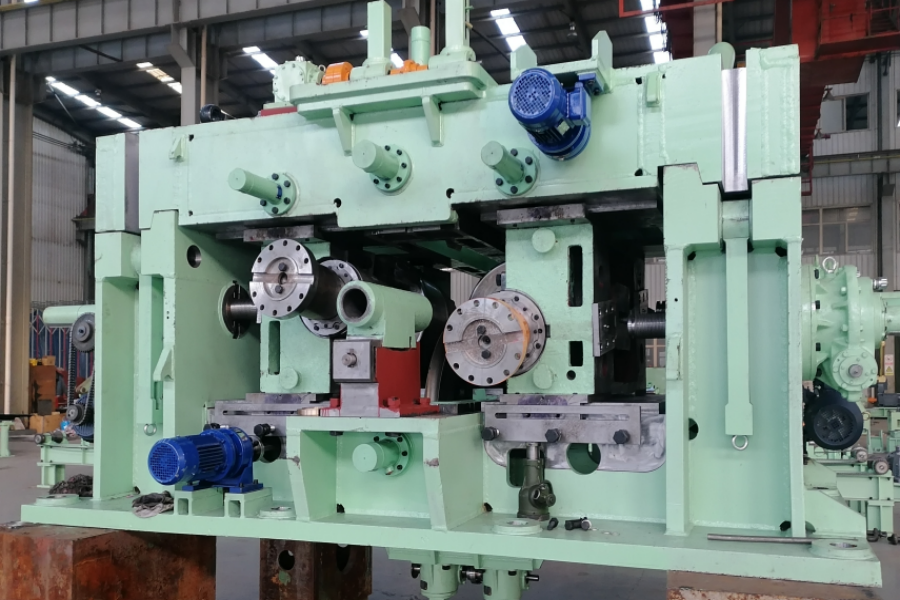
Подвійний пристрій для зняття фаски та облицювання, а також пристрій для видалення стружки з двома кінцями та конвеєрна стійка встановлені на одному корпусі. Прутковий матеріал завантажується на лівий крайовий пристрій або правий торцевий пристрій через набірний пристрій на роликовому столі по черзі. Дві планки котяться та ковзають у V-подібну канавку з двома станціями. Під внутрішньою стороною V-подібної канавки є шківи. Циліндр штовхає стержень на шківі до блоку позиціонування. Прес-циліндр на двосторонній головці пристрою приводить у рух подвійний V-подібний тримач, щоб затиснути брусок. Керований масляним циліндром, облицювальний інструмент обробляє торцеву поверхню. Лівий і правий подвійні облицювальні пристрої обробляють по черзі. Підйомний циліндровий механізм піднімає стрижень і передає стрижень для наступного подвійного процесу зняття фаски (подвійна попередньо розташована V-подібна канавка). Матеріал стрижня було піднято та ковзає вниз з подвійного слота попереднього положення до (праворуч, двосторонньої V-подібної канавки для зняття фаски), і стрижень знову штовхається циліндром до правого боку головки для подвійного зняття фасок. Перед головкою є позиціонуючий блок (пневматичний підйомний блок), штанга зупиняється там, де блок розташовується, блок піднімається, а натискний циліндр на подвійній головці для зняття фаски приводить у рух подвійний V-подібний затискач, щоб затиснути правий кінець стрижня, і подвійна головка для зняття фаски починає процес зняття фаски. Матеріал стрижня ковзає з V-подібної канавки з подвійною фаскою на правому кінці та ковзає в V-подібну канавку з подвійною фаскою на лівому кінці та знову штовхає стрижень на шківі до лівої головки з подвійною фаскою за допомогою циліндра. Ліва та права подвійна фаска також обробляються по черзі та повторно. Права головка машини фіксована, ліва головка та конвеєрна стійка приводяться в дію гідравлічними циліндрами, які можна регулювати відповідно до різних матеріалів прутка, а довжину прутка, який потрібно обробити, можна регулювати на операційному столі. Фрезеровані та скошені вироби не мають задирок, гладкі та плоскі. Глибина фрезерування торця регулюється від 3 до 5 мм, а розмір фаски становить 2 ~ 3 × 45 ° мм. Глибина фрезерної поверхні та фаски можна регулювати відповідно до фактичної ситуації надходження матеріалу. Необхідно, щоб під час обробки стрижня не виникала нова деформація вигину.
Читати далі »

Пруткопрокатний стан

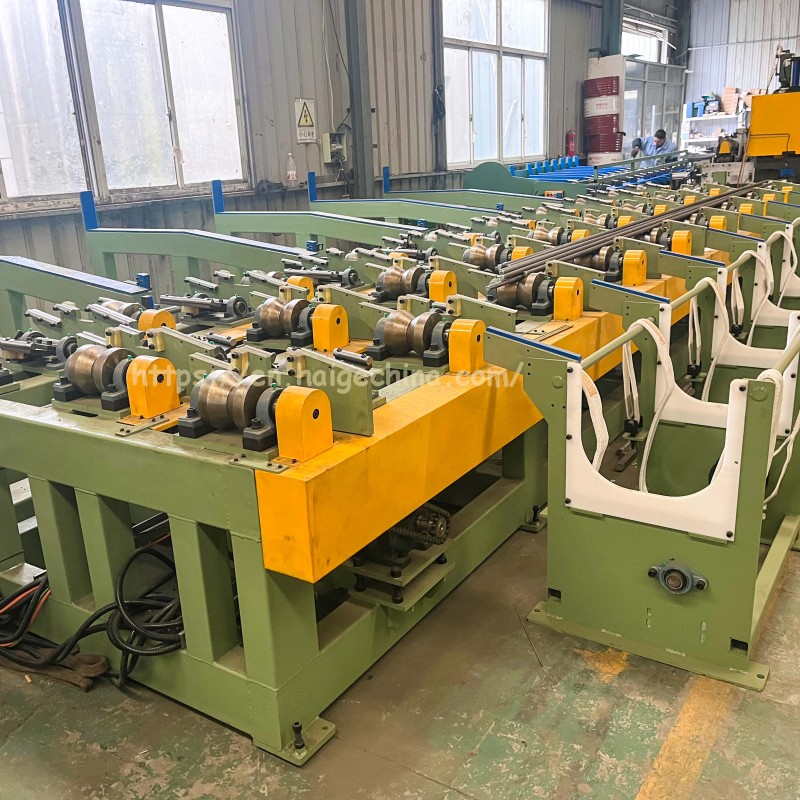
Робоча стійка валкового млина зазвичай складається з ролика, роликового підшипника, рами, опори для рейок, пристрою регулювання ролика, пристрою балансування верхнього ролика та пристрою зміни ролика. А також інші серії допоміжного обладнання для обробки під час прокатки, такого як підготовка сировини, нагрівання, перевертання сталі, різання, випрямлення, охолодження, виявлення тріщин, термообробка та обладнання для травлення. Вибір типу та розміру готового або напівфабрикату прокатного стану повинен вирішуватися відповідно до різновиду машини, специфікації, якості та кількості, а також з урахуванням необхідного допоміжного, підйомно-транспортного та допоміжного обладнання. Зрештою, для досягнення збалансованого вибору рішення можна прийняти з урахуванням різних факторів.

Читати далі »

LG90-H Однолінійний фрезерний верстат для холодних труб з довгим ходом

Основна структура холодного трубопрокатного стану LG складається з станини, механізму обертової подачі, рами, головного двигуна, сердечника, системи трансмісії, електричної системи тощо. З розвитком технологій нині роторний механізм подачі перетворився на однообертовий, подвійний, подвійний, однообертовий і подвійний. Звичайний режим подачі можна розділити на механічне, фотоелектричне, і сервоживлення. Найважливішою частиною одного стану холодної прокатки є рама, яка включає валик, шестерню, стійку тощо. Принцип роботи можна описати наступним чином. Створюючи регулярну порожнину роликом і оправкою, сталеву трубу можна фрезерувати, використовуючи переваги пружної деформації металу. Машина для холодної прокатки труб може здійснювати процес холодної прокатки до оболонки за допомогою кільцевого отвору з відносно хорошою продуктивністю першої прокатки, а також може обробляти безшовні труби з кольорових металів із нормальною точністю. Найбільш очевидною характеристикою холодного млина є високий рівень використання матеріалу з кращою точністю та шорсткістю поверхні, ніж машина для холодного волочення труб.

Читати далі »

Відкрите кування

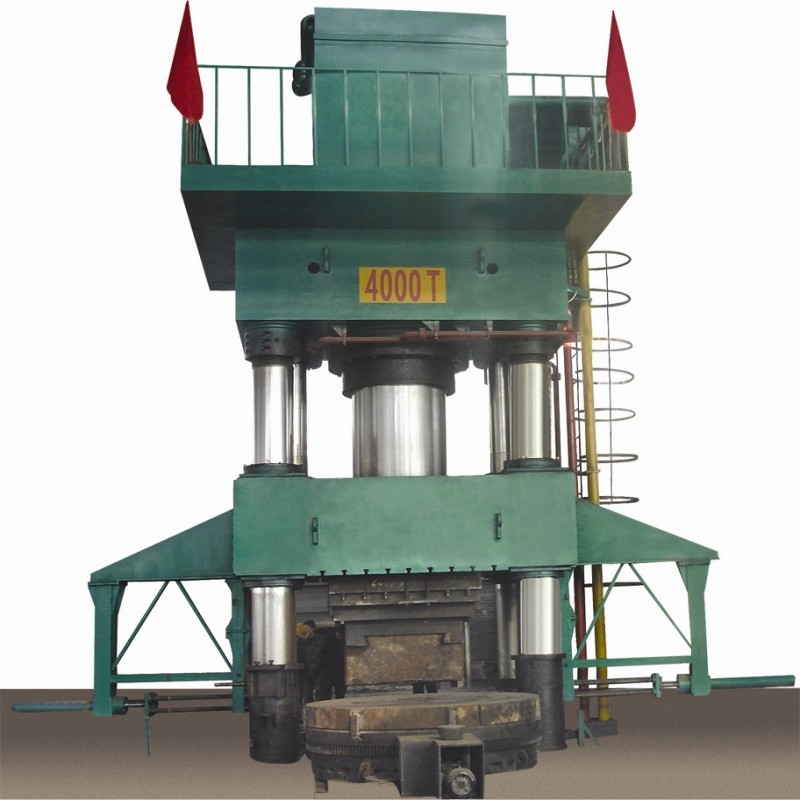
Основні функції та характеристики: Ця машина в основному використовується в процесі гарячого відкритого кування заготовок і кільцевих деталей, а також в інших гарячих штампах. Робочу потужність і хід машини можна регулювати відповідно до вимог процесу. Ця машина має  незалежний динамічний механізм та електричну систему,  використовуйте систему керування кнопками. можуть бути реалізовані два режими роботи: ручний і напівавтоматичний. Ця машина проста в експлуатації, має низький рівень шуму, стабільний тиск, швидке низхідне посилання та швидке повернення, що може задовольнити потреби різних виробничих процесів.

Читати далі »

WHS-450x4000

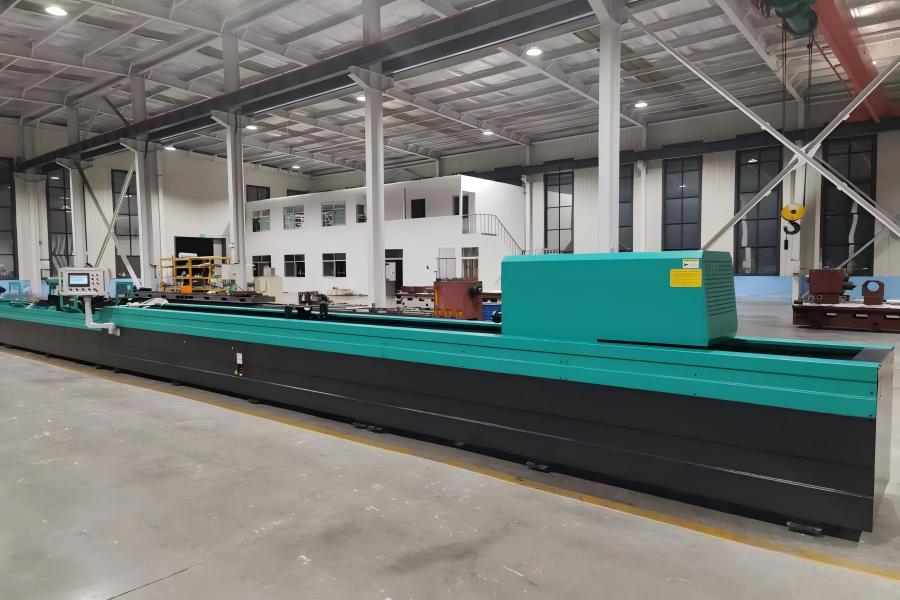
Верстат для хонінгування WHS-450×4000 має горизонтальну структуру рами. Його основні компоненти включають станину верстата, шпиндельну головку, напрямні рейки, приводний двигун обертання хонінгувальної планки, двигун приводу розширення хонінгувальної пластини, двигун приводу переміщення шпиндельної головки, хонінгувальну головку, хонінгувальну планку, V-подібний блок фіксації заготовки, електричну шафу, операційну коробку, резервуар для охолоджувальної рідини та насос охолоджувальної рідини разом із зібраним магнітним фільтром.

Читати далі »

HC35X3M

Верстат для хонінгування глибоких отворів HC35X3M підтримує хонінгування постійним тиском із простим і зручним керуванням. Приймаючи фіксовану конструкцію заготовки, обладнання реалізує хонінгування шляхом обертання та зворотно-поступального лінійного руху хонінгувальної головки. Він спеціально розроблений для хонінгування та полірування циліндричних заготовок з глибокими отворами, широко застосовний до прецизійних трубчастих деталей, таких як гідравлічні циліндри та пневматичні циліндри. Верстат досягає точності обробки IT6–IT7 або вище для діаметрів отворів, а шорсткість поверхні досягає Ra 0,2–Ra 0,4 після полірування. Функція локалізованого хонінгування ефективно виправляє помилки обробки заготовки, включаючи конусність, овальність і часткове відхилення апертури. Він може безпосередньо виконувати хонінгування холоднотягнутих сталевих труб, слугуючи ідеальним високоточним і високоефективним обладнанням для обробки глибоких отворів. Оснащений професійною системою керування PLC, машина має стабільну комутацію та гнучке регулювання швидкості під час роботи. Це забезпечує постійну точність розмірів отвору, значно знижуючи трудомісткість. Система стабільно контролює розмір розширення хонінгувальної головки протягом усього процесу хонінгування, гарантуючи рівномірну точність діаметра отвору та значно покращуючи ефективність хонінгування глибоких отворів. У хонінгувальній головці використовується серводвигун, який поєднується з редуктором для розширення постійного тиску, забезпечуючи стабільне та постійне зусилля хонінгування від абразивних смужок для забезпечення чудової округлості та циліндричності заготовок. Хонінгувальна штанга оснащена універсальними шарнірами на обох кінцях, які ефективно гарантують прямолінійність обробки та загальну стабільність обладнання. Тиск хонінгування регулюється відповідно до різноманітних вимог обробки. Діапазон діаметрів обробки верстата Φ50–Φ350 мм. Завдяки простоті експлуатації, високій виробничій ефективності та чудовим економічним перевагам це обладнання адаптується як до масового виробництва, так і до сценаріїв обробки одиничних і невеликих партій, що робить його оптимальним вибором для точної обробки глибоких отворів.

Читати далі »

Рішення для металообробного обладнання

Повідомте нам свій тип матеріалу, діапазон розмірів, вимоги до обробки та потреби у виробничих потужностях.
Ми надаємо надійне обладнання для обробки металу для виробництва прутків, труб, дроту та металевих компонентів, охоплюючи процеси лущення, різання, шліфування, витягування, полірування, правки, травлення та гальванічного покриття.

Інформація про проект, яка нам потрібна