
Kde by malo byť leštenie v dokončovacej linke kovovej tyče?
Leštiaci stroj by mal byť umiestnený až po tom, čo predchádzajúce procesy už kontrolujú chyby, ktoré leštenie nemá opraviť. V linke na konečnú úpravu kovových tyčí vyrovnávanie rieši ohyb, odlupovanie odstraňuje kontrolovanú vonkajšiu vrstvu a hlbšie povrchové defekty, bezhroté brúsenie môže zjemniť priemer, zaoblenie a stav povrchu a leštenie sa potom používa na zjemnenie konečného vzhľadu alebo štruktúry povrchu. Kupujúci hľadajúci „poľský strojPreto je potrebné pred výberom samotného stroja definovať celú cestu procesu. Haige dodáva zariadenia na lúpanie, vyrovnávanie, brúsenie a leštenie, vďaka čomu je pozícia procesu užitočnejšou otázkou nákupu ako samotná kapacita leštenia.
Leštenie je konečná fáza, nie univerzálny proces opravy defektov
Fráza stroj na leštenie kovov môže opísať veľmi odlišné povinnosti. Jedna továreň môže chcieť zlepšiť konečný vzhľad svetlej tyčinky po brúsení. Iný môže chcieť odstrániť svetlé stopy z tuby pred balením. Tretí môže očakávať, že leštenie súčasne odstráni ťažké šupiny, hlboké švy a rozmerové chyby. To nie sú ekvivalentné procesné požiadavky.
Leštenie funguje najlepšie, keď je jeho úloha jasne oddelená od korekcie proti prúdu. Ak je prichádzajúci materiál stále ohnutý, hlboko okuje alebo rozmerovo nestabilný, vyžiadanie si leštiaceho stupňa, aby vyriešil každý problém, môže zvýšiť spotrebu abrazíva, spomaliť posuv a napriek tomu nechať kupujúceho bez merateľného konečného výsledku.
Hranica procesu: Publikované portfólio zariadení spoločnosti Haige zahŕňa vyrovnávacie, lúpacie, brúsne a leštiace stroje. Správna postupnosť závisí od stavu obrobku a konečnej požiadavky; žiadna jednotlivá sekvencia by sa nemala považovať za univerzálnu bez preskúmania skutočnej tyče alebo trubice.
Čo je potrebné dokončiť pred strojom na leštenie tyčí?
A stroj na leštenie tyčí by mal dostať materiál, ktorý je už v rámci procesného okna potrebného na stabilnú podporu a povrchovú úpravu. Kupujúci by mal skontrolovať, čo sa dostane do leštiacej stanice, a priradiť každú chybu procesu určenému na jej kontrolu.
Medzi typické upstream otázky patria:
- Je tyč dostatočne rovná, aby prešla valčekmi a vodidlami bez nestabilného kontaktu?
- Obsahuje povrch stále hlboké švy, jamky alebo poškodenú vonkajšiu vrstvu, ktorá si vyžaduje odlupovanie alebo hrubšie odstránenie?
- Je vonkajší priemer alebo kruhovitosť stále mimo požiadavky konečného produktu?
- Je lepšie zvládnuť ťažký vodný kameň alebo hrdzu špecializovanou fázou prípravy alebo odstraňovania?
- Odstráni sa leštením len mierny prídavok na konečnú úpravu, alebo kupujúci očakáva značné úbytky materiálu?
Tieto otázky sú dôležité, pretože a stroj na leštenie kovových tyčí sa zvyčajne vyberá podľa úlohy povrchovej úpravy. Ak kupujúci očakáva, že stroj opraví geometriu alebo odstráni hlboké defekty, projekt môže vyžadovať inú protiprúdovú operáciu alebo inú konečnú cestu.
Brúsenie a leštenie by sa nemalo považovať za rovnaký proces
Brúsenie a leštenie môžu používať abrazíva, ale zvyčajne riešia rôzne výrobné problémy. Brúsenie sa často používa, keď záleží na riadenom úbere materiálu, zjemňovaní priemeru, zlepšovaní kruhovitosti alebo pri odstraňovaní merateľných defektov. Leštenie je častejšie spojené s finálnym zušľachťovaním povrchu, smerovou úpravou, jasom alebo prípravou na ďalší krok citlivý na vzhľad.
Toto rozlíšenie je dôležité, keď kupujúci hľadajú a brúsny a leštiaci stroj alebo a stroj na brúsenie a leštenie kovov. Kombinovaná linka môže zahŕňať obe operácie, ale proces by mal stále uvádzať, za čo je každá stanica zodpovedná. Bez tohto oddelenia nemôže dodávateľ konzistentne definovať odstraňovanie materiálu, poradie brúsneho materiálu, rýchlosť podávania alebo požiadavky na kontrolu.
Užitočná mapa procesov je:
vstupná tyč → v prípade potreby vyrovnávanie → lúpanie alebo korekčné brúsenie v prípade potreby → bezhroté brúsenie pre kontrolu rozmerov/povrchu → leštenie pre konečnú úpravu → kontrola → chránená manipulácia a balenie.
Presná trasa môže byť kratšia alebo dlhšia. Ide o to, že leštenie by malo byť spojené so stavom vytvoreným predchádzajúcim procesom.
Kedy môže leštička s brúsnym pásom fungovať ako samostatná konečná fáza?
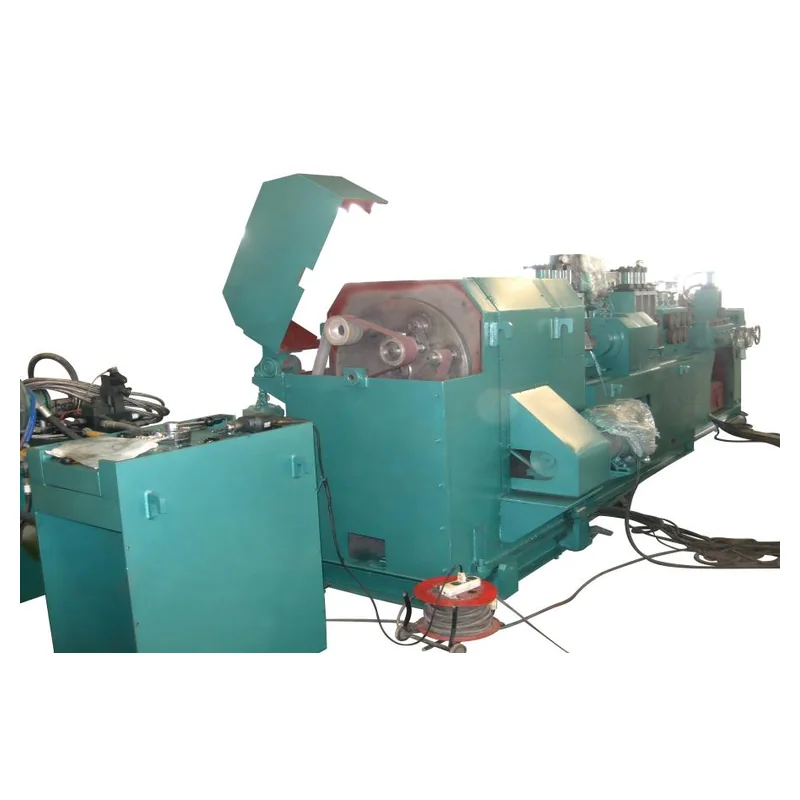
An stroj na leštenie brúsnych pásov môže byť praktickou samostatnou dokončovacou fázou, keď je geometria vstupného obrobku už prijateľná, zostávajúce povrchové chyby sú plytké, požadovaná povrchová úprava je jasne definovaná a usporiadanie podávania/podpory je stabilné. Za týchto podmienok leštiaci stroj zušľachťuje povrch, namiesto toho, aby sa pokúšal prestavať diel.
Haige's Leštiaci stroj na brúsny pás rodina produktov je publikovaná pre tyče, rúry, hriadele a profily. Uvedený rad modelov je vhodný na prvotné preosievanie, ale kupujúci si ešte musí potvrdiť, ktorý model a usporiadanie brusiva zodpovedajú skutočnému sortimentu obrobkov.
Najdôležitejšou obchodnou otázkou nie je, či dodávateľ dokáže vyleštiť jednu čistú vzorku. Ide o to, či ten istý proces dokáže zvládnuť bežný rozsah vstupných povrchov pri požadovanej rýchlosti výroby bez spoliehania sa na nadmerné manuálne prepracovanie.
Kde by malo byť leštenie po bezhrotovom brúsení?
Pre kruhové tyče a valcové diely môže bezhroté brúsenie a leštenie tvoriť doplnkové stupne. Bezhroté brúsenie možno použiť na kontrolu vonkajšieho priemeru, kruhovitosti a definovaného stavu povrchu. Leštenie potom môže zmeniť vzhľad, smerovú textúru alebo cieľovú konečnú drsnosť bez toho, aby sa vykonalo úplné odstránenie rozmerov.
To je dôvod, prečo a linka na brúsenie a leštenie tyčí by mal definovať odovzdávanie medzi týmito dvoma strojmi. Brúska by nemala zanechať väčšie poškodenie materiálu alebo povrchu, ako dokáže leštiaci stupeň primerane odstrániť. Naopak, leštiaca stanica by nemala odoberať toľko materiálu, aby zmenila rozmery, ktoré už brúska vytvorila.
Haige's Bezhroté brúsky Kategória môže byť prehodnotená spolu s radom leštiacich strojov, keď projekt vyžaduje rozmerovú aj kozmetickú kontrolu povrchu. Nákupný tím by mal požiadať dodávateľa, aby uviedol predpokladaný vstupný stav pre každú fázu a miesto konečnej kontroly.
Dokončovacie ciele potrebujú viac ako slová ako „jasné“ alebo „hladké“
Kupujúci môže opísať vizuálny zámer slovami ako svetlý, saténový, hladký alebo zrkadlový, ale tieto slová samotné je ťažké použiť ako akceptačný štandard. A leštička na okrúhlu tyč mali by byť špecifikované na základe merateľného alebo schváleného výsledku vždy, keď je to možné.
Akceptačný balík môže obsahovať:
- drsnosť povrchu tam, kde je to relevantné;
- schválená vizuálna vzorka;
- požiadavky na smerový vzor;
- prípustné zvyškové škrabance alebo chyby;
- kontrolné miesta pozdĺž tyče alebo rúrky;
- či sa vzhľad posudzuje pred alebo po následnom procese poťahovania alebo pokovovania.
Drsnosť povrchu a vzhľad spolu súvisia, ale nie sú totožné. Dva pruhy môžu zobrazovať podobné hodnoty drsnosti a zároveň zobrazovať rôzne smerové značky alebo lokálne defekty. Pre B2B projekt je najbezpečnejšou cestou kombinácia merateľných kritérií s dohodnutou vzorkou, keď je dôležitý vzhľad.
Manipulácia po prúde môže zničiť dobrý leštený povrch
Jeden z najviac prehliadaných problémov v an automatický leštiaci stroj na kovové tyče projekt je to, čo sa stane potom, čo obrobok opustí leštiacu stanicu. Prenosové valčeky, bočné vodiace lišty, akumulačné stoly, zväzkovacie zariadenia a kontaktné povrchy balenia môžu znovu spôsobiť škrabance alebo otlaky.
Vzorka strojového výstupu preto nie je dostatočným dôkazom pre kompletnú linku. Projekt by mal skontrolovať produkt po následnej manipulácii. Ak je povrch kritický, dizajn linky môže vyžadovať chránené valčeky, riadený prenos, čisté kontaktné povrchy alebo iné manipulačné usporiadanie, ktoré zabráni poškodeniu hotového povrchu.
To je tiež dôvod na diskusiu o leštení ako o súčasti linky a nie ako o kúpe samostatného stroja. Povrchová úprava má hodnotu iba vtedy, ak rovnaký stav dosiahne kontrolu a balenie.
Ako by sa mali prideľovať operácie proti prúdu a po prúde?
| Problém procesu | Primárny proces na kontrolu | Prečo záleží pred leštením |
|---|---|---|
| Ohyb tyče / zlá rovnosť | Narovnávanie | Nestabilná geometria môže znížiť konzistentný kontakt a podávanie. |
| Hlboká povrchová vrstva / švy | Peeling alebo odstránenie korekčného materiálu | Leštenie nemusí ekonomicky odstrániť hlboké defekty. |
| Kontrola OD / kruhovitosti | Bezhroté brúsenie | Geometria by mala byť stanovená pred konečnou kozmetickou úpravou. |
| Ľahké škrabance / konečná textúra | Leštenie | Toto je konečná úloha, podľa ktorej by mala byť stanica navrhnutá. |
| Škrabance po spracovaní | Manipulácia / balenie | Konečná úprava musí vydržať prenos a skladovanie. |
Tabuľka nie je povinná cesta procesu. Je to spôsob, ako zabrániť tomu, aby boli jednému stroju priradené chyby, ktoré patria do inej fázy.
Aké údaje by mal kupujúci poslať na kontrolu leštiacej linky?
Pre preskúmanie pozície procesu by RFQ mala byť širšia ako normálna požiadavka na leštiaci stroj. Kupujúci by mal poskytnúť triedu materiálu alebo skupinu, geometriu obrobku, minimálnu a maximálnu veľkosť, dĺžku, vstupnú priamosť, existujúce povrchové chyby, proces pred procesom, cieľovú konečnú úpravu, prípustnú zmenu rozmerov, požiadavku na priepustnosť a spôsob manipulácie.
Ak projekt zahŕňa niekoľko krokov povrchovej úpravy, pridajte procesný tok ukazujúci, kde sa nachádza stroj na leštenie kovov očakáva sa, že bude sedieť. Požiadajte dodávateľa, aby vrátil navrhovanú sekvenciu a určil, ktoré chyby alebo zmeny rozmerov sú priradené ku každej fáze.
Haige's Leštiace stroje kategória je užitočným východiskovým bodom pre objavovanie zariadení. Pre kontrolu špecifickú pre projekt je možné odoslať výkresy, fotografie obrobku, stav vzorky a navrhovanú postupnosť čiar prostredníctvom služby Haige dopytová stránka.
Leštenie by malo dokončiť proces, nie kompenzovať nedefinovaný proces
Praktickou odpoveďou pri hľadaní „leštičky“ je, že stroj nie je možné správne vybrať, kým nie je definovaná jeho úloha v dokončovacej linke. Kupujúci získa lepší výsledok tým, že sa rozhodne, ktoré chyby sa budú riešiť pred výrobným procesom, čo sa musí zmeniť v štádiu leštenia, ako sa bude táto povrchová úprava kontrolovať a ako ju zachová následná manipulácia.
Pre B2B kupujúcich spoločnosti Haige to mení leštenie zo všeobecnej kategórie strojov na kontrolovaný krok v procese dokončovania tyčí alebo rúr.


