Producent sprzętu do obróbki metalu dla linii do obierania, mielenia, cięcia i trawienia

KATEGORIE PRODUKTÓW

Znajdź odpowiedni sprzęt do swoich potrzeb produkcyjnych

Zapoznaj się z naszą pełną ofertą sprzętu do obróbki metali i powierzchni, przeznaczonego do produkcji prętów, rur, drutu i elementów metalowych. Nasze kategorie produktów obejmują procesy obierania, cięcia, szlifowania, ciągnienia, frezowania, polerowania, usuwania rdzy, prostowania, trawienia i galwanizacji, pomagając klientom poprawić wydajność produkcji, jakość powierzchni i stabilność przetwarzania.

Niezależnie od tego, czy potrzebujesz pojedynczej maszyny, czy kompletnej linii produkcyjnej, zapewniamy niezawodne rozwiązania sprzętowe do różnych zastosowań w obróbce metali.

KONTAKT

Maszyna do fazowania

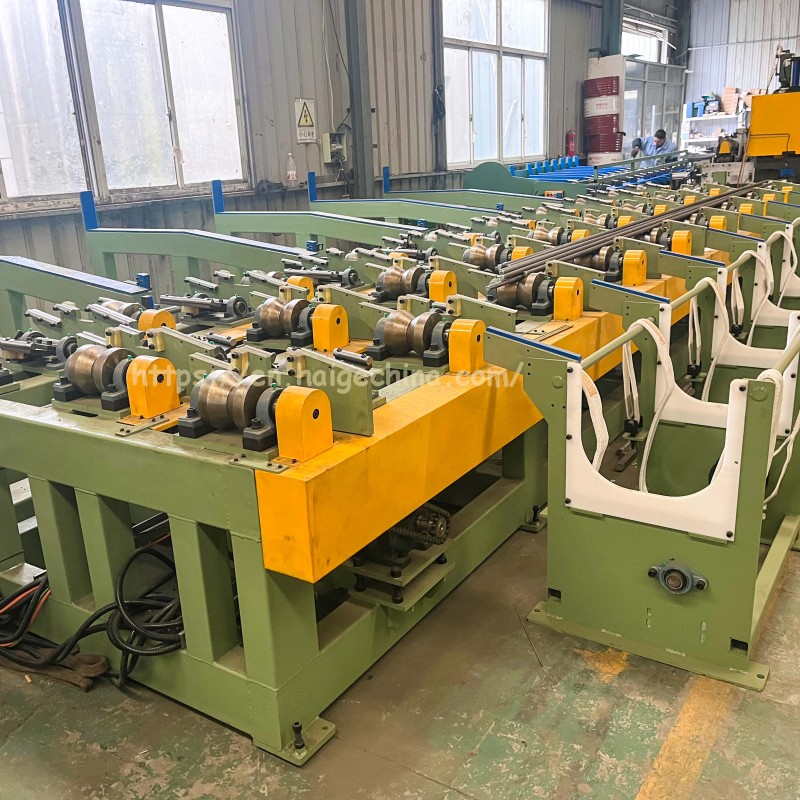
Dwuprętowe dwustronne urządzenie do fazowania i planowania oraz dwustronne urządzenie do usuwania wiórów i stojak transportujący są zainstalowane na tym samym korpusie. Materiał prętowy jest ładowany na przemian do urządzenia skierowanego na lewy koniec lub do urządzenia skierowanego na prawy koniec za pośrednictwem urządzenia wybierającego na samotoku. Dwa pręty toczą się i wsuwają w dwustanowiskowy rowek w kształcie litery V. Pod wewnętrzną stroną rowka V znajdują się koła pasowe. Cylinder dociska drążek na kole pasowym do bloku pozycjonującego. Cylinder dociskowy na dwukierunkowej głowicy urządzenia napędza podwójny uchwyt w kształcie litery V, który zaciska pręt. Napędzane cylindrem olejowym narzędzie do okładzin obrabia powierzchnię końcową. Lewe i prawe urządzenie do podwójnego licowania przetwarzają naprzemiennie. Mechanizm cylindra podnoszącego podnosi pręt i przenosi pręt do następnego procesu podwójnego fazowania (podwójny wstępnie ustawiony rowek w kształcie litery V). Materiał pręta został podniesiony i zsunął się w dół z podwójnej szczeliny wstępnego ustawienia do (po prawej, dwustronnego rowka fazującego w kształcie litery V), a pręt jest ponownie popychany przez cylinder na prawą stronę podwójnej głowicy fazującej. Przed głowicą znajduje się blok pozycjonujący (pneumatyczny blok podnoszący), pręt zatrzymuje się w miejscu ustawienia bloku, blok jest podnoszony, a cylinder dociskowy na podwójnej głowicy fazującej napędza podwójny zacisk w kształcie litery V, aby zacisnąć prawy koniec pręta, a podwójna głowica fazująca rozpoczyna proces fazowania. Materiał pręta zsuwa się z podwójnego rowka w kształcie litery V na prawym końcu i wsuwa się do podwójnego rowka w kształcie litery V na lewym końcu, po czym ponownie popycha pręt na kole pasowym do lewej głowicy z podwójnym fazowaniem przy cylindrze. Fazowanie dwugłowicowe lewe i prawe również jest przetwarzane naprzemiennie i wielokrotnie. Prawa głowica maszyny jest nieruchoma, lewa głowica i zębatka transportowa napędzane są przez cylindry hydrauliczne, które można regulować w zależności od materiału pręta, a długość obrabianego pręta można regulować na stole operacyjnym. Wyroby frezowane i fazowane nie posiadają zadziorów, są gładkie i płaskie. Głębokość frezowania powierzchni czołowej można regulować w zakresie od 3 do 5 mm, a wielkość fazowania wynosi 2 ~ 3 × 45 ° mm. Głębokość powierzchni frezowania i fazowanie można regulować w zależności od aktualnej sytuacji przychodzącego materiału. Wymagane jest, aby podczas obróbki nie powodować nowych odkształceń zginających pręta.
Czytaj więcej »

Walcownia prętów

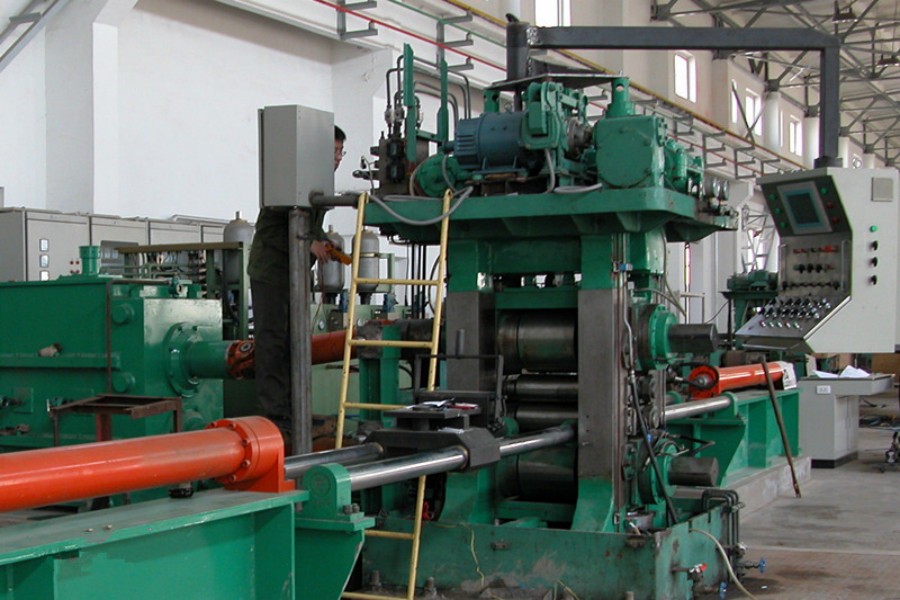
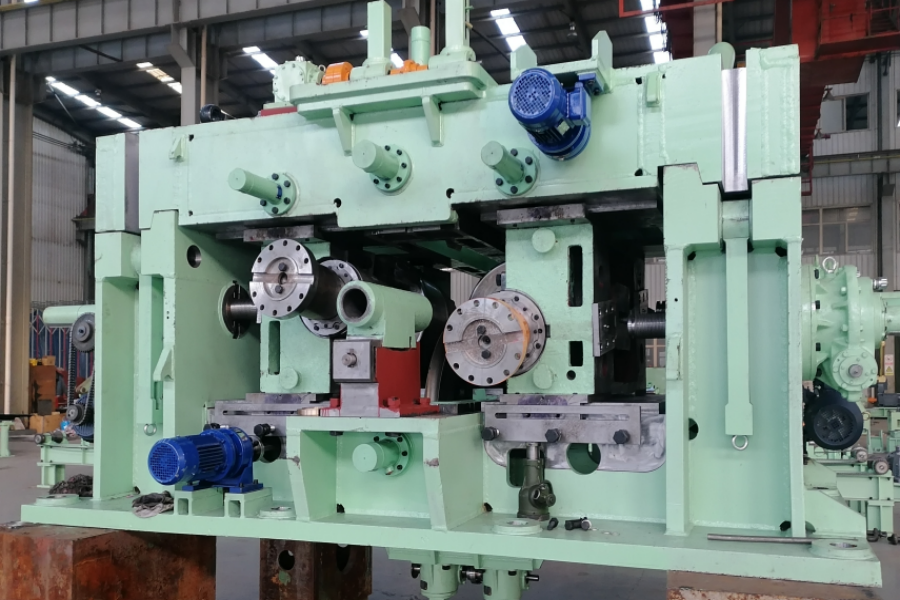
Stanowisko robocze walcarki składa się zwykle z rolki, łożyska tocznego, ramy, wspornika szyny, urządzenia do regulacji rolek, urządzenia do wyważania rolek w górę i urządzenia do wymiany rolek. Oraz inne serie pomocniczych urządzeń do przetwarzania podczas walcowania, takich jak przygotowanie surowca, ogrzewanie, toczenie stali, ścinanie, prostowanie, chłodzenie, wykrywanie pęknięć, sprzęt do obróbki cieplnej i trawienia. O wyborze rodzaju i wielkości walcarki gotowej lub półfabrykatu należy decydować w oparciu o odmianę maszyny, specyfikację, jakość i ilość, a także biorąc pod uwagę niezbędny sprzęt pomocniczy, transportowy i pomocniczy. Ostatecznie decyzję można podjąć, biorąc pod uwagę różne czynniki, aby osiągnąć zrównoważony wybór.

Czytaj więcej »

LG90-H Jednoliniowa frezarka do zimnych rur o długim skoku

Główna konstrukcja walcarki zimnych rur LG składa się z łoża maszyny, obrotowego mechanizmu podającego, ramy, silnika głównego, pręta rdzeniowego, układu przekładniowego, układu elektrycznego itp. Wraz z rozwojem technologii obrotowy mechanizm podający ewoluował obecnie w pojedynczy obrót, podwójne podawanie, podwójny obrót, pojedyncze podawanie i podwójne podawanie o podwójnej rotacji. Zwykły tryb podawania można podzielić na podawanie mechaniczne, podawanie fotoelektryczne i podawanie serwo. Najbardziej krytyczną częścią walcarki zimnej jest rama, która zawiera wałek, przekładnię, zębatkę itp. Zasadę działania można opisać w następujący sposób. Tworząc regularną wnękę za pomocą rolki i trzpienia, stalową rurę można walcować, wykorzystując elastyczne odkształcenie metalu. Walcarka do rur na zimno może przeprowadzić proces walcowania na zimno do płaszcza przy użyciu otworu pierścieniowego ze stosunkowo dobrą wydajnością walcowania za pierwszym razem, a także może przetwarzać rury bez szwu z metali nieżelaznych o normalnej precyzji. Najbardziej oczywistą cechą młyna na zimno jest wysokie wykorzystanie materiału, z lepszą precyzją i chropowatością powierzchni niż maszyna do ciągnienia rur na zimno.

Czytaj więcej »

Kucie otwarte

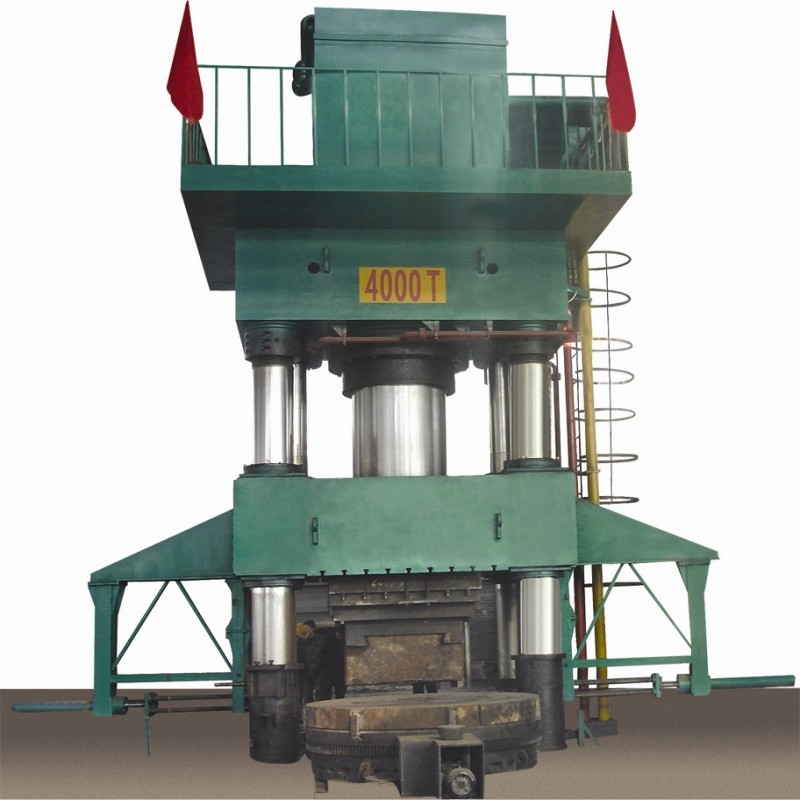
Główna funkcja i cechy: Ta maszyna jest używana głównie w procesie kucia otwartego na gorąco pustych części i części pierścieniowych oraz innych kuciach na gorąco i kuciu matrycowym na gorąco. Wydajność roboczą i skok maszyny można regulować w zależności od wymagań procesu. Ta maszyna ma niezależny mechanizm dynamiczny i układ elektryczny, należy użyć systemu sterowania za pomocą przycisków. Można realizować dwa tryby regulacji, operacje ręczne i półautomatyczne. Ta maszyna jest łatwa w obsłudze, ma niski poziom hałasu, stabilne ciśnienie, szybkie łącze w dół i szybki powrót, co może zaspokoić potrzeby różnych procesów produkcyjnych.

Czytaj więcej »

WHS-450x4000

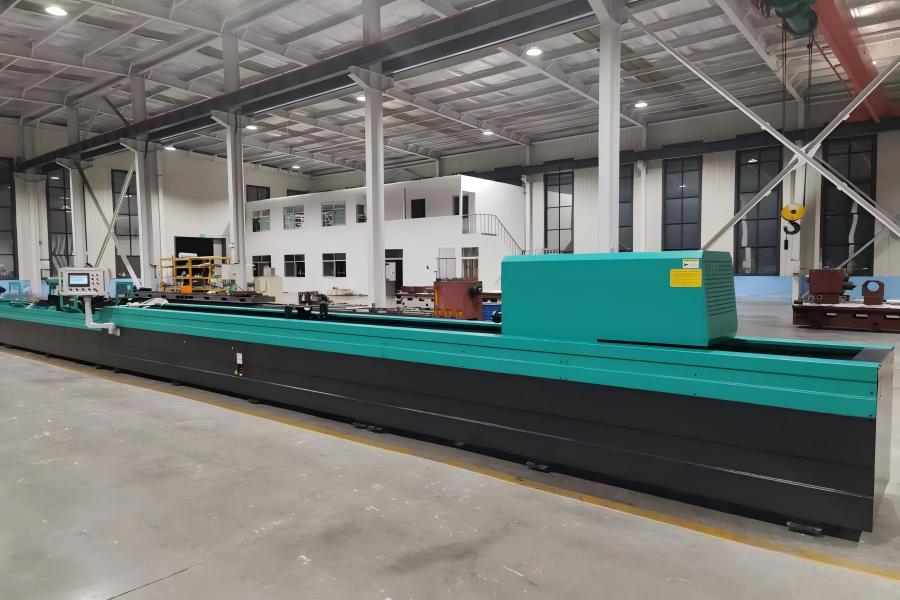
Honownica WHS-450×4000 przyjmuje poziomą konstrukcję ramową. Jego główne elementy obejmują łoże maszyny, głowicę wrzeciona, szyny prowadzące, silnik napędu obrotowego listwy honującej, silnik napędu rozprężania honowania, silnik napędu ruchu głowicy wrzeciona, głowicę honującą, listwę honującą, blok klinowy mocowania przedmiotu obrabianego, szafkę elektryczną, skrzynkę operacyjną, zbiornik płynu chłodzącego i pompę płynu chłodzącego wraz z zamontowanym filtrem magnetycznym.

Czytaj więcej »

HC35X3M

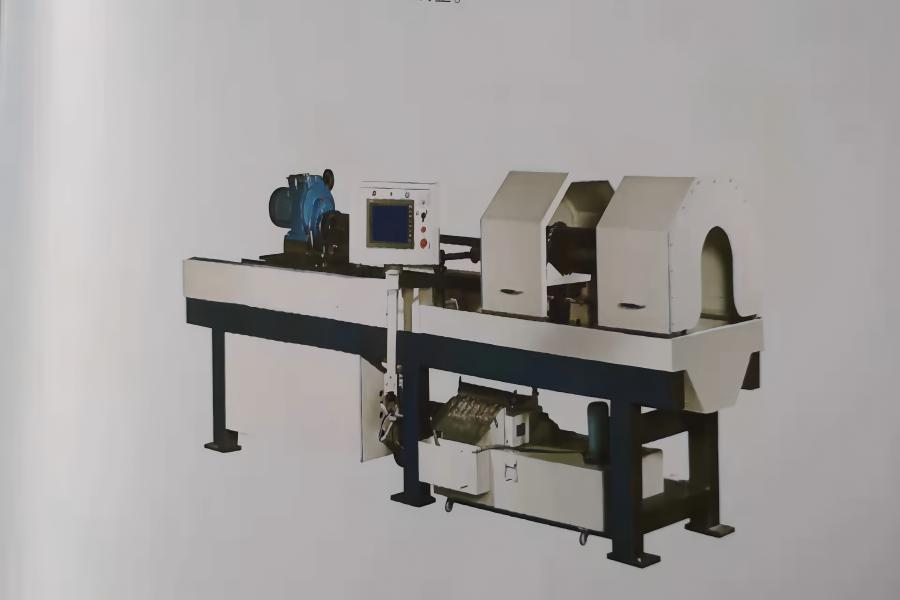
Maszyna do honowania głębokich otworów HC35X3M CNC umożliwia honowanie pod stałym ciśnieniem przy prostej i wygodnej obsłudze. Przyjmując konstrukcję z zamocowanym na obrabianym przedmiocie, sprzęt realizuje honowanie poprzez obrót i posuwisto-zwrotny ruch liniowy głowicy honującej. Został specjalnie zaprojektowany do honowania i polerowania cylindrycznych przedmiotów obrabianych z głębokimi otworami, szeroko stosowany w precyzyjnych częściach rurowych, takich jak cylindry hydrauliczne i cylindry pneumatyczne. Maszyna osiąga dokładność obróbki IT6–IT7 lub wyższą dla średnic otworów, przy chropowatości powierzchni po polerowaniu Ra 0,2–Ra 0,4. Funkcja lokalnego honowania skutecznie koryguje błędy obróbki przedmiotu obrabianego, w tym zbieżność, owalność i odchylenie częściowego otworu. Może bezpośrednio wykonywać honowanie rur stalowych ciągnionych na zimno, służąc jako idealny, precyzyjny i wydajny sprzęt do wykańczania głębokich otworów. Wyposażona w profesjonalny system sterowania PLC, maszyna charakteryzuje się stabilną komutacją oraz elastyczną regulacją prędkości podczas pracy. Zapewnia stałą dokładność wymiarową otworu, jednocześnie znacznie zmniejszając pracochłonność. System stabilnie kontroluje wymiar ekspansji głowicy honującej przez cały proces honowania, gwarantując jednolitą precyzję średnicy otworu i znacznie poprawiając wydajność honowania głębokich otworów. W głowicy gładzącej zastosowano serwomotor współpracujący z reduktorem zapewniającym rozszerzanie przy stałym ciśnieniu, zapewniający stabilną i stałą siłę honującą z pasków ściernych, aby zapewnić doskonałą okrągłość i cylindryczność obrabianych przedmiotów. Pręt honujący jest wyposażony na obu końcach w przeguby uniwersalne, które skutecznie gwarantują prostoliniowość obróbki i ogólną stabilność sprzętu. Ciśnienie honowania można regulować, aby spełnić różnorodne wymagania przetwarzania. Zakres średnic obróbczych maszyny wynosi Φ50–Φ350 mm. Charakteryzując się łatwą obsługą, wysoką wydajnością produkcji i wyjątkowymi korzyściami ekonomicznymi, sprzęt ten można dostosować zarówno do produkcji masowej, jak i do scenariuszy przetwarzania pojedynczych sztuk i małych partii, co czyni go optymalnym wyborem do precyzyjnego wykańczania głębokich otworów.

Czytaj więcej »

Rozwiązania w zakresie sprzętu do obróbki metalu

Podaj nam rodzaj materiału, zakres rozmiarów, wymagania dotyczące przetwarzania i potrzeby w zakresie zdolności produkcyjnej.
Dostarczamy niezawodne urządzenia do obróbki metalu do produkcji prętów, rur, drutu i elementów metalowych, obejmujące procesy łuszczenia, cięcia, szlifowania, ciągnienia, polerowania, prostowania, trawienia i galwanizacji.

Informacje o projekcie, których potrzebujemy