
मेटल बार फिनिशिंग लाइनमध्ये पॉलिशिंग कोठे बसावे?
पॉलिशिंग मशिन केवळ अपस्ट्रीम प्रक्रियेने दोषांवर नियंत्रण ठेवल्यानंतरच ठेवले पाहिजे जे पॉलिशिंग दुरुस्त करण्याचा हेतू नाही. मेटल बार फिनिशिंग लाइनमध्ये, पत्ते वाकणे सरळ करणे, सोलणे नियंत्रित बाह्य स्तर आणि खोल पृष्ठभागावरील दोष काढून टाकते, केंद्रविरहित ग्राइंडिंग व्यास, गोलाकारपणा आणि पृष्ठभागाची स्थिती सुधारू शकते आणि पॉलिशिंग नंतर पृष्ठभागाचे अंतिम स्वरूप किंवा पोत शुद्ध करण्यासाठी वापरली जाते. खरेदीदार शोधत आहेत "एक पॉलिश मशीनत्यामुळे मशीन निवडण्यापूर्वी संपूर्ण प्रक्रियेचा मार्ग निश्चित करणे आवश्यक आहे. Haige सोलणे, सरळ करणे, ग्राइंडिंग आणि पॉलिशिंगसाठी उपकरणे पुरवतो, ज्यामुळे प्रक्रियेची स्थिती केवळ पॉलिशिंग क्षमतेपेक्षा अधिक उपयुक्त खरेदी प्रश्न बनते.
पॉलिशिंग ही फिनिशिंग स्टेज आहे, सार्वत्रिक दोष-सुधारणा प्रक्रिया नाही
वाक्प्रचार मेटल पॉलिशिंग मशीन खूप भिन्न कर्तव्ये वर्णन करू शकतात. एक कारखाना पीसल्यानंतर चमकदार पट्टीचे अंतिम स्वरूप सुधारू इच्छित असेल. दुसऱ्याला पॅकिंग करण्यापूर्वी ट्यूबमधून हलके चिन्ह काढायचे असतील. एक तृतीयांश पॉलिशिंगमुळे हेवी स्केल, खोल सीम आणि मितीय त्रुटी एकाच वेळी काढून टाकण्याची अपेक्षा करू शकते. त्या समतुल्य प्रक्रिया आवश्यकता नाहीत.
जेव्हा त्याचे कार्य अपस्ट्रीम सुधारणेपासून स्पष्टपणे वेगळे केले जाते तेव्हा पॉलिशिंग सर्वोत्तम कार्य करते. जर येणारी सामग्री अजूनही वाकलेली असेल, खोलवर मोजली गेली असेल किंवा मितीयदृष्ट्या अस्थिर असेल, तर पॉलिशिंग स्टेजला प्रत्येक समस्येचे निराकरण करण्यासाठी विचारल्याने अपघर्षक वापर वाढू शकतो, मंद फीड होऊ शकतो आणि तरीही मोजता येण्याजोग्या अंतिम परिणामाशिवाय खरेदीदार सोडू शकतो.
प्रक्रियेची सीमा: Haige च्या प्रकाशित उपकरणांच्या पोर्टफोलिओमध्ये सरळ करणे, सोलणे, पीसणे आणि पॉलिश करणे मशीन समाविष्ट आहे. योग्य क्रम वर्कपीसची स्थिती आणि अंतिम आवश्यकता यावर अवलंबून असते; वास्तविक बार किंवा ट्यूबचे पुनरावलोकन केल्याशिवाय कोणताही एकच क्रम सार्वत्रिक मानला जाऊ नये.
बार पॉलिशिंग मशीनपूर्वी काय पूर्ण केले पाहिजे?
A बार पॉलिशिंग मशीन स्थिर समर्थन आणि पृष्ठभाग पूर्ण करण्यासाठी आवश्यक असलेली सामग्री आधीपासूनच प्रक्रिया विंडोमध्ये आहे. खरेदीदाराने पॉलिशिंग स्टेशनपर्यंत काय पोहोचते ते तपासले पाहिजे आणि प्रत्येक दोष ते नियंत्रित करण्यासाठी डिझाइन केलेल्या प्रक्रियेसाठी नियुक्त केले पाहिजे.
ठराविक अपस्ट्रीम प्रश्नांमध्ये हे समाविष्ट आहे:
- अस्थिर संपर्काशिवाय रोलर्स आणि मार्गदर्शकांमधून जाण्यासाठी बार पुरेसे सरळ आहे का?
- पृष्ठभागावर अजूनही खोल सीम, खड्डे किंवा खराब झालेले बाह्य स्तर आहे ज्याला सोलणे किंवा जड काढणे आवश्यक आहे?
- बाह्य व्यास किंवा गोलाकारपणा अद्याप अंतिम उत्पादनाच्या गरजेच्या बाहेर आहे का?
- हेवी स्केल किंवा गंज एका समर्पित तयारीने किंवा काढून टाकण्याच्या टप्प्याद्वारे चांगले हाताळले जाते का?
- पॉलिशिंग केल्याने केवळ हलका फिनिशिंग भत्ता काढला जाईल किंवा खरेदीदार महत्त्वपूर्ण स्टॉक काढण्याची अपेक्षा करत आहे?
हे प्रश्न महत्त्वाचे आहेत कारण अ मेटल बार पॉलिशिंग मशीन साधारणपणे पृष्ठभाग-फिनिशिंग ड्युटीच्या आसपास निवडले जाते. जर खरेदीदारास मशीनने भूमिती दुरुस्त करणे किंवा खोल दोष दूर करणे अपेक्षित असेल, तर प्रकल्पाला दुसऱ्या अपस्ट्रीम ऑपरेशनची किंवा वेगळ्या फिनिशिंग मार्गाची आवश्यकता असू शकते.
ग्राइंडिंग आणि पॉलिशिंगला समान प्रक्रिया मानले जाऊ नये
ग्राइंडिंग आणि पॉलिशिंग दोन्ही अपघर्षक वापरू शकतात, परंतु ते सहसा भिन्न उत्पादन समस्या सोडवतात. नियंत्रित सामग्री काढणे, व्यास शुद्धीकरण, गोलाकारपणा सुधारणे किंवा मोजता येण्याजोगे दोष काढून टाकणे या बाबींवर ग्राइंडिंगचा वापर केला जातो. पॉलिशिंग बहुतेकदा पृष्ठभागाच्या अंतिम परिष्करण, दिशात्मक फिनिश, चमक किंवा पुढील देखावा-संवेदनशील चरणासाठी तयारीशी संबंधित असते.
जेव्हा खरेदीदार शोध घेतात तेव्हा हा फरक महत्त्वाचा असतो ग्राइंडिंग आणि पॉलिशिंग मशीन किंवा अ मेटल ग्राइंडिंग आणि पॉलिशिंग मशीन. एकत्रित रेषेत दोन्ही ऑपरेशन्स समाविष्ट असू शकतात, परंतु प्रक्रियेमध्ये प्रत्येक स्टेशन कशासाठी जबाबदार आहे हे अद्याप नमूद केले पाहिजे. त्या पृथक्करणाशिवाय, पुरवठादार स्टॉक काढणे, अपघर्षक अनुक्रम, फीड गती किंवा तपासणी आवश्यकता सातत्याने परिभाषित करू शकत नाही.
एक उपयुक्त प्रक्रिया नकाशा आहे:
इनकमिंग बार → आवश्यक असल्यास सरळ करणे → पीलिंग किंवा आवश्यक असल्यास सुधारात्मक ग्राइंडिंग → डायमेंशनल/सर्फेस कंट्रोलसाठी सेंटरलेस ग्राइंडिंग → अंतिम समाप्तीसाठी पॉलिशिंग → तपासणी → संरक्षित हाताळणी आणि पॅकिंग.
अचूक मार्ग लहान किंवा मोठा असू शकतो. मुद्दा असा आहे की पॉलिशिंग मागील प्रक्रियेद्वारे तयार केलेल्या स्थितीशी जोडली गेली पाहिजे.
एब्रेसिव्ह बेल्ट पॉलिशिंग मशीन स्टँडअलोन फिनिश स्टेज म्हणून कधी काम करू शकते?
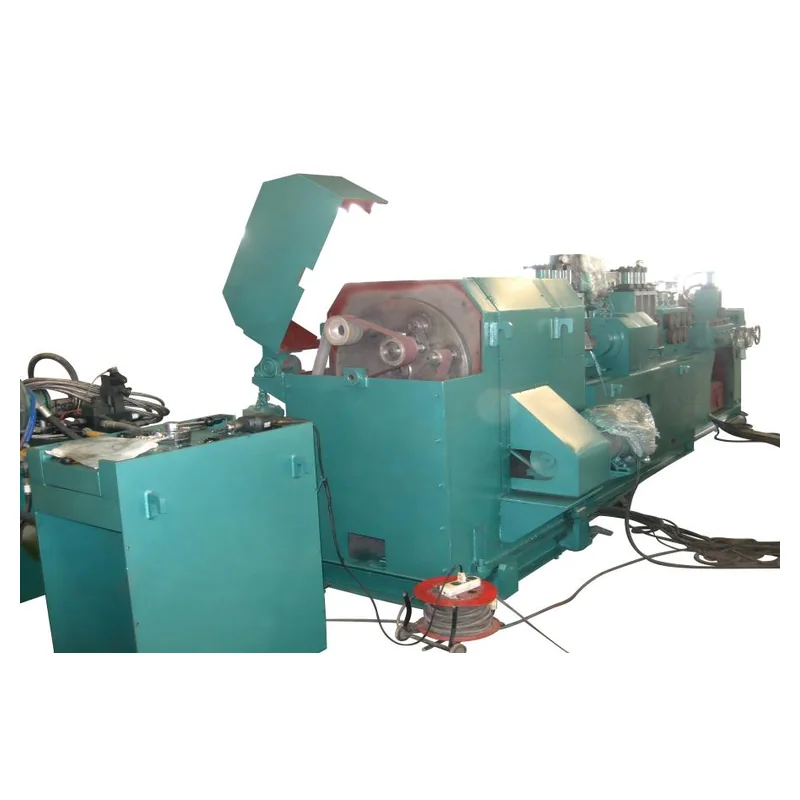
अ अपघर्षक बेल्ट पॉलिशिंग मशीन जेव्हा इनकमिंग वर्कपीस भूमिती आधीच स्वीकार्य असते, पृष्ठभागावरील उर्वरित दोष उथळ असतात, आवश्यक फिनिशिंग स्पष्टपणे परिभाषित केलेले असते आणि फीडिंग/सपोर्ट व्यवस्था स्थिर असते तेव्हा व्यावहारिक स्टँडअलोन फिनिशिंग टप्पा असू शकतो. अशा परिस्थितीत, पॉलिशिंग मशीन भाग पुन्हा तयार करण्याचा प्रयत्न करण्याऐवजी पृष्ठभाग परिष्कृत करत आहे.
Haige च्या अपघर्षक बेल्ट पॉलिशिंग मशीन उत्पादन कुटुंब बार, ट्यूब, शाफ्ट आणि प्रोफाइलसाठी प्रकाशित केले आहे. सूचीबद्ध मॉडेल फॅमिली प्रारंभिक स्क्रीनिंगसाठी योग्य आहे, परंतु खरेदीदाराने अद्याप खात्री करणे आवश्यक आहे की कोणते मॉडेल आणि अपघर्षक व्यवस्था वास्तविक वर्कपीस श्रेणीशी जुळतात.
सर्वात महत्त्वाचा व्यावसायिक प्रश्न हा नाही की पुरवठादार एक स्वच्छ नमुना पॉलिश करू शकतो का. तीच प्रक्रिया जास्त मॅन्युअल रिवर्कवर विसंबून न राहता आवश्यक उत्पादन दराने सामान्य येणारी पृष्ठभाग श्रेणी हाताळू शकते की नाही.
सेंटरलेस ग्राइंडिंगनंतर पॉलिशिंग कुठे असावे?
गोल पट्ट्या आणि दंडगोलाकार भागांसाठी, केंद्रविरहित ग्राइंडिंग आणि पॉलिशिंग पूरक टप्पे तयार करू शकतात. केंद्रविरहित ग्राइंडिंगचा वापर बाहेरील व्यास, गोलाकारपणा आणि पृष्ठभागाची परिभाषित स्थिती नियंत्रित करण्यासाठी केला जाऊ शकतो. पॉलिशिंग नंतर पूर्ण मितीय-रिमूव्हल कर्तव्य पार पाडल्याशिवाय देखावा, दिशात्मक पोत किंवा अंतिम उग्रपणाचे लक्ष्य सुधारू शकते.
यामुळे ए बार ग्राइंडिंग आणि पॉलिशिंग लाइन दोन मशीनमधील हँडऑफ परिभाषित केले पाहिजे. ग्राइंडरने पॉलिशिंग स्टेजला वाजवीपणे काढता येण्यापेक्षा जास्त स्टॉक किंवा पृष्ठभाग खराब ठेवू नये. याउलट, पॉलिशिंग स्टेशनने इतके साहित्य काढू नये की ते ग्राइंडरने आधीच स्थापित केलेले परिमाण बदलेल.
Haige च्या केंद्रविरहित ग्राइंडिंग मशीन जेव्हा प्रकल्पाला आयामी आणि कॉस्मेटिक पृष्ठभाग नियंत्रण दोन्ही आवश्यक असते तेव्हा श्रेणीचे त्याच्या पॉलिशिंग-मशीन श्रेणीसह पुनरावलोकन केले जाऊ शकते. खरेदी करणाऱ्या संघाने पुरवठादारास प्रत्येक टप्प्यासाठी अपेक्षित येणारी स्थिती आणि अंतिम तपासणी बिंदू सांगण्यास सांगावे.
"उज्ज्वल" किंवा "गुळगुळीत" सारख्या शब्दांपेक्षा पूर्ण लक्ष्यांना अधिक आवश्यक आहे
खरेदीदार तेजस्वी, साटन, गुळगुळीत किंवा आरशासारख्या शब्दांसह व्हिज्युअल हेतूचे वर्णन करू शकतो, परंतु केवळ ते शब्द स्वीकृती मानक म्हणून वापरणे कठीण आहे. ए गोल बारसाठी पॉलिशिंग मशीन जेथे व्यावहारिक असेल तेथे मोजता येण्याजोग्या किंवा मंजूर परिणामांविरुद्ध निर्दिष्ट केले जावे.
स्वीकृती पॅकेजमध्ये हे समाविष्ट असू शकते:
- पृष्ठभाग खडबडीत जेथे ते संबंधित आहे;
- मंजूर व्हिज्युअल नमुना;
- दिशात्मक नमुना आवश्यकता;
- स्वीकार्य अवशिष्ट स्क्रॅच किंवा दोष;
- बार किंवा ट्यूब बाजूने तपासणी स्थाने;
- डाउनस्ट्रीम कोटिंग किंवा प्लेटिंग प्रक्रियेपूर्वी किंवा नंतर देखावा तपासला जातो.
पृष्ठभाग खडबडीतपणा आणि देखावा संबंधित आहेत परंतु एकसारखे नाहीत. भिन्न दिशात्मक चिन्हे किंवा स्थानिक दोष प्रदर्शित करताना दोन बार समान खडबडीत मूल्ये दर्शवू शकतात. B2B प्रकल्पासाठी, दिसणे महत्त्वाचे असताना मोजता येण्याजोग्या निकषांना मान्य नमुन्यासह एकत्र करणे हा सर्वात सुरक्षित मार्ग आहे.
डाउनस्ट्रीम हँडलिंग चांगले पॉलिश फिनिश नष्ट करू शकते
मधील सर्वात दुर्लक्षित समस्यांपैकी एक मेटल बारसाठी स्वयंचलित पॉलिशिंग मशीन वर्कपीस पॉलिशिंग स्टेशन सोडल्यानंतर जे घडते ते प्रोजेक्ट आहे. ट्रान्सफर रोलर्स, साइड गाईड्स, ॲक्म्युलेशन टेबल्स, बंडलिंग इक्विपमेंट्स आणि पॅकिंग कॉन्टॅक्ट पृष्ठभागांवर स्क्रॅच किंवा प्रेशर मार्क्स पुन्हा येऊ शकतात.
म्हणून मशीन-एक्झिट नमुना संपूर्ण रेषेसाठी पुरेसा पुरावा नाही. प्रकल्पाने डाउनस्ट्रीम हाताळणीनंतर उत्पादनाची तपासणी केली पाहिजे. जर पृष्ठभाग देखावा-गंभीर असेल तर, रेषेच्या डिझाइनला संरक्षित रोलर्स, नियंत्रित हस्तांतरण, स्वच्छ संपर्क पृष्ठभाग किंवा तयार पृष्ठभाग खराब होण्यापासून रोखणारी दुसरी हाताळणी व्यवस्था आवश्यक असू शकते.
पॉलिशिंगवर स्वतंत्र मशीन खरेदी करण्याऐवजी एका ओळीचा भाग म्हणून चर्चा करण्याचे हे देखील एक कारण आहे. जर तीच स्थिती तपासणी आणि पॅकिंगपर्यंत पोहोचली तरच फिनिशचे मूल्य असते.
अपस्ट्रीम आणि डाउनस्ट्रीम ऑपरेशन्स कसे नियुक्त केले जावे?
| प्रक्रिया समस्या | पुनरावलोकन करण्यासाठी प्राथमिक प्रक्रिया | पॉलिश करण्यापूर्वी हे महत्त्वाचे का आहे |
|---|---|---|
| बार बेंड / खराब सरळपणा | सरळ करणे | अस्थिर भूमिती सातत्यपूर्ण संपर्क आणि आहार कमी करू शकते. |
| खोल पृष्ठभाग स्तर / seams | सोलणे किंवा सुधारात्मक सामग्री काढणे | पॉलिशिंग आर्थिकदृष्ट्या खोल दोष दूर करू शकत नाही. |
| ओडी / गोलाई नियंत्रण | केंद्रविरहित दळणे | अंतिम कॉस्मेटिक फिनिशिंग करण्यापूर्वी भूमिती स्थापित करणे आवश्यक आहे. |
| हलके ओरखडे / अंतिम पोत | पॉलिशिंग | हे फिनिशिंग ड्यूटी आहे जे स्टेशनच्या आसपास डिझाइन केले पाहिजे. |
| प्रक्रियेनंतरचे ओरखडे | हाताळणी / पॅकिंग | अंतिम समाप्त हस्तांतरण आणि स्टोरेज टिकून असणे आवश्यक आहे. |
टेबल हा अनिवार्य प्रक्रिया मार्ग नाही. एका मशीनला दुसऱ्या टप्प्यातील दोष नियुक्त करण्यापासून रोखण्याचा हा एक मार्ग आहे.
पॉलिशिंग-लाइन पुनरावलोकनासाठी खरेदीदाराने कोणता डेटा पाठवावा?
प्रक्रिया-स्थितीच्या पुनरावलोकनासाठी, RFQ सामान्य पॉलिशिंग-मशीन विनंतीपेक्षा विस्तृत असावा. खरेदीदाराने मटेरियल ग्रेड किंवा फॅमिली, वर्कपीस भूमिती, किमान आणि कमाल आकार, लांबी, येणारा सरळपणा, विद्यमान पृष्ठभाग दोष, अपस्ट्रीम प्रक्रिया, अंतिम लक्ष्य, स्वीकार्य आयामी बदल, थ्रुपुट आवश्यकता आणि डाउनस्ट्रीम हाताळणी पद्धत प्रदान केली पाहिजे.
प्रकल्पामध्ये पृष्ठभाग-फिनिशिंगच्या अनेक चरणांचा समावेश असल्यास, कोठे दर्शविणारा प्रक्रिया प्रवाह जोडा मेटल फिनिशिंग पॉलिशिंग मशीन बसणे अपेक्षित आहे. पुरवठादारास प्रस्तावित क्रम परत करण्यास सांगा आणि प्रत्येक टप्प्यासाठी कोणते दोष किंवा मितीय बदल नियुक्त केले आहेत ते ओळखा.
Haige च्या पॉलिशिंग मशीन्स श्रेणी ही उपकरणे शोधण्यासाठी उपयुक्त प्रारंभिक बिंदू आहे. प्रकल्प-विशिष्ट पुनरावलोकनासाठी, रेखाचित्रे, वर्कपीस फोटो, नमुना स्थिती आणि प्रस्तावित रेखा क्रम याद्वारे सबमिट केले जाऊ शकतात. Haige चौकशी पृष्ठ.
पॉलिशिंगने प्रक्रिया पूर्ण केली पाहिजे, अपरिभाषित प्रक्रियेची भरपाई करू नये
“पॉलिश मशीन” शोधण्यामागील व्यावहारिक उत्तर असे आहे की फिनिशिंग लाइनमध्ये त्याची भूमिका परिभाषित होईपर्यंत मशीन योग्यरित्या निवडली जाऊ शकत नाही. अपस्ट्रीममध्ये कोणते दोष हाताळले जातील, पॉलिशिंग स्टेजमध्ये कोणते बदल केले पाहिजेत, त्या फिनिशची तपासणी कशी केली जाईल आणि डाउनस्ट्रीम हाताळणी ते कसे जतन करेल हे ठरवून खरेदीदाराला मजबूत परिणाम मिळतो.
Haige च्या B2B खरेदीदारांसाठी, जे जेनेरिक मशीन श्रेणीतून पॉलिशिंगला बार किंवा ट्यूब फिनिशिंग प्रक्रियेमध्ये नियंत्रित पायरीमध्ये बदलते.


