
ॲब्रेसिव्ह बेल्ट पॉलिशिंग मशीनची ऑर्डर देताना वर्कपीसचे तपशील काय महत्त्वाचे आहेत?
एक अपघर्षक बेल्ट पॉलिशिंग मशीन फक्त व्यास श्रेणी किंवा इच्छित देखावा निवडू नये. खरेदीदारांनी प्रथम सामग्री, वर्कपीस भूमिती, आकार श्रेणी, येणारी पृष्ठभागाची स्थिती, दोष दूर करणे, आवश्यक अंतिम समाप्ती, स्वीकार्य स्टॉक काढणे, उत्पादन दर आणि तपासणी पद्धत परिभाषित करणे आवश्यक आहे. हे इनपुट ॲप्लिकेशनला लाईट फिनिशिंग, कंट्रोल्ड डिफेक्ट रिमूव्हल, डिस्केलिंग किंवा मल्टी-स्टेज पॉलिशिंग आवश्यक आहे की नाही हे निर्धारित करतात आणि एक मशीन कॉन्फिगरेशन संपूर्ण उत्पादन मिश्रण कव्हर करू शकते का. एक उपयुक्त RFQ म्हणून कनेक्ट केले पाहिजे वर्कपीस स्थिती → अंतिम उद्दिष्ट → प्रक्रिया मार्ग → उपकरण कॉन्फिगरेशन → नमुना पुरावा. योग्य मशिन ते आहे जे आवश्यक दराने प्रातिनिधिक भागांवर निर्दिष्ट परिणाम तयार करते, फक्त सर्वात मोठ्या सूचीबद्ध क्षमतेसह मॉडेल नाही.
वर्कपीससह प्रारंभ करा, मशीन मॉडेलसह नाही
"मेटल पॉलिशिंग" हा शब्द अतिशय भिन्न उत्पादन कार्ये समाविष्ट करतो. एका खरेदीदाराला रेखांकन करण्यापूर्वी सरळ कार्बन-स्टील बारमधून प्रकाश ऑक्सिडेशन काढण्याची आवश्यकता असू शकते. दुसऱ्याला शाफ्टवर मशीनिंग मार्क्स मिसळण्याची आवश्यकता असू शकते. तिसऱ्याला स्टेनलेस-स्टील ट्यूबवर सातत्यपूर्ण कॉस्मेटिक फिनिशची आवश्यकता असू शकते. तिन्ही पट्ट्यामध्ये अपघर्षक पट्टा समाविष्ट असू शकतो, परंतु ते समान संपर्क दाब, अपघर्षक क्रम, आहार, समर्थन, निष्कर्षण किंवा तपासणी आवश्यकता तयार करत नाहीत.
मॉडेलवर चर्चा करण्यापूर्वी, वर्कपीस कुटुंब तयार करा. गोल बार, ट्यूब, शाफ्ट आणि प्रोफाइल उत्पादने वेगळे करा; साहित्य श्रेणी किंवा भौतिक कुटुंब ओळखा; आणि किमान आणि कमाल व्यास किंवा विभाग, लांबी आणि वस्तुमान सांगा. उत्पादनाच्या मिश्रणात वाकलेले, टॅप केलेले, स्टेप केलेले किंवा अनियमित भाग समाविष्ट असल्यास, फीड मशीनद्वारे ते स्वीकारू शकते असे मानण्याऐवजी ते वेगळे ओळखा.
म्हणूनच खरेदीदारांनी वास्तविक उत्पादन श्रेणीपासून सुरुवात करावी आणि नंतर पुरवठादाराचे पुनरावलोकन करावे मेटल पॉलिशिंग मशीन श्रेणी. श्रेणी उपलब्ध फिनिशिंग पध्दती स्थापित करण्यात मदत करते, तर वर्कपीस डेटा निर्धारित करते की कोणता दृष्टीकोन पुढील मूल्यांकनास पात्र आहे.
येणाऱ्या पृष्ठभागाची स्थिती प्रक्रिया कशी बदलते?
"कच्चा माल" हे पुरेसे पृष्ठभाग वर्णन नाही. पॉलिशिंग करण्यापूर्वी पुरवठादाराला काय आहे हे माहित असणे आवश्यक आहे: मिल स्केल, गंज, ड्रॉइंग मार्क्स, पीलिंग लाइन्स, हीट-ट्रीटमेंट ऑक्साईड, मशीनिंग मार्क्स, बर्र्स, स्क्रॅच किंवा पूर्वी प्रक्रिया केलेली पृष्ठभाग. छायाचित्रे मदत करतात, परंतु केवळ छायाचित्रांपेक्षा प्रातिनिधिक नमुना आणि लिखित दोष व्याख्या अधिक उपयुक्त आहेत.
दोष प्रकरणाची तीव्रता आणि वितरण. एक उथळ, सतत दिशात्मक चिन्ह वेगळ्या खड्ड्यांपेक्षा वेगळे आहे. ब्राइटनेस सुधारणारी प्रक्रिया जास्त स्टॉक काढून टाकल्याशिवाय खोल दोष दूर करू शकत नाही. त्याचप्रमाणे, सुसंगत फिनिशिंगसाठी डिझाइन केलेल्या ओळीने सरळपणा, मोठ्या आयामी त्रुटी किंवा अपस्ट्रीम प्रक्रियेशी संबंधित सामग्री दोष सुधारण्याची अपेक्षा केली जाऊ नये.
पॉलिशिंग स्टेजपूर्वी कोणते दोष काढून टाकले पाहिजेत, कोणते राहू शकतात आणि कोणते नाकारले जाणे आवश्यक आहे हे खरेदीदारांनी नमूद केले पाहिजे. ही सीमा कोटेशनला शांतपणे असे गृहीत धरण्यापासून प्रतिबंधित करते की जेव्हा कारखान्याला खरोखर सुधारात्मक ग्राइंडिंगची अपेक्षा असते तेव्हा मशीन फक्त हलके फिनिशिंग करते.
स्वीकृती आवश्यकता म्हणून समाप्त परिभाषित करा
"गुळगुळीत," "चमकदार" आणि "आरशासारखे" हे शब्द पूर्ण स्वीकृती निकष नाहीत. ते व्हिज्युअल हेतू म्हणून उपयुक्त असू शकतात, परंतु RFQ ने त्यांना मोजता येण्याजोग्या किंवा मंजूर संदर्भाशी जोडले पाहिजे. अनुप्रयोगाच्या आधारावर, यात पृष्ठभागाचा खडबडीतपणा, मंजूर व्हिज्युअल नमुना, दिशात्मक नमुना, दोष मर्यादा, कोटिंग-तयारीची स्थिती किंवा या सर्वांचे संयोजन समाविष्ट असू शकते.
पृष्ठभाग खडबडीतपणा आणि देखावा संबंधित आहेत परंतु अदलाबदल करण्यायोग्य नाहीत. वेगवेगळ्या दिशात्मक रेषा, चकचकीत किंवा स्थानिक दोष दाखवताना दोन पृष्ठभागावर समान खडबडीतपणा असू शकतो. याउलट, दृष्यदृष्ट्या चमकदार क्षेत्र हे सिद्ध करत नाही की संपूर्ण लांबी आवश्यक खडबडीतपणा किंवा दोष काढून टाकण्याची आवश्यकता पूर्ण करते.
जर खडबडीतपणा निर्दिष्ट केला असेल तर, आवश्यक मूल्य, मापन पद्धत, साधन सेटअप, सॅम्पलिंग स्थाने आणि नंतरच्या कोटिंग किंवा प्लेटिंगच्या आधी किंवा नंतर आवश्यकता लागू होते की नाही हे ओळखा. सामग्री, सुरुवातीची स्थिती आणि कार्यात्मक हेतूची पुष्टी केल्याशिवाय प्रत्येक प्रकल्पासाठी एकच संख्या लागू करू नका.
मॉडेल निवडण्यापूर्वी खरेदीदारांनी कोणते व्हेरिएबल्स फ्रीझ करावे?
| निर्णय क्षेत्र | खरेदीदार इनपुट | का ते महत्त्वाचे आहे | पुरवठादार पुरावा |
|---|---|---|---|
| साहित्य | श्रेणी किंवा साहित्य कुटुंब आणि पुरवलेली स्थिती | अपघर्षक वर्तन, उष्णता निर्मिती आणि साध्य करण्यायोग्य समाप्ती बदलते | लिखित अर्जाचे पुनरावलोकन आणि नमुना निकाल |
| भूमिती | बार, ट्यूब, शाफ्ट किंवा प्रोफाइल; सरळ किंवा अनियमित | आहार, समर्थन आणि संपर्क व्यवस्था परिभाषित करते | कॉन्फिगरेशन रेखाचित्र किंवा लेआउट |
| आकार श्रेणी | किमान/जास्तीत जास्त व्यास किंवा विभाग, लांबी आणि वस्तुमान | मॉडेल, वर्क सपोर्ट आणि चेंजओव्हर स्कोप नियंत्रित करते | ऑपरेटिंग लिफाफा पुष्टी |
| येणारी स्थिती | स्केल, गंज, गुण, burrs आणि दोष खोली | काढण्याचे कर्तव्य आणि अपघर्षक टप्पे परिभाषित करते | नमुना चाचणी आणि रेकॉर्डपूर्वी/नंतर |
| अंतिम स्थिती | उग्रपणा, देखावा आणि स्वीकार्य अवशिष्ट दोष | व्यक्तिनिष्ठ अपेक्षांऐवजी स्वीकृती प्रस्थापित करते | तपासणी पद्धत आणि मंजूर नमुना |
| स्टॉक काढणे | अनुमत मितीय बदल किंवा काढण्याचे लक्ष्य | ओव्हर-प्रोसेसिंग किंवा अपूर्ण दोष-काढण्याची अपेक्षा प्रतिबंधित करते | चाचणी मापन आणि प्रक्रिया प्रस्ताव |
| थ्रूपुट | भाग प्रति तास, टन प्रति शिफ्ट किंवा लाईन गतीची आवश्यकता | उत्पादन क्षमतेसह फिनिश गुणवत्ता जोडते | सायकल गृहितक आणि रेखा कॉन्फिगरेशन |
| पर्यावरण | धूळ संकलन, आवाज, उपयुक्तता आणि वनस्पती प्रतिबंध | सहाय्यक व्याप्ती आणि स्थापनेची तयारी निर्धारित करते | उपयुक्तता सूची आणि इंटरफेस वेळापत्रक |
आकार श्रेणी आणि उत्पादन मिश्रणासाठी स्वतंत्र पुनरावलोकन का आवश्यक आहे?
उत्पादन पृष्ठावरील मॉडेल श्रेणी शॉर्टलिस्टिंगसाठी उपयुक्त आहे, परंतु हे सिद्ध करत नाही की प्रत्येक वर्कपीसवर एका सेटअप अंतर्गत प्रक्रिया केली जाऊ शकते. व्यास, लांबी, विभागाचा आकार, वजन आणि सामग्रीचा आहार स्थिरता आणि समर्थनावर परिणाम होऊ शकतो. जेव्हा एखादी वनस्पती वारंवार लहान बार आणि मोठ्या नळ्यांमध्ये बदलते तेव्हा बदलांमुळे उत्पादनावर देखील परिणाम होऊ शकतो.
Haige च्या उत्पादन डेटामध्ये विविध व्यास श्रेणी, किमान वर्कपीस लांबी, फीड गती आणि मोटर कॉन्फिगरेशनसह अनेक अपघर्षक बेल्ट पॉलिशिंग मशीन मॉडेलची सूची आहे. ही मूल्ये सार्वत्रिक यंत्राऐवजी कुटुंबाचे वर्णन करतात. खरेदीदाराने नेमक्या प्रस्तावित मॉडेलची विनंती करावी आणि पुरवठादाराला कोणती इनपुट मूल्ये मानक, पर्यायी, प्रकल्प-विशिष्ट किंवा पुनरावलोकन केलेल्या श्रेणीबाहेर आहेत हे चिन्हांकित करण्यास सांगावे.
जेथे उत्पादनाचे मिश्रण विस्तृत आहे, ते सामान्य उत्पादन कुटुंब आणि अपवादात्मक उत्पादनांमध्ये विभाजित करा. अवतरण नंतर अपवादात्मक उत्पादनांना दुसरा सेटअप, कमी वेग, सहाय्यक समर्थन, वेगळे मॉडेल किंवा वेगळी प्रक्रिया आवश्यक आहे की नाही हे सांगू शकते.
खरेदीदारांनी ॲब्रेसिव्ह सिलेक्शनला फिनिश टार्गेटसह कसे जोडावे?
अपघर्षक पट्टा ही एक उपभोग्य प्रक्रिया आहे, चालू होईपर्यंत पुढे ढकलण्याचा तपशील नाही. अपघर्षक प्रकार, काजळीचा क्रम, पट्ट्याचा वेग, संपर्क दाब आणि टप्प्यांची संख्या काढून टाकण्याच्या दर, उष्णता आणि पृष्ठभागाचा नमुना प्रभावित करते. तथापि, योग्य संयोजन केवळ साहित्याच्या नावावरून विश्वसनीयपणे निवडले जाऊ शकत नाही.
प्रातिनिधिक नमुने प्रदान करणे आणि स्वीकृती परिणाम परिभाषित करणे हा एक व्यावहारिक मार्ग आहे. त्यानंतर पुरवठादार चाचणीसाठी बेल्ट अनुक्रम आणि ऑपरेटिंग विंडोचा प्रस्ताव देऊ शकतो. खरेदीदाराने येणारी स्थिती, वापरलेले बेल्ट तपशील, पास किंवा टप्पे, फीड स्थिती, अंतिम मोजमाप आणि दृश्य परिणाम नोंदवावे. तो रेकॉर्ड ही एक सुरुवातीची प्रक्रिया रेसिपी बनते - भविष्यातील प्रत्येक बॅच सारखेच वागेल याची हमी नाही.
उपभोग्य जीवन देखील परिभाषित परिस्थितीत चाचणी परिणाम म्हणून मानले पाहिजे. हे प्रमाण, दूषितता, काढण्याचे कर्तव्य आणि ऑपरेटिंग शिस्तीनुसार बदलते. वेगळ्या वर्कपीसवर मिळालेल्या असमर्थित "बेल्ट लाईफ" क्रमांकाद्वारे पुरवठादारांची तुलना करणे टाळा.
उष्णता ही खरेदीची समस्या कोठे बनते?
अपघर्षक संपर्क उष्णता निर्माण करतो. खरेदीचा प्रश्न केवळ मशीन भाग पॉलिश करू शकते की नाही हा नाही, तर नियोजित कर्तव्य चक्र अंतर्गत अस्वीकार्य विकृती, विकृती, पृष्ठभाग खराब होणे किंवा अस्थिर बेल्ट कार्यप्रदर्शन न करता ते करू शकते का. पातळ-भिंतीच्या नळ्या, उष्णता-संवेदनशील सामग्री आणि लांब सतत धावण्यासाठी विशिष्ट पुनरावलोकनाची आवश्यकता असू शकते.
RFQ मध्ये कूलंट किंवा स्नेहनला परवानगी आहे की नाही, अंतिम पृष्ठभाग कोरडा राहिला पाहिजे की नाही आणि नंतर साफसफाई, कोटिंग किंवा प्लेटिंग दूषित प्रतिबंध लादते की नाही हे नमूद केले पाहिजे. पुरवठादाराने प्रस्तावित प्रक्रिया आणि कोणतेही आवश्यक निष्कर्षण किंवा द्रव-हँडलिंग इंटरफेस ओळखले पाहिजे. त्यानंतर खरेदीदाराने प्रातिनिधिक नमुना आणि उत्पादन-दर चाचणीवर त्याची पडताळणी करावी.
डस्ट कलेक्शन हा मशीन स्कोपचा भाग आहे
ग्राइंडिंग आणि पॉलिशिंग केल्याने कण तयार होऊ शकतात आणि वास्तविक धोका वर्कपीस, कोटिंग, दूषित आणि अपघर्षक यावर अवलंबून असतो. म्हणून, "धूळ कलेक्टर समाविष्ट" ही संपूर्ण प्रकल्प व्याख्या नाही. खरेदीदारांनी भौतिक माहिती आणि लागू साइट आवश्यकता प्रदान केल्या पाहिजेत, त्यानंतर पुरवठादारास संकलन बिंदू, डक्ट इंटरफेस, एअरफ्लो गृहीतके, फिल्टरेशन स्कोप आणि खरेदीदाराची जबाबदारी काय उरते ते परिभाषित करण्यास सांगा.
मशीन लेआउटमध्ये बेल्ट बदल, साफसफाई आणि गोळा केलेली धूळ काढण्यासाठी प्रवेश देखील दर्शविला पाहिजे. पुरवठादाराने मुख्य संग्राहक वगळल्यास, अवतरणाने अद्याप वनस्पतीच्या निष्कर्षण डिझाइनसाठी आवश्यक असलेली कनेक्शन माहिती प्रदान केली पाहिजे. स्थानिक व्यावसायिक आणि पर्यावरणीय आवश्यकता प्रकल्प-विशिष्ट राहतील आणि खरेदीदाराने त्यांचे पुनरावलोकन केले पाहिजे.
नमुना चाचणीची रचना कशी करावी?
अर्थपूर्ण चाचणी नमुने वापरते जे उत्पादनाचे प्रतिनिधित्व करतात, केवळ सर्वात सोपा भागच नाही. सर्वात सामान्य वर्कपीस, सर्वात लहान आणि सर्वात मोठे संबंधित आकार आणि सर्वात कठीण येणारी पृष्ठभागाची स्थिती समाविष्ट करा. प्रत्येक नमुन्याला चिन्हांकित करा जेणेकरून त्याची प्रक्रिया रेकॉर्ड त्याच्या निकालाशी जुळली जाऊ शकेल.
मंजूरी योजना परिभाषित केली पाहिजे:
- येणारी सामग्री, भूमिती आणि दोष स्थिती;
- आवश्यक अंतिम उग्रपणा आणि व्हिज्युअल संदर्भ;
- प्रक्रिया करण्यापूर्वी आणि नंतर गंभीर परिमाणे;
- अपघर्षक अनुक्रम आणि ऑपरेटिंग गृहीतके;
- तपासणी स्थाने आणि साधने;
- स्वीकार्य अवशिष्ट दोष आणि नकार निकष;
- परिणाम प्रक्रिया प्रात्यक्षिक किंवा करार स्वीकृती नमुना असो.
मंजूरीनंतर, नमुना, छायाचित्रे, मापन अहवाल आणि सहमत प्रक्रिया नोट्स जतन करा. उत्पादन सामग्री किंवा येणारी स्थिती नंतर बदलल्यास, नवीन चाचणी आवश्यक आहे का याचे पुनरावलोकन करा.
Haige च्या abrasive बेल्ट पॉलिशिंग मशीनचे खरेदीदारांनी मूल्यांकन कसे करावे?
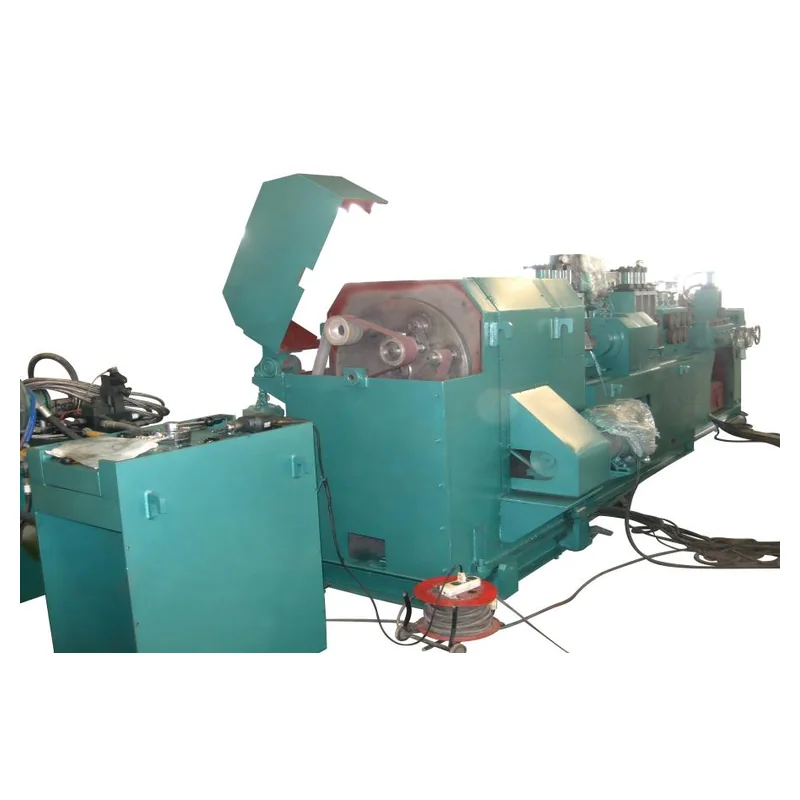
द Haige अपघर्षक बेल्ट पॉलिशिंग मशीन पृष्ठ बार, ट्यूब, शाफ्ट आणि प्रोफाइलसाठी वास्तविक मॉडेल कुटुंब प्रदान करते. हे मॉडेल-विशिष्ट व्यास श्रेणी, किमान लांबी, गती, खडबडीत माहिती आणि मोटर कॉन्फिगरेशन सूचीबद्ध करते. ही प्रकाशित मूल्ये प्रारंभिक स्क्रीनिंगसाठी योग्य आहेत, परंतु ऑफर केलेले मॉडेल अद्याप खरेदीदाराच्या पूर्ण वर्कपीस श्रेणी आणि स्वीकृती योजनेच्या विरूद्ध पुष्टी केले पाहिजे.
Haige ला अचूक मॉडेल, लागू वर्कपीस लिफाफा, पॉलिशिंग स्टेशन्स, फीडिंग आणि सपोर्ट व्यवस्था, अपघर्षक गृहितके, धूळ-संकलन सीमा, नियंत्रणे, उपयुक्तता आणि वगळलेल्या आयटमसह एक प्रस्तावित कॉन्फिगरेशन परत करण्यास सांगा. सामग्री किंवा चाचणीवर अवलंबून असलेले कोणतेही मूल्य बिनशर्त उत्पादन परिणाम म्हणून सादर करण्याऐवजी त्यानुसार लेबल केले जावे.
कोणत्या सामान्य RFQ चुका रीवर्क तयार करतात?
- फक्त जास्तीत जास्त व्यास पाठवत आहे. किमान आकार, लांबी, वस्तुमान आणि भूमिती तितकेच महत्त्वाचे असू शकतात.
- पुराव्याशिवाय "मिरर फिनिश" वापरणे. पुरवठादार व्यक्तिनिष्ठ लक्ष्याची किंमत सातत्याने करू शकत नाही किंवा सिद्ध करू शकत नाही.
- येणाऱ्या दोषाकडे दुर्लक्ष करणे. लाइट फिनिशिंग आणि खोल दोष काढून टाकणे ही भिन्न कर्तव्ये आहेत.
- समान समाप्तीशिवाय मॉडेल गतीची तुलना करणे. जेव्हा आवश्यक आउटपुट गुणवत्ता स्थिर ठेवली जाते तेव्हाच थ्रूपुट अर्थपूर्ण ठरते.
- इंटरफेस शेड्यूलच्या बाहेर धूळ काढणे सोडणे. असाइन न केलेले कनेक्शन इंस्टॉलेशनला विलंब करू शकते.
- उत्पादनाचे प्रतिनिधित्व करत नसलेल्या स्वच्छ नमुना मंजूर करणे. चाचणी नंतर मोठ्या प्रमाणात ऑपरेशनसाठी कमकुवत पुरावे प्रदान करते.
एब्रेसिव्ह बेल्ट पॉलिशिंग मशीन RFQ मध्ये काय समाविष्ट असावे?
सामग्रीची श्रेणी आणि स्थिती समाविष्ट करा; वर्कपीस फॉर्म; किमान आणि कमाल व्यास किंवा विभाग; लांबी आणि वस्तुमान; येणारी पृष्ठभाग छायाचित्रे आणि प्रतिनिधी नमुने; काढण्यासाठी दोष; स्वीकार्य स्टॉक काढणे; अंतिम उग्रपणा आणि व्हिज्युअल मानक; उत्पादन मिश्रण; लक्ष्य थ्रुपुट; अपस्ट्रीम आणि डाउनस्ट्रीम प्रक्रिया; शीतलक निर्बंध; धूळ-संकलन आवश्यकता; उपयुक्तता; लाइन लेआउट; तपासणी पद्धत; चाचणी आवश्यकता; आवश्यक कागदपत्रे; प्रमाण गंतव्यस्थान; आणि स्थापना जबाबदारी.
पुरवठादारास प्रत्येक आयटमला याप्रमाणे प्रतिसाद देण्यास सांगा पुष्टी / विचलन / पर्यायी / खरेदीदार इनपुट आवश्यक. वर्कपीस डेटा आणि नमुना योजना तयार झाल्यावर, ते द्वारे सबमिट करा Haige मेटल फिनिशिंग उपकरणे चौकशी फॉर्म आणि सामान्य मशीनच्या किमतीऐवजी मॉडेल-विशिष्ट प्रस्तावाची विनंती करा.


