
バイヤーはRFQの前にどの丸棒皮むき機の詳細を送信する必要がありますか?
A 丸棒ピーリングマシンのRFQには、モデルの選択を開始する前に、購入者のワークピースとプロセスデータを含める必要があります。バイヤーは、バーの直径範囲、長さの範囲、材料ファミリー、到着面の状態、除去する表面欠陥、必要な在庫除去代、目標仕上げ直径、真直度状態、上流の切断または矯正の状態、下流の研削または研磨の必要性、積載方法、生産リズム、切りくず処理の期待、検査要件、および見積範囲を送信する必要があります。この情報がないと、サプライヤーは製品名のみに一致し、実際のバーの状態や仕上げプロセスには一致しない機械を最終候補に挙げてしまう可能性があります。
特定の表面除去作業に丸棒ピーリングが選択されています
丸棒ピーリングは、棒材の外径から制御された層を除去します。これは、購入者がブライトバーを製造したり、精密仕上げ用の材料を準備したりする前に、表面欠陥、スケール、脱炭層、ローリングマーク、または不均一なスキンを除去する必要がある場合に一般的に考慮されます。調達においては「棒皮むき」という言葉だけで機械が選ばれるわけではありません。材質の状態や剥離後の表面状態に応じて選択します。
バーの直径と数量のみを送信するバイヤーは、サプライヤーが推測できないほど多くの情報を残していることになります。サプライヤーは、重度の表面欠陥、寸法準備、ブライトバーの製造、研削前の在庫除去、または矯正と研磨前のプロセスステップなど、機械がどのような問題を解決する必要があるかを知る必要があります。それぞれの目的は、モデルの候補リスト、供給方法、カッターの配置、取り外し代、検査の焦点に影響します。
ハイゲのリスト バーピーリングマシン 金属仕上げ装置の範囲内の専用カテゴリとして。このカテゴリはこのトピックに適した製品ファミリーですが、RFQ では実際のバーとプロセスの条件を定義する必要があります。
センドバーの呼び径は 1 つだけではないサイズ範囲
最初のデータフィールドは実際のサイズの範囲です。剥離プロジェクトでは、最小および最大の流入直径、予想される完成直径、バーの長さの範囲、管理されている場合の公差要件、および購入者が 1 つの安定したサイズを加工するか、複数のサイズを加工するかを指定する必要があります。 1 つの狭い生産プログラム用に選択された機械は、さまざまな在庫を扱うサービス センターや明るいバーの生産者には最適ではない可能性があります。
直径の範囲は、機械の選択、ガイド/サポートの設計、送りの安定性、工具の噛み合い、ストックの取り外しと検査に影響します。長さは、積載テーブル、サポートローラー、荷降ろし、安全ガード、フロアレイアウトに影響します。ラインが切断、矯正、研削装置に接続されている場合、バーの重量と取り扱いも重要になります。
購入者は「中型丸棒」などの曖昧な表現を避けるべきです。 RFQ には、現在および将来のサイズの表を含める必要があります。
- 入射直径範囲。
- 目標仕上がり径または取り代。
- バーの長さの範囲。
- サイズ別の最小および最大バッチ数量。
- 真っ直ぐまたはわずかに曲がった状態。
- 将来のサイズ拡大が見込まれるかどうか。
購入者が最初のサイズ範囲外の将来の製品を期待している場合は、それを開示する必要があります。今日の最も簡単なバーの周りにのみラインをデザインすると、後で二度目の購入の問題が発生する可能性があります。
材料の状態変化による切削負荷と工程計画
マテリアルは装飾的な RFQ フィールドではありません。鋼種、硬度条件、熱処理状態、圧延または鍛造ルート、表面スケールなどにより、剥離荷重や加工ルートが変化する場合があります。サプライヤーはバイヤーの完全な機密仕様を必要としませんが、提案された機械コンセプトが適切かどうかを判断するのに十分な情報を必要とします。
有用な入力には、バーが炭素鋼、合金鋼、ステンレス鋼、または別の材料ファミリーであるかどうかが含まれます。熱間圧延、鍛造、焼きなまし、焼きならし、焼き入れ/焼き戻し、またはその他の処理が施されているかどうか。表面に硬いスケールや不均一な欠陥があるかどうか。バイヤーが複数の材料ファミリを処理する場合は、それらを 1 つのリクエストに平均化するのではなく、個別にリストします。
材料の状態は在庫除去と相互作用します。軽くて均一な表面のクリーンアップは、より深い欠陥や熱の影響を受けた表面層を除去することとは異なります。必要な除去量を過小評価すると、完成したバーに欠陥が残る可能性があります。過大評価すると、プロセスで材料が無駄になり、ツールの負荷が増加し、不必要な生産コストが発生する可能性があります。
したがって、RFQ は接続する必要があります 材質状態 → 欠陥深さ → 削り代 → 仕上がり径 → 検査合格。このチェーンは、サプライヤーが単に機械モデルを見積もるのではなく、プロセスを評価するのに役立ちます。
表面欠陥対象を明確に表現
バイヤーはよく「より良い表面品質」を求めますが、その言葉だけではピーリング機械の RFQ には十分ではありません。サプライヤーは、何を削除する必要があるか、そしてバイヤーが受け入れをどのように判断するかを知る必要があります。表面スケール、ピット、浅い亀裂、脱炭層、圧延痕、腐食は別の問題です。一部は剥がすことで除去できる場合があります。追加のプロセスのレビューや上流の材料管理が必要になる場合もあります。
最良の RFQ 証拠は、写真、サンプルバー、欠陥の説明、仕上げ面の要件を組み合わせたものです。購入者が現在拒否された部品を持っている場合は、欠陥の写真を提供し、下流の障害(研削跡、メッキの問題、図面の欠陥、顧客による拒否、または寸法の問題)を説明します。このコンテキストは、サプライヤーが剥離ステップが追加される理由を理解するのに役立ちます。
サプライヤーは、欠陥の深さ、分布、材料の状態が分からなければ、責任を持ってすべての欠陥を除去することを保証できません。したがって、購入者は、機械がすべての欠陥を除去するという一般的な約束ではなく、プロセスの推奨事項とサンプルテストのロジックを要求する必要があります。
| 見積依頼フィールド | 購入者の意見 | なぜそれが重要なのか |
|---|---|---|
| 表面欠陥 | 写真、サンプルバー、欠陥の種類と重大度 | ピーリングが正しい除去方法であるかどうかを定義する |
| 撤去手当 | 側面または最終直径目標ごとに必要な在庫除去 | 欠陥の除去を寸法の許容範囲に結び付ける |
| 受信状態 | スケール、腐食、真直度、材質の状態 | 送り、切断負荷、ライン準備に影響を与える |
| 下流工程 | 研削、研磨、矯正、絞り、メッキまたは保管 | 剥離後の必要な表面および寸法条件を決定します |
| 受理証拠 | 寸法チェック、視覚サンプル、指定されている場合は粗さ目標 | 購入者がプロセス結果をどのように承認するかを示します |
この表は、サプライヤーにプロセスの実現可能性を判断するのに十分な情報を提供します。また、実際の表面の問題に対処しないモデルのみの見積もりから購入者を保護します。
真直度と上流側の準備が供給の安定性に影響を与える
丸棒皮むき機では安定したワーク送りが求められます。入荷するバーが曲がっていたり、切断が不十分であったり、スケールが大きかったり、長さが不一致であったりすると、機械が技術的に適切であっても、剥離結果に影響が出る可能性があります。したがって、RFQ には上流の準備について説明する必要があります。
重要な入力には、バーを剥がす前に所定の長さに切断するかどうか、最初に矯正を行うかどうか、どのような曲げ状態が予想されるか、端が面取りされているか準備されているかなどが含まれます。ラインが圧延、鍛造、または熱処理から直接バーを受け取る場合、バーが事前に矯正され選別される場合よりも、表面と真直度が大きく変化する可能性があります。
送りの安定性は、工具の噛み合い、寸法の一貫性、表面の外観、オペレータの作業負荷に影響します。十分に準備されたストレートバーとして見積もられた機械は、購入者が上流の制御なしで混合状態の材料を供給した場合、同じように機能しない可能性があります。サプライヤーは、バイヤーがラインを承認する前に、必要な準備ステップを特定する必要があります。
これは、すべてのプロジェクトに新しい矯正機や切断ラインが必要であるという意味ではありません。これは、サプライヤーが剥離機を単独で使用できるか、他の処理装置と統合する必要があるかを判断できるように、上流の状態を宣言する必要があることを意味します。
剥離後に必要な結果を決定する下流の仕上げ
剥離は、最終的な表面除去ステップである場合もあれば、下流の研削、研磨、矯正、絞り加工、またはめっきのためのバーの準備となる場合もあります。次の工程によって、剥離後に求められる結果は変わります。
バーをセンタレス研削する場合、研削効率を高めるために、剥離面に十分な均一性とストック状態が必要な場合があります。バーを研磨する場合、剥離後の表面に目に見える跡が必要な研磨量に影響を与える可能性があります。バーが絞り加工またはメッキ用に準備されている場合、寸法と表面の一貫性が次のプロセスで重要になる可能性があります。バーが数回の操作後に明るいバーとして販売される場合、購入者はプロセス全体のシーケンスを調整する必要があります。
RFQ には、プロセス フローのどこにピーリング マシンが配置されているかを説明する必要があります。
切断または矯正 → 剥離 → 矯正または研削 → 研磨または最終検査、またはプラントによって定義された別のルート。
下流の仕上げを無視するサプライヤーの応答でも、機械について言及する可能性はありますが、適切なプロセスについて言及していない可能性があります。 B2B購買の場合、個別の作業だけでなく、ラインに合わせた機械が必要です。
自動化レベルは生産リズムと一致する必要がある
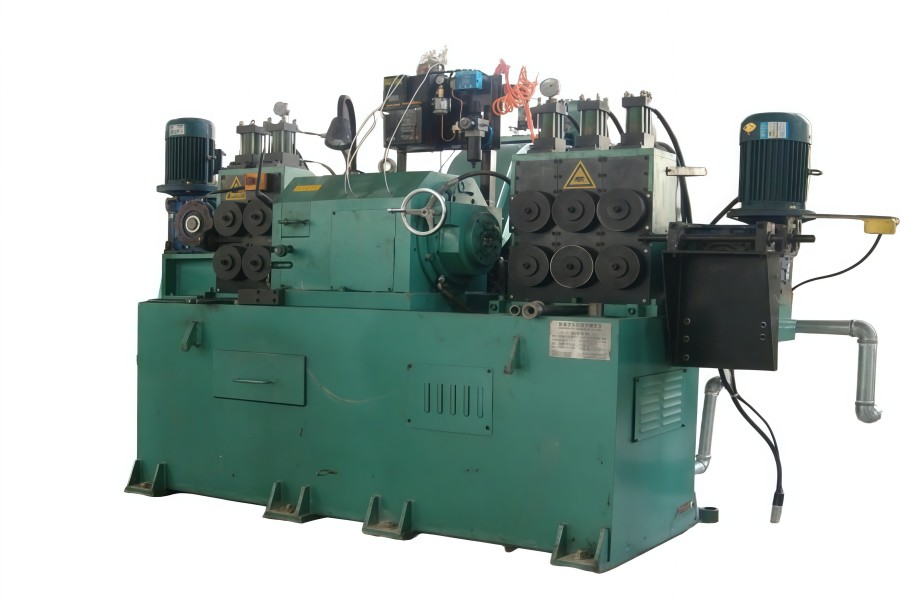
Haige の WXC30C 製品記録では、これが半自動タイプであり、操作は油圧式と手動式の両方であると記載されています。これにより、購入者は製品の基準点を得ることができますが、最終プロジェクトにおけるすべての取り扱い、積み込み、積み下ろし、検査機能が定義されるわけではありません。
購入者は、プロジェクトに半自動プロセス、CNC 制御モデル、自動ロード/アンロード、統合コンベア、チップ処理、ツール設定サポート、または基本的な機械供給が必要かどうかを決定する必要があります。この決定は生産リズムによって決まります。修理工場、サービスセンター、およびブライトバーラインは、必ずしも同じ自動化レベルを必要とするわけではありません。
半自動装置は、オペレーターがプロセスの一部を処理し、生産の多様性が比較的高いプロジェクトに適している場合があります。安定したサイズ範囲と連続出力により追加の処理と制御が必要になる場合は、より自動化されたシステムを検討することもできます。正しい選択は、機械の魅力だけでなく、購入者の生産計画によって決まります。
RFQ では、ベース マシンをオプションの取り扱い、工具、チップ管理および制御項目から分離するようサプライヤーに依頼する必要があります。これにより、見積もりの比較が維持され、低価格によって欠落している機能が隠蔽されるのを防ぎます。
検査要件はプロセスの結果を証明する必要があります
検査は、購入者がピーリングマシンを購入する理由に関連付けられている必要があります。目的が寸法の準備である場合、仕上がりの直径と真円度、または関連する寸法チェックが重要になる場合があります。表面欠陥の除去が目的の場合、目視検査、サンプルカット、または下流のテスト結果が重要になる可能性があります。目標がラインの統合である場合、供給の安定性と出力の一貫性が受け入れられる要素になります。
バイヤーは、サンプル承認時に何をチェックするのか、また設置後に何をチェックするのかを定義する必要があります。考えられる証拠には、サンプルバーの前後の写真、寸法測定、表面レビュー、試行加工記録、プロセスパラメータのメモ、推奨工具、ラインレイアウト図、および合格チェックリストが含まれます。各項目は一般的な書類として存在するのではなく、特定の要件を証明する必要があります。
たとえば、選択した除去許容値が目に見える欠陥に対処しているかどうかを、前後のサンプルで証明します。寸法レポートは、機械とプロセスが試行条件下で最終的な直径目標に到達できるかどうかを証明します。レイアウト図は、積み込み、積み降ろし、切りくずの除去が購入者のワークショップに適合しているかどうかを証明します。
したがって、証拠は、何をテストしたか、どの素材で、どのサイズで、どのような除去許容量で、どの許容目標に対して行われたかを答える必要があります。
購入者は WXC30C 製品ページをどのように確認する必要がありますか?
の WXC30C ページはこの記事の対象製品詳細リファレンスです。これは、より広範な棒皮むき機カテゴリ内の特定の半自動丸棒皮むき機のリファレンスとして使用する必要があります。
購入者は、製品ページを完全な RFQ パッケージとして扱うべきではありません。このページでは製品の方向性が示されていますが、購入者はワークピースの寸法、材料の状態、欠陥ターゲット、除去許容量、上流の準備、下流の仕上げ、生産リズム、ラインレイアウト、および合格証拠を提供する必要があります。
購入者の直径範囲、自動化の期待、またはライン統合のニーズが WXC30C プロジェクトの適合範囲外である場合、サプライヤーは問い合わせを 1 ページに押し込むのではなく、別のモデルまたは別のバーピーリング構成を推奨する必要があります。 Haige の製品データには他の WXC シリーズのマシンもリストされているため、最終モデルは RFQ 入力から確認する必要があります。
丸棒皮むき機の見積もりが比較できない理由は何ですか?
サプライヤーが同じプロセスの価格を設定していない場合、見積もりを比較するのは困難になります。一般的なギャップには次のようなものがあります。
- 購入者は公称直径を提供しますが、直径と長さの全範囲を提供しません。
- 表面欠陥は写真やサンプルなしで曖昧に説明されています。
- 材料の硬度またはプロセス履歴が欠落している。
- 必要な削り取り量と最終直径が結びついていない。
- 真直度および上流の切削条件は宣言されていません。
- 下流の研削、研磨、または絞りのニーズは無視されます。
- 積み込み、積み下ろし、チップコンベア、工具、補助装置は分離されていません。
- 検査とサンプルの承認は定義されていません。
- あるサプライヤーはベースマシンを見積もりますが、別のサプライヤーはより完全なラインパッケージを見積もります。
価格を比較する前に、ワークピースの範囲、プロセス対象、機械モデル、付属機器、サンプル証拠、および受け入れ方法を調整してください。そうして初めて、買い手は、低い見積もりの方が本当に良いのか、それとも単に完成度が低いのかを判断することができます。
ワークピースの証拠に基づいて最終的な RFQ を作成する
完全な丸棒剥離機の RFQ には以下が含まれている必要があります。
- 供給される棒材の直径範囲と目標の完成直径。
- バーの長さの範囲と重量/取り扱い条件。
- 材料の種類と熱処理または圧延条件。
- 表面欠陥の種類、重大度、写真、サンプルの入手可能性。
- 必要な在庫除去代または最終的な表面目標。
- 入ってくる真直度とカットエンドの状態。
- 剥離前の上流工程。
- 下流の研削、研磨、矯正、絞り、またはメッキのプロセス。
- 生産量、バッチサイズ、サイズ変更の頻度。
- 希望する自動化、ロードおよびアンロードの範囲。
- 工具、切りくず処理、補助装置の期待。
- ワークショップのレイアウトと利用可能なスペース。
- サンプルの試用と受け入れ方法。
- 文書化、設置および試運転の要件。
- サプライヤーの想定、除外、逸脱。
サプライヤーにオファーを次のように返すよう依頼します。 確認済みワーク範囲 / 推奨モデル / プロセスの前提条件 / 付属機器 / サンプル証拠 / 受け入れ方法 / 購入者の入力が必要。ワークピースとプロセスの証拠が準備されたら、バイヤーは Haige のを通じて問い合わせを送信できます。 お問い合わせページ 丸棒皮むき機の候補リストと見積もりに十分な詳細が記載されています。


