
Milyen munkadarab-adatok számítanak csiszolószalagos polírozógép rendelésekor?
A csiszolószalagos polírozógépet nem szabad csak átmérőtartományból vagy a kívánt megjelenésből kiválasztani. A vevőknek először meg kell határozniuk az anyagot, a munkadarab geometriáját, a mérettartományt, a bejövő felület állapotát, az eltávolítandó hibákat, a szükséges végső kidolgozást, a megengedett készleteltávolítást, a gyártási sebességet és az ellenőrzési módszert. Ezek a bemenetek határozzák meg, hogy az alkalmazásnak szüksége van-e könnyű befejezésre, ellenőrzött hibaeltávolításra, vízkőmentesítésre vagy többlépcsős polírozásra – és hogy egy gépkonfiguráció lefedi-e a teljes termékösszetételt. Ezért egy hasznos RFQ-nak csatlakoznia kell munkadarab állapota → megmunkálási objektív → folyamat útvonala → berendezés konfigurációja → minta bizonyíték. A megfelelő gép az, amelyik a kívánt eredményt adja a reprezentatív alkatrészeken a kívánt sebességgel, nem egyszerűen a legnagyobb felsorolt kapacitású modell.
Kezdje a munkadarabbal, ne a gépmodellel
A „fémpolírozás” kifejezés nagyon különböző gyártási feladatokat takar. Előfordulhat, hogy az egyik vásárlónak el kell távolítania a könnyű oxidációt az egyenes szénacél rudakról a rajzolás előtt. Egy másiknak esetleg össze kell kevernie a megmunkálási nyomokat a tengelyeken. A harmadiknak konzisztens kozmetikai felületre lehet szüksége a rozsdamentes acélcsöveken. Mindhárom tartalmazhat csiszolószalagot, de nem ugyanazt az érintkezési nyomást, csiszolási sorrendet, adagolást, támasztást, elszívást vagy ellenőrzési követelményt hoznak létre.
A modell megbeszélése előtt készítsen elő egy munkadarab-családot. Külön körrúd-, cső-, tengely- és profiltermékek; azonosítsa az anyagminőséget vagy anyagcsaládot; és adja meg a legkisebb és legnagyobb átmérőt vagy metszetet, hosszt és tömeget. Ha a termékösszetétel hajlított, kúpos, lépcsős vagy szabálytalan alkatrészeket tartalmaz, azonosítsa őket külön-külön, ahelyett, hogy azt feltételeznénk, hogy egy áthúzó gép képes ezeket elfogadni.
Éppen ezért a vásárlóknak a tényleges termékpalettával kell kezdeniük, majd át kell tekinteniük a szállítóét fémpolírozó gép kategória. A kategória segít meghatározni az elérhető simítási módszereket, míg a munkadarab adatok határozzák meg, hogy melyik megközelítés érdemel további értékelést.
Hogyan változtatja meg a folyamatot a bejövő felület állapota?
A „nyersanyag” nem elégséges felületleírás. A beszállítónak tudnia kell, hogy polírozás előtt mi van jelen: malomkő, rozsda, rajznyomok, hámlási vonalak, hőkezelési oxid, megmunkálási nyomok, sorja, karc vagy korábban megmunkált felület. A fényképek segítenek, de a reprezentatív minta és az írásos hibadefiníció hasznosabb, mint a fényképek önmagukban.
A hiba súlyossága és eloszlása számít. A sekély, folyamatos irányjelzés különbözik az elszigetelt gödröktől. Előfordulhat, hogy a fényerőt javító eljárás nem távolítja el a mély hibákat túlzott lerakódás nélkül. Hasonlóképpen, egy konzisztens simításra tervezett vonaltól nem várható el, hogy javítsa az egyenességet, a nagy mérethibákat vagy az anyaghibákat, amelyek egy upstream folyamathoz tartoznak.
A vásárlóknak közölniük kell, hogy mely hibákat kell eltávolítani, melyek maradhatnak meg, és melyeket kell visszautasítani a polírozási szakasz előtt. Ez a határ megakadályozza, hogy az idézet csendben feltételezze, hogy a gép csak akkor végez enyhe simítást, ha a gyár ténylegesen korrekciós köszörülést vár.
Határozza meg a befejezést elfogadási követelményként
Az olyan szavak, mint a „sima”, „fényes” és „tükörszerű” nem teljes körű elfogadási kritériumok. Hasznosak lehetnek vizuális szándékként, de az ajánlatkérőnek mérhető vagy jóváhagyott referenciához kell kapcsolnia őket. Az alkalmazástól függően ez magában foglalhatja a felületi érdesség, jóváhagyott vizuális minta, irányminta, hibahatár, bevonat előkészítési állapot vagy ezek kombinációja.
A felület érdessége és megjelenése összefügg, de nem felcserélhető. Két felület hasonló érdességértékkel rendelkezhet, miközben eltérő irányvonalakat, fényességet vagy helyi hibákat mutat. Ezzel szemben a vizuálisan világos terület nem bizonyítja, hogy a teljes hossz megfelel a szükséges érdesség vagy hibaeltávolítási követelménynek.
Ha az érdesség meg van adva, azonosítsa a szükséges értéket, mérési módszert, a műszer beállítását, a mintavételi helyeket és azt, hogy a követelmény érvényes-e bármely későbbi bevonat vagy bevonat előtt vagy után. Ne alkalmazzon egyetlen számot minden projekthez az anyag, a kiindulási állapot és a funkcionális cél megerősítése nélkül.
Mely változókat kell a vásárlóknak lefagyasztani a modellválasztás előtt?
| Döntési terület | Vevő bevitele | Miért számít | Szállítói bizonyíték |
|---|---|---|---|
| Anyag | Minőség vagy anyagcsalád és szállított állapot | Megváltoztatja a koptató viselkedést, a hőtermelést és az elérhető felületet | Írásbeli pályázati elbírálás és mintaeredmény |
| Geometria | Rúd, cső, tengely vagy profil; egyenes vagy szabálytalan | Meghatározza az etetést, a támogatást és a kapcsolattartást | Konfigurációs rajz vagy elrendezés |
| Mérettartomány | Minimális/maximális átmérő vagy keresztmetszet, hossz és tömeg | Szabályozza a modellt, a munkatámogatást és az átállási hatókört | Megerősített működési boríték |
| Bejövő állapot | Vízkő, rozsda, nyomok, sorja és hibamélység | Meghatározza az eltávolítási kötelezettséget és a csiszolási szakaszokat | Próbaminta és felvétel előtt/utána |
| Végső állapot | Érdesség, megjelenés és megengedett maradék hibák | Szubjektív elvárások helyett elfogadást hoz létre | Ellenőrzési módszer és jóváhagyott minta |
| Leraktározás | Megengedett méretmódosítás vagy eltávolítási cél | Megakadályozza a túlzott feldolgozást vagy a nem teljesített hibaelhárítási elvárásokat | Próbamérési és folyamatjavaslat |
| áteresztőképesség | Alkatrész/óra, tonna/műszak vagy vonalsebesség követelmény | Összeköti a kivitel minőségét a gyártási kapacitással | Ciklus feltételezés és vonalkonfiguráció |
| Környezet | Porgyűjtés, zaj, közművek és üzemkorlátozások | Meghatározza a kiegészítő hatókört és a telepítési készséget | Segédprogramok listája és interfész ütemezése |
Miért szükséges a mérettartomány és a termékösszetétel külön felülvizsgálata?
A termékoldalon található modellválaszték hasznos lehet a listázáshoz, de nem bizonyítja, hogy minden munkadarab megmunkálható egy beállítással. Az átmérő, a hossz, a szakasz alakja, a súly és az anyag befolyásolhatja az etetés stabilitását és alátámasztását. Az átállások akkor is befolyásolhatják a teljesítményt, ha az üzem gyakran vált a kis rudak és a nagy csövek között.
A Haige termékadatai több csiszolószalagos polírozógép-modellt sorolnak fel, különböző átmérő-tartományokkal, minimális munkadarab-hosszal, előtolási sebességgel és motorkonfigurációval. Ezek az értékek inkább családot írnak le, mint univerzális gépet. A vevőnek kérnie kell a pontos javasolt modellt, és meg kell kérnie a szállítót, hogy jelölje meg, mely bemeneti értékek szabványosak, opcionálisak, projektspecifikusak vagy kívül esnek a vizsgált tartományon.
Ahol széles a termékkínálat, ossza fel normál gyártási családra és kivételes termékekre. Az árajánlat ezután megadhatja, hogy a kivételes termékekhez más beállítás, csökkentett sebesség, kiegészítő támogatás, eltérő modell vagy külön folyamat szükséges-e.
Hogyan kapcsolják össze a vevők a csiszolóanyag kiválasztását a befejezési céllal?
A csiszolószalag egy folyamat fogyóeszköz, nem olyan részlet, amelyet az üzembe helyezésig el kell halasztani. A csiszolóanyag típusa, a szemcsék sorrendje, a szalag sebessége, az érintkezési nyomás és a fokozatok száma befolyásolja az eltávolítási sebességet, a hőt és a felületi mintát. A megfelelő kombinációt azonban nem lehet megbízhatóan kiválasztani pusztán az anyagnévből.
Gyakorlati út a reprezentatív minták biztosítása és az elfogadási eredmény meghatározása. A beszállító ezután javasolhat egy szalagsorrendet és egy működési ablakot a próba számára. A vevőnek rögzítenie kell a beérkező állapotot, a használt szalag specifikációját, a meneteket vagy szakaszokat, az előtolás állapotát, a végső mérést és a vizuális eredményt. Ez a rekord kezdőfolyamat receptjévé válik – nem garancia arra, hogy minden jövőbeni tétel azonos módon fog viselkedni.
A fogyóeszközök élettartamát meghatározott feltételek melletti vizsgálati eredményként is kell kezelni. Ez a mérettől, a szennyeződéstől, az eltávolítási kötelezettségtől és a működési fegyelemtől függően változik. Kerülje a szállítók összehasonlítását egy nem támogatott „szíjélettartam” számmal, amelyet egy másik munkadarabon kaptak.
Hol válik a hő beszerzési problémává?
A koptató érintkezés hőt termel. A beszerzési kérdés nem egyszerűen az, hogy a gép képes-e polírozni az alkatrészt, hanem az, hogy ezt megteheti-e elfogadhatatlan elszíneződés, torzulás, felületi sérülés vagy instabil szalagteljesítmény nélkül a tervezett munkaciklus mellett. A vékonyfalú csövek, a hőérzékeny anyagok és a hosszú, folyamatos futások különös felülvizsgálatot igényelhetnek.
Az ajánlatkérésben fel kell tüntetni, hogy a hűtőfolyadék vagy a kenés megengedett-e, hogy a végső felületnek száraznak kell-e maradnia, és hogy a későbbi tisztítás, bevonat vagy bevonat korlátozza-e a szennyeződést. A szállítónak azonosítania kell a javasolt folyamatot és minden szükséges elszívási vagy folyadékkezelési interfészt. A vevőnek ezt követően reprezentatív mintán és gyártási sebességű próbán kell ellenőriznie.
A porgyűjtés a gép tartozéka
A csiszolás és polírozás során részecskék keletkezhetnek, és a tényleges veszély a munkadarabtól, a bevonattól, a szennyeződéstől és a csiszolóanyagtól függ. Ezért a „porgyűjtővel együtt” nem teljes körű projektdefiníció. A vevőknek meg kell adniuk a lényeges információkat és a vonatkozó helyszíni követelményeket, majd meg kell kérniük a szállítót, hogy határozza meg a gyűjtőhelyeket, a légcsatorna-interfészeket, a légáramlási feltételezéseket, a szűrési hatókört és azt, hogy mi marad a vevő felelőssége.
A gép elrendezésének meg kell mutatnia a hozzáférést a szíjcseréhez, a tisztításhoz és a felgyülemlett por eltávolításához. Ha a szállító kizárja a főgyűjtőt, az árajánlatnak továbbra is tartalmaznia kell az erőmű elszívásához szükséges csatlakozási információkat. A helyi foglalkozási és környezetvédelmi követelmények projektspecifikusak maradnak, és ezeket a vevőnek felül kell vizsgálnia.
Hogyan kell felépíteni a mintapróbát?
Egy értelmes próba a termelést reprezentáló mintákat használ, nem csak a legegyszerűbb részt. Tartalmazza a leggyakoribb munkadarabot, a legkisebb és legnagyobb releváns méretet, valamint a legnehezebb bejövő felületi állapotot. Jelölje meg az egyes mintákat, hogy a folyamat rekordja illeszkedjen az eredményhez.
A jóváhagyási tervnek meg kell határoznia:
- bejövő anyag, geometria és hibaállapot;
- szükséges végső érdesség és vizuális referencia;
- kritikus méretek feldolgozás előtt és után;
- csiszolási sorrend és működési feltételezések;
- ellenőrzési helyek és műszerek;
- elfogadható maradék hibák és elutasítási kritériumok;
- hogy az eredmény egy folyamatbemutató vagy egy szerződéses átvételi minta.
Jóváhagyás után őrizze meg a mintát, a fényképeket, a mérési jegyzőkönyvet és az egyeztetett eljárási megjegyzéseket. Ha a gyártási anyag vagy a bejövő állapot később megváltozik, vizsgálja meg, hogy szükséges-e új próba.
Hogyan értékeljék a vásárlók a Haige csiszolószalagos polírozógépét?
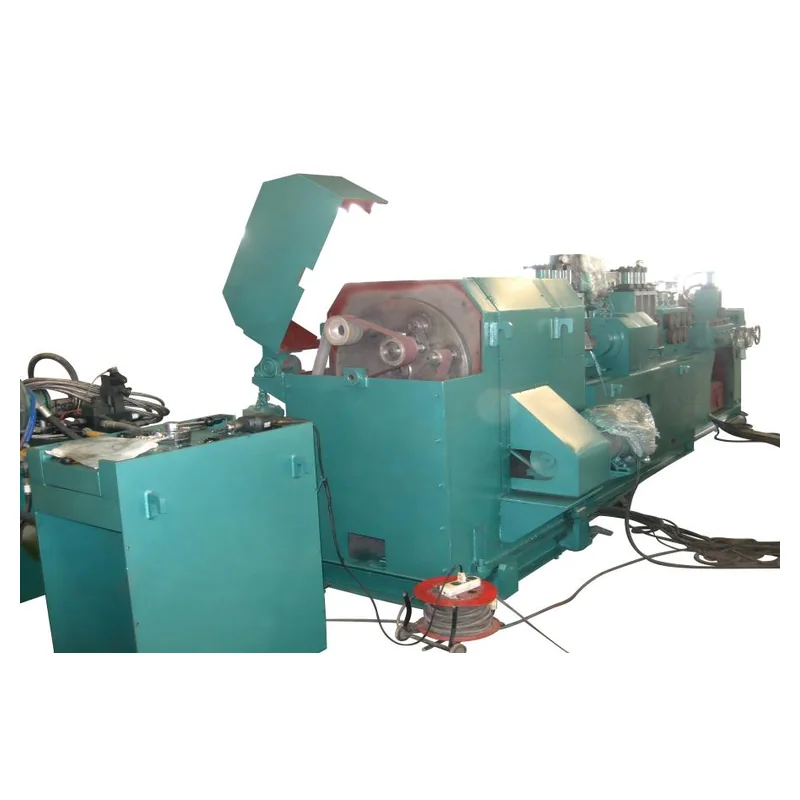
A Haige csiszolószalagos polírozógép oldal valódi modellcsaládot kínál rudak, csövek, tengelyek és profilok számára. Felsorolja a modellspecifikus átmérőtartományokat, a minimális hosszokat, sebességeket, az érdességre vonatkozó információkat és a motorkonfigurációkat. Ezek a közzétett értékek megfelelőek a kezdeti szűréshez, de a kínált modellt továbbra is meg kell erősíteni a vevő teljes munkadarab-kínálatával és átvételi tervével.
Kérje meg Haigét, hogy küldjön vissza egy javasolt konfigurációt a pontos modellel, a megfelelő munkadarab-borítékkal, benne polírozó állomásokkal, adagoló- és támasztékelrendezéssel, koptató feltételezések, porgyűjtési határvonal, vezérlők, segédprogramok és kizárt tételek. Minden olyan értéket, amely az anyagtól vagy a kísérlettől függ, ennek megfelelően kell címkézni, nem pedig feltétel nélküli gyártási eredményként.
Milyen gyakori RFQ hibák okozzák az átdolgozást?
- Csak a maximális átmérőt küldjük. A minimális méret, hossz, tömeg és geometria egyaránt fontos lehet.
- „tükörbevonat” használata bizonyíték nélkül. A szállító nem árazhat vagy bizonyíthat következetesen egy szubjektív célt.
- A bejövő hiba figyelmen kívül hagyása. A könnyű kikészítés és a mélyhibák eltávolítása különböző feladatok.
- Modell sebességének összehasonlítása azonos felület nélkül. Az áteresztőképességnek csak akkor van jelentősége, ha a kívánt kimeneti minőség állandó marad.
- A porelszívás az interfész ütemezésén kívül marad. A hozzá nem rendelt kapcsolat késleltetheti a telepítést.
- A termelést nem képviselő tiszta minta jóváhagyása. A próba ezután gyenge bizonyítékot szolgáltat a tömeges működésre.
Mit kell tartalmaznia a csiszolószalagos polírozógép RFQ-nak?
Include material grade and condition; munkadarab forma; minimum and maximum diameter or section; hosszúság és tömeg; beérkező felületi fényképek és reprezentatív minták; eltávolítandó hibák; megengedett készletkihordás; final roughness and visual standard; termelési mix; cél áteresztőképesség; upstream and downstream processes; hűtőfolyadék korlátozások; dust-collection requirements; közművek; vonalelrendezés; ellenőrzési módszer; próbakövetelmények; szükséges dokumentumok; mennyiség; rendeltetési hely; and installation responsibility.
Kérje meg a szállítót, hogy minden egyes tételre úgy válaszoljon Megerősítve / Eltérés / Alternatív / Vevő bevitele szükséges. Ha készen vannak a munkadarab adatok és a mintaterv, küldje be azokat a Haige fémmegmunkáló berendezések kérdőíve és kérjen modellspecifikus ajánlatot, nem pedig általános gépárat.


