
Mit kell a vásárlóknak megerősíteniük, mielőtt galvanizálási gyártósort rendelnének?
Egy galvanizáló gyártósort nem lehet meghatározni önmagában a „krómozási sor” szavakkal és a célkimenettel. A vevőknek le kell fagyasztaniuk a munkadarabcsaládot, az alapfelület állapotát, a bevonat célját, a méretburkot, a gyártási keveréket, a folyamatok sorrendjét, a kezelési módot, a közműveket, a szellőzést, a szennyvíz interfészeket, a vezérlőket, az ellenőrzési módszert és az átvételi felelősséget. A berendezés szállítójának meg kell különböztetnie az általa szállított vonalat a kémiai folyamattól, az épületgépészettől és a helyi megfelelőségi munkától, amelyek kívül maradnak a hatókörén. Egy védhető beszerzési út az munkadarab és bevonat kötelezettség → feldolgozási útvonal → mechanikai vonal → közmű és környezeti interfészek → vezérlési filozófia → FAT/SAT bizonyíték. Amíg ezeket a határokat be nem írjuk az ajánlatkérőbe, két idézet nagyon eltérő projekteket írhat le, még akkor is, ha mindkettő ugyanazt a gyártósor-nevet használja.
A vonal megvitatása előtt határozza meg a bevonási kötelezettséget
Kezdje a lerakott réteg funkciójával. A kopásállóság, a korrózióvédelem, a méret-helyreállítás és a dekoratív megjelenés eltérő teljesítményt és ellenőrzési prioritást eredményez. Meg kell határozni az aljzatot, a hőkezelés állapotát, a bejövő felületet, a bevonandó és a maszkolni kívánt területeket. Így kell lennie a szükséges bevonatvastagságnak vagy jóváhagyott specifikációnak, a felületnek, a mérethatároknak a bevonatolás és az azt követő csiszolás vagy polírozás után.
Ne kérje a berendezés szállítóját, hogy ezekre a követelményekre következtessen az alkatrész nevéből. A dugattyúrudat, hosszú tüskét, csövet vagy hengeres alkatrészt különböző okokból lehet feldolgozni. A vevő rajzának, folyamatleírásának vagy jóváhagyott mintájának meg kell határoznia az elfogadási feltételt.
A felfedezés szakaszában a vásárlók áttekinthetik a Haige's-t galvanizáló berendezések választéka a rendelkezésre álló vonalfogalmak megértéséhez. A projektspecifikációnak ezután szűkítenie kell ezt a tartományt egy meghatározott munkadarabra és feldolgozási feladatra.
Miért kell a munkadarab családot lefagyasztani?
A hosszú hengeres részek köré tervezett vonal több mint névleges átmérőtől és hossztól függ. Adja meg a minimális, normál és maximális méretet; tömeg; egyenesség; véggeometria; emelési pontok; érintkezési területek; megengedett forgás; felület állapota; tételes keverék és napi mennyiség. Ha több termékcsalád várható, határozza meg a termelés arányát és az átállási követelményeket.
A munkadarab meghatározása befolyásolja a terhelést, a támasztékokat, a forgást, az elektromos érintkezést, a maszkolást, a fürdő- vagy cellaelrendezést, az öblítést, a víztelenítést és a kirakodást. A tömegeloszlást vagy a véggeometriát figyelmen kívül hagyó névleges burkológörbe olyan vonalat eredményezhet, amely méretben elfogadja az alkatrészt, de nem tudja megbízhatóan kezelni.
A vásárlóknak azt is meg kell határozniuk, hogy a megjelölt kapacitás magában foglalja-e a selejteket, az átdolgozást, a karbantartást, a kémiai ellenőrzéseket és a termékcserét. Az elméleti mozgási sebesség nem ugyanaz, mint egy teljes műszak alatt értékesíthető kibocsátás.
Térképezze fel a folyamat határait, ne csak a fő lemezezési szakaszt
A galvanizálási szakasz csak egy része a gyártási folyamatnak. Egy projekt tisztítást, zsírtalanítást, aktiválást, öblítést, bevonatot, visszanyerést, végső öblítést, szárítást, ellenőrzést és utólagos befejezést igényelhet. A pontos sorrend a szubsztrátumtól, a kémiától és a termék specifikációjától függ; képzett folyamatmérnöknek kell meghatároznia, nem pedig általános cikkből másolni.
A beszerzéshez hozzon létre egy folyamathatár diagramot, amely azonosítja az összes részt vett szakaszt és minden interfészt. Jelölje meg, hogy minden tartály, tokozás, szivattyú, szűrő, hőcserélő, egyenirányító, adagolóeszköz, öblítőfokozat, szárító és átviteli mechanizmus szerepel-e a csomagban, opcionális, mások szállítják-e vagy a folyamat végső felülvizsgálatának tárgyát képezik-e.
Ezzel elkerülhető a gyakori ajánlathiány: az egyik szállító egy mechanikusan komplett sort áraz, míg a másik az előkezelést, a kipufogófelületeket, a vízkezelési csatlakozásokat és a nagyobb automatizálási kört tartalmazza. Összegük addig nem hasonlítható össze, amíg a határok nem egyeznek.
Milyen projektváltozókat kell összehasonlítaniuk a vásárlóknak?
| Döntési terület | Vevőnek kell meghatároznia | A szállítónak meg kell erősítenie | Bizonyíték |
|---|---|---|---|
| Munkadarab | Anyag, mérettartomány, tömeg, geometria és gyártási keverék | A működési keret és a kivételek felülvizsgálva | Konfigurációs rajz és jelzett adatlap |
| Bevonási kötelezettség | Funkcionális cél, meghatározott réteg és végső ellenőrzés | Folyamat feltételezések és kizárt garanciák | Folyamatleírás és elfogadási mátrix |
| Sorozat | Szükséges előkezelés, bevonat, öblítés és befejező lépések | Tartalmazott felszerelés és ellátási határ | Folyamat diagram |
| Kapacitás | Termékösszetétel, műszakok, átállások és tervezett kibocsátás | Ciklusfeltevések és korlátozó szakasz | Kapacitás számítás |
| Közművek | Rendelkezésre álló áram, víz, levegő, fűtés/hűtés és vízelvezetés | Fogyasztási és csatlakozási pontok | Közüzemi ütemterv |
| Környezet | Az alkalmazandó kibocsátási, szennyvíz- és vegyszerkezelési követelmények | Tartalmazott gyűjtési és kezelési felületek | Interfész lista és elrendezés |
| Vezérlők | Recept, nyomon követhetőség, riasztások, reteszelések és üzemintegráció | PLC/HMI és adatkör | Funkcionális tervezési specifikáció |
| Elfogadás | FAT, SAT, mintadarabok és mérési módszerek | A demonstrációs feltételek és dokumentumok | Jóváhagyott vizsgálati protokoll |
Hogyan kell a vásárlóknak meghatározniuk az áteresztőképességet?
Az áteresztőképességet a termékösszetételből és a teljes ciklusból kell kiszámítani, nem csak a szállítószalag sebességéből. Határozza meg a betöltési időt, az előkezelési időt, a bevonatolási időt, az öblítést, a víztelenítést, a kirakodást, az ellenőrzést, a kémiai ellenőrzéseket, a tervezett karbantartást és cserét. Ha a termékek eltérő átmérőjűek vagy eltérő bevonatigényűek, a reprezentatív eseteket számítsa ki egy átlag helyett.
Kérje meg a szállítót, hogy adja meg a korlátozási szakaszt és a kapacitásbecslés mögött rejlő minden feltételezést. Ha a feldolgozási idő a kémiától vagy a még nem érvényesített bevonatteljesítménytől függ, jelölje meg a kimenetet ideiglenesnek. Ez hitelesebb, mintha egy korai becslést garantált kamatlá alakítanánk.
A hasznos kapacitás ütemezés választja el egymástól a mechanikai rendelkezésre állást, a folyamatidőt és a minőségi hozamot. Azt is rögzíti, hogy a beszállító mit tud bemutatni a FAT során, és mit kell később ellenőrizni a telephelyi közművekkel és a gyártási kémiával.
A segédprogramoknak csatlakozási ütemezésre van szükségük
A projekt árajánlatában nem szabad csak a teljes elektromos teljesítményt feltüntetni. Meg kell határoznia a feszültség- és frekvenciafeltevéseket, az egyenirányító-igényt, a fűtési vagy hűtési igényt, a technológiai víz- és öblítővíz-igényt, a sűrített levegőt, az elszívást, a vízelvezetést és a hőmérséklet-szabályozó interfészeket. A csatlakozási ütemezésnek meg kell adnia az egyes közművek helyét, terhelését, minőségét és felelősségét.
A víz minősége befolyásolhatja az öblítést és a folyamat stabilitását, míg a helyszíni hőmérséklet és a hűtési kapacitás befolyásolhatja a hőszabályozást. A vevőnek biztosítania kell a tényleges helyszíni feltételeket. A szállítónak meg kell határoznia, hogy hol függ a végső fogyasztás a folyamat receptjétől, az üzemóráktól vagy a helyi környezetvédelmi tervezéstől.
Az elrendezés ugyanolyan fontos. A vevőnek biztosítania kell a rendelkezésre álló épületburkolatot, a padlóterhelést, a hozzáférési útvonalat, az emelési lehetőséget, a karbantartási távolságot és a szervizárok korlátait. A terv szerint a gyártási területhez illeszkedő berendezéseket továbbra is nehéz lehet telepíteni vagy karbantartani, ha figyelmen kívül hagyják ezeket az interfészeket.
A szellőztetés és a szennyvíz a projekt interfészei
A galvanizálási folyamatok szabályozott levegőkibocsátást és szennyvízáramot hozhatnak létre. Az alkalmazandó követelmények a kémiától, a joghatóságtól, a gyártási méretektől és a helyszíni engedélyektől függenek. Ezért a berendezés RFQ-nak meg kell adnia a tervezett kémiát és a helyi megfelelőségi alapot, elkerülve azt a feltételezést, hogy egy szabványos gépcsomag automatikusan minden helyet kielégít.
Határozza meg, hogy ki tervezi és szállítja a burkolatokat, páraelszívó burkolatokat, légcsatornákat, ventilátorokat, gázmosókat, megfigyelési pontokat, öblítővíz-leválasztást, gyűjtőtartályokat, szennyvízkezelési és elvezető csatlakozásokat. Ha a vezetékszállító csak csatlakozási pontokat biztosít, az interfész adatoknak továbbra is kellően részletesnek kell lenniük a vevő környezetvédelmi vállalkozója számára.
Az átvételi tervnek ellenőriznie kell a szállított interfészek fizikai telepítését és funkcionális működését. A szabályozásnak való megfelelés továbbra is a teljes telepített rendszertől, a működési kémiától, az engedélyektől és a helyi hatósági követelményektől függ – nem csupán egy vonalkomponens vásárlásától.
Hogyan kell meghatározni az ellenőrzéseket és a nyomon követhetőséget?
Az automatizálási körnek követnie kell a gyártási és minőségügyi rendszert. A vevőknek meg kell határozniuk a szükséges recepteket, felhasználói hozzáférési szinteket, alkatrész azonosítást, sorozatkövetést, riasztási előzményeket, reteszeléseket, paraméterrekordokat, adatexportot és kommunikációt az üzemi rendszerekkel. Ne igényeljen protokollt vagy szoftverszolgáltatást, hacsak nem szükséges és a projekt architektúrája támogatja.
A funkcionális tervezésnek meg kell magyaráznia, mi történik áramkimaradás, érzékelőhiba, szivattyúhiba, kipufogógáz hiba, túlmelegedés vagy nem teljes átvitel során. A biztonsági funkciókat és a folyamatreteszeléseket szakképzett feleknek kell felülvizsgálniuk a végleges gép-, vegyszer- és helyszíntervezés alapján.
A nyomon követhetőségnek össze kell kapcsolnia a feldolgozott tételt vagy munkadarabot a rögzített folyamatinformációkkal és ellenőrzési bizonyítékokkal. Ha szükséges, adja meg, hogy az azonosító hogyan kerül be a rendszerbe, és mely adatokat kell megőrizni. Az általános „adatnaplózás is benne van” kifejezés túl homályos az elfogadáshoz.
Külön a berendezés átvételét a bevonat átvételétől
A mechanikus és elektromos FAT képes megerősíteni az összeszerelést, a mozgást, a vezérlőket, a riasztásokat és a dokumentált interfészt. Előfordulhat, hogy nem igazolja a végső gyártási bevonatot a vevő telephelyén, a kémiában, a közművekben és a teljes munkadarab-keverékben. Ezzel szemben egy minta jó bevonata nem bizonyítja, hogy minden mechanikai, szabályozási és környezetvédelmi követelményt teljesítettek.
Hozzon létre két összekapcsolt elfogadási réteget:
- Berendezés átvétel: méretek, alkatrészek, mozgás, védőburkolatok, vezérlők, közművek, riasztók, dokumentumok és a mellékelt segédrendszerek.
- Folyamat/termék elfogadása: jóváhagyott minták, bevonat követelmény, méreteredmény, megjelenés, tapadás vagy egyéb meghatározott vizsgálatok, áteresztőképesség esete és nyomon követhetősége.
A szerződésben fel kell tüntetni, hogy mely vizsgálatokra kerül sor a beszállítónál, melyek a telepítés után, és melyekhez gyártási kémia vagy harmadik fél laboratóriuma szükséges. Meg kell határoznia az eltérésekre adott választ is, beleértve a korrekciós intézkedéseket, az újratesztelést és a jóváhagyó hatóságot.
Hogyan értékeljék a vevők Haige vízszintes folyamatos vonalát?
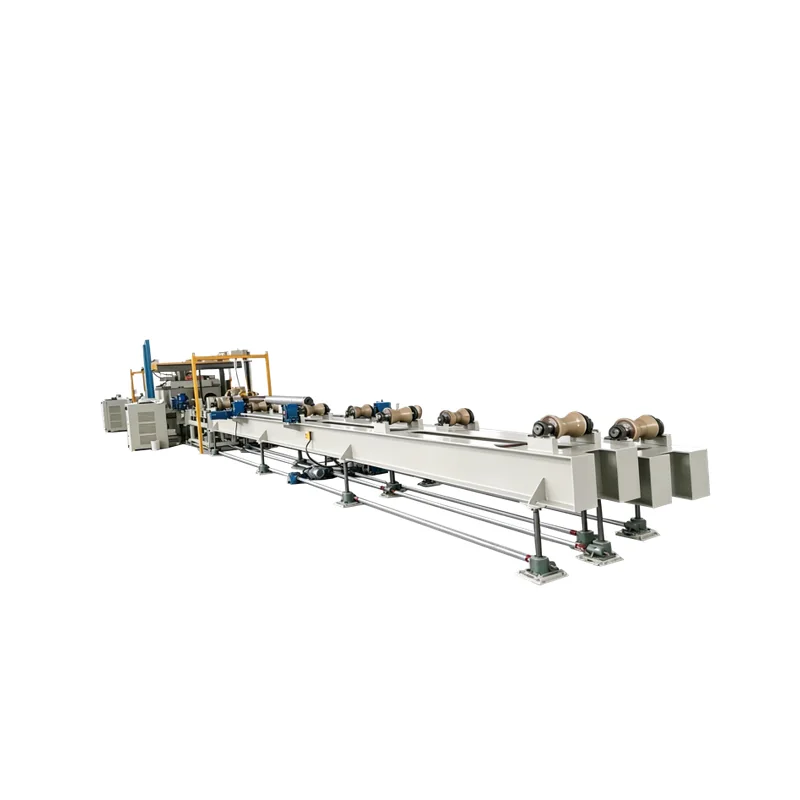
Haige vízszintes folyamatos galvanizáló gyártósor konkrét kiindulópontot ad a hosszú hengeres munkadarabokhoz. A jelenlegi termékadatok meghatározzák a hosszú tüskék alkalmazását, a 90-280 mm-es listázott átmérő-tartomány, a 10 000-13 000 mm-es felsorolt hossztartomány és a 2-csatornás/1-húros folyamatkonfiguráció.
Ezek az értékek a közzétett konfigurációt írják le; ezek nem jelentik azt, hogy a méretburkon belül minden projekt vagy rész automatikusan kompatibilis. A vevőnek igazolást kell kérnie a hordozóról, tömegről, véggeometriáról, támasztékról és forgásról, elektromos érintkezésről, bevonatolási kötelezettségről, a folyamat sorrendjéről, a ciklus feltételezéseiről és a teljes ellátási határról. A szállítónak azt is meg kell határoznia, hogy mely értékek fix termékadatok, és melyek mérnöki felülvizsgálatot igényelnek.
A felsorolt munkadarab-családon kívüli projekteknél ne feltételezze, hogy a méretek skálázása elegendő. Kérjen projekt-specifikus műszaki felülvizsgálatot és jelentős eltérést vagy alternatív javaslatot.
Milyen gyakori beszerzési hibák torzítják az összehasonlítást?
- Csak az alkatrész-borítékot használja. A tömegre, a véggeometriára, az elforgatásra és az érintkezésre vonatkozó követelmények meghatározatlanok maradnak.
- Az előkezelést az RFQ-n kívül hagyva. Az árajánlatok ezután különböző kiindulási feltételeket tartalmaznak.
- Az adattábla kimenetének összehasonlítása. A termékösszetétel, a feldolgozási idő, az átállás és a hozamra vonatkozó feltételezések eltérőek lehetnek.
- Feltételezve, hogy a környezetvédelmi felszerelés is benne van. A szellőztetési és szennyvízellátási feladatok továbbra is árazatlanok maradhatnak.
- Az „automatikus” elfogadása funkcionális leírás nélkül. Előfordulhat, hogy a receptek, a riasztások, a nyomon követhetőség és az üzem kommunikációja nem egyezik.
- Egy minta használata teljes átvételként. A mintaeredmény nem helyettesítheti a berendezést, a dokumentációt és a munkaciklus-ellenőrzést.
Mit kell tartalmaznia egy galvanizálási gyártósor RFQ-nak?
Munkadarab rajzok és átdolgozás biztosítása; aljzat és szállított állapot; minimális, normál és legnagyobb méretek és tömeg; termelési mix; a bevonat célja és jóváhagyott specifikációja; maszkos és érintkező területek; bejövő felület; folyamat sorrendje; szükséges elő- és utókezelés; célkapacitás és műszakok; kezelési koncepció; épület elrendezése; közművek; szellőztetési és szennyvízkövetelmények; vezérlők és adatfelületek; ellenőrzési módszerek; FAT és SAT terv; minta alkatrészek; dokumentum nyelve; pótalkatrészek terjedelme; telepítési és üzembe helyezési felelősség; mennyiség; rendeltetési hely; valamint a vonatkozó projekt vagy szabályozási követelmények.
Követelje meg a szállítót, hogy minden mezőt a következő néven küldjön vissza Megerősítve / Eltérés / Alternatív / Vevő bevitele szükséges, folyamatfolyamattal, elrendezéssel, használati ütemezéssel, felelősségi mátrixszal és elfogadási javaslattal együtt. Azok a vásárlók, akiknek ezekkel a bemeneti adataival rendelkeznek, elküldhetik őket a Haige projekt érdeklődő oldal projektspecifikus műszaki felülvizsgálatra.


