
Milyen Round Bar peelinggép adatait küldjék el a vevőknek ajánlatkérés előtt?
A körrúd hámozógép Az RFQ-nak tartalmaznia kell a vevő munkadarab- és folyamatadatait a modellválasztás megkezdése előtt. A vevőknek el kell küldeniük a rúdátmérő tartományt, hossztartományt, anyagcsaládot, a bejövő felület állapotát, az eltávolítandó felületi hibákat, a szükséges állományeltávolítási ráhagyást, a kész átmérőt, az egyenesség állapotát, az upstream vágási vagy egyengetési állapotot, az utána következő csiszolási vagy polírozási igényeket, rakodási módot, gyártási ritmust, forgácskezelési elvárásokat, ellenőrzési követelményeket és árajánlat terjedelmét. Ezen információk nélkül a beszállító kiválaszthat olyan gépet, amely csak a termék nevének felel meg, de nem a tényleges rúdállapotnak vagy a befejezési folyamatnak.
A körkörös hámozást egy adott felületeltávolítási munkához választják ki
A körrúd-hámozás eltávolít egy ellenőrzött réteget a rúdanyag külső átmérőjéről. Általában felmerül, amikor a vevőnek el kell távolítania a felületi hibákat, a lerakódást, a széntelenített réteget, a gördülési nyomokat vagy az inkonzisztens burkolatot, mielőtt fényes rudakat gyártana vagy előkészítené a precíziós befejezéshez szükséges anyagot. A beszerzési szempontból a gépet nem csak a „rúdhámozás” kifejezés alapján választják ki. Az anyagállapot és a hámozás után szükséges felületi eredmény választja ki.
Az a vevő, aki csak a rúd átmérőjét és mennyiségét küldi, túl sokat hagy a szállító számára. A beszállítónak tudnia kell, hogy milyen problémát kell megoldania a gépnek: súlyos felületi hibák, méret-előkészítés, fényes rúdgyártás, előcsiszolási anyagleválasztás, vagy egy folyamatlépés az egyengetés és polírozás előtt. Mindegyik cél befolyásolja a modell szűkített listáját, az adagolási módot, a vágó elrendezését, az eltávolítási ráhagyást és az ellenőrzés fókuszát.
Haige listák Bárhámozó gépek dedikált kategóriaként a fémmegmunkáló berendezések körén belül. Ez a kategória a megfelelő termékcsalád ehhez a témához, míg az ajánlatkérőnek meg kell határoznia a tényleges rúd- és folyamatfeltételeket.
Küldési rúd mérettartomány, nem csak egy névleges átmérő
Az első adatmező a valós mérettartomány. A hámozási projektnek meg kell határoznia a minimális és maximális bejövő átmérőt, a várható kész átmérőt, a rúdhossz-tartományt, a tűréskövetelményt, ha szabályozott, és azt, hogy a vevő egy stabil méretet vagy több méretet dolgoz fel. Előfordulhat, hogy egy szűk gyártási programhoz kiválasztott gép nem a legmegfelelőbb egy szervizközponthoz vagy egy változatos raktárkészletet kezelő fényes sáv gyártóhoz.
Az átmérőtartomány befolyásolja a gép kiválasztását, a vezető/támasztó kialakítást, az adagolási stabilitást, a szerszámbefogást, a leforgácsolást és az ellenőrzést. A hossz befolyásolja a rakodóasztalokat, a támasztógörgőket, a kirakodást, a biztonsági őrzést és a padló elrendezését. A rúd súlya és kezelhetősége is számít, ha a zsinór vágó-, egyengető- vagy csiszolóberendezéshez van csatlakoztatva.
A vásárlóknak kerülniük kell az olyan homályos kifejezéseket, mint a „közepes méretű kerek rúd”. Az ajánlatkérésnek tartalmaznia kell egy táblázatot a jelenlegi és jövőbeli méretekről:
- bejövő átmérő tartomány;
- megcélzott kész átmérő vagy eltávolítási ráhagyás;
- rúdhossz-tartomány;
- minimális és maximális tételmennyiség méret szerint;
- egyenes vagy enyhén hajlított bejövő állapot;
- várható-e a jövőbeni méretbővülés.
Ha a vásárló az első mérettartományon kívülre számít a jövőbeni termékekre, ezt közölni kell. Ha csak a mai legegyszerűbb sáv köré tervez egy vonalat, akkor később egy második vásárlási probléma is felmerülhet.
Anyagállapot változásai Vágási terhelés és folyamattervezés
Az anyag nem dekoratív RFQ mező. Az acélminőség család, a keménység állapota, a hőkezelési állapot, a hengerlési vagy kovácsolási útvonal és a felületi lépték megváltoztathatja a hámlási terhelést és a folyamat útvonalát. A szállítónak nincs szüksége a vevő teljes bizalmas specifikációjára, de elegendő információra van szüksége ahhoz, hogy megítélje, a javasolt gépkoncepció megfelelő-e.
A hasznos inputok közé tartozik, hogy a rúd szénacél, ötvözött acél, rozsdamentes acél vagy más anyagcsalád; melegen hengerelt, kovácsolt, lágyított, normalizált, hűtött/edzett vagy más módon kezelt; és hogy a felületen van-e kemény vízkő vagy nem következetes hibák. Ha a vevő több anyagcsaládot dolgoz fel, sorolja fel azokat külön-külön, ahelyett, hogy egy kérésbe átlagolná őket.
Az anyagállapot kölcsönhatásban van a lerakással. A könnyű, egyenletes felülettisztítás különbözik a mélyebb hibák vagy a hő által érintett felületi réteg eltávolításától. Ha alábecsülik a szükséges eltávolítást, a kész rúd még mindig hibákat mutathat. Ha túlbecsülik, a folyamat anyagpazarlással jár, növelheti a szerszámterhelést és szükségtelen gyártási költségeket eredményezhet.
Az RFQ-nak ezért csatlakoznia kell anyagállapot → hibamélység → lerakás → kész átmérő → ellenőrzés átvétel. Ez a lánc segít a beszállítónak értékelni a folyamatot, ahelyett, hogy egyszerűen idézne egy gépmodellt.
Világosan írja le a felületi hiba célját
A vevők gyakran „jobb felületi minőséget” kérnek, de ez a kifejezés nem elég a hámozógép ajánlatkéréséhez. A szállítónak tudnia kell, hogy mit kell eltávolítani, és hogyan ítéli meg a vevő az elfogadást. A felszíni lerakódás, a gödrök, a sekély repedések, a szénmentesített réteg, a gördülési nyomok és a korrózió különböző problémákat jelentenek. Némelyik hámozással eltávolítható; mások további folyamat-ellenőrzést vagy előzetes anyag-ellenőrzést igényelhetnek.
A legjobb RFQ bizonyíték a fényképek, a mintasávok, a hibaleírás és a kész felületre vonatkozó követelmények kombinációja. Ha a vevőnek van egy aktuális visszautasított alkatrésze, adjon meg képeket a hibáról, és magyarázza el a későbbi meghibásodást: csiszolási nyomok, bevonathiba, rajzhiba, vevő általi elutasítás vagy méretprobléma. Ez a kontextus segít a szállítónak megérteni, hogy miért kerül hozzáadásra a hámozási lépés.
A szállító nem tudja felelősségteljesen garantálni minden hiba eltávolítását anélkül, hogy ismerné a hiba mélységét, az eloszlást és az anyagállapotot. A vevőnek ezért inkább folyamatajánlást és minta-teszt logikát kell kérnie, nem pedig általános ígéretet, hogy a gép minden hibát eltávolít.
| RFQ mező | Vevő bevitele | Miért számít |
|---|---|---|
| Felületi hiba | Fényképek, mintasávok, hibatípus és súlyosság | Meghatározza, hogy a hámlás a megfelelő eltávolítási módszer-e |
| Költözési támogatás | Szükséges leforgácsolás oldalanként vagy végső átmérőcélonként | A hibaelhárítást összekapcsolja a méretátvétellel |
| Bejövő állapot | Skála, korrózió, egyenesség és anyagállapot | Befolyásolja az adagolást, a vágási terhelést és a zsinór előkészítést |
| Downstream folyamat | Köszörülés, polírozás, egyengetés, húzás, bevonat vagy tárolás | Hámozás után meghatározza a szükséges felületi és méretállapotot |
| Elfogadási bizonyíték | Méretellenőrzés, vizuális minta, érdességcél, ha van megadva | Megmutatja, hogy a vevő hogyan hagyja jóvá a folyamat eredményét |
A táblázat elegendő információt ad a szállítónak a folyamat megvalósíthatóságának megítéléséhez. Ezenkívül megvédi a vevőt a csak modellre vonatkozó árajánlatoktól, amelyek nem foglalkoznak a valódi felületi problémával.
Az egyenesség és a felfelé irányuló előkészítés befolyásolja az etetés stabilitását
A körrudas hámozógépeknek stabil munkadarab adagolásra van szükségük. Ha a bejövő rudak meggörbültek, rosszul vannak vágva, erősen méretezett vagy nem egyenletes hosszúságú, akkor a hámlás eredményét még akkor is befolyásolhatja, ha a gép műszakilag megfelelő. Ezért az RFQ-nak le kell írnia az upstream előkészítést.
A fontos inputok közé tartozik, hogy a rudakat levágják-e a hosszra a hámozás előtt, átmennek-e először az egyengetésen, milyen hajlítási állapot várható, és hogy a végek le vannak-e vágva vagy előkészítve. Ha a zsinór közvetlenül hengerlésből, kovácsolásból vagy hőkezelésből kap rudakat, akkor a felület és az egyenesség nagyobb mértékben változhat, mint ha a rudakat előre kiegyenesítik és válogatják.
Az előtolás stabilitása befolyásolja a szerszám bekapcsolását, a méretek konzisztenciáját, a felület megjelenését és a kezelő munkaterhelését. Előfordulhat, hogy a jól előkészített egyenes rudak számára kínált gép nem teljesít ugyanilyen módon, ha a vevő vegyes állapotú anyagot adagol felfelé irányuló vezérlés nélkül. A szállítónak azonosítania kell minden szükséges előkészítési lépést, mielőtt a vevő jóváhagyja a sort.
Ez nem jelenti azt, hogy minden projekthez új egyengetőgépre vagy vágósorra van szükség. Ez azt jelenti, hogy az upstream állapotot be kell jelenteni, hogy a szállító eldönthesse, hogy a hámozógép önállóan állhat-e, vagy integrálható-e más feldolgozó berendezéssel.
A downstream befejezés határozza meg a peeling után szükséges eredményt
A hámozás lehet a felület eltávolításának utolsó lépése, vagy előkészítheti a rudat az utána következő csiszoláshoz, polírozáshoz, egyengetéshez, húzáshoz vagy bevonathoz. A peeling után a kívánt eredmény a következő folyamatnak megfelelően változik.
Ha a rúd középpont nélküli köszörülésre megy át, akkor a hámozott felületnek kellő egyenletességre és állományállapotra lehet szüksége a csiszolási hatékonysághoz. Ha a rúd polírozásra megy, a hámlás után látható felületi nyomok befolyásolhatják a szükséges polírozás mennyiségét. Ha a rudat húzásra vagy bevonásra készítik elő, a méretek és a felület konzisztenciája számíthat a következő folyamatban. Ha a rudat több művelet után fényes sávként adják el, a vevőnek a teljes folyamatsort össze kell hangolnia.
Az ajánlatkérőnek fel kell tüntetnie, hogy a hámozógép hol helyezkedik el a folyamatban:
vágás vagy egyengetés → hámozás → egyengetés vagy csiszolás → polírozás vagy végső ellenőrzés, vagy az üzem által meghatározott más útvonalon.
A beszállítói válasz, amely figyelmen kívül hagyja a downstream befejezést, továbbra is idézhet egy gépet, de előfordulhat, hogy nem a megfelelő folyamatot idézi. B2B vásárlás esetén a gépnek a sorhoz kell illeszkednie, nem csak az egyedi működéshez.
Az automatizálási szintnek meg kell egyeznie a termelési ritmussal
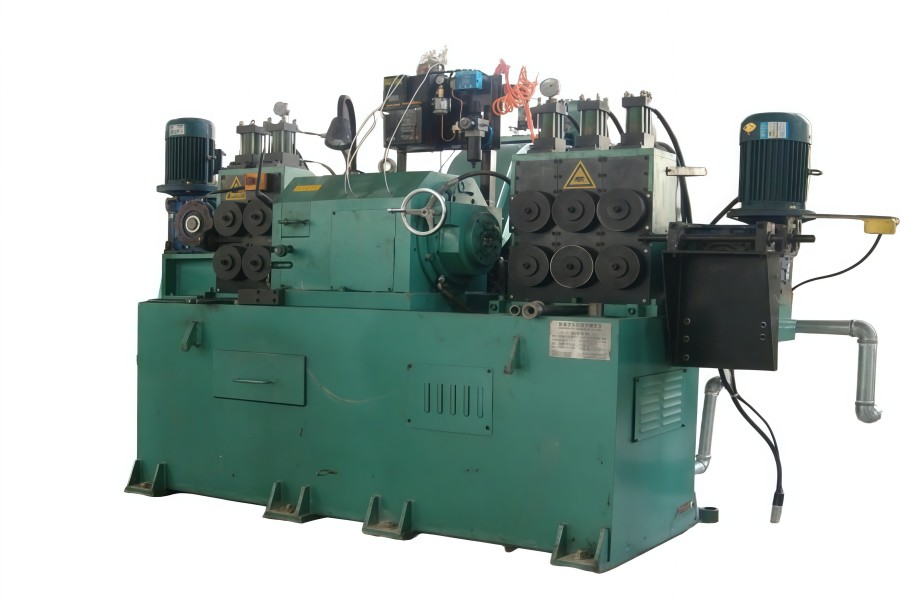
A Haige WXC30C termékrekordja félautomata típusként azonosítja, működése hidraulikus és kézi is. Ez referenciapontot ad a vásárlónak a termékhez, de nem határoz meg minden kezelési, berakodási, kirakodási vagy ellenőrzési funkciót a végső projektben.
A vevőnek kell eldöntenie, hogy a projekthez félautomata folyamatra, CNC vezérlésű modellre, automatikus be-/kirakodásra, integrált szállítószalagra, forgácskezelésre, szerszámbeállítási támogatásra vagy alapvető gépellátásra van szüksége. A termelési ritmus határozza meg ezt a döntést. A javítóműhelynek, a szervizközpontnak és a fényes bársornak nem feltétlenül van szüksége azonos automatizálási szintre.
A félautomata berendezések alkalmasak lehetnek olyan projektekre, ahol a kezelők kezelik a folyamat egy részét, és a termelési változatosság viszonylag magas. Több automatizált rendszer jöhet számításba, ahol a stabil mérettartományok és a folyamatos teljesítmény további kezelést és vezérlést tesz szükségessé. A helyes választás a vevő gyártási tervétől, nem csak a gép vonzerejétől függ.
Az ajánlatkérőnek meg kell kérnie a szállítót, hogy válassza le az alapgépet az opcionális kezelési, szerszámozási, forgácskezelési és vezérlőelemektől. Ez lehetővé teszi az árajánlatok összehasonlíthatóságát, és megakadályozza, hogy az alacsony ár elrejtse a hiányzó sorfüggvényeket.
Az ellenőrzési követelményeknek igazolniuk kell a folyamat eredményét
Az ellenőrzést ahhoz kell kötni, hogy a vevő miért vásárolja meg a hámozógépet. Ha a cél a méretelőkészítés, akkor fontos lehet a kész átmérő és a kerekség, vagy a kapcsolódó méretellenőrzés. Ha a cél a felületi hibák eltávolítása, a szemrevételezés, a mintavágások vagy a későbbi vizsgálati eredmények számíthatnak. Ha a cél a vonalintegráció, az etetési stabilitás és a kimeneti konzisztencia az elfogadás részévé válik.
A vásárlóknak meg kell határozniuk, hogy mit ellenőriznek a minta jóváhagyása során, és mit a telepítés után. A lehetséges bizonyítékok közé tartozik a fotók előtti/utáni mintasáv, a méretmérés, a felület áttekintése, a próbafeldolgozási jegyzőkönyv, a folyamatparaméterekre vonatkozó megjegyzés, a szerszámozási ajánlás, a vonalelrendezési rajz és az elfogadási ellenőrző lista. Minden egyes tételnek konkrét követelménynek kell lennie, nem pedig általános papírmunkaként.
Például egy előtte/utána minta bizonyítja, hogy a kiválasztott eltávolítási ráfordítás orvosolja-e a látható hibát. A méretjelentés bizonyítja, hogy a gép és a folyamat a próbakörülmények között el tudja-e érni a végső átmérőcélt. Tervrajz bizonyítja, hogy a be-, ki- és forgácseltávolítás megfelel-e a vevő műhelyének.
A bizonyítékoknak tehát meg kell válaszolniuk: mit vizsgáltak, milyen anyagon, milyen méretben, milyen eltávolítási engedéllyel és milyen elfogadási céllal.
Hogyan értékeljék a vásárlók a WXC30C termékoldalt?
A WXC30C oldal ennek a cikknek a céltermékre vonatkozó hivatkozása. Speciális félautomata körrúd-hámozógép referenciaként kell használni a szélesebb rúdhámlasztó gépek kategóriában.
A vásárlóknak nem szabad teljes ajánlattételi csomagként kezelniük a termékoldalt. Az oldal azonosítja a termék irányát, de a vevőnek továbbra is meg kell adnia a munkadarab méreteit, az anyagállapotot, a hibacélt, az eltávolítási ráhagyást, az előzetes előkészítést, a feldolgozás utáni feldolgozást, a gyártási ritmust, a vonalelrendezést és az átvételi bizonyítékot.
Ha a vevő átmérőtartománya, automatizálási elvárása vagy vonalintegrációs igénye kívül esik a WXC30C projekt illeszkedésén, a beszállítónak másik modellt vagy más rúdlehúzási konfigurációt kell javasolnia, ahelyett, hogy egy oldalra kényszerítené a lekérdezést. A Haige termékadatai más WXC sorozatú gépeket is felsorolnak, így a végső modellt az RFQ bemenetekből kell megerősíteni.
Mitől nem összehasonlíthatóak a kör alakú hámozógép árajánlatok?
Az árajánlatokat nehéz összehasonlítani, ha a szállítók nem ugyanazt a folyamatot árazzák. A gyakori hiányosságok a következők:
- a vevő megadja a névleges átmérőt, de nem a teljes átmérőt és hossztartományt;
- a felületi hibákat homályosan írják le fényképek vagy minták nélkül;
- hiányzik az anyagkeménység vagy a folyamattörténet;
- a szükséges leválasztás és a végső átmérő nincs összekötve;
- az egyenesség és a felfelé irányuló vágási állapot nincs megadva;
- figyelmen kívül hagyják az utána következő csiszolási, polírozási vagy rajzolási igényeket;
- a be- és kirakodást, a forgácsszállítót, a szerszámokat és a segédberendezéseket nem választják el egymástól;
- az ellenőrzés és a minta jóváhagyása nincs meghatározva;
- az egyik szállító egy alapgépet, míg a másik egy teljesebb sorcsomagot ajánl.
Az ár összehasonlítása előtt igazítsa össze a munkadarab hatókörét, a folyamat célját, a gép modelljét, a mellékelt felszerelést, a bizonyítékot és az elfogadási módszert. A vevő csak ezután tudja megítélni, hogy egy alacsonyabb árajánlat valóban jobb-e vagy egyszerűen kevésbé teljes.
Építse fel a végső ajánlatkérést a munkadarab bizonyítéka köré
A teljes kör alakú hámozógép RFQ-nak tartalmaznia kell:
- bejövő rúd átmérő tartomány és cél kész átmérő;
- rúdhossz-tartomány és súly/kezelési állapot;
- anyagcsalád és hőkezelési vagy hengerlési állapot;
- felületi hiba típusa, súlyossága, fényképek és minták elérhetősége;
- szükséges állományeltávolítási ráhagyás vagy végső felületi cél;
- bejövő egyenesség és vágási állapot;
- upstream folyamat a hámlás előtt;
- lefelé irányuló köszörülési, polírozási, egyengetési, húzási vagy bevonási folyamat;
- gyártási mennyiség, tételnagyság és méretváltoztatás gyakorisága;
- kívánt automatizálás, be- és kirakodási hatókör;
- szerszámozási, forgácskezelési és segédberendezési elvárások;
- a műhely elrendezése és a rendelkezésre álló hely;
- minta próba- és elfogadási módszer;
- dokumentációs, szerelési és üzembe helyezési követelmények;
- szállítói feltételezések, kizárások és eltérések.
Kérje meg a szállítókat, hogy az ajánlatot a következő néven küldjék vissza Megerősített munkadarab-tartomány / Javasolt modell / Folyamat feltevések / Mellékelt berendezések / Mintabizonyíték / Elfogadási mód / Vevő bevitele szükséges. A munkadarab és a folyamat bizonyítékainak előkészítése után a vevők a Haige's-en keresztül nyújthatják be a vizsgálatot kapcsolati oldal kellő részlettel egy körrudas hámozógép szűkített listájához és árajánlatához.


