
ઘર્ષક બેલ્ટ પોલિશિંગ મશીનનો ઓર્ડર આપતી વખતે વર્કપીસની વિગતો શું મહત્વ ધરાવે છે?
ઘર્ષક પટ્ટા પોલિશિંગ મશીનને વ્યાસની શ્રેણી અથવા ફક્ત ઇચ્છિત દેખાવમાંથી પસંદ ન કરવું જોઈએ. ખરીદદારોએ સૌપ્રથમ સામગ્રી, વર્કપીસ ભૂમિતિ, કદની શ્રેણી, આવનારી સપાટીની સ્થિતિ, દૂર કરવાની ખામી, જરૂરી અંતિમ પૂર્ણાહુતિ, માન્ય સ્ટોક દૂર કરવા, ઉત્પાદન દર અને નિરીક્ષણ પદ્ધતિને વ્યાખ્યાયિત કરવાની જરૂર છે. આ ઇનપુટ્સ નિર્ધારિત કરે છે કે શું એપ્લીકેશનને લાઇટ ફિનિશિંગ, કન્ટ્રોલ્ડ ડિફેક્ટ રિમૂવલ, ડિસ્કેલિંગ અથવા મલ્ટી-સ્ટેજ પોલિશિંગની જરૂર છે - અને શું એક મશીન કન્ફિગરેશન સંપૂર્ણ ઉત્પાદન મિશ્રણને આવરી શકે છે. તેથી ઉપયોગી RFQ કનેક્ટ થવું જોઈએ વર્કપીસ શરત → અંતિમ ઉદ્દેશ → પ્રક્રિયા માર્ગ → સાધન ગોઠવણી → નમૂના પુરાવા. યોગ્ય મશીન એ છે કે જે જરૂરી દરે પ્રતિનિધિ ભાગો પર નિર્દિષ્ટ પરિણામ ઉત્પન્ન કરે છે, ફક્ત સૌથી મોટી સૂચિબદ્ધ ક્ષમતા સાથેનું મોડેલ નહીં.
વર્કપીસથી શરૂ કરો, મશીન મોડલથી નહીં
"મેટલ પોલિશિંગ" શબ્દ ખૂબ જ અલગ ઉત્પાદન કાર્યોને આવરી લે છે. એક ખરીદનારને દોરતા પહેલા સીધા કાર્બન-સ્ટીલ બારમાંથી પ્રકાશ ઓક્સિડેશન દૂર કરવાની જરૂર પડી શકે છે. અન્યને શાફ્ટ પર મશીનિંગ માર્કસને મિશ્રિત કરવાની જરૂર પડી શકે છે. ત્રીજાને સ્ટેનલેસ-સ્ટીલ ટ્યુબ પર સતત કોસ્મેટિક ફિનિશની જરૂર પડી શકે છે. ત્રણેયમાં ઘર્ષક પટ્ટો સામેલ હોઈ શકે છે, પરંતુ તે સમાન સંપર્ક દબાણ, ઘર્ષક ક્રમ, ખોરાક, આધાર, નિષ્કર્ષણ અથવા નિરીક્ષણની જરૂરિયાત બનાવતા નથી.
મોડેલની ચર્ચા કરતા પહેલા, વર્કપીસનું કુટુંબ તૈયાર કરો. અલગ રાઉન્ડ બાર, ટ્યુબ, શાફ્ટ અને પ્રોફાઇલ ઉત્પાદનો; સામગ્રી ગ્રેડ અથવા સામગ્રી કુટુંબ ઓળખો; અને લઘુત્તમ અને મહત્તમ વ્યાસ અથવા વિભાગ, લંબાઈ અને સમૂહ જણાવો. જો ઉત્પાદનના મિશ્રણમાં બેન્ટ, ટેપર્ડ, સ્ટેપ્ડ અથવા અનિયમિત ભાગોનો સમાવેશ થાય છે, તો ફીડ મશીન તેમને સ્વીકારી શકે છે એમ માનવાને બદલે તેમને અલગથી ઓળખો.
આ કારણે ખરીદદારોએ વાસ્તવિક ઉત્પાદન શ્રેણીથી શરૂઆત કરવી જોઈએ અને પછી સપ્લાયરની સમીક્ષા કરવી જોઈએ મેટલ પોલિશિંગ મશીન શ્રેણી. શ્રેણી ઉપલબ્ધ અંતિમ અભિગમો સ્થાપિત કરવામાં મદદ કરે છે, જ્યારે વર્કપીસ ડેટા નક્કી કરે છે કે કયો અભિગમ વધુ મૂલ્યાંકનને પાત્ર છે.
ઇનકમિંગ સપાટીની સ્થિતિ પ્રક્રિયામાં કેવી રીતે ફેરફાર કરે છે?
"કાચો માલ" એ પૂરતું સપાટીનું વર્ણન નથી. સપ્લાયરને પોલિશ કરતા પહેલા શું હાજર છે તે જાણવાની જરૂર છે: મિલ સ્કેલ, રસ્ટ, ડ્રોઇંગ માર્કસ, પીલીંગ લાઇન્સ, હીટ-ટ્રીટમેન્ટ ઓક્સાઇડ, મશીનિંગ માર્કસ, બર, સ્ક્રેચ અથવા અગાઉ પ્રોસેસ કરેલી સપાટી. ફોટોગ્રાફ્સ મદદ કરે છે, પરંતુ માત્ર ફોટોગ્રાફ્સ કરતાં પ્રતિનિધિ નમૂના અને લેખિત ખામીની વ્યાખ્યા વધુ ઉપયોગી છે.
ખામીની ગંભીરતા અને વિતરણ. છીછરા, સતત દિશાસૂચક ચિહ્ન અલગ ખાડાઓથી અલગ છે. એક પ્રક્રિયા જે તેજને સુધારે છે તે વધુ પડતા સ્ટોકને દૂર કર્યા વિના ઊંડા ખામીને દૂર કરી શકશે નહીં. તેવી જ રીતે, સાતત્યપૂર્ણ ફિનિશિંગ માટે રચાયેલ લાઇનથી અપસ્ટ્રીમ પ્રક્રિયા સાથે સંબંધિત સીધીતા, મોટી પરિમાણીય ભૂલો અથવા સામગ્રીની ખામીઓને સુધારવાની અપેક્ષા રાખવી જોઈએ નહીં.
ખરીદદારોએ જણાવવું જોઈએ કે કઈ ખામીઓ દૂર કરવી જોઈએ, જે રહી શકે છે અને પોલિશિંગ સ્ટેજ પહેલાં કઈ નકારવી જોઈએ. તે બાઉન્ડ્રી અવતરણને શાંતિપૂર્વક ધારી લેવાથી અટકાવે છે કે જ્યારે ફેક્ટરી વાસ્તવમાં સુધારાત્મક ગ્રાઇન્ડીંગની અપેક્ષા રાખે છે ત્યારે મશીન માત્ર લાઇટ ફિનિશિંગ કરે છે.
સ્વીકૃતિ આવશ્યકતા તરીકે સમાપ્તને વ્યાખ્યાયિત કરો
"સરળ," "તેજસ્વી" અને "દર્પણ જેવા" જેવા શબ્દો સંપૂર્ણ સ્વીકૃતિ માપદંડ નથી. તેઓ દ્રશ્ય ઉદ્દેશ્ય તરીકે ઉપયોગી થઈ શકે છે, પરંતુ RFQ એ તેમને માપી શકાય તેવા અથવા માન્ય સંદર્ભ સાથે જોડવા જોઈએ. એપ્લિકેશનના આધારે, આમાં સપાટીની ખરબચડી, માન્ય દ્રશ્ય નમૂના, દિશાત્મક પેટર્ન, ખામી મર્યાદા, કોટિંગ-તૈયારીની સ્થિતિ અથવા આના સંયોજનનો સમાવેશ થઈ શકે છે.
સપાટીની ખરબચડી અને દેખાવ સંબંધિત છે પરંતુ વિનિમયક્ષમ નથી. જુદી જુદી દિશાત્મક રેખાઓ, ચળકાટ અથવા સ્થાનિક ખામીઓ દર્શાવતી વખતે બે સપાટીઓ સમાન રફનેસ રીડિંગ્સ ધરાવી શકે છે. તેનાથી વિપરીત, દૃષ્ટિની રીતે તેજસ્વી વિસ્તાર એ સાબિત કરતું નથી કે સંપૂર્ણ લંબાઈ જરૂરી ખરબચડી અથવા ખામી દૂર કરવાની જરૂરિયાતને પૂર્ણ કરે છે.
જો ખરબચડી નિર્દિષ્ટ કરવામાં આવી હોય, તો જરૂરી મૂલ્ય, માપન પદ્ધતિ, સાધન સેટઅપ, નમૂના લેવાના સ્થાનો અને પછીના કોટિંગ અથવા પ્લેટિંગ પહેલાં કે પછી જરૂરિયાત લાગુ પડે છે કે કેમ તે ઓળખો. સામગ્રી, પ્રારંભિક સ્થિતિ અને કાર્યાત્મક હેતુની પુષ્ટિ કર્યા વિના દરેક પ્રોજેક્ટ પર એક નંબર લાગુ કરશો નહીં.
મોડેલની પસંદગી પહેલાં ખરીદદારોએ કયા ચલો સ્થિર કરવા જોઈએ?
| નિર્ણય વિસ્તાર | ખરીદનાર ઇનપુટ | શા માટે તે મહત્વનું છે | સપ્લાયર પુરાવા |
|---|---|---|---|
| સામગ્રી | ગ્રેડ અથવા સામગ્રી કુટુંબ અને પૂરી પાડવામાં આવેલ સ્થિતિ | ઘર્ષક વર્તન, ગરમીનું ઉત્પાદન અને પ્રાપ્ત કરી શકાય તેવી પૂર્ણાહુતિને બદલે છે | લેખિત અરજી સમીક્ષા અને નમૂના પરિણામ |
| ભૂમિતિ | બાર, ટ્યુબ, શાફ્ટ અથવા પ્રોફાઇલ; સીધા અથવા અનિયમિત | ખોરાક, સમર્થન અને સંપર્ક વ્યવસ્થા વ્યાખ્યાયિત કરે છે | રૂપરેખાંકન રેખાંકન અથવા લેઆઉટ |
| કદ શ્રેણી | લઘુત્તમ/મહત્તમ વ્યાસ અથવા વિભાગ, લંબાઈ અને સમૂહ | મોડલ, વર્ક સપોર્ટ અને ચેન્જઓવર સ્કોપને નિયંત્રિત કરે છે | પુષ્ટિ થયેલ ઓપરેટિંગ પરબિડીયું |
| ઇનકમિંગ સ્થિતિ | સ્કેલ, રસ્ટ, ગુણ, burrs અને ખામી ઊંડાઈ | દૂર કરવાની ફરજ અને ઘર્ષક તબક્કાઓ વ્યાખ્યાયિત કરે છે | નમૂના અજમાયશ અને રેકોર્ડ પહેલાં/પછી |
| અંતિમ શરત | ખરબચડી, દેખાવ અને સ્વીકાર્ય અવશેષ ખામીઓ | વ્યક્તિલક્ષી અપેક્ષાઓને બદલે સ્વીકૃતિ સ્થાપિત કરે છે | નિરીક્ષણ પદ્ધતિ અને મંજૂર નમૂના |
| સ્ટોક દૂર | મંજૂર પરિમાણીય ફેરફાર અથવા દૂર લક્ષ્ય | ઓવર-પ્રોસેસિંગ અથવા અપૂરતી ખામી-દૂર અપેક્ષાઓને અટકાવે છે | ટ્રાયલ માપન અને પ્રક્રિયા દરખાસ્ત |
| થ્રુપુટ | પાર્ટ્સ પ્રતિ કલાક, ટન પ્રતિ શિફ્ટ અથવા લાઇન સ્પીડની જરૂરિયાત | ઉત્પાદન ક્ષમતા સાથે સમાપ્ત ગુણવત્તાને જોડે છે | ચક્ર ધારણા અને રેખા ગોઠવણી |
| પર્યાવરણ | ધૂળ સંગ્રહ, અવાજ, ઉપયોગિતાઓ અને પ્લાન્ટ પ્રતિબંધો | સહાયક અવકાશ અને ઇન્સ્ટોલેશન તત્પરતા નક્કી કરે છે | ઉપયોગિતા સૂચિ અને ઇન્ટરફેસ શેડ્યૂલ |
શા માટે કદ શ્રેણી અને ઉત્પાદન મિશ્રણને અલગ સમીક્ષાની જરૂર છે?
ઉત્પાદન પૃષ્ઠ પરની મોડેલ શ્રેણી શોર્ટલિસ્ટિંગ માટે ઉપયોગી છે, પરંતુ તે સાબિત કરતું નથી કે દરેક વર્કપીસને એક સેટઅપ હેઠળ પ્રક્રિયા કરી શકાય છે. વ્યાસ, લંબાઈ, વિભાગનો આકાર, વજન અને સામગ્રી ખોરાકની સ્થિરતા અને આધારને પ્રભાવિત કરી શકે છે. જ્યારે છોડ વારંવાર નાના બાર અને મોટી નળીઓ વચ્ચે સ્વિચ કરે છે ત્યારે પરિવર્તનો આઉટપુટને પણ અસર કરી શકે છે.
Haigeનો પ્રોડક્ટ ડેટા વિવિધ વ્યાસની રેન્જ, ન્યૂનતમ વર્કપીસ લંબાઈ, ફીડ સ્પીડ અને મોટર રૂપરેખાંકનો સાથે બહુવિધ ઘર્ષક બેલ્ટ પોલિશિંગ મશીન મોડલ્સની યાદી આપે છે. આ મૂલ્યો સાર્વત્રિક મશીનને બદલે કુટુંબનું વર્ણન કરે છે. ખરીદદારે ચોક્કસ સૂચિત મોડેલની વિનંતી કરવી જોઈએ અને સપ્લાયરને કયા ઇનપુટ મૂલ્યો પ્રમાણભૂત, વૈકલ્પિક, પ્રોજેક્ટ-વિશિષ્ટ અથવા સમીક્ષા કરેલ શ્રેણીની બહાર છે તે ચિહ્નિત કરવા માટે પૂછવું જોઈએ.
જ્યાં ઉત્પાદનનું મિશ્રણ વિશાળ છે, તેને સામાન્ય ઉત્પાદન કુટુંબ અને અપવાદરૂપ ઉત્પાદનોમાં વિભાજીત કરો. અવતરણ પછી કહી શકે છે કે શું અસાધારણ ઉત્પાદનોને અન્ય સેટઅપ, ઓછી ઝડપ, સહાયક સપોર્ટ, અલગ મોડેલ અથવા અલગ પ્રક્રિયાની જરૂર છે.
ખરીદદારોએ ઘર્ષક પસંદગીને સમાપ્ત લક્ષ્ય સાથે કેવી રીતે જોડવી જોઈએ?
ઘર્ષક પટ્ટો એક ઉપભોજ્ય પ્રક્રિયા છે, કમિશનિંગ સુધી મુલતવી રાખવાની વિગતો નથી. ઘર્ષક પ્રકાર, કપચી ક્રમ, પટ્ટાની ગતિ, સંપર્ક દબાણ અને તબક્કાઓની સંખ્યા દૂર કરવાના દર, ગરમી અને સપાટીની પેટર્નને પ્રભાવિત કરે છે. જો કે, માત્ર સામગ્રીના નામ પરથી જ યોગ્ય સંયોજન વિશ્વસનીય રીતે પસંદ કરી શકાતું નથી.
પ્રાયોગિક માર્ગ એ પ્રતિનિધિ નમૂનાઓ પ્રદાન કરવા અને સ્વીકૃતિ પરિણામને વ્યાખ્યાયિત કરવાનો છે. પછી સપ્લાયર ટ્રાયલ માટે બેલ્ટ સિક્વન્સ અને ઓપરેટિંગ વિન્ડોની દરખાસ્ત કરી શકે છે. ખરીદનારએ આવનારી સ્થિતિ, વપરાયેલ બેલ્ટ સ્પષ્ટીકરણ, પાસ અથવા તબક્કાઓ, ફીડની સ્થિતિ, અંતિમ માપન અને દ્રશ્ય પરિણામ રેકોર્ડ કરવું જોઈએ. તે રેકોર્ડ એક પ્રારંભિક પ્રક્રિયા રેસીપી બની જાય છે - એવી ગેરેંટી નથી કે દરેક ભાવિ બેચ સમાન રીતે વર્તે.
ઉપભોક્તા જીવનને પણ નિર્ધારિત શરતો હેઠળ પરીક્ષણ પરિણામ તરીકે ગણવામાં આવવું જોઈએ. તે સ્કેલ, દૂષણ, દૂર કરવાની ફરજ અને સંચાલન શિસ્ત સાથે બદલાય છે. અલગ વર્કપીસ પર મેળવેલ અસમર્થિત "બેલ્ટ લાઇફ" નંબર દ્વારા સપ્લાયર્સની સરખામણી કરવાનું ટાળો.
ગરમી પ્રાપ્તિની સમસ્યા ક્યાં બને છે?
ઘર્ષક સંપર્ક ગરમી પેદા કરે છે. પ્રાપ્તિનો પ્રશ્ન ફક્ત એ નથી કે મશીન ભાગને પોલિશ કરી શકે છે કે કેમ, પરંતુ તે આયોજિત ફરજ ચક્ર હેઠળ અસ્વીકાર્ય વિકૃતિકરણ, વિકૃતિ, સપાટીને નુકસાન અથવા અસ્થિર બેલ્ટ પ્રદર્શન વિના કરી શકે છે કે કેમ. પાતળી-દિવાલની નળીઓ, ગરમી-સંવેદનશીલ સામગ્રી અને લાંબા સતત રનને ચોક્કસ સમીક્ષાની જરૂર પડી શકે છે.
RFQ એ જણાવવું જોઈએ કે શું શીતક અથવા લ્યુબ્રિકેશનની પરવાનગી છે, શું અંતિમ સપાટી શુષ્ક રહેવી જોઈએ અને પછીથી સફાઈ, કોટિંગ અથવા પ્લેટિંગ દૂષિત પ્રતિબંધો લાદે છે કે કેમ. સપ્લાયરએ સૂચિત પ્રક્રિયા અને કોઈપણ જરૂરી નિષ્કર્ષણ અથવા પ્રવાહી-હેન્ડલિંગ ઈન્ટરફેસને ઓળખવું જોઈએ. ખરીદદારે તે પછી પ્રતિનિધિ નમૂના અને ઉત્પાદન-દરની અજમાયશ પર તેની ચકાસણી કરવી જોઈએ.
ડસ્ટ કલેક્શન એ મશીન સ્કોપનો એક ભાગ છે
ગ્રાઇન્ડીંગ અને પોલિશિંગ રજકણો પેદા કરી શકે છે, અને વાસ્તવિક ખતરો વર્કપીસ, કોટિંગ, દૂષિતતા અને ઘર્ષક પર આધારિત છે. તેથી, "ધૂળ કલેક્ટર શામેલ છે" એ સંપૂર્ણ પ્રોજેક્ટ વ્યાખ્યા નથી. ખરીદદારોએ સામગ્રીની માહિતી અને લાગુ સાઇટની જરૂરિયાતો પૂરી પાડવી જોઈએ, પછી સપ્લાયરને કલેક્શન પોઈન્ટ્સ, ડક્ટ ઈન્ટરફેસ, એરફ્લો ધારણાઓ, ફિલ્ટરેશન સ્કોપ અને ખરીદનારની જવાબદારી શું રહે છે તે વ્યાખ્યાયિત કરવા માટે પૂછો.
મશીન લેઆઉટમાં બેલ્ટમાં ફેરફાર, સફાઈ અને ભેગી કરેલી ધૂળ દૂર કરવાની ઍક્સેસ પણ દર્શાવવી જોઈએ. જો સપ્લાયર મુખ્ય કલેક્ટરને બાકાત રાખે છે, તો અવતરણ હજુ પણ પ્લાન્ટની નિષ્કર્ષણ ડિઝાઇન માટે જરૂરી કનેક્શન માહિતી પ્રદાન કરે છે. સ્થાનિક વ્યવસાયિક અને પર્યાવરણીય જરૂરિયાતો પ્રોજેક્ટ-વિશિષ્ટ રહે છે અને ખરીદનાર દ્વારા તેની સમીક્ષા કરવી આવશ્યક છે.
સેમ્પલ ટ્રાયલ કેવી રીતે સ્ટ્રક્ચર થવી જોઈએ?
અર્થપૂર્ણ અજમાયશ નમૂનાઓનો ઉપયોગ કરે છે જે ઉત્પાદનનું પ્રતિનિધિત્વ કરે છે, માત્ર સૌથી સરળ ભાગ જ નહીં. સૌથી સામાન્ય વર્કપીસ, સૌથી નાના અને સૌથી મોટા સંબંધિત કદ અને સૌથી મુશ્કેલ ઇનકમિંગ સપાટીની સ્થિતિ શામેલ કરો. દરેક નમૂનાને ચિહ્નિત કરો જેથી તેનો પ્રક્રિયા રેકોર્ડ તેના પરિણામ સાથે મેચ કરી શકાય.
મંજૂરી યોજના વ્યાખ્યાયિત કરવી જોઈએ:
- આવનારી સામગ્રી, ભૂમિતિ અને ખામીની સ્થિતિ;
- જરૂરી અંતિમ ખરબચડી અને દ્રશ્ય સંદર્ભ;
- પ્રક્રિયા પહેલાં અને પછી નિર્ણાયક પરિમાણો;
- ઘર્ષક ક્રમ અને ઓપરેટિંગ ધારણાઓ;
- નિરીક્ષણ સ્થાનો અને સાધનો;
- સ્વીકાર્ય શેષ ખામી અને અસ્વીકાર માપદંડ;
- પછી ભલે પરિણામ પ્રક્રિયાનું પ્રદર્શન હોય કે કરાર આધારિત સ્વીકૃતિ નમૂના.
મંજૂરી પછી, નમૂના, ફોટોગ્રાફ્સ, માપન અહેવાલ અને સંમત પ્રક્રિયા નોંધો સાચવો. જો ઉત્પાદન સામગ્રી અથવા આવનારી સ્થિતિ પાછળથી બદલાય છે, તો નવી અજમાયશ જરૂરી છે કે કેમ તેની સમીક્ષા કરો.
ખરીદદારોએ હેજના ઘર્ષક બેલ્ટ પોલિશિંગ મશીનનું મૂલ્યાંકન કેવી રીતે કરવું જોઈએ?
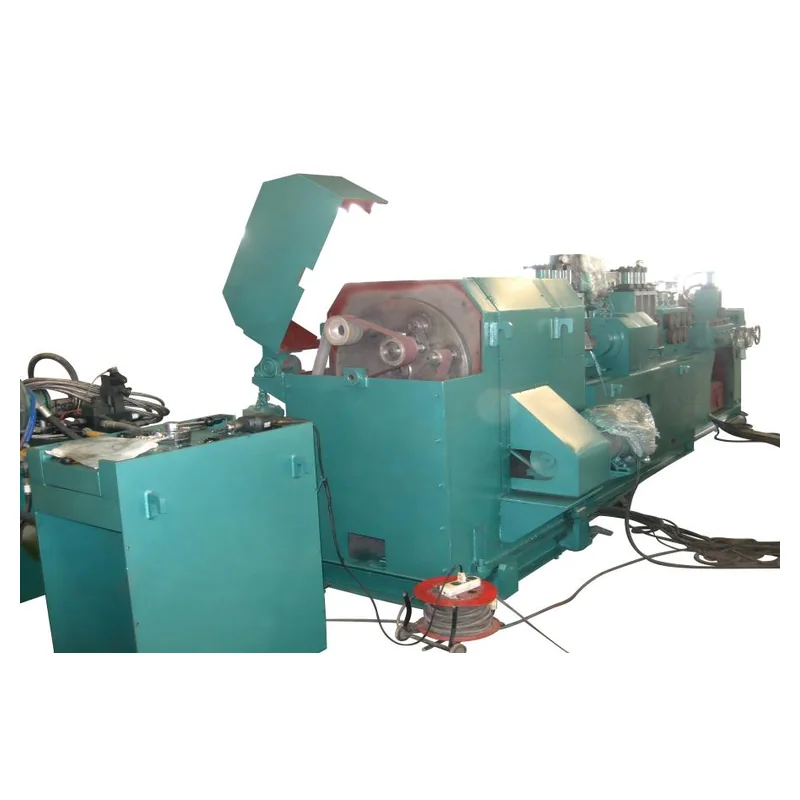
આ Haige ઘર્ષક બેલ્ટ પોલિશિંગ મશીન પૃષ્ઠ બાર, ટ્યુબ, શાફ્ટ અને પ્રોફાઇલ્સ માટે વાસ્તવિક મોડેલ કુટુંબ પ્રદાન કરે છે. તે મોડેલ-વિશિષ્ટ વ્યાસ રેન્જ, લઘુત્તમ લંબાઈ, ઝડપ, ખરબચડી માહિતી અને મોટર રૂપરેખાંકનોની યાદી આપે છે. આ પ્રકાશિત મૂલ્યો પ્રારંભિક સ્ક્રિનિંગ માટે યોગ્ય છે, પરંતુ ઓફર કરેલા મોડલની હજી પણ ખરીદદારની સંપૂર્ણ વર્કપીસ શ્રેણી અને સ્વીકૃતિ યોજના સામે પુષ્ટિ થવી જોઈએ.
Haige ને ચોક્કસ મોડેલ, લાગુ વર્કપીસ પરબિડીયું સાથે એક પ્રસ્તાવિત રૂપરેખાંકન પરત કરવા માટે કહો, જેમાં પોલિશિંગ સ્ટેશન, ફીડિંગ અને સપોર્ટ એરેન્જમેન્ટ, ઘર્ષક ધારણાઓ, ધૂળ-સંગ્રહની સીમા, નિયંત્રણો, ઉપયોગિતાઓ અને બાકાત વસ્તુઓનો સમાવેશ થાય છે. કોઈપણ મૂલ્ય કે જે સામગ્રી અથવા અજમાયશ પર આધારિત છે તેને બિનશરતી ઉત્પાદન પરિણામ તરીકે રજૂ કરવાને બદલે તે મુજબ લેબલ કરવું જોઈએ.
કઈ સામાન્ય RFQ ભૂલો પુનઃકાર્ય બનાવે છે?
- માત્ર મહત્તમ વ્યાસ મોકલી રહ્યું છે. લઘુત્તમ કદ, લંબાઈ, સમૂહ અને ભૂમિતિ સમાન રીતે મહત્વપૂર્ણ હોઈ શકે છે.
- પુરાવા વિના "મિરર ફિનિશ" નો ઉપયોગ કરવો. સપ્લાયર સતત વ્યક્તિલક્ષી લક્ષ્યની કિંમત કે સાબિત કરી શકતા નથી.
- આવનારી ખામીને અવગણવી. લાઇટ ફિનિશિંગ અને ડીપ ડિફેક્ટ રિમૂવલ અલગ અલગ ફરજો છે.
- સમાન પૂર્ણાહુતિ વિના મોડેલની ગતિની તુલના. થ્રુપુટ ત્યારે જ અર્થપૂર્ણ છે જ્યારે જરૂરી આઉટપુટ ગુણવત્તા સતત રાખવામાં આવે.
- ઇન્ટરફેસ શેડ્યૂલની બહાર ધૂળ નિષ્કર્ષણ છોડીને. અસાઇન કરેલ જોડાણ ઇન્સ્ટોલેશનમાં વિલંબ કરી શકે છે.
- સ્વચ્છ નમૂનાને મંજૂર કરવું જે ઉત્પાદનનું પ્રતિનિધિત્વ કરતું નથી. ટ્રાયલ પછી બલ્ક ઓપરેશન માટે નબળા પુરાવા પૂરા પાડે છે.
ઘર્ષક બેલ્ટ પોલિશિંગ મશીન આરએફક્યુમાં શું શામેલ હોવું જોઈએ?
સામગ્રી ગ્રેડ અને સ્થિતિ શામેલ કરો; વર્કપીસ ફોર્મ; લઘુત્તમ અને મહત્તમ વ્યાસ અથવા વિભાગ; લંબાઈ અને સમૂહ; આવનારા સપાટીના ફોટોગ્રાફ્સ અને પ્રતિનિધિ નમૂનાઓ; દૂર કરવા માટે ખામીઓ; માન્ય સ્ટોક દૂર; અંતિમ રફનેસ અને વિઝ્યુઅલ સ્ટાન્ડર્ડ; ઉત્પાદન મિશ્રણ; લક્ષ્ય થ્રુપુટ; અપસ્ટ્રીમ અને ડાઉનસ્ટ્રીમ પ્રક્રિયાઓ; શીતક પ્રતિબંધો; ધૂળ-સંગ્રહ આવશ્યકતાઓ; ઉપયોગિતાઓ; રેખા લેઆઉટ; નિરીક્ષણ પદ્ધતિ; ટ્રાયલ જરૂરિયાતો; જરૂરી દસ્તાવેજો; જથ્થો ગંતવ્ય અને સ્થાપન જવાબદારી.
સપ્લાયરને દરેક આઇટમનો જવાબ આપવા માટે કહો પુષ્ટિ / વિચલન / વૈકલ્પિક / ખરીદનાર ઇનપુટ આવશ્યક છે. જ્યારે વર્કપીસ ડેટા અને સેમ્પલ પ્લાન તૈયાર હોય, ત્યારે તેમને આ દ્વારા સબમિટ કરો Haige મેટલ અંતિમ સાધનો પૂછપરછ ફોર્મ અને સામાન્ય મશીનની કિંમતને બદલે મોડેલ-વિશિષ્ટ દરખાસ્તની વિનંતી કરો.


