
Millä työkappaleen tiedoilla on merkitystä, kun tilaat hiomahihnan kiillotuskoneen?
Hiomanauhakiillotuskonetta ei tule valita pelkän halkaisijaalueen tai halutun ulkonäön perusteella. Ostajien on ensin määriteltävä materiaali, työkappaleen geometria, kokoalue, tulevan pinnan kunto, poistettavat viat, vaadittu loppukäsittely, sallittu materiaalin poisto, tuotantonopeus ja tarkastusmenetelmä. Nämä syöttötiedot määrittävät, tarvitseeko sovellus kevyttä viimeistelyä, hallittua vikojen poistoa, kalkinpoistoa vai monivaiheista kiillotusta – ja voiko yksi konekokoonpano kattaa koko tuotevalikoiman. Hyödyllisen tarjouspyynnön pitäisi siksi muodostaa yhteys työkappaleen kunto → viimeistelyobjekti → prosessireitti → laitekokoonpano → näytetodistus. Oikea kone on se, joka tuottaa määritellyn tuloksen edustavista osista vaaditulla nopeudella, ei vain malli, jonka kapasiteetti on suurin.
Aloita työkappaleesta, älä konemallista
Termi "metallin kiillotus" kattaa hyvin erilaisia tuotantotehtäviä. Yksi ostaja saattaa joutua poistamaan kevyen hapettumisen suorista hiiliterästankoista ennen piirtämistä. Toinen saattaa joutua sekoittamaan akseleiden työstöjälkiä. Kolmasosa saattaa tarvita yhtenäisen kosmeettisen viimeistelyn ruostumattomasta teräksestä valmistetuissa putkissa. Kaikkiin kolmeen voi liittyä hiomahihna, mutta ne eivät aiheuta samaa kosketuspainetta, hiontajärjestystä, syöttö-, tuki-, poisto- tai tarkastusvaatimusta.
Ennen kuin keskustelet mallista, valmistele työkappaleperhe. Erilliset pyöreät tangot, putket, akselit ja profiilituotteet; tunnistaa materiaaliluokka tai materiaaliperhe; ja ilmoittaa pienin ja suurin halkaisija tai poikkileikkaus, pituus ja massa. Jos tuotevalikoimassa on taipuneita, kartiomaisia, porrastettuja tai epäsäännöllisiä osia, tunnista ne erikseen sen sijaan, että olettaisi, että läpisyöttökone voi hyväksyä ne.
Siksi ostajien tulee aloittaa varsinaisesta tuotevalikoimasta ja sitten käydä läpi toimittajan metallin kiillotuskoneluokka. Luokka auttaa määrittämään käytettävissä olevat viimeistelymenetelmät, kun taas työkappaletiedot määräävät, mikä lähestymistapa ansaitsee lisäarvioinnin.
Kuinka saapuvan pinnan kunto muuttaa prosessia?
"Raaka-aine" ei ole riittävä pintakuvaus. Toimittajan tulee tietää ennen kiillotusta mitä on: valssihilse, ruoste, piirustusjäljet, kuoriutumisviivat, lämpökäsittelyoksidi, työstöjäljet, purseet, naarmut tai aiemmin käsitelty pinta. Valokuvat auttavat, mutta edustava näyte ja kirjallinen vianmääritys ovat hyödyllisempiä kuin valokuvat yksinään.
Vian vakavuus ja jakautuminen ovat tärkeitä. Matala, jatkuva suuntamerkki eroaa yksittäisistä kaivoista. Kirkkautta parantava prosessi ei välttämättä poista syvää vikaa ilman liiallista massan poistoa. Vastaavasti tasaiseen viimeistelyyn suunnitellun linjan ei pitäisi odottaa korjaavan suoruutta, suuria mittavirheitä tai materiaalivirheitä, jotka kuuluvat alkupään prosessiin.
Ostajan tulee ilmoittaa, mitkä viat on poistettava, mitkä voivat jäädä jäljelle ja mitkä on hylättävä ennen kiillotusvaihetta. Tämä raja estää lainausta hiljaa olettamasta, että kone suorittaa vain kevyen viimeistelyn, kun tehdas todella odottaa korjaavan hiontaan.
Määrittele viimeistely hyväksymisvaatimuksena
Sanat, kuten "sileä", "kirkas" ja "peilimäinen", eivät ole täydellisiä hyväksymiskriteerejä. Ne voivat olla hyödyllisiä visuaalisena tarkoituksena, mutta tarjouspyynnön tulisi yhdistää ne mitattavissa olevaan tai hyväksyttyyn referenssiin. Sovelluksesta riippuen tähän voi sisältyä pinnan karheus, hyväksytty visuaalinen näyte, suuntakuvio, vikaraja, pinnoitteen valmistelutila tai näiden yhdistelmä.
Pinnan karheus ja ulkonäkö liittyvät toisiinsa, mutta eivät keskenään vaihdettavissa. Kahdella pinnalla voi olla samanlaiset karheuslukemat, mutta niissä voi näkyä erilaisia suuntaviivoja, kiiltoa tai paikallisia vikoja. Päinvastoin, visuaalisesti kirkas alue ei todista, että koko pituus täyttää vaaditun karheuden tai vianpoistovaatimuksen.
Jos karheus on määritetty, määritä vaadittu arvo, mittausmenetelmä, instrumentin asetukset, näytteenottopaikat ja onko vaatimus voimassa ennen myöhempää pinnoitusta tai pinnoitusta vai sen jälkeen. Älä käytä yhtä numeroa jokaiseen projektiin vahvistamatta materiaalia, lähtötilannetta ja toiminnallista tarkoitusta.
Mitkä muuttujat ostajien tulisi jäädyttää ennen mallin valintaa?
| Päätösalue | Ostajan syöttö | Miksi sillä on väliä | Toimittajan todisteet |
|---|---|---|---|
| Materiaali | Laji tai materiaaliperhe ja toimitettu kunto | Muuttaa hankauskäyttäytymistä, lämmöntuotantoa ja saavutettavaa viimeistelyä | Kirjallinen hakemustarkastus ja näytetulos |
| Geometria | Tanko, putki, akseli tai profiili; suora tai epäsäännöllinen | Määrittää ruokinnan, tuen ja yhteydenpidon | Konfigurointipiirros tai asettelu |
| Kokoalue | Pienin/suurin halkaisija tai poikkileikkaus, pituus ja massa | Ohjaa mallia, työtukea ja siirtymisen laajuutta | Vahvistettu toimintakuori |
| Saapuva tila | Kalkki, ruoste, jäljet, purseet ja vian syvyys | Määrittää poistotyön ja hankausvaiheet | Näytekoe ja ennen/jälkeen ennätyksen |
| Lopullinen kunto | Epätasaisuus, ulkonäkö ja sallitut jäännösvirheet | Asettaa hyväksynnän subjektiivisten odotusten sijaan | Tarkastusmenetelmä ja hyväksytty näyte |
| Varaston poisto | Sallittu mittamuutos tai poistokohde | Estää liiallisen käsittelyn tai täyttämättä jääneet vikojen poisto-odotukset | Kokeilumittaus ja prosessiehdotus |
| Läpäisykyky | Osat tunnissa, tonneja vuoroa kohti tai linjan nopeusvaatimus | Yhdistää viimeistelyn laadun tuotantokapasiteettiin | Jakson oletus ja linjan konfigurointi |
| Ympäristö | Pölynkeräys, melu, apuohjelmat ja laitosrajoitukset | Määrittää apualueen ja asennusvalmiuden | Apuohjelmaluettelo ja käyttöliittymän aikataulu |
Miksi kokovalikoima ja tuotevalikoima tarvitsevat erillisen arvioinnin?
Tuotesivulla oleva mallivalikoima on hyödyllinen esivalintaan, mutta se ei todista, että jokainen työkappale voidaan käsitellä yhdellä kokoonpanolla. Halkaisija, pituus, poikkileikkauksen muoto, paino ja materiaali voivat vaikuttaa ruokinnan vakauteen ja tukeen. Vaihtoehdot voivat myös vaikuttaa tuotantoon, kun laitos vaihtaa usein pienten tankojen ja suurten putkien välillä.
Haigen tuotetiedoissa on useita hiomanauhakiillotuskonemalleja, joilla on eri halkaisija-alueet, työkappaleiden vähimmäispituudet, syöttönopeudet ja moottorikonfiguraatiot. Nämä arvot kuvaavat enemmän perhettä kuin yleiskonetta. Ostajan tulee pyytää tarkka ehdotettu malli ja pyytää toimittajaa merkitsemään, mitkä syöttöarvot ovat vakioarvoja, valinnaisia, projektikohtaisia tai tarkastelun alueen ulkopuolella.
Jos tuotevalikoima on laaja, jaa se normaaliin tuotantoperheeseen ja poikkeuksellisiin tuotteisiin. Tarjouksessa voidaan sitten ilmoittaa, vaativatko poikkeukselliset tuotteet toisen asennuksen, hidastetun nopeuden, lisätuen, erilaisen mallin vai erillisen prosessin.
Kuinka ostajien tulisi yhdistää hioma-ainevalikoima viimeistelyyn?
Hiomanauha on prosessin kulutustavara, ei yksityiskohta, jota pitäisi lykätä käyttöönottoon asti. Hiomatyyppi, karkeusjärjestys, hihnan nopeus, kosketuspaine ja vaiheiden lukumäärä vaikuttavat poistonopeuteen, lämpöön ja pintakuvioon. Oikeaa yhdistelmää ei kuitenkaan voida valita luotettavasti pelkästään materiaalin nimestä.
Käytännön tapa on tarjota edustavia näytteitä ja määritellä hyväksymistulos. Toimittaja voi sitten ehdottaa hihnasarjaa ja käyttöikkunaa kokeilulle. Ostajan tulee kirjata muistiin saapuvan hihnan kunto, käytetyn hihnan spesifikaatio, ajot tai vaiheet, syöttötila, loppumittaus ja visuaalinen tulos. Tästä tietueesta tulee aloitusprosessin resepti – se ei takaa, että jokainen tuleva erä käyttäytyy samalla tavalla.
Kulutusosien käyttöikää tulee myös käsitellä testituloksena määritellyissä olosuhteissa. Se vaihtelee mittakaavan, saastumisen, poistotehtävän ja toimintakurin mukaan. Vältä vertailemasta toimittajia tuettoman "hihnan käyttöiän" avulla, joka on saatu eri työkappaleesta.
Missä lämmöstä tulee hankintaongelma?
Hankaava kosketus tuottaa lämpöä. Hankintakysymys ei ole pelkästään se, voiko kone kiillottaa osan, vaan se, voiko se tehdä sen ilman hyväksyttäviä värimuutoksia, vääristymiä, pintavaurioita tai epävakaa hihnan suorituskykyä suunnitellussa käyttöjaksossa. Ohutseinäiset putket, lämpöherkät materiaalit ja pitkät jatkuvat ajot saattavat vaatia erityistä tarkistusta.
Tarjouspyynnössä tulee ilmoittaa, onko jäähdytysneste tai voitelu sallittu, pitääkö lopullisen pinnan pysyä kuivana ja asettaako myöhempi puhdistus, pinnoitus tai pinnoitus saastumisrajoituksia. Toimittajan tulee yksilöidä ehdotettu prosessi ja kaikki vaaditut poisto- tai nesteenkäsittelyliitännät. Ostajan on sitten tarkistettava se edustavalla näytteellä ja tuotantonopeuden kokeella.
Pölynkeräys on osa koneen laajuutta
Hionta ja kiillotus voivat muodostaa hiukkasia, ja todellinen vaara riippuu työkappaleesta, pinnoitteesta, saastumisesta ja hankausaineesta. Siksi "sisältää pölynkerääjän" ei ole täydellinen projektin määritelmä. Ostajien tulee toimittaa materiaalitiedot ja soveltuvat paikan vaatimukset ja pyytää sitten toimittajaa määrittelemään keräyspisteet, kanavaliitännät, ilmavirtausoletukset, suodatuksen laajuus ja se, mikä jää ostajan vastuulle.
Koneen layoutissa tulee myös näkyä pääsy hihnan vaihtoon, puhdistukseen ja kerätyn pölyn poistoon. Jos toimittaja sulkee pois pääkeräimen, tarjouksessa tulee silti olla laitoksen poistosuunnitelman edellyttämät liitäntätiedot. Paikalliset työ- ja ympäristövaatimukset pysyvät hankekohtaisina ja ostajan on tarkistettava ne.
Miten näytekokeilun tulisi olla jäsennelty?
Järkevässä kokeilussa käytetään näytteitä, jotka edustavat tuotantoa, ei vain helpointa osaa. Sisällytä yleisin työkappale, pienin ja suurin relevantti koko ja vaikein tulevan pinnan tila. Merkitse jokainen näyte, jotta sen prosessitietue voidaan sovittaa tulokseen.
Hyväksyntäsuunnitelmassa tulee määritellä:
- saapuva materiaali, geometria ja vikatila;
- vaadittu lopullinen karheus ja visuaalinen referenssi;
- kriittiset mitat ennen ja jälkeen käsittelyn;
- hankausjärjestys ja toimintaoletukset;
- tarkastuspaikat ja -välineet;
- hyväksyttävät jäännösvirheet ja hylkäyskriteerit;
- onko tuloksena prosessiesittely vai sopimushyväksyntänäyte.
Hyväksynnän jälkeen säilytä näyte, valokuvat, mittausraportti ja sovitut prosessitiedot. Jos tuotantomateriaali tai saapuva kunto myöhemmin muuttuu, tarkista, tarvitaanko uusi kokeilu.
Kuinka ostajien tulisi arvioida Haigen hiomahihnan kiillotuskonetta?
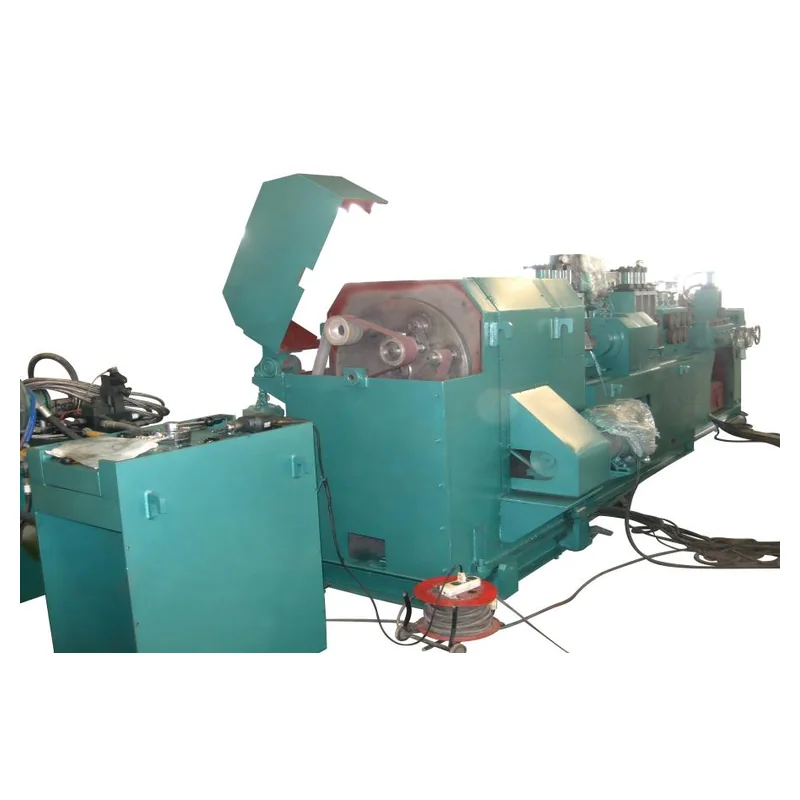
The Haige hiomahihnan kiillotuskone sivu tarjoaa todellisen malliperheen tangoille, putkille, akseleille ja profiileille. Siinä luetellaan mallikohtaiset halkaisijaalueet, vähimmäispituudet, nopeudet, tiedot karheudesta ja moottorin konfiguraatioista. Nämä julkaistut arvot soveltuvat alkuseulontaa varten, mutta tarjottu malli on silti vahvistettava ostajan täydelliseen työkappalevalikoimaan ja hyväksymissuunnitelmaan.
Pyydä Haigea palauttamaan yksi ehdotettu kokoonpano tarkalla mallilla, soveltuvalla työkappaleen kuorella, mukaan lukien kiillotusasemat, syöttö- ja tukijärjestelyt, hankausoletukset, pölynkeräysraja, säätimet, apuohjelmat ja poissuljetut kohteet. Kaikki materiaalista tai kokeesta riippuvaiset arvot tulee merkitä vastaavasti sen sijaan, että ne esitettäisiin ehdottomana tuotantotuloksena.
Mitkä yleiset RFQ-virheet luovat uudelleentyöskentelyä?
- Lähetetään vain suurin halkaisija. Vähimmäiskoko, pituus, massa ja geometria voivat olla yhtä tärkeitä.
- Käytä "peiliviimeistelyä" ilman todisteita. Toimittaja ei voi hinnoitella tai todistaa subjektiivista tavoitetta johdonmukaisesti.
- Tulevan vian huomioiminen. Kevyt viimeistely ja syvien vikojen poisto ovat eri tehtäviä.
- Mallin nopeuden vertailu ilman samaa viimeistelyä. Suorituskyvyllä on merkitystä vain, kun vaadittu tulosteen laatu pidetään vakiona.
- Pölynpoisto jätetään käyttöliittymän aikataulun ulkopuolelle. Määrittämätön yhteys voi viivästyttää asennusta.
- Hyväksytään puhdas näyte, joka ei edusta tuotantoa. Kokeilu tarjoaa sitten heikkoa näyttöä massakäytöstä.
Mitä hiomahihnan kiillotuskoneen RFQ:n tulisi sisältää?
Sisällytä materiaalin laatu ja kunto; työkappaleen muoto; minimum and maximum diameter or section; pituus ja massa; saapuvat pintavalokuvat ja edustavat näytteet; poistettavat viat; sallittu varaston poisto; lopullinen karheus ja visuaalinen standardi; tuotannon yhdistelmä; tavoiteläpäisykyky; upstream and downstream processes; jäähdytysnesteen rajoitukset; pölynkeräysvaatimukset; apuohjelmat; rivin asettelu; tarkastusmenetelmä; koevaatimukset; vaaditut asiakirjat; määrä; määränpää; and installation responsibility.
Pyydä toimittajaa vastaamaan jokaiseen kohtaan nimellä Vahvistettu / Poikkeama / Vaihtoehto / Ostajan syöttö vaaditaan. Kun työkappaletiedot ja näytesuunnitelma ovat valmiit, lähetä ne kautta Haige metallin viimeistelylaitteiden tiedustelulomake ja pyydä mallikohtaista ehdotusta yleisen konehinnan sijaan.


