
Mitä ostajien tulee varmistaa ennen galvanoinnin tuotantolinjan tilaamista?
Galvanoinnin tuotantolinjaa ei voida määritellä pelkällä sanoilla "kromipinnoituslinja" ja tavoitetulolla. Ostajien tulee jäädyttää työkappaleperhe, alustan kunto, pinnoitustarkoitus, mittakuori, tuotantoseos, prosessijärjestys, käsittelytapa, apuohjelmat, ilmanvaihto, jätevesirajapinta, säätimet, tarkastusmenetelmä ja vastaanottovastuu. Laitetoimittajan tulee myös erottaa toimittamansa linja kemiallisesta prosessista, talotekniikasta ja paikallisista vaatimustenmukaisuustöistä, jotka jäävät sen ulkopuolelle. Varma ostopolku on työkappaleen ja pinnoitteen käyttö → prosessireitti → mekaaninen linja → käyttö- ja ympäristörajapinnat → ohjausfilosofia → FAT/SAT-todisteet. Ennen kuin nämä rajat on kirjoitettu tarjouspyyntöön, kaksi lainausta voivat kuvata hyvin erilaisia projekteja, vaikka molemmat käyttävät samaa tuotantolinjan nimeä.
Määritä pinnoitusvelvollisuus ennen kuin keskustelet linjasta
Aloita kerrostetun kerroksen toiminnasta. Kulutuskestävyys, korroosiosuojaus, mittojen palautus ja koristeellinen ulkonäkö luovat erilaiset suoritus- ja tarkastusprioriteetit. Alusta, lämpökäsittelyn kunto, sisääntuleva pinta, pinnoitettava ja peitettävä alue on tunnistettava. Samoin on vaadittava pinnoitteen paksuus tai hyväksytty spesifikaatio, viimeistely, mittarajat pinnoituksen ja mahdollisen myöhemmän hionnan tai kiillotuksen jälkeen.
Älä pyydä laitetoimittajaa päättelemään näitä vaatimuksia osan nimestä. Männänvarsi, pitkä tuurna, putki tai sylinterimäinen komponentti voidaan käsitellä eri syistä. Ostajan piirustuksen, prosessin eritelmän tai hyväksytyn näytteen on vahvistettava hyväksymisehto.
Löytämisvaiheessa ostajat voivat arvostella Haigen tuotteita galvanointilaitteiden valikoima ymmärtämään käytettävissä olevia linjakäsitteitä. Projektispesifikaatiossa on sitten rajattava tämä alue määriteltyyn työkappaleeseen ja prosessitehtävään.
Miksi työkappaleperhe on jäädytettävä?
Pitkien sylinterimäisten osien ympärille suunniteltu linja riippuu enemmän kuin nimellishalkaisijasta ja -pituudesta. Ilmoita vähimmäis-, normaali- ja enimmäiskoko; massa; suoruus; lopussa geometria; nostopisteet; kosketusalueet; sallittu kierto; pinnan kunto; eräseos ja päivittäinen tilavuus. Jos on odotettavissa useita tuoteperheitä, selvitä niiden osuus tuotannosta ja siirtymävaatimukset.
Työkappaleen määrittely vaikuttaa kuormitukseen, tukeen, pyöritykseen, sähkökontaktiin, peittoon, kylpy- tai kennojärjestelyyn, huuhteluun, tyhjennykseen ja purkamiseen. Nimellinen verhokäyrä, joka jättää huomioimatta massajakauman tai päätegeometrian, voi johtaa linjaan, joka hyväksyy osan mitoituksessa, mutta ei pysty käsittelemään sitä luotettavasti.
Ostajien tulee myös määritellä, sisältääkö ilmoitettu kapasiteetti hylkäykset, korjaukset, huollon, kemialliset tarkastukset ja tuotteen vaihdon. Teoreettinen liikenopeus ei ole sama kuin myytävä tuotanto koko työvuoron aikana.
Kartoita prosessin raja, ei vain pääpinnoitusvaihetta
Galvanointivaihe on vain yksi osa tuotantoreittiä. Projekti voi vaatia puhdistusta, rasvanpoistoa, aktivointia, huuhtelua, pinnoitusta, talteenottoa, loppuhuuhtelua, kuivausta, tarkastusta ja jälkikäsittelyä. Tarkka järjestys riippuu substraatista, kemiasta ja tuotteen spesifikaatiosta; se tulisi määrittää pätevän prosessitekniikan toimesta eikä kopioida yleisestä artikkelista.
Luo hankintaa varten prosessirajakaavio, joka tunnistaa kaikki mukana olevat vaiheet ja kaikki rajapinnat. Merkitse, onko jokainen säiliö, kotelo, pumppu, suodatin, lämmönvaihdin, tasasuuntaaja, annostelulaite, huuhteluvaihe, kuivausrumpu ja siirtomekanismi mukana, valinnainen, muiden toimittamia tai lopullisen prosessin tarkastelun kohteena.
Tämä estää yleisen tarjousaukon: yksi toimittaja hinnoittelee mekaanisesti täydellisen linjan, kun taas toinen sisältää esikäsittelyn, pakoliitännät, vedenkäsittelyliitännät ja laajemman automaatioalueen. Niiden kokonaissummaa ei voida verrata ennen kuin rajat täsmäävät.
Mitä projektimuuttujia ostajien tulisi vertailla?
| Päätösalue | Ostajan on määriteltävä | Toimittajan on vahvistettava | Todisteet |
|---|---|---|---|
| Työkappale | Materiaali, kokoalue, massa, geometria ja tuotantosekoitus | Tarkistettu toimintakuori ja poikkeukset | Konfigurointipiirustus ja merkitty tietolehti |
| Pinnoitusvelvollisuus | Toiminnallinen tarkoitus, määritetty kerros ja lopputarkastus | Prosessioletukset ja poissuljetut takuut | Prosessin kuvaus ja hyväksyntämatriisi |
| Järjestys | Vaaditut esikäsittely-, pinnoitus-, huuhtelu- ja viimeistelyvaiheet | Mukana varusteet ja toimitusraja | Prosessin vuokaavio |
| Kapasiteetti | Tuotevalikoima, työvuorot, vaihdot ja suunniteltu tuotanto | Kiertooletukset ja rajoitusvaihe | Kapasiteetin laskenta |
| Apuohjelmat | Käytettävissä sähkö, vesi, ilma, lämmitys/jäähdytys ja viemäröinti | Kulutus- ja liitäntäkohdat | Käyttöaikataulu |
| Ympäristö | Sovellettavat päästö-, jätevesi- ja kemikaalien käsittelyvaatimukset | Mukana keräys- ja hoitoliittymät | Käyttöliittymäluettelo ja asettelu |
| Säätimet | Resepti, jäljitettävyys, hälytykset, lukitukset ja laitosten integrointi | PLC/HMI ja tietojen laajuus | Toiminnallinen suunnitteluspesifikaatio |
| Hyväksyminen | FAT, SAT, näyteosat ja mittausmenetelmät | Esittelyehdot ja asiakirjat | Hyväksytty testiprotokolla |
Kuinka ostajien tulisi määritellä läpimeno?
Suorituskyky tulee laskea tuotevalikoimasta ja koko syklistä, ei pelkästään kuljettimen nopeudesta. Tunnista latausaika, esikäsittelyaika, pinnoitusaika, huuhtelu, tyhjennys, purkaminen, tarkastus, kemialliset tarkastukset, suunniteltu huolto ja vaihto. Jos tuotteilla on erilaiset halkaisijat tai pinnoitusvaatimukset, laske edustavat tapaukset yhden keskiarvon sijaan.
Pyydä toimittajaa ilmoittamaan rajoitusvaihe ja jokainen oletus kapasiteettiarvion taustalla. Jos prosessiaika riippuu kemiasta tai vaaditusta pinnoitteen suorituskyvystä, jota ei ole vielä vahvistettu, merkitse tulos väliaikaiseksi. Tämä on uskottavampaa kuin varhaisen arvion muuttaminen takuukorkoksi.
Hyödyllinen kapasiteettiaikataulu erottaa mekaanisen käytettävyyden, prosessiajan ja laadun tuoton. Siinä kerrotaan myös, mitä toimittaja voi osoittaa FAT:n aikana ja mikä on tarkistettava myöhemmin työmaan apuohjelmilla ja tuotantokemialla.
Apuohjelmat tarvitsevat yhteysaikataulun
Projektitarjouksessa ei pitäisi ilmoittaa vain kokonaissähkötehoa. Sen tulee tunnistaa jännite- ja taajuusoletukset, tasasuuntaajan tarve, lämmitys- tai jäähdytystarve, prosessiveden ja huuhteluveden tarve, paineilma, poisto, tyhjennys ja kaikki lämpötilan säätöliitännät. Liittymisaikataulussa tulee ilmoittaa kunkin laitoksen sijainti, kuormitus, laatu ja vastuu.
Veden laatu voi vaikuttaa huuhtelun ja prosessin vakauteen, kun taas paikan lämpötila ja jäähdytyskapasiteetti voivat vaikuttaa lämmönsäätöön. Ostajan tulee toimittaa todelliset sivuston ehdot. Toimittajan tulee tunnistaa, missä loppukulutus riippuu prosessireseptistä, käyttöajoista tai paikallisesta ympäristösuunnittelusta.
Asettelu on yhtä tärkeä. Ostajan tulee ilmoittaa käytettävissä oleva rakennuksen vaippa, lattiakuormitus, sisäänkäynti, nostomahdollisuus, huoltoväli ja huoltokaivannon rajoitukset. Suunniteltuun tuotantoalueeseen sopivaa laitteistoa voi silti olla vaikea asentaa tai huoltaa, jos näitä liitäntöjä ei huomioida.
Ilmanvaihto ja jätevesi ovat projektiliitäntöjä
Galvanointiprosessit voivat aiheuttaa säänneltyjä ilmapäästöjä ja jätevesivirtoja. Sovellettavat vaatimukset riippuvat kemiasta, lainkäyttöalueesta, tuotannon laajuudesta ja toimipaikan luvista. Siksi laitteiden tarjouspyyntöön tulee ilmoittaa suunniteltu kemia ja paikallinen vaatimustenmukaisuuden peruste välttäen samalla oletusta, että vakiokonepaketti täyttää automaattisesti kaikki sijainnit.
Määrittele, kuka suunnittelee ja toimittaa kotelot, liesituulettimet, kanavat, tuulettimet, pesurit, valvontapisteet, huuhteluveden erottelun, keräyssäiliöt, jäteveden käsittely- ja poistoliitännät. Jos linjatoimittaja toimittaa vain liityntäpisteitä, liitäntätietojen tulee silti olla riittävän yksityiskohtaisia ostajan ympäristöurakoitsijalle.
Hyväksymissuunnitelmassa tulee varmistaa toimitettujen liitäntöjen fyysinen asennus ja toiminta. Säännösten noudattaminen riippuu edelleen täydellisestä asennetusta järjestelmästä, käyttökemiasta, luvista ja paikallisten viranomaisten vaatimuksista – ei pelkästään linjakomponentin ostamisesta.
Miten tarkastukset ja jäljitettävyys pitäisi määritellä?
Automaatioalueen tulee noudattaa tuotanto- ja laatujärjestelmää. Ostajien tulee määritellä vaaditut reseptit, käyttäjien käyttöoikeustasot, osien tunnistaminen, sekvenssien seuranta, hälytyshistoria, lukitukset, parametrien tietueet, tietojen vienti ja viestintä laitosjärjestelmien kanssa. Älä vaadi protokollaa tai ohjelmistoominaisuutta, ellei se ole välttämätöntä ja projektin arkkitehtuuri tukee sitä.
Toiminnallisen suunnittelun tulee selittää, mitä tapahtuu sähkökatkon, anturivian, pumppuvian, pakokaasuvian, ylilämpötilatilan tai epätäydellisen siirron aikana. Pätevien osapuolten on tarkastettava turvatoiminnot ja prosessien lukitukset lopullisen koneen, kemikaalin ja työpaikan suunnittelun perusteella.
Jäljitettävyyden tulee yhdistää käsitelty erä tai työkappale tallennettuihin prosessitietoihin ja tarkastustodisteisiin. Ilmoita tarvittaessa, miten tunniste tulee järjestelmään ja mitkä tiedot on säilytettävä. Yleinen "tietojen kirjaus sisältyy" -lauseke on liian epämääräinen hyväksyttäväksi.
Erillinen laitteiden hyväksyminen pinnoitteen hyväksymisestä
Mekaaninen ja sähköinen FAT voi vahvistaa kokoonpanon, liikkeen, ohjaukset, hälytykset ja dokumentoidut liitännät. Se ei välttämättä todista lopullista tuotantopinnoitetta ostajan työmaan kemian, laitosten ja täydellisen työkappaleen sekoituksen alla. Toisaalta yhden näytteen hyvä pinnoite ei todista, että kaikki mekaaniset, ohjaus- ja ympäristövaatimukset on täytetty.
Luo kaksi yhdistettyä hyväksyntätasoa:
- Laitteiden vastaanotto: mitat, komponentit, liike, suojukset, ohjaimet, apuohjelmat, hälyttimet, asiakirjat ja mukana tulevat apujärjestelmät.
- Prosessin/tuotteen hyväksyntä: hyväksytyt näytteet, pinnoitusvaatimus, mittatulos, ulkonäkö, tarttuvuus tai muut määritellyt testit, läpimenotapaus ja jäljitettävyys.
Sopimuksessa tulee mainita mitkä testit suoritetaan toimittajalla, mitkä asennuksen jälkeen ja mitkä vaativat tuotantokemian tai kolmannen osapuolen laboratorioita. Siinä olisi myös määriteltävä vastaus poikkeamaan, mukaan lukien korjaavat toimet, uudelleentestaus ja hyväksyntäviranomainen.
Kuinka ostajien tulisi arvioida Haigen vaakasuuntaista jatkuvaa linjaa?
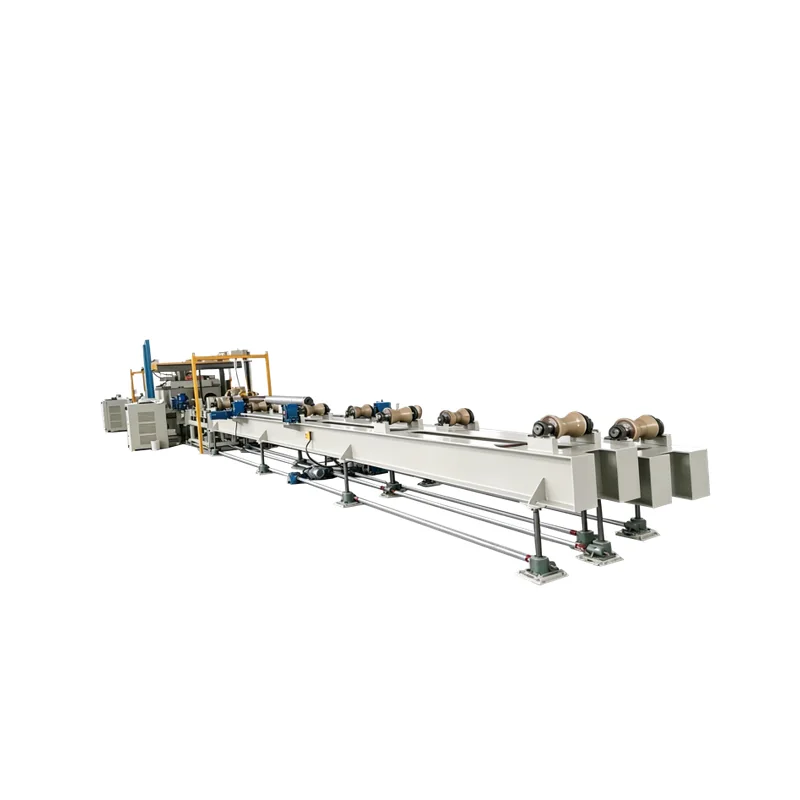
Haige vaakasuora jatkuva galvanoinnin tuotantolinja tarjoaa konkreettisen lähtökohdan pitkille sylinterimäisille työkappaleille. Nykyiset tuotetiedot tunnistavat sovelluksen pitkille tuurnalle, listattu halkaisijaalue 90–280 mm, listattu pituusalue 10 000–13 000 mm ja 2-kanavainen/1-merkkinen prosessikonfiguraatio.
Nämä arvot kuvaavat julkaistua kokoonpanoa; ne eivät tarkoita, että jokainen projekti tai osa ulottuvuusverhossa on automaattisesti yhteensopiva. Ostajan tulee pyytää vahvistusta substraatista, massasta, päädyn geometriasta, tuesta ja pyörimisestä, sähkökontaktista, pinnoitustöistä, prosessijärjestyksestä, syklioletuksista ja täydellisestä toimitusrajasta. Toimittajan tulee myös tunnistaa, mitkä arvot ovat kiinteitä tuotetietoja ja mitkä vaativat teknisen tarkastuksen.
Älä oleta, että mittojen skaalaus riittää lueteltuun työkappaleperheeseen kuulumattomissa projekteissa. Pyydä hankekohtaista teknistä arviointia ja merkittävää poikkeamaa tai vaihtoehtoista ehdotusta.
Mitkä yleiset hankintavirheet vääristävät vertailua?
- Käytä vain osakuorta. Massa-, päätygeometria-, kierto- ja kosketusvaatimukset säilyvät määrittelemättöminä.
- Esikäsittelyn jättäminen tarjouspyynnön ulkopuolelle. Tarjoukset sisältävät sitten erilaiset lähtöehdot.
- Tyyppikilven lähtöjen vertailu. Tuotevalikoima, prosessiaika, vaihto- ja tuotto-oletukset voivat vaihdella.
- Olettaen, että ympäristölaitteet sisältyvät hintaan. Ilmanvaihto- ja jätevesivastuut voivat jäädä hinnoittelemattomiksi.
- Hyväksytään "automaattinen" ilman toiminnallista kuvausta. Reseptit, hälytykset, jäljitettävyys ja laitosviestintä eivät välttämättä täsmää.
- Yhden näytteen käyttö täydellisenä hyväksyntänä. Näytetulos ei voi korvata laitteita, asiakirjoja ja käyttöjakson tarkistusta.
Mitä galvanoinnin tuotantolinjan tarjouspyyntöjen tulisi sisältää?
Tarjoa työkappaleen piirustuksia ja tarkistuksia; substraatti ja toimitettu kunto; vähimmäis-, normaali- ja enimmäismitat ja massa; tuotannon yhdistelmä; pinnoitteen tarkoitus ja hyväksytty eritelmä; naamioituneet ja kosketusalueet; saapuva pinta; prosessin järjestys; vaadittu esi- ja jälkikäsittely; tavoitekapasiteetti ja työvuorot; käsittely käsite; rakennuksen asettelu; apuohjelmat; ilmanvaihto- ja jätevesivaatimukset; ohjauslaitteet ja tietoliitännät; tarkastusmenetelmät; FAT- ja SAT-suunnitelma; näyte osat; asiakirjan kieli; varaosien soveltamisala; asennus- ja käyttöönottovastuu; määrä; määränpää; ja sovellettavat hanke- tai sääntelyvaatimukset.
Vaadi toimittajaa palauttamaan jokaisen kentän muodossa Vahvistettu / Poikkeama / Vaihtoehto / Ostajan syöttö vaaditaan, sekä prosessin kulku, asettelu, käyttöaikataulu, vastuumatriisi ja hyväksymisehdotus. Ostajat, joilla on nämä syötteet valmiina, voivat lähettää ne verkkotunnuksen kautta Haige projektikyselysivu projektikohtaista teknistä arviointia varten.


