Fabricante de equipos de procesamiento de metales para líneas de pelado, rectificado, corte y decapado

CATEGORÍAS DE PRODUCTOS

Encuentre el equipo adecuado para sus necesidades de producción

Explore nuestra gama completa de equipos de procesamiento de metales y tratamiento de superficies diseñados para la producción de barras, tubos, alambres y componentes metálicos. Nuestras categorías de productos cubren procesos de pelado, corte, esmerilado, trefilado, fresado, pulido, eliminación de óxido, enderezado, decapado y galvanoplastia, lo que ayuda a los clientes a mejorar la eficiencia de la producción, la calidad de la superficie y la estabilidad del procesamiento.

Ya sea que necesite una sola máquina o una línea de producción completa, brindamos soluciones de equipos confiables para diferentes aplicaciones de procesamiento de metales.

CONTACTO

Máquina biseladora

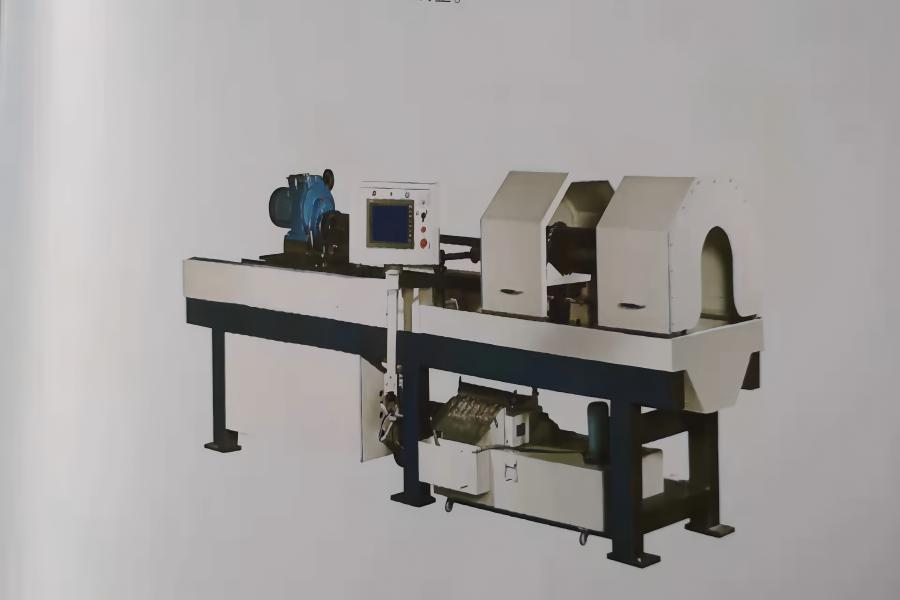
El biselado y refrentado de doble barra y el dispositivo de extracción de virutas de doble extremo y la rejilla de transporte están instalados en el mismo cuerpo. El material de la barra se carga en el dispositivo de revestimiento del extremo izquierdo o en el dispositivo de revestimiento del extremo derecho a través del dispositivo de marcado en la mesa de rodillos alternativamente. Dos barras ruedan y se deslizan en la ranura en V de posicionamiento de doble estación. Hay poleas debajo del lado interior de la ranura en V. El cilindro empuja la barra de la polea hacia el bloque de posicionamiento. El cilindro de prensa en el cabezal del dispositivo de doble cara impulsa el soporte doble en forma de V para sujetar la barra. Impulsada por el cilindro de aceite, la herramienta de revestimiento procesa la superficie del extremo. Los dispositivos de doble revestimiento izquierdo y derecho procesan alternativamente. El mecanismo del cilindro de elevación levanta la barra y la transporta para el siguiente proceso de doble biselado (doble ranura en V preposicionada). El material de la barra se levantó y se desliza hacia abajo desde la ranura de doble posición previa (la derecha, la ranura en V de biselado de doble extremo), y el cilindro empuja la barra nuevamente hacia el lado derecho del cabezal de biselado doble. Hay un bloque de posicionamiento delante del cabezal (bloque de elevación neumático), la barra se detiene donde se posiciona el bloque, se levanta el bloque y el cilindro de presión en el cabezal de biselado doble impulsa la abrazadera doble en forma de V para sujetar el extremo derecho de la barra y el cabezal de biselado doble comienza el proceso de biselado. El material de la barra se desliza desde la ranura en V de doble biselado en el extremo derecho y se desliza hacia la ranura en V de doble biselado en el extremo izquierdo, y empuja la barra en la polea hacia el cabezal de doble biselado izquierdo por el cilindro nuevamente. El biselado de doble cabezal izquierdo y derecho también se procesa de forma alterna y repetida. El cabezal derecho de la máquina es fijo, el cabezal izquierdo y la cremallera transportadora son accionados por cilindros hidráulicos, que se pueden ajustar según los diferentes materiales de la barra, y la longitud de la barra a procesar se puede ajustar en la mesa de operaciones. Los productos fresados ​​y biselados no tienen rebabas y son lisos y planos. La profundidad de fresado de la cara del extremo se puede ajustar de 3 a 5 mm y el tamaño del chaflán es de 2 ~ 3 × 45 ° mm. La profundidad de la superficie de fresado y el chaflán se pueden ajustar según la situación real del material entrante. Se requiere que no se produzcan nuevas deformaciones por flexión en la barra durante el procesamiento.
Leer más »

Laminador de barras

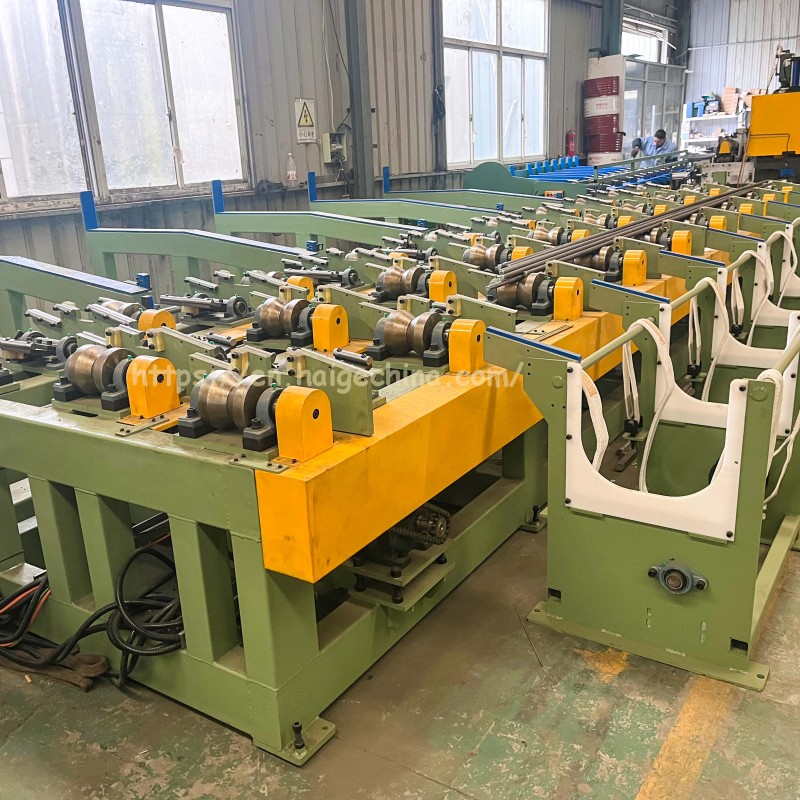
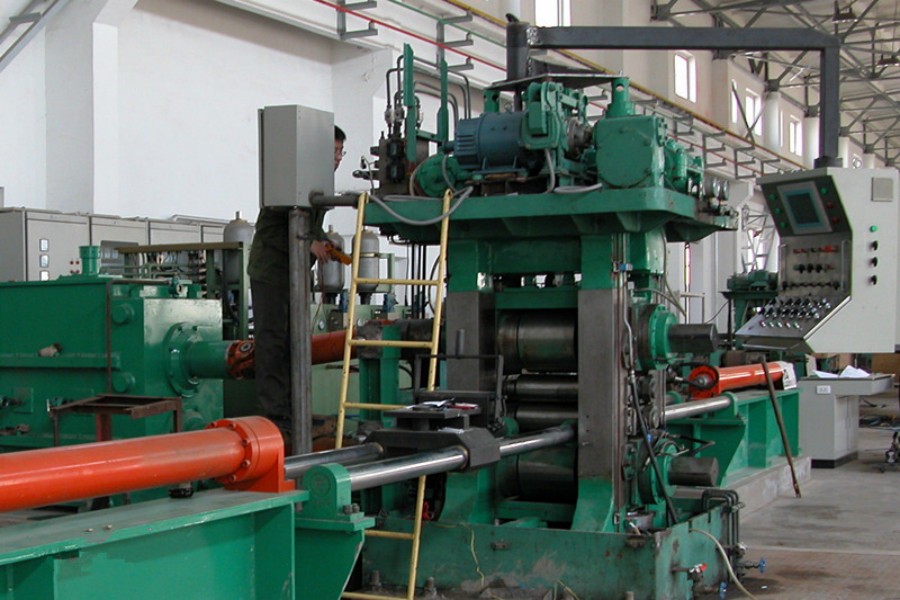
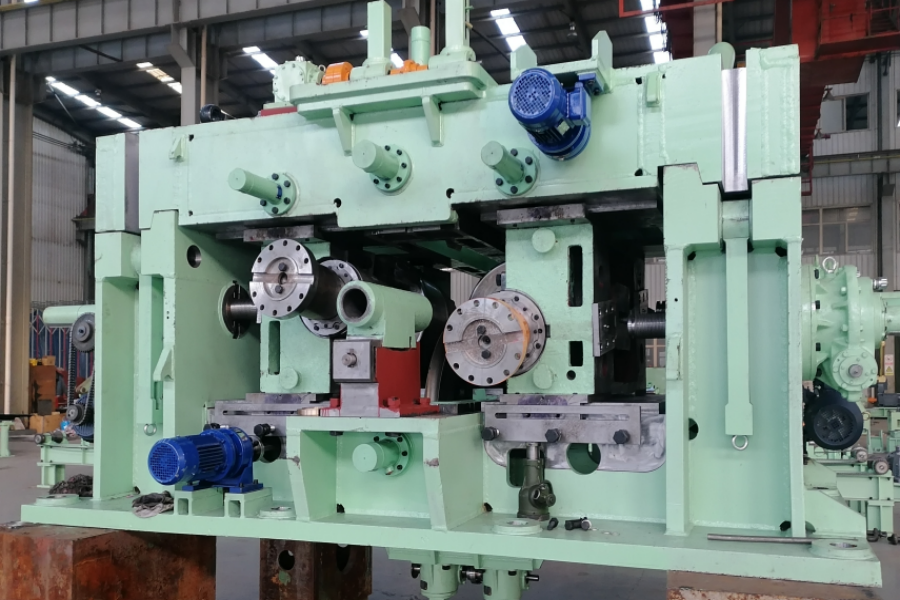
El soporte de trabajo del molino de rodillos generalmente se compone de rodillos, cojinetes de rodillos, bastidor, soporte de riel, dispositivo de ajuste de rodillos, dispositivo de equilibrio de rodillos ascendentes y dispositivo de cambio de rodillos. Y otras series de equipos de procesamiento auxiliares durante el laminado, como preparación de materia prima, calentamiento, volteo de acero, corte, enderezamiento, enfriamiento, detección de grietas, tratamiento térmico y equipos de decapado. La selección del tipo y tamaño del laminador terminado o semiacabado debe decidirse de acuerdo con la variedad, especificación, calidad y cantidad de la máquina, y teniendo en cuenta los equipos auxiliares, de elevación y de transporte necesarios. Finalmente la decisión se puede tomar haciendo referencia a diversos tipos de factores para lograr una elección equilibrada.

Leer más »

LG90-H Fresadora de tubos en frío de carrera larga de una sola línea

La estructura principal del laminador de tubos en frío LG está compuesta por una bancada de máquina, un mecanismo de alimentación giratorio, un bastidor, un motor principal, una varilla central, un sistema de transmisión, un sistema eléctrico, etc. Con el desarrollo de la tecnología, hoy en día el mecanismo de alimentación giratorio ha evolucionado a rotación simple, alimentación doble, rotación doble, alimentación simple y alimentación doble con rotación doble. Y el modo de alimentación habitual se puede dividir en alimentación mecánica, alimentación fotoeléctrica y alimentación servo. La parte más crítica de un laminador en frío es el bastidor, que incluye rodillos, engranajes, cremalleras, etc. El principio de funcionamiento se puede describir de la siguiente manera. Al crear una cavidad regular mediante rodillo y mandril, el tubo de acero se puede laminar aprovechando la deformación elástica del metal. La máquina laminadora de tubos en frío puede lograr el proceso de laminación en frío de la carcasa usando un orificio anular con un rendimiento de laminación relativamente bueno por primera vez, y también puede procesar tubos sin costura de metales no ferrosos de precisión normal. La característica más obvia del laminador en frío es la alta utilización del material, con mejor precisión y rugosidad superficial que la máquina trefiladora de tubos en frío.

Leer más »

forja abierta

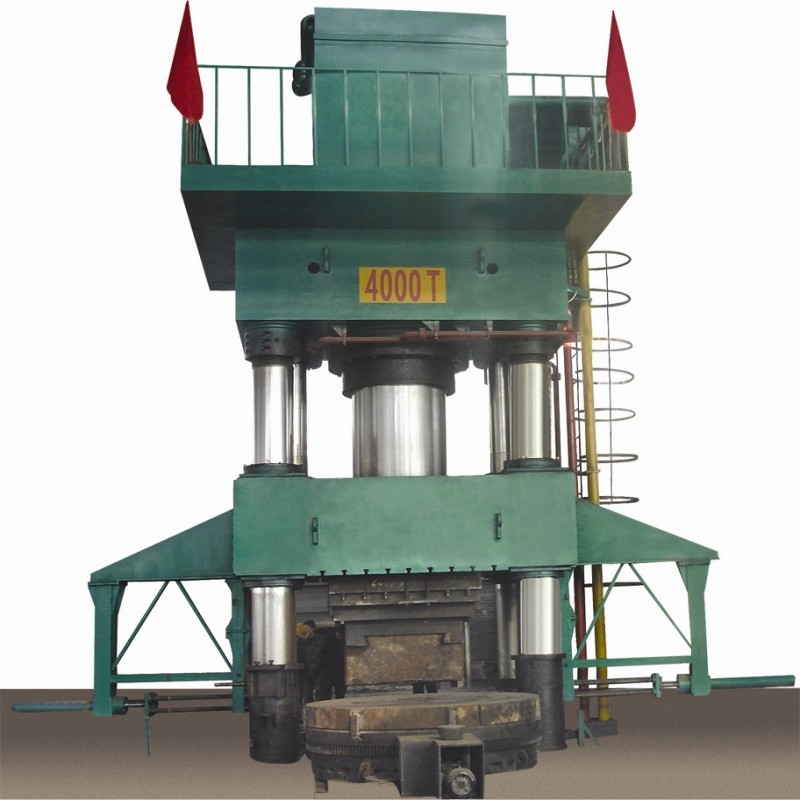
Función y características principales: Esta máquina se utiliza principalmente en el proceso de forjado abierto en caliente de piezas en blanco y piezas de anillo, y otros forjados en caliente y forjados en caliente. La capacidad de trabajo y la carrera de la máquina se pueden ajustar según los requisitos del proceso. Esta máquina tiene un mecanismo dinámico independiente y un sistema eléctrico, utiliza un sistema de control de botones. Se pueden realizar dos modos de operación de ajuste, operaciones manuales y semiautomáticas. Esta máquina es fácil de operar, de poco ruido, presión estable, enlace descendente rápido y retorno rápido, lo que puede satisfacer las necesidades de diferentes procesos de producción.

Leer más »

WHS-450x4000

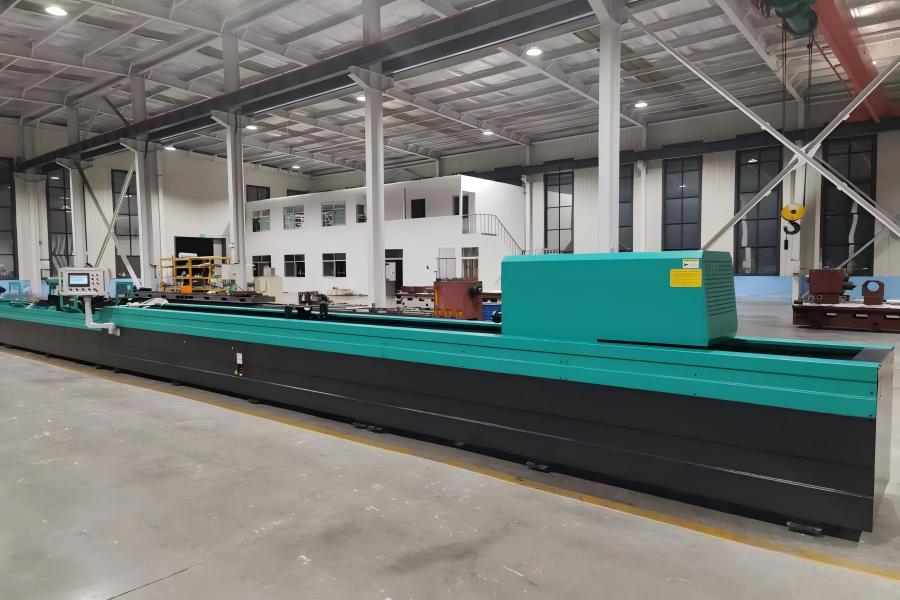
La máquina bruñidora WHS-450×4000 adopta una estructura tipo marco horizontal. Sus componentes principales incluyen la bancada de la máquina, el cabezal del husillo, los rieles de guía, el motor de accionamiento giratorio de la barra de bruñido, el motor de accionamiento de expansión de bruñido, el motor de accionamiento transversal del cabezal del husillo, el cabezal de bruñido, la barra de bruñido, el bloque en V de fijación de la pieza de trabajo, el gabinete eléctrico, la caja de operación, el tanque de refrigerante y la bomba de refrigerante, junto con un filtro magnético ensamblado.

Leer más »

HC35X3M

La máquina bruñidora de orificios profundos CNC HC35X3M admite el bruñido a presión constante con una operación simple y conveniente. Adoptando un diseño estructural fijo a la pieza de trabajo, el equipo realiza el procesamiento de bruñido a través de la rotación y el movimiento lineal alternativo del cabezal de bruñido. Está especialmente diseñado para bruñir y pulir piezas cilíndricas de orificios profundos, ampliamente aplicable a piezas tubulares de precisión como cilindros hidráulicos y cilindros neumáticos. La máquina logra una precisión de mecanizado de IT6–IT7 o superior para diámetros de orificio, con una rugosidad de la superficie que alcanza Ra 0,2–Ra 0,4 después del pulido. La función de bruñido localizado corrige eficazmente los errores de mecanizado de la pieza de trabajo, incluidos el cono, la ovalidad y la desviación de apertura parcial. Puede realizar directamente el bruñido de tubos de acero estirados en frío, lo que sirve como equipo ideal de acabado de agujeros profundos de alta precisión y alta eficiencia. Equipada con un sistema de control PLC profesional, la máquina presenta una conmutación estable y una regulación de velocidad flexible durante la operación. Garantiza una precisión dimensional constante del orificio y al mismo tiempo reduce en gran medida la intensidad de la mano de obra. El sistema controla de manera estable la dimensión de expansión del cabezal de bruñido durante todo el proceso de bruñido, lo que garantiza una precisión uniforme del diámetro del orificio y mejora significativamente la eficiencia del bruñido de agujeros profundos. El cabezal de bruñido adopta un servomotor combinado con un reductor para una expansión de presión constante, lo que proporciona una fuerza de bruñido estable y constante desde las tiras abrasivas para garantizar una excelente redondez y cilindricidad de las piezas de trabajo. La varilla de bruñido está equipada con juntas universales en ambos extremos, que garantizan eficazmente la rectitud del mecanizado y la estabilidad general del equipo. La presión de bruñido es ajustable para satisfacer diversos requisitos de procesamiento. El rango de diámetro de mecanizado de la máquina es Φ50–Φ350 mm. Con un funcionamiento sencillo, una alta eficiencia de producción y beneficios económicos superiores, este equipo se adapta tanto a escenarios de producción en masa como de procesamiento de una sola pieza y de lotes pequeños, lo que lo convierte en una opción óptima para el acabado de precisión de agujeros profundos.

Leer más »

Soluciones de equipos de procesamiento de metales

Díganos su tipo de material, rango de tamaño, requisitos de procesamiento y necesidades de capacidad de producción.
Proporcionamos equipos confiables de procesamiento de metales para la producción de barras, tubos, alambres y componentes metálicos, que abarcan procesos de pelado, corte, rectificado, trefilado, pulido, enderezado, decapado y galvanoplastia.

Información del proyecto que necesitamos