
Hvilke oplysninger om rundstangskrælningsmaskine skal købere sende før en tilbudsanmodning?
A rundstangskrælningsmaskine RFQ bør inkludere købers emne- og procesdata, før modelvalget begynder. Købere skal sende stangdiameterinterval, længdeområde, materialefamilie, indgående overfladetilstand, overfladefejl, der skal fjernes, påkrævet lagerfjernelsesgodtgørelse, mål for færdig diameter, rethedstilstand, opstrøms skære- eller opretningsstatus, nedstrøms slibe- eller poleringsbehov, belastningsmetode, produktionsrytme, forventning om spånhåndtering, inspektionskrav og tilbudsomfang. Uden disse oplysninger kan en leverandør vælge en maskine, der kun matcher produktnavnet, men ikke den faktiske stangtilstand eller efterbehandlingsproces.
Rundstangskrælning er valgt til et specifikt opgaver med overfladefjernelse
Afskalning af rundstang fjerner et kontrolleret lag fra den udvendige diameter af stangen. Det overvejes almindeligvis, når køberen skal fjerne overfladefejl, skæl, afkullede lag, rullemærker eller inkonsistent hud, før der produceres lyse stænger eller forbereder materiale til præcis finish. Med hensyn til indkøb vælges maskinen ikke kun af udtrykket "stangafskalning". Det vælges af materialets tilstand og det overfladeresultat, der kræves efter peeling.
En køber, der kun sender en stangdiameter og -mængde, efterlader for meget til, at leverandøren kan gætte. Leverandøren har brug for at vide, hvilket problem maskinen skal løse: tunge overfladefejl, formforberedelse, fremstilling af blanke stang, fjernelse af forslibning, eller et procestrin før opretning og polering. Hvert formål påvirker model-shortlistning, fodringsmetode, skærearrangement, fjernelsesgodtgørelse og inspektionsfokus.
Haige lister Barskrælningsmaskiner som en dedikeret kategori inden for sit metalbearbejdningsudstyrs omfang. Denne kategori er den rigtige produktfamilie til dette emne, mens tilbudsspørgsmålet skal definere den faktiske bar og procesbetingelser.
Send stangstørrelsesområde, ikke kun én nominel diameter
Det første datafelt er det reelle størrelsesområde. Et skrælningsprojekt bør specificere minimum og maksimum indgående diameter, forventet færdig diameter, stanglængdeinterval, tolerancekrav, hvis kontrolleret, og om køberen behandler en stabil størrelse eller mange størrelser. En maskine, der er udvalgt til et smalt produktionsprogram, er muligvis ikke den bedste egnet til et servicecenter eller en producent af lysbarer, der håndterer varieret lager.
Diameterområdet påvirker maskinvalg, styre/støttedesign, fremføringsstabilitet, værktøjsindgreb, lagerfjernelse og inspektion. Længden påvirker læsseborde, støtteruller, aflæsning, sikkerhedsafskærmning og gulvlayout. Stangens vægt og håndtering har også betydning, når linen er forbundet med skære-, rette- eller slibeudstyr.
Købere bør undgå vage sætninger som "mellemstørrelse rund stang." Anmodningsanmodningen bør omfatte en tabel over nuværende og fremtidige størrelser:
- indgående diameter område;
- mål færdig diameter eller fjernelsesgodtgørelse;
- bar længde rækkevidde;
- minimum og maksimum batchmængde efter størrelse;
- lige eller let bøjet indkommende tilstand;
- om der forventes fremtidig størrelsesudvidelse.
Hvis køber forventer fremtidige produkter uden for det første størrelsesområde, skal det oplyses. At designe en linje kun omkring dagens nemmeste bjælke kan skabe et andet købsproblem senere.
Materialetilstandsændringer Skærebelastning og procesplanlægning
Materialet er ikke et dekorativt RFQ-felt. Stålkvalitetsfamilie, hårdhedstilstand, varmebehandlingstilstand, rulle- eller smedevej og overfladeskala kan ændre skrælningsbelastningen og procesvejen. Leverandøren har ikke brug for købers fulde fortrolige specifikation, men den har brug for nok information til at vurdere, om det foreslåede maskinkoncept er egnet.
Nyttige input omfatter, om stangen er kulstofstål, legeret stål, rustfrit stål eller en anden materialefamilie; om det er varmvalset, smedet, udglødet, normaliseret, bratkølet/hærdet eller på anden måde behandlet; og om overfladen har hårde skalaer eller inkonsistente defekter. Hvis køberen behandler flere materialefamilier, skal du anføre dem separat i stedet for at sætte et gennemsnit af dem i én anmodning.
Materialetilstanden interagerer med lagerfjernelse. En let, ensartet overfladerensning er forskellig fra at fjerne dybere defekter eller et varmepåvirket overfladelag. Hvis den nødvendige fjernelse er undervurderet, kan den færdige bjælke stadig vise defekter. Hvis det er overvurderet, kan processen spilde materiale, øge værktøjsbelastningen og skabe unødvendige produktionsomkostninger.
RFQ bør derfor forbindes materialetilstand → fejldybde → spåntagning → færdig diameter → kontrolgodkendelse. Denne kæde hjælper leverandøren med at evaluere processen i stedet for blot at citere en maskinmodel.
Beskriv overfladedefektmålet tydeligt
Købere beder ofte om "bedre overfladekvalitet", men den sætning er ikke nok til en RFQ for en peeling-maskine. Leverandøren skal vide, hvad der skal fjernes, og hvordan køber vil vurdere accept. Overfladeskala, gruber, lavvandede revner, afkullede lag, rullemærker og korrosion er forskellige problemer. Nogle kan fjernes ved afskalning; andre kan kræve yderligere procesgennemgang eller opstrøms materialekontrol.
Det bedste RFQ-bevis er en kombination af fotos, prøvebjælker, defektbeskrivelse og krav til færdig overflade. Hvis køberen har en aktuel afvist del, skal du give billeder af defekten og forklare nedstrømsfejlen: slibemærker, pletteringsproblem, tegningsfejl, kundeafvisning eller dimensionsproblem. Denne kontekst hjælper leverandøren med at forstå, hvorfor skrælningstrinnet tilføjes.
En leverandør kan ikke ansvarligt garantere fjernelse af enhver defekt uden at kende defektens dybde, distribution og materialetilstand. Køber bør derfor bede om en procesanbefaling og prøve-testlogik frem for et generelt løfte om, at maskinen fjerner alle defekter.
| RFQ felt | Købers input | Hvorfor det betyder noget |
|---|---|---|
| Overfladedefekt | Fotos, prøvebjælker, defekttype og sværhedsgrad | Definerer, om peeling er den korrekte fjernelsesmetode |
| Flyttegodtgørelse | Påkrævet lagerfjernelse pr. side eller endelig diametermål | Forbinder fjernelse af defekter til dimensionel accept |
| Indgående tilstand | Skala, korrosion, rethed og materialetilstand | Påvirker fodring, skærebelastning og linjeforberedelse |
| Nedstrøms proces | Slibning, polering, udretning, tegning, plettering eller opbevaring | Bestemmer den nødvendige overflade og dimensionelle tilstand efter afskalning |
| Acceptbevis | Dimensionskontrol, visuel prøve, ruhedsmål, hvis specificeret | Viser, hvordan køberen vil godkende procesresultatet |
Tabellen giver leverandøren tilstrækkelig information til at bedømme processens gennemførlighed. Det beskytter også køberen mod et tilbud, der kun er en model, som ikke løser det reelle overfladeproblem.
Rethed og opstrømsforberedelse påvirker fodringsstabiliteten
Rundstangsskrælningsmaskiner har brug for stabil fremføring af emnet. Hvis indgående stænger er bøjet, skåret dårligt, stærkt afskallede eller uensartede i længden, kan afskalningsresultatet blive påvirket, selv når maskinen er teknisk egnet. Derfor bør tilbuddet om opstrøms forberedelse beskrive.
Vigtige input inkluderer, om stængerne er skåret i længden før afskalning, om de passerer gennem udretning først, hvilken bøjningstilstand der forventes, og om enderne er affasede eller forberedte. Hvis linjen modtager stænger direkte fra valsning, smedning eller varmebehandling, kan overfladen og retheden variere mere, end hvis stængerne er foroprettet og sorteret.
Fremføringsstabilitet påvirker værktøjsindgreb, dimensionskonsistens, overfladeudseende og operatørens arbejdsbyrde. En maskine, der er tilbudt for velforberedte lige stænger, fungerer muligvis ikke på samme måde, hvis køberen fodrer materiale i blandet tilstand uden opstrømskontrol. Leverandøren bør identificere ethvert påkrævet forberedelsestrin, før køberen godkender linjen.
Dette betyder ikke, at hvert projekt har brug for en ny glattemaskine eller skærelinje. Det betyder, at opstrømstilstanden skal deklareres, så leverandøren kan beslutte, om skrællemaskinen kan stå alene eller skal integreres med andet forarbejdningsudstyr.
Nedstrøms efterbehandling bestemmer det påkrævede resultat efter peeling
Afskalning kan være det sidste trin til fjernelse af overfladen, eller det kan forberede stangen til nedstrøms slibning, polering, udretning, tegning eller plettering. Det krævede resultat efter peeling ændres i henhold til den næste proces.
Hvis stangen går til centerløs slibning, kan den skrællede overflade have brug for tilstrækkelig ensartethed og lagertilstand til slibeeffektivitet. Hvis stangen går til polering, kan synlige overflademærker efter afskalning påvirke mængden af krævet polering. Hvis stangen er forberedt til tegning eller plettering, kan dimensioner og overfladekonsistens have betydning for den næste proces. Hvis stangen sælges som en lys stang efter flere operationer, skal køberen justere hele processekvensen.
RFQ skal angive, hvor skrælningsmaskinen sidder i procesflowet:
skæring eller opretning → afskalning → opretning eller slibning → polering eller slutinspektion, eller en anden rute defineret af anlægget.
Et leverandørsvar, der ignorerer downstream-efterbehandling, kan stadig citere en maskine, men det citerer muligvis ikke den rigtige proces. Ved B2B indkøb skal maskinen passe til linjen, ikke kun den enkelte betjening.
Automatiseringsniveauet skal matche produktionsrytmen
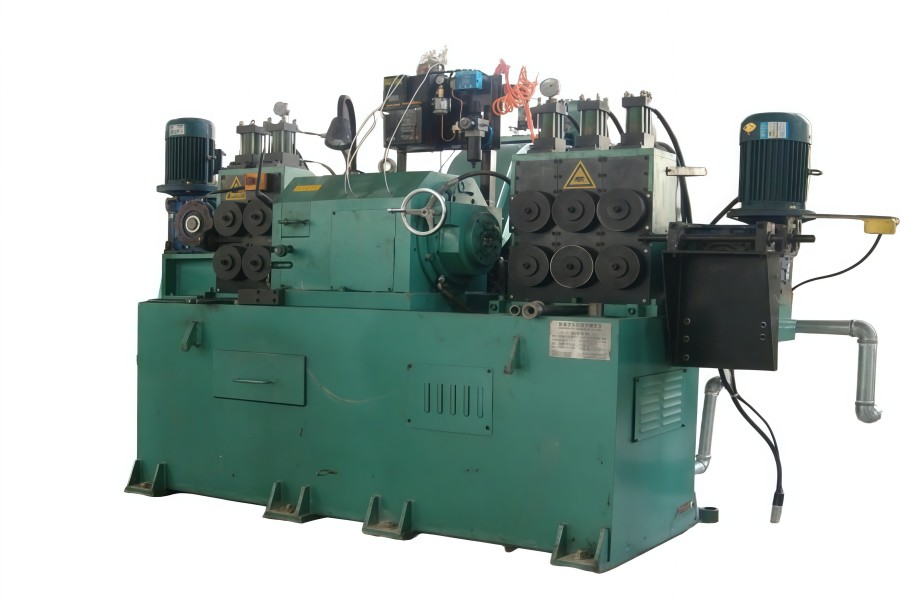
Haiges WXC30C produktregistrering identificerer den som en semi-automatisk type, med drift beskrevet som både hydraulisk og manuel. Det giver køberen et produktreferencepunkt, men det definerer ikke enhver håndtering, lastning, losning eller inspektion i det endelige projekt.
Køber bør beslutte, om projektet har behov for en semi-automatisk proces, CNC-styret model, automatisk på-/aflæsning, integreret transportør, spånhåndtering, værktøjsopsætningsstøtte eller grundlæggende maskinforsyning. Produktionsrytmen bestemmer denne beslutning. Et værksted, et servicecenter og en lysbar linje behøver ikke nødvendigvis det samme automatiseringsniveau.
Halvautomatisk udstyr kan passe til projekter, hvor operatører håndterer en del af processen og produktionsvariationen er relativt stor. Mere automatiserede systemer kan overvejes, hvor stabile størrelsesintervaller og kontinuerlig output berettiger yderligere håndtering og kontrol. Det korrekte valg afhænger af køberens produktionsplan, ikke kun af maskinens attraktivitet.
RFQ bør bede leverandøren om at adskille basismaskinen fra valgfri håndtering, værktøj, spånstyring og kontrolelementer. Dette holder tilbud sammenlignelige og forhindrer en lav pris i at skjule manglende linjefunktioner.
Inspektionskrav bør bevise procesresultatet
Inspektion bør være knyttet til årsagen til, at køberen køber skrælningsmaskinen. Hvis målet er dimensionsforberedelse, kan færdig diameter og rundhed eller relaterede dimensionskontroller være vigtige. Hvis målet er fjernelse af overfladedefekter, kan visuel inspektion, prøveudskæringer eller nedstrøms testresultater have betydning. Hvis målet er linjeintegration, bliver fodringsstabilitet og outputkonsistens en del af accepten.
Købere bør definere, hvad der kontrolleres under prøvegodkendelse, og hvad der kontrolleres efter installation. Mulige beviser inkluderer prøvebjælke før/efter fotos, dimensionsmåling, overfladegennemgang, forsøgsbehandlingsregistrering, procesparameternotat, værktøjsanbefaling, linjelayouttegning og accept-tjekliste. Hver vare skal bevise et specifikt krav i stedet for at eksistere som generisk papirarbejde.
For eksempel viser en før/efter prøve, om den valgte flyttegodtgørelse adresserer den synlige defekt. En dimensionsrapport beviser, om maskinen og processen kan nå det endelige diametermål under prøvebetingelserne. En layouttegning beviser, om lastning, losning og spåntagning passer til købers værksted.
Beviset bør derfor svare: hvad blev testet, på hvilket materiale, i hvilken indgående størrelse, med hvilket flyttegodtgørelse, og mod hvilket acceptmål.
Hvordan skal købere gennemgå WXC30C-produktsiden?
Den WXC30C side er målproduktdetaljereferencen for denne artikel. Den skal bruges som en specifik semi-automatisk rundstangskrælningsmaskine inden for den bredere kategori af barskrælningsmaskiner.
Købere bør ikke behandle produktsiden som en komplet tilbudspakke. Siden identificerer produktretningen, men køberen skal stadig levere emnedimensioner, materialetilstand, defektmål, fjernelsesgodtgørelse, upstream-forberedelse, downstream-efterbehandling, produktionsrytme, linjelayout og acceptbevis.
Hvis køberens diameterområde, automatiseringsforventning eller behov for linjeintegration falder uden for WXC30C-projektets tilpasning, bør leverandøren anbefale en anden model eller en anden stangskrælningskonfiguration i stedet for at tvinge forespørgslen ind på én side. Haiges produktdata viser også andre maskiner i WXC-serien, så den endelige model bør bekræftes fra RFQ-input.
Hvad gør tilbud på rundstangskrælningsmaskiner ikke-sammenlignelige?
Tilbud bliver svære at sammenligne, når leverandører ikke prissætter den samme proces. Fælles huller omfatter:
- køberen angiver nominel diameter, men ikke fuld diameter og længdeområde;
- overfladedefekter beskrives vagt uden fotos eller prøver;
- materialehårdhed eller proceshistorik mangler;
- nødvendig lagerfjernelse og endelig diameter er ikke forbundet;
- rethed og opstrøms skæretilstand er ikke erklæret;
- nedstrøms slibning, polering eller tegning ignoreres;
- lastning, losning, spåntransportør, værktøj og hjælpeudstyr er ikke adskilt;
- inspektion og prøvegodkendelse er ikke defineret;
- en leverandør citerer en basismaskine, mens en anden citerer en mere komplet linjepakke.
Inden du sammenligner prisen, skal du justere emneomfang, procesmål, maskinmodel, inkluderet udstyr, prøvebevis og acceptmetode. Først da kan køber vurdere, om et lavere tilbud reelt er bedre eller blot mindre komplet.
Byg den endelige RFQ omkring arbejdsemnebevis
En komplet rundstangskrælningsmaskine RFQ bør omfatte:
- indgående stangdiameterområde og mål for færdig diameter;
- stanglængdeområde og vægt/håndteringstilstand;
- materialefamilie og varmebehandling eller rullende tilstand;
- overfladedefekttype, sværhedsgrad, fotos og prøvetilgængelighed;
- påkrævet tillæg til fjernelse eller endelig overflademål;
- indgående rethed og cut-end tilstand;
- opstrøms proces før skrælning;
- nedstrøms slibning, polering, udretning, trækning eller plettering;
- produktionsvolumen, batchstørrelse og størrelsesændringsfrekvens;
- ønsket automatisering, lastning og losningsomfang;
- Forventninger til værktøj, spånhåndtering og hjælpeudstyr;
- værkstedsindretning og ledig plads;
- prøveforsøg og acceptmetode;
- krav til dokumentation, installation og idriftsættelse;
- leverandørantagelser, udelukkelser og afvigelser.
Bed leverandørerne om at returnere tilbuddet som Bekræftet arbejdsemneområde / Anbefalet model / Procesantagelser / Inkluderet udstyr / Prøvebeviser / Acceptmetode / Køberinput påkrævet. Når emnet og procesbeviset er udarbejdet, kan købere sende forespørgslen gennem Haige's kontakt side med nok detaljer til en kortliste til en peelingmaskine med rundstang og tilbud.


