
Hvilke emnedetaljer betyder noget, når du bestiller en polermaskine med slibebånd?
En slibebåndspolermaskine bør ikke vælges fra et diameterområde eller et ønsket udseende alene. Købere skal først definere materialet, emnets geometri, størrelsesområde, indgående overfladetilstand, defekter, der skal fjernes, påkrævet endelig finish, tilladt lagerfjernelse, produktionshastighed og inspektionsmetode. Disse input bestemmer, om applikationen har brug for let efterbehandling, kontrolleret defektfjernelse, afkalkning eller flertrinspolering – og om én maskinkonfiguration kan dække hele produktmixet. En nyttig RFQ bør derfor forbindes emnets tilstand → efterbehandlingsmål → procesrute → udstyrskonfiguration → prøvebevis. Den korrekte maskine er den, der producerer det specificerede resultat på repræsentative dele til den krævede hastighed, ikke blot modellen med den største angivne kapacitet.
Start med arbejdsemnet, ikke maskinmodellen
Begrebet "metalpolering" dækker over meget forskellige produktionsopgaver. En køber skal muligvis fjerne let oxidation fra lige carbon-stålstænger før tegning. En anden skal muligvis blande bearbejdningsmærker på aksler. En tredje kan have brug for en ensartet kosmetisk finish på rør af rustfrit stål. Alle tre kan involvere et slibebånd, men de skaber ikke det samme kontakttryk, slibesekvens, fodring, støtte, udsugning eller inspektionskrav.
Før du diskuterer en model, skal du forberede en emnefamilie. Separate rundstang, rør, aksel og profilprodukter; identificere materialekvaliteten eller materialefamilien; og angiv mindste og største diameter eller snit, længde og masse. Hvis produktblandingen omfatter bøjede, tilspidsede, trinformede eller uregelmæssige dele, skal du identificere dem separat i stedet for at antage, at en gennemløbsmaskine kan acceptere dem.
Derfor bør købere begynde med det faktiske produktsortiment og derefter gennemgå leverandørens metal poleringsmaskine kategori. Kategorien hjælper med at etablere tilgængelige efterbehandlingsmetoder, mens emnedataene bestemmer, hvilken fremgangsmåde der fortjener yderligere evaluering.
Hvordan ændrer den indgående overfladetilstand processen?
"Råmateriale" er ikke en tilstrækkelig overfladebeskrivelse. Leverandøren skal vide, hvad der er til stede før polering: mølleskala, rust, tegnemærker, afskalningslinjer, varmebehandlingsoxid, bearbejdningsmærker, grater, ridser eller en tidligere bearbejdet overflade. Fotografier hjælper, men en repræsentativ prøve og en skriftlig defektdefinition er mere nyttige end fotografier alene.
Sværhedsgraden og fordelingen af defekten har betydning. Et lavvandet, kontinuerligt retningsmærke er forskelligt fra isolerede gruber. En proces, der forbedrer lysstyrken, fjerner muligvis ikke en dyb defekt uden overdreven lagerfjernelse. Ligeledes bør en linje designet til ensartet efterbehandling ikke forventes at korrigere rethed, store dimensionsfejl eller materialefejl, der hører til en opstrøms proces.
Køber bør oplyse, hvilke fejl der skal fjernes, hvilke der kan forblive, og hvilke der skal afvises inden poleringsstadiet. Den grænse forhindrer, at et citat stille antager, at maskinen kun udfører let efterbehandling, når fabrikken rent faktisk forventer korrigerende slibning.
Definer finishen som et acceptkrav
Ord som "glat", "lys" og "spejlagtig" er ikke fuldstændige acceptkriterier. De kan være nyttige som visuel hensigt, men anmodningen bør forbinde dem til en målbar eller godkendt reference. Afhængigt af anvendelsen kan dette omfatte overfladeruhed, en godkendt visuel prøve, retningsmønster, defektgrænse, belægningsforberedelsestilstand eller en kombination af disse.
Overfladeruhed og udseende hænger sammen, men kan ikke udskiftes. To overflader kan have lignende ruhedsaflæsninger, mens de viser forskellige retningslinjer, glans eller lokale defekter. Omvendt beviser et visuelt lyst område ikke, at hele længden opfylder de krævede krav til ruhed eller fejlfjernelse.
Hvis der er angivet ruhed, skal du identificere den påkrævede værdi, målemetode, instrumentopsætning, prøveudtagningssteder og om kravet gælder før eller efter senere belægning eller plettering. Anvend ikke et enkelt nummer på hvert projekt uden at bekræfte materiale, starttilstand og funktionelt formål.
Hvilke variabler skal købere fryse før modelvalg?
| Beslutningsområde | Købers input | Hvorfor det betyder noget | Leverandørbevis |
|---|---|---|---|
| Materiale | Kvalitets- eller materialefamilie og medfølgende stand | Ændrer slibende adfærd, varmeudvikling og opnåelig finish | Skriftlig ansøgningsgennemgang og prøveresultat |
| Geometri | Stang, rør, skaft eller profil; lige eller uregelmæssig | Definerer fodring, støtte og kontakt arrangement | Konfigurationstegning eller layout |
| Størrelsesområde | Minimum/maksimum diameter eller snit, længde og masse | Styrer model, arbejdsstøtte og omstillingsomfang | Bekræftet driftskonvolut |
| Indgående tilstand | Skaller, rust, mærker, grater og defektdybde | Definerer fjernelsespligt og slibetrin | Prøveforsøg og før/efter registrering |
| Endelig tilstand | Ruhed, udseende og tilladte restdefekter | Etablerer accept frem for subjektive forventninger | Inspektionsmetode og godkendt prøve |
| Lagerfjerning | Tilladt mål for dimensionsændring eller fjernelse | Forhindrer overbehandling eller uopfyldte forventninger til defektfjernelse | Forsøgsmåling og procesforslag |
| Gennemløb | Dele i timen, tons pr. skift eller krav om linjehastighed | Forbinder finishkvalitet med produktionskapacitet | Cyklusantagelse og linjekonfiguration |
| Miljø | Støvopsamling, støj, forsyninger og anlægsrestriktioner | Bestemmer hjælpeomfang og installationsparathed | Hjælpeliste og grænsefladeplan |
Hvorfor skal størrelsessortiment og produktmix have en separat gennemgang?
En modelserie på en produktside er nyttig til shortlisting, men det beviser ikke, at hvert emne kan behandles under én opsætning. Diameter, længde, sektionsform, vægt og materiale kan påvirke fodringsstabilitet og støtte. Omskiftninger kan også påvirke produktionen, når et anlæg ofte skifter mellem små stænger og store rør.
Haiges produktdata viser flere modeller af slibebåndspolermaskiner med forskellige diameterområder, minimale emnelængder, fremføringshastigheder og motorkonfigurationer. Disse værdier beskriver en familie snarere end en universel maskine. En køber bør anmode om den nøjagtige foreslåede model og bede leverandøren om at markere, hvilke inputværdier der er standard, valgfri, projektspecifik eller uden for det gennemgåede interval.
Hvor produktmixet er bredt, opdel det i en normal produktionsfamilie og exceptionelle produkter. Tilbuddet kan så angive, om exceptionelle produkter kræver en anden opsætning, nedsat hastighed, hjælpestøtte, en anden model eller en separat proces.
Hvordan skal købere forbinde slibemiddeludvælgelsen med finishmålet?
Slibebåndet er et procesforbrugsmateriale, ikke en detalje, der skal udskydes til idriftsættelse. Slibemiddeltype, kornsekvens, båndhastighed, kontakttryk og antal trin påvirker fjernelseshastighed, varme og overflademønster. Den korrekte kombination kan dog ikke vælges pålideligt fra materialenavn alene.
En praktisk vej er at give repræsentative prøver og definere acceptresultatet. Leverandøren kan derefter foreslå en remsekvens og driftsvindue for forsøget. Køber skal registrere den indgående tilstand, anvendte båndspecifikation, gennemløb eller etaper, fodringstilstand, endelig måling og visuelt resultat. Denne post bliver en startprocessopskrift - ikke en garanti for, at hver fremtidig batch vil opføre sig identisk.
Forbrugsvarers levetid bør også behandles som et testresultat under definerede forhold. Det varierer med skala, forurening, fjernelsespligt og driftsdisciplin. Undgå at sammenligne leverandører gennem et ikke-understøttet "bæltelevetid"-nummer, der blev opnået på et andet emne.
Hvor bliver varme et indkøbsproblem?
Slibende kontakt genererer varme. Spørgsmålet om indkøb er ikke blot, om maskinen kan polere delen, men om den kan gøre det uden uacceptabel misfarvning, forvrængning, overfladeskader eller ustabil remydelse under den planlagte driftscyklus. Tyndvæggede rør, varmefølsomme materialer og lange kontinuerlige kørsler kan have behov for særlig gennemgang.
RFQ bør angive, om kølevæske eller smøring er tilladt, om den endelige overflade skal forblive tør, og om senere rengøring, belægning eller plettering pålægger forureningsrestriktioner. Leverandøren bør identificere den foreslåede proces og enhver påkrævet ekstraktions- eller væskehåndteringsgrænseflade. Køberen bør derefter verificere det på en repræsentativ prøve og produktionshastighedsforsøg.
Støvopsamling er en del af maskinens omfang
Slibning og polering kan generere partikler, og den faktiske fare afhænger af emnet, belægningen, forurening og slibemiddel. Derfor er "støvsamler inkluderet" ikke en komplet projektdefinition. Købere bør give materialeoplysninger og gældende krav til stedet og derefter bede leverandøren om at definere indsamlingspunkter, kanalgrænseflader, luftstrømsantagelser, filtreringsomfang og hvad der fortsat er købers ansvar.
Maskinlayoutet skal også vise adgang til båndskift, rengøring og fjernelse af opsamlet støv. Hvis leverandøren udelukker hovedopsamleren, skal tilbuddet stadig give de tilslutningsoplysninger, der kræves til anlæggets udsugningsdesign. Lokale arbejds- og miljøkrav forbliver projektspecifikke og skal gennemgås af køber.
Hvordan bør et prøveforsøg struktureres?
Et meningsfuldt forsøg bruger prøver, der repræsenterer produktion, ikke kun den nemmeste del. Medtag det mest almindelige emne, de mindste og største relevante størrelser og den vanskeligste indkommende overfladetilstand. Marker hver prøve, så dens procesregistrering kan matches med dens resultat.
Godkendelsesplanen skal definere:
- indgående materiale, geometri og defekt tilstand;
- påkrævet endelig ruhed og visuel reference;
- kritiske dimensioner før og efter behandling;
- slibende sekvens og driftsantagelser;
- inspektionssteder og instrumenter;
- acceptable resterende defekter og afvisningskriterier;
- om resultatet er en procesdemonstration eller en kontraktlig acceptprøve.
Efter godkendelse bevares prøven, fotografier, målerapport og aftalte procesnotater. Hvis produktionsmaterialet eller den indkommende tilstand senere ændres, skal du gennemgå, om en ny prøve er påkrævet.
Hvordan skal købere vurdere Haiges poleringsmaskine til slibebånd?
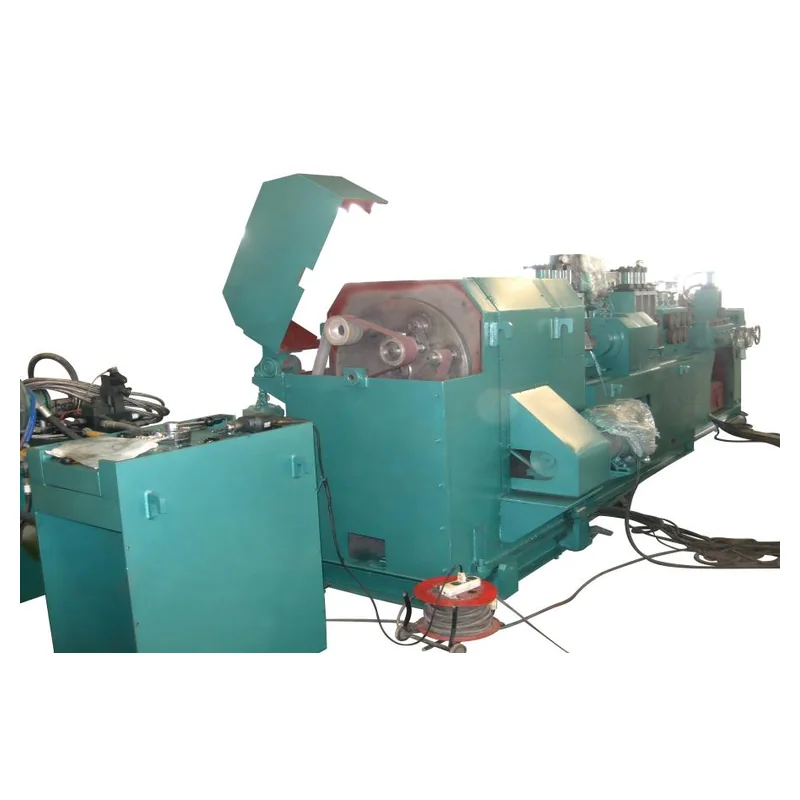
Den Haige polermaskine med slibebånd side giver en rigtig modelfamilie til stænger, rør, aksler og profiler. Den viser modelspecifikke diameterområder, minimumslængder, hastigheder, ruhedsoplysninger og motorkonfigurationer. Disse offentliggjorte værdier er passende til indledende screening, men den tilbudte model skal stadig bekræftes i forhold til køberens komplette emneområde og acceptplan.
Bed Haige om at returnere en foreslået konfiguration med den nøjagtige model, anvendelig arbejdsemnekonvolut, inkluderede poleringsstationer, fremførings- og støttearrangement, slibende antagelser, støvopsamlingsgrænse, kontroller, hjælpeprogrammer og udelukkede genstande. Enhver værdi, der afhænger af materialet eller forsøget, skal mærkes i overensstemmelse hermed i stedet for at blive præsenteret som et ubetinget produktionsresultat.
Hvilke almindelige RFQ-fejl skaber omarbejde?
- Sender kun den maksimale diameter. Minimumsstørrelsen, længden, massen og geometrien kan være lige så vigtige.
- Brug af "spejlfinish" uden beviser. Leverandøren kan ikke prissætte eller bevise et subjektivt mål konsekvent.
- Ignorerer den indkommende defekt. Let efterbehandling og fjernelse af dybe defekter er forskellige opgaver.
- Sammenligning af modelhastighed uden samme finish. Gennemløb er kun meningsfuldt, når den krævede outputkvalitet holdes konstant.
- Efterlader støvudsugning uden for grænsefladeplanen. En ikke-tildelt forbindelse kan forsinke installationen.
- Godkendelse af en ren prøve, der ikke repræsenterer produktion. Retssagen giver så svage beviser for bulkdrift.
Hvad bør en slibebåndspoleringsmaskine indeholde?
Inkluder materialekvalitet og tilstand; arbejdsemne form; minimum og maksimum diameter eller sektion; længde og masse; indgående overfladefotografier og repræsentative prøver; defekter at fjerne; tilladt lagerfjernelse; endelig ruhed og visuel standard; produktionsmix; mål gennemløb; upstream og downstream processer; kølevæske restriktioner; krav til støvopsamling; forsyningsselskaber; linje layout; inspektion metode; prøvekrav; nødvendige dokumenter; mængde; bestemmelsessted; og monteringsansvar.
Bed leverandøren om at svare på hver vare som Bekræftet / Afvigelse / Alternativ / Købers input påkrævet. Når arbejdsemnedata og prøveplan er klar, indsend dem via Haige metal efterbehandlingsudstyr forespørgselsformular og anmod om et modelspecifikt forslag i stedet for en generisk maskinpris.


