
Kde by mělo leštění sedět v dokončovací lince kovových tyčí?
Lešticí stroj by měl být umístěn až poté, co předcházející procesy již zkontrolují vady, které leštění nemá napravit. V dokončovací lince kovových tyčí rovnání řeší ohyb, loupání odstraňuje kontrolovanou vnější vrstvu a hlubší povrchové defekty, bezhroté broušení může zjemnit průměr, zaoblení a stav povrchu a leštění se pak používá k vylepšení konečného vzhledu nebo struktury povrchu. Kupující hledající „polský strojProto je třeba před výběrem samotného stroje definovat kompletní procesní trasu. Haige dodává zařízení pro loupání, rovnání, broušení a leštění, díky čemuž je procesní pozice užitečnější otázkou nákupu než samotná kapacita leštění.
Leštění je konečná fáze, nikoli univerzální proces opravy defektů
Fráze stroj na leštění kovů může popsat velmi odlišné povinnosti. Jedna továrna může chtít zlepšit konečný vzhled světlé tyče po broušení. Jiný může chtít odstranit světlé stopy z tuby před balením. Třetina může očekávat, že leštění odstraní současně silné okují, hluboké švy a rozměrovou chybu. To nejsou ekvivalentní procesní požadavky.
Leštění funguje nejlépe, když je jeho úkol jasně oddělen od korekce proti proudu. Pokud je přiváděný materiál stále ohnutý, hluboce zkosený nebo rozměrově nestabilní, požadavek na vyřešení každého problému ve fázi leštění může zvýšit spotřebu abraziva, zpomalit posuv a přesto nechat kupujícího bez měřitelného konečného výsledku.
Hranice procesu: Publikované portfolio zařízení Haige zahrnuje stroje na rovnání, loupání, broušení a leštění. Správné pořadí závisí na stavu obrobku a konečném požadavku; žádná jednotlivá sekvence by neměla být považována za univerzální bez kontroly skutečné tyče nebo trubky.
Co by mělo být dokončeno před tyčovým lešticím strojem?
A stroj na leštění tyčí by měl obdržet materiál, který je již v procesním okně potřebném pro stabilní podporu a povrchovou úpravu. Kupující by měl zkontrolovat, co se dostane do leštící stanice, a přiřadit každou vadu procesu určenému k její kontrole.
Mezi typické upstream otázky patří:
- Je tyč dostatečně rovná, aby prošla válečky a vodítky bez nestabilního kontaktu?
- Obsahuje povrch stále hluboké švy, důlky nebo poškozenou vnější vrstvu, která vyžaduje loupání nebo silnější odstranění?
- Je vnější průměr nebo kruhovitost stále mimo požadavky konečného produktu?
- Je lepší zvládnout těžký kotel nebo rez speciální přípravnou nebo odstraňováním?
- Odstraní leštění pouze lehký přídavek na konečnou úpravu, nebo kupující očekává značný úběr materiálu?
Tyto otázky jsou důležité, protože a stroj na leštění kovových tyčí se obvykle volí podle úkolu povrchové úpravy. Pokud kupující očekává, že stroj opraví geometrii nebo odstraní hluboké defekty, může projekt vyžadovat další předřazenou operaci nebo jinou dokončovací cestu.
Broušení a leštění by nemělo být považováno za stejný proces
Broušení a leštění mohou používat abraziva, ale obvykle řeší různé výrobní problémy. Broušení se často používá tam, kde záleží na řízeném úběru materiálu, zjemňování průměru, zlepšení kruhovitosti nebo na odstranění měřitelných defektů. Leštění je častěji spojeno s finálním zušlechtěním povrchu, směrovou úpravou, jasem nebo přípravou na další krok citlivý na vzhled.
Tento rozdíl je důležitý, když kupující hledají a brusný a lešticí stroj nebo a stroj na broušení a leštění kovů. Kombinovaná linka může zahrnovat obě operace, ale proces by měl stále uvádět, za co je každá stanice zodpovědná. Bez tohoto oddělení nemůže dodavatel důsledně definovat odstraňování materiálu, pořadí abraziva, rychlost posuvu nebo požadavky na kontrolu.
Užitečná mapa procesů je:
vstupní tyč → rovnání v případě potřeby → loupání nebo korekční broušení v případě potřeby → bezhroté broušení pro kontrolu rozměrů/povrchu → leštění pro konečnou úpravu → kontrola → chráněná manipulace a balení.
Přesná trasa může být kratší nebo delší. Jde o to, že leštění by mělo být spojeno se stavem vytvořeným předchozím procesem.
Kdy může leštička s brusným pásem fungovat jako samostatná dokončovací fáze?
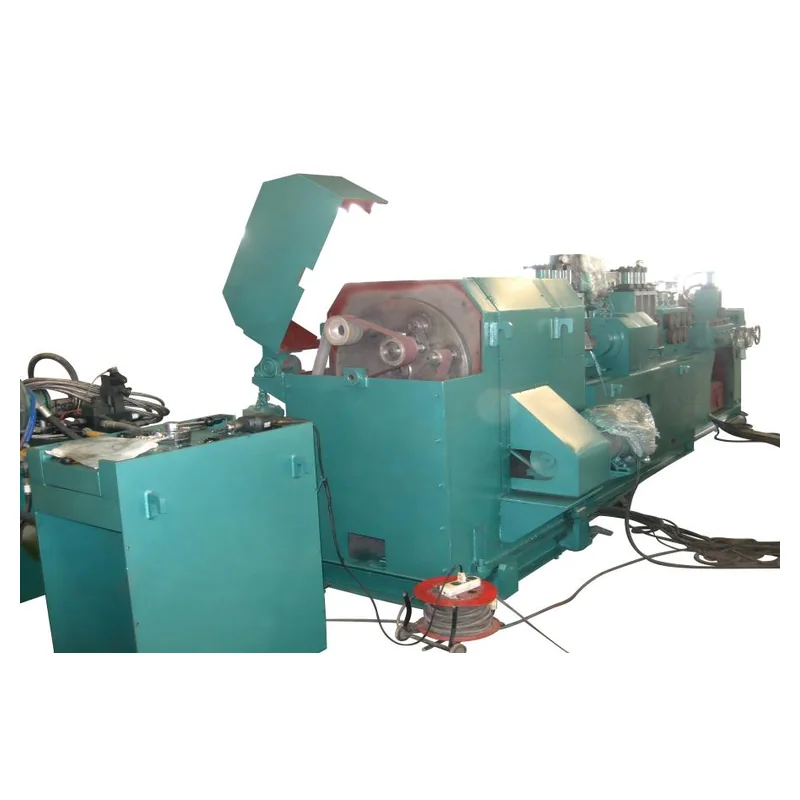
An stroj na leštění brusných pásů může být praktickou samostatnou dokončovací fází, kdy je geometrie vstupního obrobku již přijatelná, zbývající povrchové vady jsou mělké, požadovaná konečná úprava je jasně definována a uspořádání podávání/podpory je stabilní. Za těchto podmínek leštící stroj spíše zušlechťuje povrch, než aby se snažil díl přestavět.
Haige's Lešticí stroj s brusným pásem Produktová řada je publikována pro tyče, trubky, hřídele a profily. Uvedená modelová řada je vhodná pro prvotní prosévání, ale kupující ještě musí potvrdit, který model a brusné uspořádání odpovídá skutečnému sortimentu obrobků.
Nejdůležitější obchodní otázkou není, zda dodavatel dokáže vyleštit jeden čistý vzorek. Jde o to, zda stejný proces dokáže zvládnout normální rozsah vstupních povrchů při požadovaném výrobním tempu, aniž by se spoléhal na nadměrné ruční přepracování.
Kde by mělo být leštění po bezhrotovém broušení?
U kulatých tyčí a válcových dílů může bezhroté broušení a leštění tvořit doplňkové stupně. Bezhroté broušení lze použít ke kontrole vnějšího průměru, kruhovitosti a definovaného stavu povrchu. Leštění pak může upravit vzhled, směrovou texturu nebo cílovou konečnou drsnost, aniž by bylo nutné provést úplné odstranění rozměrů.
To je důvod, proč a linka na broušení a leštění tyčí by měl definovat předání mezi dvěma stroji. Bruska by neměla zanechávat větší poškození materiálu nebo povrchu, než dokáže leštící stupeň rozumně odstranit. Naopak leštící stanice by neměla odebírat tolik materiálu, aby měnila rozměry již zavedené brusky.
Haige's Bezhroté brusky kategorie může být přezkoumána spolu s řadou leštících strojů, když projekt vyžaduje rozměrovou i kosmetickou kontrolu povrchu. Nákupní tým by měl požádat dodavatele, aby uvedl očekávaný vstupní stav pro každou fázi a místo konečné kontroly.
Dokončovací cíle potřebují více než slova jako „jasný“ nebo „hladký“
Kupující může popsat vizuální záměr slovy, jako je světlý, saténový, hladký nebo zrcadlový, ale tato slova samotná je obtížné použít jako standard přijetí. A leštící stroj na kulatou tyč měly by být specifikovány na základě měřitelného nebo schváleného výsledku, kdykoli je to možné.
Přijímací balíček může obsahovat:
- drsnost povrchu tam, kde je to relevantní;
- schválený vizuální vzorek;
- požadavky na směrový vzor;
- přípustné zbytkové škrábance nebo vady;
- kontrolní místa podél tyče nebo trubky;
- zda se vzhled posuzuje před nebo po následném procesu potahování nebo pokovování.
Drsnost povrchu a vzhled spolu souvisí, ale nejsou totožné. Dva pruhy mohou zobrazovat podobné hodnoty drsnosti a zároveň zobrazovat různé směrové značky nebo místní defekty. Pro B2B projekt je nejbezpečnější cestou kombinace měřitelných kritérií s dohodnutým vzorkem, když je důležitý vzhled.
Manipulace po proudu může zničit dobře leštěný povrch
Jeden z nejvíce přehlížených problémů v an automatický lešticí stroj na kovové tyče projekt je to, co se stane poté, co obrobek opustí leštící stanici. Přenášecí válečky, boční vodítka, akumulační stoly, svazkovací zařízení a těsnicí kontaktní povrchy mohou znovu způsobit škrábance nebo otlaky.
Vzorek strojového výstupu proto není dostatečným důkazem pro kompletní linku. Projekt by měl zkontrolovat produkt po následné manipulaci. Pokud je povrch kritický, může design linky vyžadovat chráněné válečky, řízený přenos, čisté kontaktní plochy nebo jiné manipulační uspořádání, které zabrání poškození hotového povrchu.
To je také důvod, proč diskutovat o leštění jako o součásti linky spíše než o nákupu samostatného stroje. Povrchová úprava má hodnotu pouze v případě, že stejný stav dosáhne kontroly a balení.
Jak by měly být přiřazeny operace proti proudu a po proudu?
| Problém procesu | Primární proces ke kontrole | Proč na tom záleží před leštěním |
|---|---|---|
| Ohyb tyče / špatná přímost | Rovnání | Nestabilní geometrie může snížit konzistentní kontakt a podávání. |
| Hluboká povrchová vrstva / švy | Peeling nebo odstranění korekčního materiálu | Leštění nemusí ekonomicky odstranit hluboké defekty. |
| Kontrola OD / kruhovitosti | Bezhroté broušení | Geometrie by měla být stanovena před konečnou kosmetickou úpravou. |
| Lehké škrábance / konečná textura | Leštění | Toto je dokončovací úkol, podle kterého by měla být stanice navržena. |
| Škrábance po procesu | Manipulace / balení | Konečná úprava musí vydržet přenos a skladování. |
Tabulka není povinná cesta procesu. Je to způsob, jak zabránit tomu, aby jednomu stroji byly přiřazeny vady, které patří do jiné fáze.
Jaká data by měl kupující poslat pro kontrolu leštící linky?
Pro kontrolu pozice procesu by měla být RFQ širší než běžný požadavek leštícího stroje. Kupující by měl poskytnout jakost materiálu nebo skupinu, geometrii obrobku, minimální a maximální velikost, délku, vstupní přímost, existující povrchové vady, proces ve směru výroby, cíl konečné úpravy, přípustnou změnu rozměrů, požadavek na průchodnost a způsob následné manipulace.
Pokud projekt zahrnuje několik kroků povrchové úpravy, přidejte procesní tok, který ukazuje, kde se nachází stroj na leštění kovů očekává se, že bude sedět. Požádejte dodavatele, aby vrátil navrhovanou sekvenci a určil, které vady nebo rozměrové změny jsou přiřazeny ke každé fázi.
Haige's Lešticí stroje kategorie je užitečným výchozím bodem pro objevování zařízení. Pro posouzení specifické pro daný projekt lze odeslat výkresy, fotografie obrobku, stav vzorku a navrhovanou sekvenci čar prostřednictvím webu Haige dotazovací stránka.
Leštění by mělo dokončit proces, nikoli kompenzovat nedefinovaný proces
Praktickou odpovědí za hledáním „lešticího stroje“ je, že stroj nelze správně vybrat, dokud není definována jeho role v dokončovací lince. Kupující získá lepší výsledek tím, že se rozhodne, které vady budou ošetřeny proti proudu, co se musí změnit ve fázi leštění, jak bude tato povrchová úprava kontrolována a jak ji zachová následná manipulace.
Pro zákazníky společnosti Haige B2B to mění leštění z obecné kategorie strojů na řízený krok v procesu dokončování tyčí nebo trubek.


