
וואָס וואָרקפּיעסע דעטאַילס ענין ווען אָרדערינג אַ אַברייסיוו גאַרטל פּאַלישינג מאַשין?
אַ אַברייסיוו גאַרטל פּאַלישינג מאַשין זאָל ניט זיין אויסגעקליבן פון אַ דיאַמעטער קייט אָדער אַ געוואלט אויסזען אַליין. בויערס ערשטער דאַרפֿן צו דעפינירן די מאַטעריאַל, וואָרקפּיעסע דזשיאַמאַטרי, גרייס קייט, ינקאַמינג ייבערפלאַך צושטאַנד, חסרונות צו זיין אַוועקגענומען, פארלאנגט לעצט ענדיקן, אַלאַואַבאַל לאַגער באַזייַטיקונג, פּראָדוקציע קורס און דורכקוק אופֿן. די ינפּוץ באַשטימען צי די אַפּלאַקיישאַן דאַרף ליכט פינישינג, קאַנטראָולד דעפעקט באַזייַטיקונג, דיסקאַלינג אָדער מאַלטי-בינע פּאַלישינג - און צי איין מאַשין קאַנפיגיעריישאַן קענען דעקן די פול פּראָדוקט מישן. א נוציק RFQ זאָל דעריבער פאַרבינדן וואָרקפּיעסע צושטאַנד → פינישינג אָביעקטיוו → פּראָצעס מאַרשרוט → ויסריכט קאַנפיגיעריישאַן → מוסטער זאָגן. די ריכטיק מאַשין איז דער איינער וואָס טראגט די ספּעסיפיעד רעזולטאַט אויף רעפּריזענאַטיוו טיילן אין די פארלאנגט קורס, ניט נאָר די מאָדעל מיט די גרעסטן ליסטעד קאַפּאַציטעט.
אָנהייבן מיט די וואָרקפּיעסע, נישט די מאַשין מאָדעל
דער טערמין "מעטאַל פּאַלישינג" קאָווערס זייער פאַרשידענע פּראָדוקציע טאַסקס. איין קוינע קען דאַרפֿן צו באַזייַטיקן ליכט אַקסאַדיישאַן פון גלייַך טשאַד-שטאָל באַרס איידער צייכענונג. אן אנדער קען דאַרפֿן צו צונויפגיסן מאַשינינג מאַרקס אויף שאַפץ. א דריט קען דאַרפֿן אַ קאָנסיסטענט קאָסמעטיק ענדיקן אויף ומבאַפלעקט שטאָל טובז. אַלע דריי קענען אַרייַנציען אַ אַברייסיוו גאַרטל, אָבער זיי טאָן ניט מאַכן די זעלבע קאָנטאַקט דרוק, אַברייסיוו סיקוואַנס, פידינג, שטיצן, יקסטראַקשאַן אָדער דורכקוק פאָדערונג.
איידער דיסקוטירן אַ מאָדעל, צוגרייטן אַ וואָרקפּיעסע משפּחה. באַזונדער קייַלעכיק באַר, רער, שטיל און פּראָפיל פּראָדוקטן; ידענטיפיצירן די מאַטעריאַל מיינונג אָדער מאַטעריאַל משפּחה; און זאָגן די מינימום און מאַקסימום דיאַמעטער אָדער אָפּטיילונג, לענג און מאַסע. אויב די פּראָדוקט מישן ינקלודז בענט, טייפּערד, סטעפּט אָדער ירעגיאַלער פּאַרץ, ידענטיפיצירן זיי סעפּעראַטלי אלא ווי אַסומינג אַ דורכ-פיטער מאַשין קענען אָננעמען זיי.
דאָס איז וואָס בויערס זאָל אָנהייבן מיט די פאַקטיש פּראָדוקט קייט און דערנאָך אָפּשאַצן די סאַפּלייער מעטאַל פּאַלישינג מאַשין קאַטעגאָריע. די קאַטעגאָריע העלפּס פאַרלייגן בנימצא פינישינג אַפּראָוטשיז, בשעת די וואָרקפּיעסע דאַטן דיטערמאַנז וואָס צוגאַנג פארדינט ווייַטער אפשאצונג.
ווי קען די ינקאַמינג ייבערפלאַך צושטאַנד טוישן דעם פּראָצעס?
"רוי מאַטעריאַל" איז נישט אַ גענוג ייבערפלאַך באַשרייַבונג. דער סאַפּלייער דאַרף וויסן וואָס איז פאָרשטעלן איידער פּאַלישינג: מיל וואָג, זשאַווער, צייכענונג מאַרקס, פּילינג שורות, היץ-באַהאַנדלונג אַקסייד, מאַשינינג מאַרקס, בוררס, סקראַטשיז אָדער אַ פריער פּראַסעסט ייבערפלאַך. פאָוטאַגראַפס העלפן, אָבער אַ רעפּריזענאַטיוו מוסטער און אַ געשריבן דעפעקט דעפֿיניציע זענען מער נוציק ווי פאָוטאַגראַפס אַליין.
די שטרענגקייַט און פאַרשפּרייטונג פון די כיסאָרן ענין. א פּליטקע, קעסיידערדיק דירעקטיאָנאַל צייכן איז אַנדערש פון אפגעזונדערט פּיץ. א פּראָצעס וואָס ימפּרוווז ברייטנאַס קען נישט באַזייַטיקן אַ טיף כיסאָרן אָן יבעריק לאַגער באַזייַטיקונג. פּונקט אַזוי, אַ שורה דיזיינד פֿאַר קאָנסיסטענט פינישינג זאָל ניט זיין דערוואַרט צו ריכטיק סטרייטנאַס, גרויס דימענשאַנאַל ערראָרס אָדער מאַטעריאַל חסרונות וואָס געהערן צו אַ אַפּסטרים פּראָצעס.
בויערס זאָל זאָגן וואָס חסרונות מוזן זיין אַוועקגענומען, וואָס קענען בלייַבן און וואָס מוזן זיין פארווארפן איידער די פּאַלישינג בינע. דער גרענעץ פּריווענץ אַ ציטאַט פון בישטיקע אַסומינג אַז די מאַשין בלויז פּערפאָרמז ליכט פינישינג ווען די פאַבריק אַקשלי יקספּעקץ קערעקטיוו גרינדינג.
דעפינירן די ענדיקן ווי אַ אַקסעפּטאַנס פאָדערונג
ווערטער אַזאַ ווי "גלאַט," "העל" און "שפּיגל-ווי" זענען נישט גאַנץ אַקסעפּטאַנס קרייטיריאַ. זיי קענען זיין נוציק ווי וויזשאַוואַל ינטענט, אָבער די RFQ זאָל פאַרבינדן זיי צו אַ מעזשעראַבאַל אָדער באוויליקט רעפֿערענץ. דעפּענדינג אויף די אַפּלאַקיישאַן, דאָס קען אַרייַננעמען ייבערפלאַך ראַפנאַס, אַ באוויליקט וויזשאַוואַל מוסטער, דירעקטיאָנאַל מוסטער, כיסאָרן שיעור, קאָוטינג-צוגרייטונג צושטאַנד אָדער אַ קאָמבינאַציע פון זיי.
ייבערפלאַך ראַפנאַס און אויסזען זענען שייַכות אָבער נישט ינטערטשיינדזשאַבאַל. צוויי סערפאַסיז קענען האָבן ענלעך ראַפנאַס רידינגז בשעת ווייַזן פאַרשידענע דירעקטיאָנאַל שורות, גלאָס אָדער היגע חסרונות. קאָנווערסעלי, אַ וויזשוואַלי העל געגנט טוט נישט באַווייַזן אַז די גאַנץ לענג מיץ די פארלאנגט ראַפנאַס אָדער כיסאָרן-באַזייַטיקונג פאָדערונג.
אויב ראַפנאַס איז ספּעסיפיעד, ידענטיפיצירן די פארלאנגט ווערט, מעזשערמאַנט אופֿן, קיילע סעטאַפּ, מוסטערונג לאָוקיישאַנז און צי די פאָדערונג אַפּלייז איידער אָדער נאָך קיין שפּעטער קאָוטינג אָדער פּלייטינג. דו זאלסט נישט צולייגן אַ איין נומער צו יעדער פּרויעקט אָן באַשטעטיקן מאַטעריאַל, סטאַרטינג צושטאַנד און פאַנגקשאַנאַל ציל.
וואָס וועריאַבאַלז זאָל בויערס פרירן איידער מאָדעל סעלעקציע?
| באַשלוס געגנט | קוינע אַרייַנשרייַב | פארוואס עס איז וויכטיק | סאַפּלייער זאָגן |
|---|---|---|---|
| מאַטעריאַל | מיינונג אָדער מאַטעריאַל משפּחה און סאַפּלייד צושטאַנד | ענדערונגען אַברייסיוו נאַטור, היץ דור און אַטשיוואַבאַל ענדיקן | געשריבן אַפּלאַקיישאַן רעצענזיע און מוסטער רעזולטאַט |
| דזשיאַמאַטרי | באַר, רער, שטיל אָדער פּראָפיל; גלייַך אָדער ירעגיאַלער | דיפיינז פידינג, שטיצן און קאָנטאַקט אָרדענונג | קאָנפיגוראַטיאָן צייכענונג אָדער אויסלייג |
| גרייס קייט | מינימום / מאַקסימום דיאַמעטער אָדער אָפּטיילונג, לענג און מאַסע | קאָנטראָלס מאָדעל, אַרבעט שטיצן און טשאַנגאָוווער פאַרנעם | באשטעטיקט אַפּערייטינג קאָנווערט |
| אנקומענדיקע צושטאנד | וואָג, זשאַווער, מאַרקס, בוררס און כיסאָרן טיפקייַט | דיפיינז באַזייַטיקונג פליכט און אַברייסיוו סטאַגעס | מוסטער פּראָצעס און איידער / נאָך רעקאָרד |
| לעצט צושטאַנד | ראַפנאַס, אויסזען און אַלאַואַבאַל ריזידזשואַל חסרונות | עסטאַבלישיז אַקסעפּטאַנס אלא ווי סאַבדזשעקטיוו עקספּעקטיישאַנז | דורכקוק אופֿן און באוויליקט מוסטער |
| לאַגער באַזייַטיקונג | דערלויבט דימענשאַנאַל טוישן אָדער באַזייַטיקונג ציל | פּריווענץ איבער-פּראַסעסינג אָדער אַנמעט כיסאָרן-באַזייַטיקונג עקספּעקטיישאַנז | פּראָצעס מעזשערמאַנט און פּראָצעס פאָרשלאָג |
| דורכפאָר | פּאַרץ פּער שעה, טאַנז פּער יבעררוק אָדער שורה גיכקייַט פאָדערונג | קאַנעקץ ענדיקן קוואַליטעט מיט פּראָדוקציע קאַפּאַציטעט | ציקל האַשאָרע און שורה קאַנפיגיעריישאַן |
| סוויווע | שטויב זאַמלונג, ראַש, יוטילאַטיז און פאַבריק ריסטריקשאַנז | דיטערמאַנז אַגזיליערי פאַרנעם און ינסטאַלירונג גרייטקייַט | וטיליטי רשימה און צובינד פּלאַן |
פארוואס טאָן גרייס קייט און פּראָדוקט מיקס דאַרפֿן אַ באַזונדער אָפּשאַצונג?
א מאָדעל קייט אויף אַ פּראָדוקט בלאַט איז נוציק פֿאַר שאָרטליסטינג, אָבער עס קען נישט באַווייַזן אַז יעדער וואָרקפּיעסע קענען זיין פּראַסעסט אונטער איין סעטאַפּ. דיאַמעטער, לענג, אָפּטיילונג פאָרעם, וואָג און מאַטעריאַל קען ווירקן פידינג פעסטקייַט און שטיצן. טשאַנגאָוווערז קען אויך ווירקן פּראָדוקציע ווען אַ פאַבריק אָפט סוויטשיז צווישן קליין באַרס און גרויס טובז.
Haige ס פּראָדוקט דאַטן ליסטעד קייפל אַברייסיוו גאַרטל פּאַלישינג מאַשין מאָדעלס מיט פאַרשידענע דיאַמעטער ריינדזשאַז, מינימום וואָרקפּיעסע לענגקטס, קאָרמען ספּידז און מאָטאָר קאַנפיגיעריישאַנז. די וואַלועס באַשרייַבן אַ משפּחה אלא ווי אַ וניווערסאַל מאַשין. א קוינע זאָל בעטן די פּינטלעך פארגעלייגט מאָדעל און פרעגן די סאַפּלייער צו צייכן וואָס אַרייַנשרייַב וואַלועס זענען נאָרמאַל, אַפּשאַנאַל, פּרויעקט-ספּעציפיש אָדער אַרויס די ריוויוד קייט.
ווו די פּראָדוקט מישן איז ברייט, טיילן עס אין אַ נאָרמאַל פּראָדוקציע משפּחה און יקסעפּשאַנאַל פּראָדוקטן. דער ציטאַט קענען דעריבער זאָגן צי יקסעפּשאַנאַל פּראָדוקטן דאַרפן אן אנדער סעטאַפּ, רידוסט גיכקייַט, אַגזיליערי שטיצן, אַ אַנדערש מאָדעל אָדער אַ באַזונדער פּראָצעס.
ווי זאָל בויערס פאַרבינדן אַברייסיוו סעלעקציע מיט די ענדיקן ציל?
די אַברייסיוו גאַרטל איז אַ קאַנסומער פּראָצעס, נישט אַ דעטאַל צו אָפּלייגן ביז קאַמישאַנינג. אַברייסיוו טיפּ, גריט סיקוואַנס, גאַרטל גיכקייַט, קאָנטאַקט דרוק און נומער פון סטאַגעס השפּעה באַזייַטיקונג קורס, היץ און ייבערפלאַך מוסטער. אָבער, די ריכטיק קאָמבינאַציע קענען ניט זיין אויסגעקליבן רילייאַבלי פון מאַטעריאַל נאָמען אַליין.
א פּראַקטיש מאַרשרוט איז צו צושטעלן רעפּריזענאַטיוו סאַמפּאַלז און דעפינירן די אַקסעפּטאַנס רעזולטאַט. דער סאַפּלייער קענען דעריבער פאָרשלאָגן אַ גאַרטל סיקוואַנס און אַפּערייטינג פֿענצטער פֿאַר דעם פּראָצעס. דער קוינע זאָל רעקאָרדירן די ינקאַמינג צושטאַנד, די גאַרטל ספּעסיפיקאַטיאָן געניצט, פּאַסיז אָדער סטאַגעס, קאָרמען צושטאַנד, לעצט מעזשערמאַנט און וויזשאַוואַל רעזולטאַט. דער רעקאָרד ווערט אַ רעצעפּט פֿאַר סטאַרטינג פּראָצעס - נישט אַ גאַראַנטירן אַז יעדער צוקונפֿט פּעקל וועט זיין יידעניקאַל.
קאָנסומאַבלע לעבן זאָל אויך זיין באהאנדלט ווי אַ פּראָבע רעזולטאַט אונטער דיפיינד טנאָים. עס וועריז מיט וואָג, קאַנטאַמאַניישאַן, באַזייַטיקונג פליכט און אַפּערייטינג דיסציפּלין. ויסמיידן קאַמפּערינג סאַפּלייערז דורך אַן אַנסאַפּאָרטיד "גאַרטל לעבן" נומער וואָס איז געווען באקומען אויף אַ אַנדערש וואָרקפּיעסע.
ווו טוט היץ ווערן אַ ייַנשאַפונג אַרויסגעבן?
אַברייסיוו קאָנטאַקט דזשענערייץ היץ. די ייַנשאַפונג קשיא איז נישט פשוט צי די מאַשין קענען פּויליש די טייל, אָבער צי עס קענען טאָן דאָס אָן אַנאַקסעפּטאַבאַל דיסקאַלעריישאַן, דיסטאָרשאַן, ייבערפלאַך שעדיקן אָדער אַנסטייבאַל גאַרטל פאָרשטעלונג אונטער די פּלאַננעד פליכט ציקל. דין-וואַנט טובז, היץ-שפּירעוודיק מאַטעריאַלס און לאַנג קעסיידערדיק ראַנז קען דאַרפֿן אַ באַזונדער אָפּשאַצונג.
די RFQ זאָל זאָגן צי קאָאָלאַנט אָדער לובריקיישאַן איז דערלויבט, צי די לעצט ייבערפלאַך מוזן בלייַבן טרוקן, און צי שפּעטער רייניקונג, קאָוטינג אָדער פּלייטינג ימפּאָוזיז קאַנטאַמאַניישאַן ריסטריקשאַנז. דער סאַפּלייער זאָל ידענטיפיצירן די פארגעלייגט פּראָצעס און קיין פארלאנגט יקסטראַקשאַן אָדער פליסיק האַנדלינג צובינד. דער קוינע זאָל דעמאָלט באַשטעטיקן עס אויף אַ רעפּריזענאַטיוו מוסטער און פּראָדוקציע קורס פּראָצעס.
שטויב זאַמלונג איז אַ טייל פון די מאַשין פאַרנעם
גרינדינג און פּאַלישינג קענען דזשענערייט פּאַרטיקאַלז, און די פאַקטיש ריזיקירן דעפּענדס אויף די וואָרקפּיעסע, קאָוטינג, קאַנטאַמאַניישאַן און אַברייסיוו. דעריבער, "שטויב קאַלעקטער אַרייַנגערעכנט" איז נישט אַ גאַנץ פּרויעקט דעפֿיניציע. בויערס זאָל צושטעלן מאַטעריאַל אינפֿאָרמאַציע און אָנווענדלעך פּלאַץ רעקווירעמענץ, און פרעגן די סאַפּלייער צו דעפינירן זאַמלונג פונקטן, דאַקט ינטערפייסיז, אַירפלאָוו אַסאַמפּשאַנז, פילטריישאַן פאַרנעם און וואָס בלייבט די קוינע ס פֿאַראַנטוואָרטלעכקייט.
דער מאַשין אויסלייג זאָל אויך ווייַזן אַקסעס פֿאַר גאַרטל ענדערונגען, רייניקונג און באַזייַטיקונג פון געזאמלט שטויב. אויב דער סאַפּלייער יקסקלודז די הויפּט קאַלעקטער, די ציטאַט זאָל נאָך צושטעלן די קשר אינפֿאָרמאַציע פארלאנגט פֿאַר די יקסטראַקשאַן פּלאַן פון די פאַבריק. לאקאלע אַקיאַפּיישאַנאַל און ינווייראַנמענאַל באדערפענישן בלייבן פּרויעקט-ספּעציפיש און מוזן זיין ריוויוד דורך די קוינע.
ווי זאָל אַ מוסטער פּראָצעס זיין סטראַקטשערד?
א מינינגפאַל פּראָצעס ניצט סאַמפּאַלז וואָס פאָרשטעלן פּראָדוקציע, ניט בלויז די יזיאַסט טייל. אַרייַננעמען די מערסט פּראָסט וואָרקפּיעסע, די קלענסטער און גרעסטער באַטייַטיק סיזעס, און די מערסט שווער ינקאַמינג ייבערפלאַך צושטאַנד. מארק יעדער מוסטער אַזוי אַז זיין פּראָצעס רעקאָרד קענען זיין מאַטשט צו זיין רעזולטאַט.
דער האַסקאָמע פּלאַן זאָל דעפינירן:
- ינקאַמינג מאַטעריאַל, דזשיאַמאַטרי און כיסאָרן צושטאַנד;
- פארלאנגט לעצט ראַפנאַס און וויזשאַוואַל רעפֿערענץ;
- קריטיש דימענשאַנז איידער און נאָך פּראַסעסינג;
- אַברייסיוו סיקוואַנס און אַפּערייטינג אַסאַמפּשאַנז;
- דורכקוק לאָוקיישאַנז און ינסטראַמאַנץ;
- פּאַסיק ריזידזשואַל חסרונות און רידזשעקשאַן קרייטיריאַ;
- צי דער רעזולטאַט איז אַ פּראָצעס דעמאַנסטריישאַן אָדער אַ קאַנטראַקטשואַל אַקסעפּטאַנס מוסטער.
נאָך האַסקאָמע, ופהיטן די מוסטער, פאָוטאַגראַפס, מעזשערמאַנט באַריכט און מסכים פּראָצעס הערות. אויב די פּראָדוקציע מאַטעריאַל אָדער ינקאַמינג צושטאַנד שפּעטער ענדערונגען, אָפּשאַצן צי אַ נייַע פּראָצעס איז פארלאנגט.
ווי זאָל בויערס אָפּשאַצן Haige ס אַברייסיוו גאַרטל פּאַלישינג מאַשין?
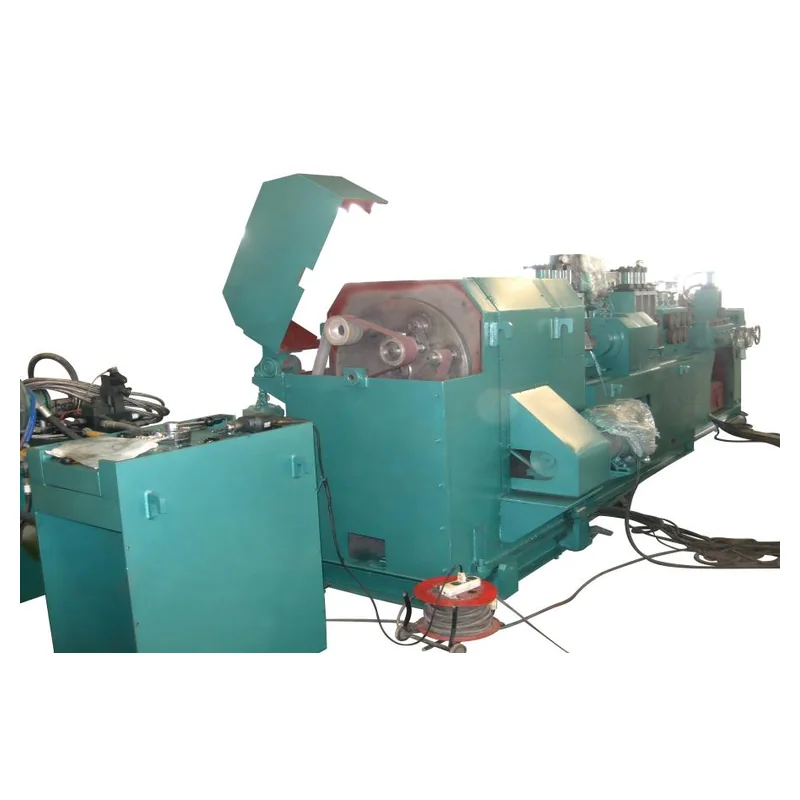
די האַיגע אַברייסיוו גאַרטל פּאַלישינג מאַשין בלאַט גיט אַ פאַקטיש מאָדעל משפּחה פֿאַר באַרס, טובז, שאַפץ און פּראָופיילז. עס ליסטעד מאָדעל-ספּעציפיש דיאַמעטער ריינדזשאַז, מינימום לענגטס, ספּידז, ראַפנאַס אינפֿאָרמאַציע און מאָטאָר קאַנפיגיעריישאַנז. די ארויס וואַלועס זענען צונעמען פֿאַר ערשט זיפּונג, אָבער די געפֿינט מאָדעל זאָל נאָך זיין באשטעטיקט קעגן די קוינע ס גאַנץ וואָרקפּיעסע קייט און אַקסעפּטאַנס פּלאַן.
בעט Haige צו צוריקקומען איין פארגעלייגט קאַנפיגיעריישאַן מיט די פּינטלעך מאָדעל, אָנווענדלעך וואָרקפּיעסע קאָנווערט, אַרייַנגערעכנט פּאַלישינג סטיישאַנז, פידינג און שטיצן אָרדענונג, אַברייסיוו אַסאַמפּשאַנז, שטויב-זאַמלונג גרענעץ, קאָנטראָלס, יוטילאַטיז און יקסקלודיד זאכן. קיין ווערט וואָס דעפּענדס אויף דעם מאַטעריאַל אָדער פּראָצעס זאָל זיין לייבאַלד אַקאָרדינגלי אלא ווי דערלאנגט ווי אַ ומבאַדינגט פּראָדוקציע רעזולטאַט.
וואָס פּראָסט RFQ מיסטייקס שאַפֿן ריווערק?
- שיקט בלויז די מאַקסימום דיאַמעטער. די מינימום גרייס, לענג, מאַסע און דזשיאַמאַטרי קען זיין גלייַך וויכטיק.
- ניצן "שפּיגל ענדיקן" אָן זאָגן. דער סאַפּלייער קענען נישט פּרייז אָדער באַווייַזן אַ סאַבדזשעקטיוו ציל קאַנסיסטאַנטלי.
- יגנאָרינג די ינקאַמינג כיסאָרן. ליכט פינישינג און טיף כיסאָרן באַזייַטיקונג זענען פאַרשידענע דוטיז.
- קאַמפּערינג מאָדעל גיכקייַט אָן דער זעלביקער ענדיקן. טרופּוט איז מינינגפאַל בלויז ווען די פארלאנגט רעזולטאַט קוואַליטעט איז קעסיידערדיק.
- געלאזן שטויב יקסטראַקשאַן אַרויס די צובינד פּלאַן. אַ אַנסאַסיינד קשר קענען פאַרהאַלטן די ינסטאַלירונג.
- אַפּרוווינג אַ ריין מוסטער וואָס רעפּראַזענץ נישט פּראָדוקציע. דער פּראָצעס דעמאָלט גיט שוואַך זאָגן פֿאַר פאַרנעם אָפּעראַציע.
וואָס זאָל אַ אַברייסיוו גאַרטל פּאַלישינג מאַשין רפק אַרייַננעמען?
אַרייַננעמען מאַטעריאַל מיינונג און צושטאַנד; וואָרקפּיעסע פאָרעם; מינימום און מאַקסימום דיאַמעטער אָדער אָפּטיילונג; לענג און מאַסע; ינקאַמינג ייבערפלאַך פאָוטאַגראַפס און רעפּריזענאַטיוו סאַמפּאַלז; חסרונות צו באַזייַטיקן; אַלאַואַבאַל לאַגער באַזייַטיקונג; לעצט ראַפנאַס און וויזשאַוואַל נאָרמאַל; פּראָדוקציע מישן; ציל טרופּוט; אַפּסטרים און דאַונסטרים פּראַסעסאַז; קולאַנט ריסטריקשאַנז; רעקווירעמענץ פֿאַר שטויב זאַמלונג; יוטילאַטיז; שורה אויסלייג; דורכקוק אופֿן; פּראָצעס באדערפענישן; פארלאנגט דאָקומענטן; קוואַנטיטי; דעסטיניישאַן; און ייַנמאָנטירונג פֿאַראַנטוואָרטלעכקייט.
פרעגן די סאַפּלייער צו ריספּאַנד צו יעדער נומער ווי באשטעטיקט / דעוויאַטיאָן / אנדער ברירה / קוינע אַרייַנשרייַב פארלאנגט. ווען די וואָרקפּיעסע דאַטן און מוסטער פּלאַן זענען גרייט, פאָרלייגן זיי דורך די האַיגע מעטאַל פינישינג ויסריכט אָנפרעג פאָרעם און בעטן אַ מאָדעל-ספּעציפיש פאָרשלאָג אלא ווי אַ דזשאַנעריק מאַשין פּרייַז.


