
וואָס ראָונד באַר פּילינג מאַשין דעטאַילס זאָל בויערס שיקן איידער אַ רפק?
A די רפק פון די פּילינג מאַשין מיט אַ קייַלעכיק באַר זאָל אַרייַננעמען די קוינע ס וואָרקפּיעסע און פּראָצעס דאַטן איידער די ברירה פון די מאָדעל הייבט. בויערס זאָל שיקן באַר דיאַמעטער קייט, לענג קייט, מאַטעריאַל משפּחה, ינקאַמינג ייבערפלאַך צושטאַנד, ייבערפלאַך חסרונות צו ווערן אַוועקגענומען, פארלאנגט לאַגער-באַזייַטיקונג פּענסיע, ציל פאַרטיק דיאַמעטער, סטרייטנאַס צושטאַנד, אַפּסטרים קאַטינג אָדער סטרייטנינג סטאַטוס, דאַונסטרים גרינדינג אָדער פּאַלישינג באדערפענישן, לאָודינג אופֿן, פּראָדוקציע ריטם, שפּאָן האַנדלינג דערוואַרטונג, דורכקוק רעקווירעמענץ און ציטאַט פאַרנעם. אָן די אינפֿאָרמאַציע, אַ סאַפּלייער קען אַ רשימה פון אַ מאַשין וואָס גלייַכן בלויז די פּראָדוקט נאָמען אָבער נישט די פאַקטיש באַר צושטאַנד אָדער פינישינג פּראָצעס.
ראָונד בר פּילינג איז אויסגעקליבן פֿאַר אַ ספּעציפיש אַרבעט באַזייַטיקונג פון ייבערפלאַך
ראָונד באַר פּילינג רימוווז אַ קאַנטראָולד שיכטע פון די אַרויס דיאַמעטער פון באַר לאַגער. עס איז אָפט באַטראַכט ווען די קוינע דאַרף צו באַזייַטיקן ייבערפלאַך חסרונות, וואָג, דעקאַרבוריזעד שיכטע, ראָולינג מאַרקס אָדער סתירה הויט איידער פּראָדוצירן העל באַרס אָדער פּריפּערינג מאַטעריאַל פֿאַר פּינטלעכקייַט פינישינג. אין ייַנשאַפונג טערמינען, די מאַשין איז נישט אויסדערוויילט בלויז דורך די פראַזע "באַר פּילינג." עס איז אויסדערוויילט דורך די מאַטעריאַל צושטאַנד און די ייבערפלאַך רעזולטאַט פארלאנגט נאָך פּילינג.
א קוינע וואס סענדז בלויז אַ באַר דיאַמעטער און קוואַנטיטי איז געלאזן צו פיל פֿאַר די סאַפּלייער צו טרעפן. דער סאַפּלייער דאַרף וויסן וואָס פּראָבלעם די מאַשין מוזן סאָלווע: שווער ייבערפלאַך חסרונות, דימענשאַנאַל צוגרייטונג, העל-באַר פּראָדוקציע, פאַר-גרינדינג לאַגער באַזייַטיקונג, אָדער אַ פּראָצעס שריט איידער סטרייטנינג און פּאַלישינג. יעדער ציל אַפעקץ מאָדעל שאָרטליסטינג, פידינג אופֿן, קאַטער אָרדענונג, באַזייַטיקונג פּענסיע און דורכקוק פאָקוס.
הייגע רשימות בר פּילינג מאשינען ווי אַ דעדאַקייטאַד קאַטעגאָריע אין זייַן מעטאַל-פינישינג עקוויפּמענט פאַרנעם. די קאַטעגאָריע איז די רעכט פּראָדוקט משפּחה פֿאַר דעם טעמע, בשעת די RFQ מוזן דעפינירן די פאַקטיש באַר און פּראָצעס טנאָים.
שיקן באַר גרייס קייט, ניט בלויז איין נאָמינאַל דיאַמעטער
דער ערשטער דאַטן פעלד איז די פאַקטיש גרייס קייט. א פּילינג פּרויעקט זאָל ספּעציפיצירן מינימום און מאַקסימום ינקאַמינג דיאַמעטער, דערוואַרט פאַרטיק דיאַמעטער, באַר לענג קייט, טאָלעראַנץ פאָדערונג אויב קאַנטראָולד, און צי די קוינע פּראַסעסאַז איין סטאַביל גרייס אָדער פילע סיזעס. א מאַשין אויסגעקליבן פֿאַר אַ שמאָל פּראָדוקציע פּראָגראַם קען נישט זיין דער בעסטער פּאַסיק פֿאַר אַ סערוויס צענטער אָדער העל-באַר פּראָדוצירער וואָס האַנדלט מיט פאַרשידן לאַגער.
דיאַמעטער קייט אַפעקץ מאַשין סעלעקציע, פירן / שטיצן פּלאַן, פידינג פעסטקייַט, געצייַג באַשטעלונג, באַזייַטיקונג פון לאַגער און דורכקוק. לענג אַפעקץ לאָודינג טישן, שטיצן ראָולערז, אַנלאָודינג, זיכערקייַט גאַרדינג און שטאָק אויסלייג. באַר וואָג און האַנדלינג אויך ענין ווען די שורה איז פארבונדן צו קאַטינג, סטרייטנינג אָדער גרינדינג ויסריכט.
בויערס זאָל ויסמיידן ווייג פראַסעס אַזאַ ווי "מיטל גרייס קייַלעכיק באַר." די RFQ זאָל אַרייַננעמען אַ טיש פון קראַנט און צוקונפֿט סיזעס:
- ינקאַמינג דיאַמעטער קייט;
- ציל פאַרטיק דיאַמעטער אָדער באַזייַטיקונג פּענסיע;
- באַר לענג קייט;
- מינימום און מאַקסימום פּעקל קוואַנטיטי לויט גרייס;
- גלייַך אָדער אַ ביסל בענט ינקאַמינג צושטאַנד;
- צי צוקונפֿט גרייס יקספּאַנשאַן איז געריכט.
אויב דער קוינע יקספּעקץ צוקונפֿט פּראָדוקטן אַרויס די ערשטער גרייס קייט, דאָס זאָל זיין דיסקלאָוזד. דיזיינינג אַ שורה בלויז אַרום די יזיאַסט באַר פון הייַנט קען מאַכן אַ צווייט קויפן פּראָבלעם שפּעטער.
מאַטעריאַל קאַנדישאַן ענדערונגען קאַטינג מאַסע און פּראָצעס פּלאַנירונג
מאַטעריאַל איז נישט אַ דעקאָראַטיווע RFQ פעלד. שטאָל מיינונג משפּחה, כאַרדנאַס צושטאַנד, היץ-באַהאַנדלונג שטאַט, ראָולינג אָדער פאָרגינג מאַרשרוט און ייבערפלאַך וואָג קענען טוישן די פּילינג מאַסע און פּראָצעס מאַרשרוט. דער סאַפּלייער טוט נישט דאַרפֿן די פול קאַנפאַדענשאַל ספּעסאַפאַקיישאַנז פון די קוינע, אָבער עס דאַרף גענוג אינפֿאָרמאַציע צו ריכטער צי די פארגעלייגט מאַשין באַגריף איז פּאַסיק.
נוציק ינפּוץ אַרייַננעמען צי די באַר איז טשאַד שטאָל, צומיש שטאָל, ומבאַפלעקט שטאָל אָדער אן אנדער מאַטעריאַל משפּחה; צי עס איז הייס ראָולד, פאָרדזשד, אַנניאַלד, נאָרמאַלייזד, קווענטשעד / טעמפּערד אָדער אַנדערש באהאנדלט; און צי די ייבערפלאַך האט שווער וואָג אָדער סתירה חסרונות. אויב די קוינע פּראַסעסאַז עטלעכע מאַטעריאַל משפחות, רשימה זיי סעפּעראַטלי אלא ווי אַוורידזשינג זיי אין איין בקשה.
מאַטעריאַל צושטאַנד ינטעראַקץ מיט לאַגער באַזייַטיקונג. א ליכט, מונדיר ייבערפלאַך קלינאַפּ איז אַנדערש פון רימוווינג דיפּער חסרונות אָדער אַ היץ-אַפעקטאַד ייבערפלאַך שיכטע. אויב די פארלאנגט באַזייַטיקונג איז אַנדערעסטאַמייטיד, די פאַרטיק באַר קען נאָך ווייַזן חסרונות. אויב עס איז אָוווערעסטאַמייטיד, דער פּראָצעס קענען וויסט מאַטעריאַל, פאַרגרעסערן די מאַסע פון מכשירים און מאַכן ומנייטיק פּראָדוקציע קאָס.
דער RFQ זאָל דעריבער פאַרבינדן מאַטעריאַל צושטאַנד → כיסאָרן טיפקייַט → לאַגער באַזייַטיקונג → פאַרטיק דיאַמעטער → דורכקוק אַקסעפּטאַנס. די קייט העלפּס די סאַפּלייער אָפּשאַצן דעם פּראָצעס אלא ווי נאָר ציטירן אַ מאַשין מאָדעל.
באַשרייַבן די ייבערפלאַך דעפעקט ציל קלאר
בויערס אָפט פרעגן פֿאַר "בעסער ייבערפלאַך קוואַליטעט," אָבער די פראַזע איז נישט גענוג פֿאַר אַ פּילינג מאַשין רפק. דער סאַפּלייער דאַרף וויסן וואָס דאַרף זיין אַוועקגענומען און ווי דער קוינע וועט ריכטער אַקסעפּטאַנס. ייבערפלאַך וואָג, פּיץ, פּליטקע קראַקס, דעקאַרבוריזעד שיכטע, ראָולינג מאַרקס און קעראָוזשאַן זענען פאַרשידענע פּראָבלעמס. עטלעכע קען זיין אַוועקגענומען דורך פּילינג; אנדערע קען דאַרפן נאָך פּראָצעס רעצענזיע אָדער אַפּסטרים מאַטעריאַל קאָנטראָל.
דער בעסטער RFQ זאָגן איז אַ קאָמבינאַציע פון פאָטאָס, מוסטער באַרס, דעפעקט באַשרייַבונג און פאַרטיק ייבערפלאַך פאָדערונג. אויב דער קוינע האט אַ קראַנט פארווארפן טייל, צושטעלן בילדער פון די כיסאָרן און דערקלערן די דאַונסטרים דורכפאַל: גרינדינג מאַרקס, פּלייטינג אַרויסגעבן, צייכענונג כיסאָרן, קונה רידזשעקשאַן אָדער דימענשאַנאַל פּראָבלעם. דער קאָנטעקסט העלפּס די סאַפּלייער צו פֿאַרשטיין וואָס די פּילינג שריט איז צוגעגעבן.
א סאַפּלייער קענען נישט ריספּאַנסאַבלי גאַראַנטירן באַזייַטיקונג פון יעדער כיסאָרן אָן וויסן כיסאָרן טיפקייַט, פאַרשפּרייטונג און מאַטעריאַל צושטאַנד. דער קוינע זאָל דעריבער בעטן אַ פּראָצעס רעקאָמענדאַציע און מוסטער-פּרובירן לאָגיק אלא ווי אַ גענעראַל צוזאָג אַז די מאַשין רימוווז אַלע חסרונות.
| RFQ פעלד | קוינע אַרייַנשרייַב | פארוואס עס איז וויכטיק |
|---|---|---|
| ייבערפלאַך כיסאָרן | פאָטאָס, מוסטער באַרס, כיסאָרן טיפּ און שטרענגקייַט | דיפיינז צי פּילינג איז די ריכטיק באַזייַטיקונג אופֿן |
| באַזייַטיקונג פּענסיע | פארלאנגט לאַגער באַזייַטיקונג פּער זייַט אָדער לעצט דיאַמעטער ציל | לינקס דעפעקט באַזייַטיקונג צו דימענשאַנאַל אַקסעפּטאַנס |
| אנקומענדיקע צושטאנד | וואָג, קעראָוזשאַן, סטרייטנאַס און מאַטעריאַל שטאַט | אַפעקץ פידינג, קאַטינג מאַסע און שורה צוגרייטונג |
| דאַונסטרים פּראָצעס | גרינדינג, פּאַלישינג, סטרייטנינג, צייכענונג, פּלייטינג אָדער סטאָרידזש | דיטערמאַנז די פארלאנגט ייבערפלאַך און דימענשאַנאַל צושטאַנד נאָך פּילינג |
| אַקסעפּטאַנס זאָגן | דימענשאַנאַל טשעק, וויזשאַוואַל מוסטער, ראַפנאַס ציל אויב ספּעסיפיעד | ווייזט ווי דער קוינע וועט אַפּרווו די פּראָצעס רעזולטאַט |
דער טיש גיט די סאַפּלייער גענוג אינפֿאָרמאַציע צו ריכטער פּראָצעס פיזאַבילאַטי. עס אויך פּראַטעקץ די קוינע פון אַ מאָדעל-בלויז ציטאַט וואָס טוט נישט אַדרעס די פאַקטיש ייבערפלאַך פּראָבלעם.
סטרייטנאַס און אַפּסטרים צוגרייטונג ווירקן פידינג פעסטקייַט
ראָונד באַר פּילינג מאשינען דאַרפֿן סטאַביל וואָרקפּיעסע פידינג. אויב ינקאַמינג באַרס זענען בענט, שנייַדן שוואַך, שווער סקיילד אָדער סתירה אין לענג, די פּילינג רעזולטאַט קען זיין אַפעקטאַד אפילו ווען די מאַשין איז טעקניקלי פּאַסיק. דעריבער, די RFQ זאָל באַשרייַבן אַפּסטרים צוגרייטונג.
וויכטיק ינפּוץ אַרייַננעמען צי די באַרס זענען שנייַדן צו לענג איידער פּילינג, צי זיי פאָרן דורך סטרייטנינג ערשטער, וואָס בענדינג צושטאַנד איז געריכט, און צי ענדס זענען טשאַמפערעד אָדער צוגעגרייט. אויב די שורה באקומט באַרס גלייַך פֿון ראָולינג, פאָרגינג אָדער היץ באַהאַנדלונג, די ייבערפלאַך און סטרייטנאַס קען בייַטן מער ווי אויב באַרס זענען פאַר-סטרייטאַנד און אויסגעשטעלט.
פיטער פעסטקייַט אַפעקץ געצייַג באַשטעלונג, דימענשאַנאַל קאָנסיסטענסי, ייבערפלאַך אויסזען און אָפּעראַטאָר ווערקלאָוד. א מאַשין ציטירטן פֿאַר געזונט-צוגעגרייט גלייַך באַרס קען נישט דורכפירן די זעלבע וועג אויב די קוינע פידז געמישט צושטאַנד אָן אַפּסטרים קאָנטראָל. דער סאַפּלייער זאָל ידענטיפיצירן קיין פארלאנגט צוגרייטונג שריט איידער די קוינע אַפּרוווז די שורה.
דאָס טוט נישט מיינען אַז יעדער פּרויעקט דאַרף אַ נייַע סטרייטנינג מאַשין אָדער קאַטינג שורה. דאָס מיטל אַז די אַפּסטרים צושטאַנד זאָל זיין דערקלערט אַזוי דער סאַפּלייער קענען באַשליסן צי די פּילינג מאַשין קענען שטיין אַליין אָדער זאָל זיין ינאַגרייטיד מיט אנדערע פּראַסעסינג ויסריכט.
דאַונסטרים פינישינג דיטערמאַנז די פארלאנגט רעזולטאַט נאָך פּילינג
פּילינג קען זיין די לעצטע שריט פון באַזייַטיקונג פון די ייבערפלאַך, אָדער עס קען צוגרייטן די באַר פֿאַר דאַונסטרים גרינדינג, פּאַלישינג, סטרייטנינג, צייכענונג אָדער פּלייטינג. די פארלאנגט רעזולטאַט נאָך פּילינג ענדערונגען לויט דער ווייַטער פּראָצעס.
אויב די באַר גייט צו סענטערלעסס גרינדינג, די פּילד ייבערפלאַך קען דאַרפֿן גענוג יונאַפאָרמאַטי און לאַגער צושטאַנד פֿאַר גרינדינג עפעקטיווקייַט. אויב די באַר גייט צו פּאַלישינג, קענטיק ייבערפלאַך מאַרקס נאָך פּילינג קען ווירקן די סומע פון פּאַלישינג פארלאנגט. אויב די באַר איז צוגעגרייט פֿאַר צייכענונג אָדער פּלייטינג, דימענשאַנאַל און ייבערפלאַך קאָנסיסטענסי קען ענין פֿאַר דער ווייַטער פּראָצעס. אויב די באַר איז סאָלד ווי אַ העל באַר נאָך עטלעכע אַפּעריישאַנז, די קוינע דאַרף די גאנצע פּראָצעס סיקוואַנס צו זיין אַליינד.
די RFQ זאָל זאָגן ווו די פּילינג מאַשין זיצט אין דעם פּראָצעס לויפן:
קאַטינג אָדער סטרייטנינג → פּילינג → סטרייטנינג אָדער גרינדינג → פּאַלישינג אָדער לעצט דורכקוק, אָדער אן אנדער מאַרשרוט דיפיינד דורך די פאַבריק.
א סאַפּלייער ענטפער וואָס יגנאָרז דאַונסטרים פינישינג קען נאָך ציטירן אַ מאַשין, אָבער עס קען נישט ציטירן די רעכט פּראָצעס. פֿאַר B2B פּערטשאַסינג, די מאַשין מוזן פּאַסיק די שורה, ניט בלויז די יחיד אָפּעראַציע.
אַוטאָמאַטיאָן מדרגה זאָל גלייַכן פּראָדוקציע ריטם
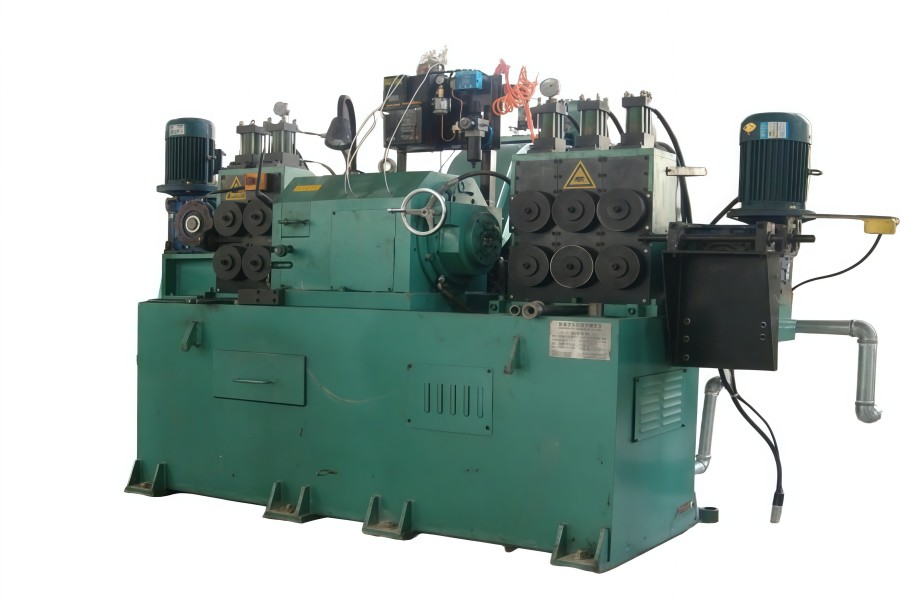
Haige ס WXC30C פּראָדוקט רעקאָרד יידענאַפייד עס ווי אַ האַלב-אָטאַמאַטיק טיפּ, מיט אָפּעראַציע דיסקרייבד ווי הידראַוליק און מאַנואַל. דאָס גיט די קוינע אַ פּראָדוקט רעפֿערענץ פונט, אָבער עס קען נישט דעפינירן יעדער האַנדלינג, לאָודינג, אַנלאָודינג אָדער דורכקוק פונקציע אין די לעצט פּרויעקט.
דער קוינע זאָל באַשליסן צי די פּרויעקט דאַרף אַ האַלב-אָטאַמאַטיק פּראָצעס, קנק-קאַנטראָולד מאָדעל, אָטאַמאַטיק לאָודינג / אַנלאָודינג, ינאַגרייטיד קאַנווייער, שפּאָן האַנדלינג, געצייַג-באַשטעטיקן שטיצן אָדער יקערדיק מאַשין צושטעלן. פּראָדוקציע ריטם דיטערמאַנז דעם באַשלוס. א פאַרריכטן קראָם, סערוויס צענטער און העל-באַר שורה טאָן ניט דאַווקע דאַרפֿן די זעלבע אָטאַמיישאַן מדרגה.
האַלב-אָטאַמאַטיק ויסריכט קען פּאַסיק פּראַדזשעקס ווו אָפּערייטערז שעפּן טייל פון דעם פּראָצעס און פּראָדוקציע פאַרשיידנקייַט איז לעפיערעך הויך. מער אָטאַמייטיד סיסטעמען קענען זיין קאַנסידערד ווו סטאַביל גרייס ריינדזשאַז און קעסיידערדיק פּראָדוקציע באַרעכטיקן נאָך האַנדלינג און קאָנטראָל. די ריכטיק ברירה דעפּענדס אויף די קוינע ס פּראָדוקציע פּלאַן, ניט בלויז אויף מאַשין אַטראַקטיוונאַס.
די RFQ זאָל פרעגן די סאַפּלייער צו באַזונדער די באַזע מאַשין פון אַפּשאַנאַל האַנדלינג, מכשירים, שפּאָן פאַרוואַלטונג און קאָנטראָל זאכן. דאָס האלט ציטאטן פאַרגלייַכלעך און פּריווענץ אַ נידעריק פּרייַז פון כיידינג פעלנדיק שורה פאַנגקשאַנז.
דורכקוק רעקווירעמענץ זאָל באַווייַזן די פּראָצעס רעזולטאַט
דורכקוק זאָל זיין טייד צו די סיבה וואָס די קוינע איז פּערטשאַסינג די פּילינג מאַשין. אויב דער ציל איז דימענשאַנאַל צוגרייטונג, פאַרטיק דיאַמעטער און ראָונדנעסס אָדער פֿאַרבונדענע דימענשאַנאַל טשעקס קען זיין וויכטיק. אויב דער ציל איז באַזייַטיקונג פון ייבערפלאַך-כיסאָרן, וויזשאַוואַל דורכקוק, מוסטער קאַץ אָדער דאַונסטרים פּרובירן רעזולטאַטן קען ענין. אויב דער ציל איז שורה ינאַגריישאַן, פידינג פעסטקייַט און רעזולטאַט קאָנסיסטענסי ווערן אַ טייל פון אַקסעפּטאַנס.
בויערס זאָל דעפינירן וואָס איז אָפּגעשטעלט בעשאַס מוסטער האַסקאָמע און וואָס איז אָפּגעשטעלט נאָך ינסטאַלירונג. מעגלעך זאָגן כולל מוסטער באַר איידער / נאָך פאָטאָס, דימענשאַנאַל מעזשערמאַנט, ייבערפלאַך רעצענזיע, פּראָצעס פּראַסעסינג רעקאָרד, פּראָצעס פּאַראַמעטער טאָן, מכשירים רעקאָמענדאַציע, שורה אויסלייג צייכענונג און אַקסעפּטאַנס טשעקליסט. יעדער נומער זאָל באַווייַזן אַ ספּעציפיש פאָדערונג אלא ווי עקסיסטירן ווי דזשאַנעריק פּייפּערווערק.
פֿאַר בייַשפּיל, אַ איידער / נאָך מוסטער פּראָוועס צי די אויסגעקליבן באַזייַטיקונג פּענסיע ווענדט די קענטיק כיסאָרן. א ויסמעסטונג באַריכט פּראָוועס צי די מאַשין און פּראָצעס קענען דערגרייכן די לעצט דיאַמעטער ציל אונטער די פּראָצעס צושטאַנד. א אויסלייג צייכענונג פּראָוועס צי לאָודינג, אַנלאָודינג און שפּאָן באַזייַטיקונג פּאַסיק די קוינע ס וואַרשטאַט.
זאָגן זאָל דעריבער ענטפֿערן: וואָס איז טעסטעד, אויף וואָס מאַטעריאַל, אין וואָס ינקאַמינג גרייס, מיט וואָס באַזייַטיקונג פּענסיע, און קעגן וואָס אַקסעפּטאַנס ציל.
ווי זאָל בויערס אָפּשאַצן די WXC30C פּראָדוקט בלאַט?
די WXC30C בלאַט איז דער ציל פּראָדוקט דעטאַל רעפֿערענץ פֿאַר דעם אַרטיקל. עס זאָל זיין גענוצט ווי אַ ספּעציפיש האַלב-אָטאַמאַטיק רעפֿערענץ פֿאַר קייַלעכיק באַר פּילינג מאַשין אין די ברייטערער קאַטעגאָריע פון Bar Peeling Machines.
בויערס זאָל נישט מייַכל די פּראָדוקט בלאַט ווי אַ גאַנץ RFQ פּעקל. דער בלאַט יידענאַפייד די פּראָדוקט ריכטונג, אָבער דער קוינע נאָך דאַרף צושטעלן דימענשאַנז פון די וואָרקפּיעסע, מאַטעריאַל צושטאַנד, דעפעקט ציל, באַזייַטיקונג פּענסיע, אַפּסטרים צוגרייטונג, דאַונסטרים פינישינג, פּראָדוקציע ריטם, שורה אויסלייג און אַקסעפּטאַנס זאָגן.
אויב די קוינע ס דיאַמעטער קייט, אָטאַמיישאַן דערוואַרטונג אָדער שורה ינאַגריישאַן דאַרפֿן פאַלן אַרויס די WXC30C פּרויעקט פּאַסיק, דער סאַפּלייער זאָל רעקאָמענדירן אן אנדער מאָדעל אָדער אַ אַנדערש באַר פּילינג קאַנפיגיעריישאַן אלא ווי פאָרסינג די אָנפרעג אין איין בלאַט. Haige ס פּראָדוקט דאַטן אויך רשימות אנדערע WXC סעריע מאשינען, אַזוי די לעצט מאָדעל זאָל זיין באשטעטיקט פֿון די RFQ ינפּוץ.
וואָס מאכט ראָונד בר פּילינג מאַשין קוואָטעס ניט-פאַרגלייַכלעך?
קוואָטעס ווערן שווער צו פאַרגלייַכן ווען סאַפּלייערז זענען נישט פּרייסינג די זעלבע פּראָצעס. פּראָסט גאַפּס אַרייַננעמען:
- די קוינע גיט נאָמינאַל דיאַמעטער אָבער נישט פול דיאַמעטער און לענג קייט;
- ייבערפלאַך חסרונות זענען וויידלי דיסקרייבד אָן פאָטאָס אָדער סאַמפּאַלז;
- מאַטעריאַל כאַרדנאַס אָדער פּראָצעס געשיכטע איז פעלנדיק;
- פארלאנגט לאַגער באַזייַטיקונג און לעצט דיאַמעטער זענען נישט פארבונדן;
- סטרייטנאַס און אַפּסטרים קאַטינג צושטאַנד זענען נישט דערקלערט;
- דאַונסטרים גרינדינג, פּאַלישינג אָדער צייכענונג באדערפענישן זענען איגנאָרירט;
- לאָודינג, אַנלאָודינג, שפּאָן קאַנווייער, מכשירים און אַגזיליערי עקוויפּמענט זענען נישט אפגעשיידט;
- דורכקוק און מוסטער האַסקאָמע זענען נישט דיפיינד;
- איין סאַפּלייער ציטירט אַ באַזע מאַשין בשעת אן אנדער ציטירט אַ מער פולשטענדיק שורה פּעקל.
איידער קאַמפּערינג פּרייַז, ייַנרייען די וואָרקפּיעסע פאַרנעם, פּראָצעס ציל, מאַשין מאָדעל, אַרייַנגערעכנט ויסריכט, מוסטער זאָגן און אַקסעפּטאַנס אופֿן. בלויז דעמאָלט קענען דער קוינע ריכטער צי אַ נידעריקער ציטאַט איז טאַקע בעסער אָדער פשוט ווייניקער גאַנץ.
בויען די לעצט RFQ אַרום וואָרקפּיעסע עווידענסע
א גאַנץ קייַלעכיק באַר פּילינג מאַשין רפק זאָל אַרייַננעמען:
- ינקאַמינג באַר דיאַמעטער קייט און ציל פאַרטיק דיאַמעטער;
- באַר לענג קייט און וואָג / האַנדלינג צושטאַנד;
- מאַטעריאַל משפּחה און היץ-באַהאַנדלונג אָדער ראָולינג צושטאַנד;
- ייבערפלאַך כיסאָרן טיפּ, שטרענגקייַט, פאָטאָס און מוסטער אַוויילאַבילאַטי;
- פארלאנגט לאַגער-באַזייַטיקונג פּענסיע אָדער לעצט ייבערפלאַך ציל;
- ינקאַמינג סטרייטנאַס און שנייַדן-סוף צושטאַנד;
- אַפּסטרים פּראָצעס איידער פּילינג;
- דאַונסטרים גרינדינג, פּאַלישינג, סטרייטנינג, צייכענונג אָדער פּלייטינג פּראָצעס;
- פּראָדוקציע באַנד, פּעקל גרייס און גרייס-טוישן אָפטקייַט;
- געוואלט אָטאַמיישאַן, לאָודינג און אַנלאָודינג פאַרנעם;
- עקספּעקטיישאַנז פֿאַר מכשירים, שפּאָן האַנדלינג און אַגזיליערי ויסריכט;
- וואַרשטאַט אויסלייג און בנימצא פּלאַץ;
- מוסטער פּראָצעס און אַקסעפּטאַנס אופֿן;
- רעקווירעמענץ פֿאַר דאַקיומענטיישאַן, ינסטאַלירונג און קאַמישאַנינג;
- סאַפּלייער אַסאַמפּשאַנז, יקסקלוזשאַנז און דיווייישאַנז.
פרעגן סאַפּלייערז צו צוריקקומען די פאָרשלאָג ווי באשטעטיקט וואָרקפּיעסע קייט / רעקאַמענדיד מאָדעל / פּראָצעס אַסאַמפּשאַנז / אַרייַנגערעכנט ויסריכט / מוסטער עווידענסע / אַקסעפּטאַנס מעטאַד / קוינע אַרייַנשרייַב פארלאנגט. אַמאָל די וואָרקפּיעסע און פּראָצעס זאָגן זענען צוגעגרייט, בויערס קענען פאָרלייגן די אָנפרעג דורך Haige's קאָנטאַקט בלאַט מיט גענוג דעטאַל פֿאַר אַ קורץ רשימה און ציטאַט פון אַ קייַלעכיק באַר פּילינג מאַשין.


