
וואָס זאָל בויערס באַשטעטיקן איידער אָרדערינג אַן עלעקטראָפּלאַטינג פּראָדוקציע ליניע?
אַן עלעקטראָפּלאַטינג פּראָדוקציע שורה קענען ניט זיין ספּעסיפיעד דורך די ווערטער "קראָום פּלייטינג שורה" און אַ ציל רעזולטאַט אַליין. בויערס דאַרפֿן צו פרירן די וואָרקפּיעסע משפּחה, סאַבסטרייט צושטאַנד, קאָוטינג ציל, דימענשאַנאַל קאָנווערט, פּראָדוקציע מישן, פּראָצעס סיקוואַנס, האַנדלינג אופֿן, יוטילאַטיז, ווענאַליישאַן, ווייסטוואָטער צובינד, קאָנטראָלס, דורכקוק אופֿן און אַקסעפּטאַנס פֿאַראַנטוואָרטלעכקייט. דער עקוויפּמענט סאַפּלייער מוזן אויך ויסטיילן די שורה עס סאַפּלייז פון די כעמישער פּראָצעס, בנין באַדינונגס און היגע העסקעם אַרבעט וואָס בלייבן אַרויס זיין פאַרנעם. א דיפענסיבלע פּערטשאַסינג דרך איז וואָרקפּיעסע און קאָוטינג פליכט → פּראָצעס מאַרשרוט → מעטשאַניקאַל שורה → נוצן און ינווייראַנמענאַל ינטערפייסיז → קאָנטראָל פילאָסאָפיע → פעט / סאַט זאָגן. ביז די באַונדריז זענען געשריבן אין די RFQ, צוויי ציטאטן קען באַשרייַבן זייער פאַרשידענע פּראַדזשעקס אפילו ווען ביידע נוצן די זעלבע פּראָדוקציע שורה נאָמען.
דעפינירן די קאָוטינג פליכט איידער דיסקוטירן די שורה
אָנהייבן מיט די פֿונקציע פון די דאַפּאַזיטיד שיכטע. טראָגן קעגנשטעל, קעראָוזשאַן שוץ, דימענשאַנאַל רעסטעריישאַן און דעקאָראַטיווע אויסזען מאַכן פאַרשידענע פאָרשטעלונג און דורכקוק פּרייאָראַטיז. די סאַבסטרייט, היץ-באַהאַנדלונג צושטאַנד, ינקאַמינג ייבערפלאַך, געביטן צו זיין פּלייטאַד און געביטן צו זיין מאַסקט מוזן זיין יידענאַפייד. אַזוי מוזן די פארלאנגט קאָוטינג גרעב אָדער באוויליקט באַשרייַבונג, ענדיקן, דימענשאַנאַל לימאַץ נאָך פּלייטינג און קיין סאַבסאַקוואַנט גרינדינג אָדער פּאַלישינג.
דו זאלסט נישט פרעגן די עקוויפּמענט סאַפּלייער צו אָפּלערנען די רעקווירעמענץ פון די טייל נאָמען. א פּיסטאָן רוט, לאַנג מאַנדרעל, רער אָדער סילינדריקאַל קאָמפּאָנענט קען זיין פּראַסעסט פֿאַר פאַרשידענע סיבות. די קוינע ס צייכענונג, פּראָצעס באַשרייַבונג אָדער באוויליקט מוסטער מוזן פאַרלייגן די אַקסעפּטאַנס צושטאַנד.
אין די ופדעקונג בינע, בויערס קענען אָפּשאַצן Haige ס ילעקטראַפּלייטינג ויסריכט קייט צו פֿאַרשטיין בנימצא שורה קאַנסעפּס. די פּרויעקט ספּעסאַפאַקיישאַן מוזן דעמאָלט שמאָל אַז קייט צו אַ דיפיינד וואָרקפּיעסע און פּראָצעס פליכט.
פארוואס מוזן די וואָרקפּיעסע משפּחה זיין פאַרפרוירן?
א שורה דיזיינד אַרום לאַנג סילינדריקאַל טיילן דעפּענדס אויף מער ווי נאָמינאַל דיאַמעטער און לענג. צושטעלן די מינימום, נאָרמאַל און מאַקסימום גרייס; מאַסע; סטרייטנאַס; סוף דזשיאַמאַטרי; ליפטינג ווייזט; קאָנטאַקט געביטן; דערלויבט ראָוטיישאַן; ייבערפלאַך צושטאַנד; פּעקל מישן און טעגלעך באַנד. אויב עטלעכע פּראָדוקט פאַמיליעס זענען דערוואַרט, ידענטיפיצירן זייער טיילן פון פּראָדוקציע און די טשאַנגאָוווער רעקווירעמענץ.
די וואָרקפּיעסע דעפֿיניציע אַפעקץ לאָודינג, שטיצט, ראָוטיישאַן, עלעקטריקאַל קאָנטאַקט, מאַסקינג, וואַנע אָדער צעל אָרדענונג, רינסינג, דריינאַדזש און אַנלאָודינג. א נאָמינאַל קאָנווערט וואָס יגנאָרז מאַסע פאַרשפּרייטונג אָדער סוף דזשיאַמאַטרי קענען רעזולטאַט אין אַ שורה וואָס אַקסעפּץ די טייל דימענשאַנאַל אָבער קען נישט שעפּן עס רילייאַבלי.
בויערס זאָל אויך דעפינירן צי די ציטירטע קאַפּאַציטעט ינקלודז אָפּזאָגן, ריווערק, וישאַלט, כעמיע טשעקס און פּראָדוקט טשאַנגאָוווער. א טעאָרעטיש באַוועגונג קורס איז נישט די זעלבע ווי סעללאַבלע רעזולטאַט איבער אַ גאַנץ יבעררוק.
מאַפּע די פּראָצעס גרענעץ, ניט נאָר די הויפּט פּלאַטינג סטאַגע
די ילעקטראָופּלאַטינג בינע איז בלויז איין טייל פון דער פּראָדוקציע מאַרשרוט. א פּרויעקט קען דאַרפן רייניקונג, דעגרעאַסינג, אַקטאַוויישאַן, רינסינג, פּלייטינג, אָפּזוך, לעצט רינסינג, דרייינג, דורכקוק און דאַונסטרים פינישינג. די פּינטלעך סיקוואַנס דעפּענדס אויף סאַבסטרייט, כעמיע און פּראָדוקט באַשרייַבונג; עס זאָל זיין דיפיינד דורך קוואַלאַפייד פּראָצעס ינזשעניעריע אלא ווי קאַפּיד פון אַ דזשאַנעריק אַרטיקל.
פֿאַר ייַנשאַפונג, שאַפֿן אַ פּראָצעס-גרענעץ דיאַגראַמע וואָס יידענאַפייד יעדער ינקלודעד בינע און יעדער צובינד. צייכן צי יעדער טאַנק, אָפּצוימונג, פּאָמפּע, פילטער, היץ יקסטשיינדזשער, רעקטאַפייער, דאָוסינג מיטל, שווענקען בינע, דרייער און אַריבערפירן מעקאַניזאַם איז אַרייַנגערעכנט, אַפּשאַנאַל, סאַפּלייד דורך אנדערע אָדער אונטערטעניק צו די לעצט פּראָצעס רעצענזיע.
דאָס פּריווענץ אַ פּראָסט ציטאַט ריס: איין סאַפּלייער פּרייזאַז אַ מאַקאַניקאַללי גאַנץ שורה, בשעת אנדערן כולל פּרעטרעאַטמענט, ויסמאַטערן ינטערפייסיז, וואַסער באַהאַנדלונג קאַנעקשאַנז און אַ גרעסערע אָטאַמיישאַן פאַרנעם. זייער טאָוטאַלז קענען ניט זיין קאַמפּערד ביז די באַונדריז גלייַכן.
וואָס פּראָיעקט וועריאַבאַלז זאָל בויערס פאַרגלייַכן?
| באַשלוס געגנט | קוינע מוזן דעפינירן | סאַפּלייער מוזן באַשטעטיקן | עדות |
|---|---|---|---|
| וואָרקפּיעסע | מאַטעריאַל, גרייס קייט, מאַסע, דזשיאַמאַטרי און פּראָדוקציע מישן | ריוויוד אַפּערייטינג קאָנווערט און אויסנעמען | קאָנפיגוראַטיאָן צייכענונג און אנגעצייכנט דאַטן בלאַט |
| קאָוטינג פליכט | פאַנגקשאַנאַל ציל, ספּעסיפיעד שיכטע און לעצט דורכקוק | פּראָצעס אַסאַמפּשאַנז און יקסקלודיד געראַנטיז | פּראָצעס באַשרייַבונג און אַקסעפּטאַנס מאַטריץ |
| סיקוואַנס | פארלאנגט פּרעטרעאַטמענט, פּלייטינג, רינסינג און פינישינג סטאַגעס | אַרייַנגערעכנט ויסריכט און צושטעלן גרענעץ | פּראָצעס לויפן דיאַגראַמע |
| קאַפּאַציטעט | פּראָדוקט מישן, שיפץ, טשאַנגאָוווערז און פּלאַננעד פּראָדוקציע | ציקל אַסאַמפּשאַנז און לימאַטינג בינע | קאַפּאַציטעט כעזשבן |
| יוטילאַטיז | בנימצא מאַכט, וואַסער, לופט, באַהיצונג / קאָאָלינג און דריינאַדזש | קאַנסאַמשאַן און קשר פונקטן | נוצן פּלאַן |
| סוויווע | אָנווענדלעך ימישאַנז, ווייסטוואָטער און כעמישער האַנדלינג באדערפענישן | אַרייַנגערעכנט זאַמלונג און באַהאַנדלונג ינטערפייסיז | צובינד רשימה און אויסלייג |
| קאָנטראָלס | רעצעפּט, טרייסאַביליטי, אַלאַרמס, ינטערלאָקקס און פאַבריק ינאַגריישאַן | PLC / HMI און דאַטן פאַרנעם | פאַנגקשאַנאַל פּלאַן באַשרייַבונג |
| אַקסעפּטאַנס | FAT, SAT, מוסטער טיילן און מעזשערמאַנט מעטהאָדס | דעמאַנסטריישאַן באדינגונגען און דאָקומענטן | באוויליקט פּרובירן פּראָטאָקאָל |
ווי זאָל בויערס דעפינירן דורכפאָר?
טרופּוט זאָל זיין קאַלקיאַלייטיד פון די פּראָדוקט מישן און גאַנץ ציקל, נישט פֿון קאַנווייער גיכקייַט אַליין. ידענטיפיצירן לאָודינג צייט, פּרעטרעאַטמענט צייט, פּלייטינג צייט, רינסינג, דריינאַדזש, אַנלאָודינג, דורכקוק, כעמיע טשעקס, פּלאַננעד וישאַלט און טשיינדזשאָוווער. אויב פּראָדוקטן האָבן פאַרשידענע דיאַמעטערס אָדער קאָוטינג רעקווירעמענץ, רעכענען רעפּריזענאַטיוו קאַסעס אלא ווי רילייינג אויף איין דורכשניטלעך.
פרעגן די סאַפּלייער צו זאָגן די לימאַטינג בינע און יעדער האַשאָרע הינטער די קאַפּאַציטעט אָפּשאַצונג. אויב דער פּראָצעס צייט דעפּענדס אויף כעמיע אָדער פארלאנגט קאָוטינג פאָרשטעלונג וואָס איז נאָך נישט וואַלאַדייטאַד, צייכן די רעזולטאַט ווי דערווייַליק. דאָס איז מער קרעדאַבאַל ווי ווענדן אַ פרי אָפּשאַצונג אין אַ געראַנטיד קורס.
א נוציק קאַפּאַציטעט פּלאַן סעפּערייץ מעטשאַניקאַל אַוויילאַבילאַטי, פּראָצעס צייט און קוואַליטעט טראָגן. עס אויך דערקלערט וואָס די סאַפּלייער קענען באַווייַזן בעשאַס FAT און וואָס מוזן זיין וועראַפייד שפּעטער מיט פּלאַץ יוטילאַטיז און פּראָדוקציע כעמיע.
יוטילאַטיז דאַרפֿן אַ קאַנעקשאַן פּלאַן
א ציטאַט פון די פּרויעקט זאָל נישט רשימה בלויז גאַנץ עלעקטריקאַל מאַכט. עס זאָל ידענטיפיצירן וואָולטידזש און אָפטקייַט אַסאַמפּשאַנז, רעקטאַפייער פאָדערונג, באַהיצונג אָדער קאָאָלינג פאָדערונג, פּראָצעס-וואַסער און שווענקען-וואַסער פאָדערונג, קאַמפּרעסט לופט, ויסמאַטערן, דריינאַדזש און קיין טעמפּעראַטור קאָנטראָל ינטערפייסיז. דער קשר פּלאַן זאָל געבן אָרט, מאַסע, קוואַליטעט און פֿאַראַנטוואָרטלעכקייט פֿאַר יעדער נוצן.
וואַסער קוואַליטעט קענען השפּעה רינסינג און פּראָצעס פעסטקייַט, בשעת פּלאַץ טעמפּעראַטור און קאָאָלינג קאַפּאַציטעט קענען השפּעה טערמאַל קאָנטראָל. דער קוינע זאָל צושטעלן פאַקטיש פּלאַץ טנאָים. דער סאַפּלייער זאָל ידענטיפיצירן ווו די לעצט קאַנסאַמשאַן דעפּענדס אויף דעם פּראָצעס רעצעפּט, אַפּערייטינג שעה אָדער היגע ינווייראַנמענאַל פּלאַן.
אויסלייג איז גלייַך וויכטיק. דער קוינע זאָל צושטעלן די בנימצא בנין קאָנווערט, שטאָק לאָודינג, אַקסעס מאַרשרוט, ליפטינג טנייַ, וישאַלט רעשוס און סערוויס טרענטש קאַנסטריינץ. עקוויפּמענט וואָס פיץ די פּראָדוקציע שטח אויף פּלאַן קען נאָך זיין שווער צו ינסטאַלירן אָדער טייַנען אויב די ינטערפייסיז זענען איגנאָרירט.
ווענטאַליישאַן און ווייסטוואָטער זענען פּראָיעקט ינטערפייסיז
עלעקטראָפּלאַטינג פּראַסעסאַז קענען מאַכן רעגיאַלייטאַד לופט ימישאַנז און ווייסטוואָטער סטרימז. די אָנווענדלעך רעקווירעמענץ אָפענגען אויף כעמיע, דזשוריסדיקשאַן, פּראָדוקציע וואָג און פּלאַץ פּערמיץ. דעריבער, די עקוויפּמענט RFQ מוזן זאָגן די פּלאַננעד כעמיע און היגע העסקעם יקער, און ויסמיידן די האַשאָרע אַז אַ נאָרמאַל מאַשין פּעקל אויטאָמאַטיש סאַטיספייז יעדער אָרט.
דעפינירן ווער דיזיינז און סאַפּלייז ינקלאָוזשערז, יקסטראַקשאַן כודז, דאַקטוואָרק, פאַנס, סקראַבערז, מאָניטאָרינג פונקטן, שווענקען וואַסער סעגרעגאַציע, זאַמלונג טאַנגקס, ווייסטוואָטער באַהאַנדלונג און אָפּזאָגן קאַנעקשאַנז. אויב די שורה סאַפּלייער גיט בלויז קשר פונקטן, די צובינד דאַטן מוזן נאָך זיין דיטיילד גענוג פֿאַר די ינווייראַנמענאַל קאָנטראַקטאָר פון די קוינע.
די אַקסעפּטאַנס פּלאַן זאָל באַשטעטיקן די גשמיות ייַנמאָנטירונג און פאַנגקשאַנאַל אָפּעראַציע פון סאַפּלייד ינטערפייסיז. רעגולאַטאָרי העסקעם בלייבט אונטער די גאַנץ אינסטאַלירן סיסטעם, אַפּערייטינג כעמיע, פּערמיץ און היגע אויטאָריטעט רעקווירעמענץ - ניט בלויז די קויפן פון אַ שורה קאָמפּאָנענט.
ווי זאָל קאָנטראָלס און טרייסאַביליטי זיין ספּעסיפיעד?
אָטאַמיישאַן פאַרנעם זאָל נאָכגיין די פּראָדוקציע און קוואַליטעט סיסטעם. בויערס זאָל דעפינירן פארלאנגט רעסאַפּיז, באַניצער אַקסעס לעוועלס, טייל לעגיטימאַציע, סיקוואַנס טראַקינג, שרעק געשיכטע, ינטערלאָקקס, פּאַראַמעטער רעקאָרדס, דאַטן אַרויספירן און קאָמוניקאַציע מיט פאַבריק סיסטעמען. דו זאלסט נישט דאַרפן אַ פּראָטאָקאָל אָדער ווייכווארג שטריך סייַדן עס איז נייטיק און געשטיצט דורך די פּרויעקט אַרקאַטעקטשער.
די פאַנגקשאַנאַל פּלאַן זאָל דערקלערן וואָס כאַפּאַנז בעשאַס אַ מאַכט יבעררייַס, סענסער שולד, פּאָמפּע דורכפאַל, ויסמאַטערן שולד, איבער-טעמפּעראַטור צושטאַנד אָדער דערענדיקט אַריבערפירן. זיכערהייט פאַנגקשאַנז און פּראָצעס ינטערלאָקקס מוזן זיין ריוויוד דורך קוואַלאַפייד פּאַרטיעס קעגן די לעצט מאַשין, כעמישער און פּלאַץ פּלאַן.
טרייסאַביליטי זאָל פאַרבינדן די פּראַסעסט פּעקל אָדער וואָרקפּיעסע צו די רעקאָרדעד פּראָצעס אינפֿאָרמאַציע און דורכקוק זאָגן. אויב דאָס איז פארלאנגט, זאָגן ווי די ידענטיפיער קומט אין די סיסטעם און וואָס דאַטן מוזן זיין ריטיינד. א דזשאַנעריק "דאַטן לאָגינג ינקלודעד" דערקלערונג איז צו ווייג פֿאַר אַקסעפּטאַנס.
באַזונדער ויסריכט אַקסעפּטאַנס פון קאָוטינג אַקסעפּטאַנס
מעטשאַניקאַל און עלעקטריקאַל פעט קענען באַשטעטיקן פֿאַרזאַמלונג, באַוועגונג, קאָנטראָלס, אַלאַרמס און דאַקיומענטאַד ינטערפייסיז. עס קען נישט באַווייַזן די לעצט פּראָדוקציע קאָוטינג אונטער די כעמיע פון די קוינע, יוטילאַטיז און פול וואָרקפּיעסע מישן. קאָנווערסעלי, אַ גוט קאָוטינג אויף איין מוסטער קען נישט באַווייַזן אַז יעדער מעטשאַניקאַל, קאָנטראָל און ינווייראַנמענאַל פאָדערונג איז איבערגעגעבן.
שאַפֿן צוויי פארבונדן אַקסעפּטאַנס לייַערס:
- אַקסעפּטאַנס פון ויסריכט: דימענשאַנז, קאַמפּאָונאַנץ, באַוועגונג, גאַרדז, קאָנטראָלס, יוטילאַטיז, אַלאַרמס, דאָקומענטן און אַרייַנגערעכנט אַגזיליערי סיסטעמען.
- פּראָצעס / פּראָדוקט אַקסעפּטאַנס: באוויליקט סאַמפּאַלז, קאָוטינג פאָדערונג, דימענשאַנאַל רעזולטאַט, אויסזען, אַדכיזשאַן אָדער אנדערע ספּעסיפיעד טעסץ, טרופּוט פאַל און טרייסאַביליטי.
דער אָפּמאַך זאָל זאָגן וואָס טעסץ פאַלן ביי די סאַפּלייער, וואָס פאַלן נאָך ייַנמאָנטירונג און וואָס דאַרפן פּראָדוקציע כעמיע אָדער דריט-פּאַרטיי לאַבאָראַטאָריעס. עס זאָל אויך דעפינירן די ענטפער צו אַ דיווייישאַן, אַרייַנגערעכנט קערעקטיוו קאַמף, ריטעסט און האַסקאָמע אויטאָריטעט.
ווי זאָל בויערס אָפּשאַצן די האָריזאָנטאַל קעסיידערדיק שורה פון Haige?
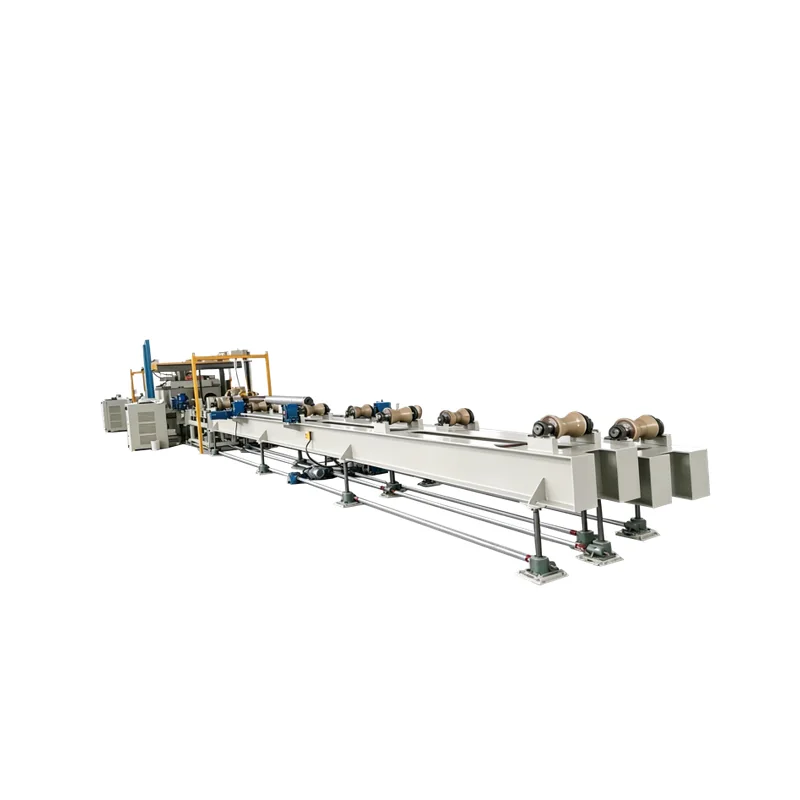
הייגע האָריזאָנטאַל קעסיידערדיק ילעקטראַפּלייטינג פּראָדוקציע שורה גיט אַ באַטאָנען סטאַרטינג פונט פֿאַר לאַנג סילינדריקאַל וואָרקפּיעסעס. די קראַנט פּראָדוקט דאַטן יידענאַפייד אַ אַפּלאַקיישאַן פֿאַר לאַנג מאַנדראַלז, אַ ליסטעד דיאַמעטער קייט פון 90-280 מם, אַ ליסטעד לענג קייט פון 10,000-13,000 מם און אַ 2-קאַנאַל / 1-שטריקל פּראָצעס קאַנפיגיעריישאַן.
די וואַלועס באַשרייַבן די ארויס קאַנפיגיעריישאַן; זיי טאָן ניט מיינען אַז יעדער פּרויעקט אָדער טייל אין די דימענשאַנאַל קאָנווערט איז אויטאָמאַטיש קאַמפּאַטאַבאַל. דער קוינע זאָל בעטן באַשטעטיקונג פון סאַבסטרייט, מאַסע, סוף דזשיאַמאַטרי, שטיצן און ראָוטיישאַן, עלעקטריקאַל קאָנטאַקט, קאָוטינג פליכט, פּראָצעס סיקוואַנס, ציקל אַסאַמפּשאַנז און גאַנץ צושטעלן גרענעץ. דער סאַפּלייער זאָל אויך ידענטיפיצירן וואָס וואַלועס זענען פאַרפעסטיקט פּראָדוקט דאַטן און וואָס דאַרפן ינזשעניעריע רעצענזיע.
פֿאַר פּראַדזשעקס אַרויס די ליסטעד וואָרקפּיעסע משפּחה, טאָן ניט יבערנעמען אַז סקיילינג די דימענשאַנז איז גענוג. בעטן אַ פּרויעקט-ספּעציפיש טעכניש רעצענזיע און אַ אנגעצייכנט דיווייישאַן אָדער אָלטערנאַטיוו פאָרשלאָג.
וואָס פּראָסט ייַנשאַפונג מיסטייקס פאַרקרימען די פאַרגלייַך?
- ניצן בלויז די טייל קאָנווערט. מאַסע, סוף דזשיאַמאַטרי, ראָוטיישאַן און קאָנטאַקט רעקווירעמענץ בלייבן אַנדיפיינד.
- לאָזן פּרעטרעאַטמענט אַרויס די רפק. קוואָטעס דעמאָלט אַרייַננעמען פאַרשידענע סטאַרטינג באדינגונגען.
- קאַמפּערינג די רעזולטאַט פון די נאָמען. פּראָדוקט מישן, פּראָצעס צייט, טשאַנגאָוווער און טראָגן אַסאַמפּשאַנז קען זיין אַנדערש.
- אַסומינג ינווייראַנמענאַל ויסריכט איז אַרייַנגערעכנט. ווענטילאַטיאָן און ווייסטוואָטער ריספּאַנסאַבילאַטיז קענען בלייַבן אַנפּרייסט.
- אַקסעפּטינג "אָטאַמאַטיק" אָן אַ פאַנגקשאַנאַל באַשרייַבונג. רעסיפּעס, אַלאַרמס, טרייסאַביליטי און פאַבריק קאָמוניקאַציע קען נישט גלייַכן.
- ניצן איין מוסטער ווי גאַנץ אַקסעפּטאַנס. א מוסטער רעזולטאַט קען נישט פאַרבייַטן ויסריכט, דאַקיומענטיישאַן און פליכט-ציקל וועראַפאַקיישאַן.
וואָס זאָל אַ רפק פֿאַר עלעקטראָפּלאַטינג פּראָדוקציע שורה אַרייַננעמען?
צושטעלן וואָרקפּיעסע דראַווינגס און רעוויזיע; סאַבסטרייט און סאַפּלייד צושטאַנד; מינימום, נאָרמאַל און מאַקסימום דימענשאַנז און מאַסע; פּראָדוקציע מישן; קאָוטינג ציל און באוויליקט באַשרייַבונג; מאַסקט און קאָנטאַקט געביטן; ינקאַמינג ייבערפלאַך; פּראָצעס סיקוואַנס; פארלאנגט פּרעטרעאַטמענט און פּאָסטן-באַהאַנדלונג; ציל קאַפּאַציטעט און שיפץ; האַנדלינג באַגריף; בנין אויסלייג; יוטילאַטיז; ווענאַליישאַן און ווייסטוואָטער באדערפענישן; קאָנטראָלס און דאַטן ינטערפייסיז; דורכקוק מעטהאָדס; FAT און SAT פּלאַן; מוסטער טיילן; דאָקומענט שפּראַך; ספּער-טיילז פאַרנעם; פֿאַראַנטוואָרטלעכקייט פֿאַר ינסטאַלירונג און קאַמישאַנינג; קוואַנטיטי; דעסטיניישאַן; און אָנווענדלעך פּרויעקט אָדער רעגולאַטאָרי רעקווירעמענץ.
דאַרפן די סאַפּלייער צו צוריקקומען יעדער פעלד ווי באשטעטיקט / דעוויאַטיאָן / אנדער ברירה / קוינע אַרייַנשרייַב פארלאנגט, צוזאַמען מיט אַ פּראָצעס לויפן, אויסלייג, נוצן פּלאַן, פֿאַראַנטוואָרטלעכקייט מאַטריץ און אַקסעפּטאַנס פאָרשלאָג. בויערס מיט די צוגעגרייט ינפּוץ קענען שיקן זיי דורך די Haige פּרויעקט אָנפרעג בלאַט פֿאַר אַ פּרויעקט-ספּעציפיש טעכניש רעצענזיע.


