
Abraziv kamarni parlatish mashinasiga buyurtma berishda qanday ish qismining tafsilotlari muhim?
Abrasiv kamarni polishing mashinasi faqat diametr diapazoni yoki istalgan ko'rinishdan tanlanmasligi kerak. Qabul qiluvchilar birinchi navbatda materialni, ishlov beriladigan qismning geometriyasini, o'lcham oralig'ini, kiruvchi sirt holatini, olib tashlanishi kerak bo'lgan nuqsonlarni, talab qilinadigan yakuniy tugatish, ruxsat etilgan zaxiralarni olib tashlash, ishlab chiqarish tezligi va tekshirish usulini aniqlashlari kerak. Ushbu ma'lumotlar ilovaga engil pardozlash, boshqariladigan nuqsonlarni yo'qotish, kichraytirish yoki ko'p bosqichli abraziv kerakmi yoki yo'qligini va bitta mashina konfiguratsiyasi mahsulot tarkibini to'liq qamrab olishini aniqlaydi. Shuning uchun foydali RFQ ulanishi kerak ish qismi holati → tugatish maqsadi → jarayon marshruti → uskuna konfiguratsiyasi → namunaviy dalillar. To'g'ri mashina - bu shunchaki sanab o'tilgan eng katta quvvatga ega model emas, balki kerakli tezlikda vakil qismlarda belgilangan natijani ishlab chiqaradigan mashinadir.
Mashina modelidan emas, balki ish qismidan boshlang
"Metalni parlatish" atamasi juda turli ishlab chiqarish vazifalarini o'z ichiga oladi. Bitta xaridor chizishdan oldin to'g'ridan-to'g'ri uglerodli po'lat barlardan engil oksidlanishni olib tashlashi kerak bo'lishi mumkin. Yana biri millerdagi ishlov berish belgilarini aralashtirishi kerak bo'lishi mumkin. Uchinchisi zanglamaydigan po'latdan yasalgan quvurlarda izchil kosmetik qoplamaga muhtoj bo'lishi mumkin. Uchalasi ham abraziv kamarni o'z ichiga olishi mumkin, ammo ular bir xil aloqa bosimi, abraziv ketma-ketlik, oziqlantirish, qo'llab-quvvatlash, ekstraktsiya yoki tekshirish talablarini yaratmaydi.
Modelni muhokama qilishdan oldin, ish qismlari oilasini tayyorlang. Alohida dumaloq bar, trubka, shaft va profilli mahsulotlar; moddiy daraja yoki moddiy oilani aniqlash; va minimal va maksimal diametri yoki kesimini, uzunligi va massasini ayting. Agar mahsulot aralashmasi egilgan, konusli, pog'onali yoki tartibsiz qismlarni o'z ichiga olsa, ularni oziqlantiruvchi mashina qabul qilishi mumkin deb o'ylamasdan, ularni alohida aniqlang.
Shuning uchun xaridorlar haqiqiy mahsulot assortimentidan boshlashlari va keyin yetkazib beruvchini ko'rib chiqishlari kerak metallni silliqlash mashinasi toifasi. Kategoriya mavjud tugatish usullarini o'rnatishga yordam beradi, ish qismi ma'lumotlari esa qaysi yondashuv qo'shimcha baholashga loyiqligini aniqlaydi.
Kiruvchi sirt holati jarayonni qanday o'zgartiradi?
"Xom ashyo" etarli sirt tavsifi emas. Yetkazib beruvchi jilolashdan oldin nima borligini bilishi kerak: tegirmon shkalasi, zang, chizilgan izlar, tozalash chiziqlari, issiqlik bilan ishlov berish oksidi, ishlov berish belgilari, burmalar, tirnalgan joylar yoki ilgari qayta ishlangan sirt. Fotosuratlar yordam beradi, lekin vakillik namunasi va yozma nuqson ta'rifi faqat fotosuratlarga qaraganda foydaliroqdir.
Kamchilikning jiddiyligi va tarqalishi muhim ahamiyatga ega. Sayoz, uzluksiz yo'nalish belgisi izolyatsiyalangan chuqurlardan farq qiladi. Yorqinlikni yaxshilaydigan jarayon, ortiqcha zaxiralarni olib tashlamasdan, chuqur nuqsonni bartaraf eta olmaydi. Xuddi shunday, izchil tugatish uchun mo'ljallangan chiziq to'g'rilikni, katta o'lchamdagi xatolarni yoki yuqori oqim jarayoniga tegishli bo'lgan moddiy nuqsonlarni tuzatishi kutilmasligi kerak.
Qabul qiluvchilar parlatish bosqichidan oldin qaysi nuqsonlarni olib tashlash kerakligini, qaysi biri qolishi mumkinligini va qaysi biri rad etilishi kerakligini aytishi kerak. Bu chegara, kotirovkaning, zavod haqiqatda tuzatuvchi silliqlashni kutayotganda, mashina faqat engil pardozlash ishlarini bajaradi, deb o'ylashdan saqlaydi.
Tugatishni qabul qilish talabi sifatida belgilang
"Silliq", "yorqin" va "oynaga o'xshash" kabi so'zlar to'liq qabul qilish mezonlari emas. Ular vizual maqsad sifatida foydali bo'lishi mumkin, ammo RFQ ularni o'lchanadigan yoki tasdiqlangan ma'lumotnomaga ulashi kerak. Ilovaga qarab, bu sirt pürüzlülüğü, tasdiqlangan vizual namuna, yo'nalish namunasi, nuqson chegarasi, qoplamani tayyorlash holati yoki ularning kombinatsiyasini o'z ichiga olishi mumkin.
Sirtning pürüzlülüğü va tashqi ko'rinishi bir-biriga bog'liq, lekin bir-birini almashtirib bo'lmaydi. Ikkita sirt turli yo'nalish chiziqlari, porlashi yoki mahalliy nuqsonlarni ko'rsatganda o'xshash pürüzlülük ko'rsatkichlariga ega bo'lishi mumkin. Aksincha, vizual yorug'lik maydoni to'liq uzunlikning kerakli pürüzlülük yoki nuqsonlarni bartaraf etish talabiga javob berishini isbotlamaydi.
Agar pürüzlülük ko'rsatilgan bo'lsa, kerakli qiymatni, o'lchash usulini, asboblarni sozlashni, namuna olish joylarini va talabning keyingi qoplama yoki qoplamadan oldin yoki keyin qo'llanilishini aniqlang. Materialni, boshlang'ich holatini va funktsional maqsadini tasdiqlamasdan har bir loyihaga bitta raqamni qo'llamang.
Model tanlashdan oldin xaridorlar qaysi o'zgaruvchilarni muzlatib qo'yishlari kerak?
| Qaror qabul qilish maydoni | Xaridor kiritish | Nima uchun bu muhim | Yetkazib beruvchi dalillari |
|---|---|---|---|
| Material | Dars yoki moddiy oila va ta'minlangan holat | Aşındırıcı xatti-harakatni, issiqlik hosil bo'lishini va erishish mumkin bo'lgan tugatishni o'zgartiradi | Yozma arizani ko'rib chiqish va namuna natijasi |
| Geometriya | Bar, quvur, mil yoki profil; tekis yoki tartibsiz | Oziqlantirish, qo'llab-quvvatlash va aloqa tartibini belgilaydi | Konfiguratsiya chizmasi yoki tartibi |
| O'lcham oralig'i | Minimal/maksimal diametri yoki kesimi, uzunligi va massasi | Model, ishni qo'llab-quvvatlash va o'zgartirish doirasini boshqaradi | Tasdiqlangan operatsion konvert |
| Kiruvchi holat | O'lchov, zang, izlar, burmalar va nuqson chuqurligi | Olib tashlash vazifasi va abraziv bosqichlarni belgilaydi | Sinov namunasi va yozuvdan oldin/keyin |
| Yakuniy holat | Pürüzlülük, tashqi ko'rinish va ruxsat etilgan qoldiq nuqsonlar | Subyektiv umidlarni emas, balki qabul qilishni o'rnatadi | Tekshirish usuli va tasdiqlangan namuna |
| Zaxiralarni olib tashlash | Ruxsat etilgan o'lchamlarni o'zgartirish yoki olib tashlash maqsadi | Haddan tashqari ishlov berish yoki bajarilmagan nuqsonlarni bartaraf etish umidlarini oldini oladi | Sinov o'lchovi va jarayon taklifi |
| O'tkazish qobiliyati | Soatiga qismlar, smenada tonna yoki chiziq tezligi talabi | Tugatish sifatini ishlab chiqarish quvvati bilan bog'laydi | Tsiklni taxmin qilish va chiziq konfiguratsiyasi |
| Atrof-muhit | Changni yig'ish, shovqin, kommunal xizmatlar va zavod cheklovlari | Yordamchi doirani va o'rnatishga tayyorligini aniqlaydi | Utilitlar ro'yxati va interfeys jadvali |
Nima uchun o'lcham oralig'i va mahsulot aralashmasi alohida ko'rib chiqishga muhtoj?
Mahsulot sahifasidagi model diapazoni qisqa ro'yxatga olish uchun foydalidir, lekin u har bir ish qismini bitta sozlash ostida qayta ishlash mumkinligini isbotlamaydi. Diametri, uzunligi, kesim shakli, vazni va materiali oziqlantirish barqarorligi va tayanchiga ta'sir qilishi mumkin. Zavod tez-tez kichik barlar va katta quvurlar o'rtasida almashinsa, o'zgarishlar ishlab chiqarishga ta'sir qilishi mumkin.
Haige mahsuloti ma'lumotlari turli diametrli diapazonlarga, minimal ish qismi uzunligiga, besleme tezligiga va vosita konfiguratsiyasiga ega bo'lgan bir nechta abraziv kamar abraziv mashinalari modellarini sanab o'tadi. Bu qadriyatlar universal mashina emas, balki oilani tasvirlaydi. Xaridor aniq taklif qilingan modelni so'rashi va etkazib beruvchidan qaysi kirish qiymatlari standart, ixtiyoriy, loyihaga xos yoki ko'rib chiqilgan diapazondan tashqarida ekanligini belgilashni so'rashi kerak.
Mahsulotlar aralashmasi keng bo'lsa, uni oddiy ishlab chiqarish oilasiga va istisno mahsulotlarga bo'ling. Kotirovkada alohida mahsulotlar boshqa sozlashni, pasaytirilgan tezlikni, yordamchi yordamni, boshqa modelni yoki alohida jarayonni talab qiladimi yoki yo'qligini ko'rsatishi mumkin.
Qabul qiluvchilar abraziv tanlovni tugatish maqsadi bilan qanday bog'lashlari kerak?
Abrasiv kamar - bu ishga tushirilgunga qadar qoldiriladigan detal emas, balki sarflanadigan jarayon. Aşındırıcı turi, silliqlash ketma-ketligi, kamar tezligi, aloqa bosimi va bosqichlar soni olib tashlash tezligi, issiqlik va sirt naqshiga ta'sir qiladi. Biroq, to'g'ri kombinatsiyani faqat material nomidan ishonchli tanlab bo'lmaydi.
Amaliy yo'l vakillik namunalarini taqdim etish va qabul qilish natijasini aniqlashdir. Keyin yetkazib beruvchi sinov uchun kamar ketma-ketligini va ish oynasini taklif qilishi mumkin. Xaridor kiruvchi holatni, ishlatiladigan kamar spetsifikatsiyasini, o'tish yoki bosqichlarni, oziqlantirish holatini, yakuniy o'lchovni va vizual natijani qayd etishi kerak. Ushbu yozuv boshlang'ich jarayon retsepti bo'ladi - kelajakdagi har bir partiya bir xil harakat qilishiga kafolat emas.
Iste'mol qilinadigan xizmat muddati, shuningdek, belgilangan sharoitlarda sinov natijasi sifatida ko'rib chiqilishi kerak. Bu miqyos, ifloslanish, olib tashlash vazifasi va operatsion intizom bilan farq qiladi. Yetkazib beruvchilarni boshqa ish qismidan olingan qo'llab-quvvatlanmaydigan "tasma muddati" raqami orqali solishtirishdan saqlaning.
Qayerda issiqlik xarid muammosiga aylanadi?
Abrasiv aloqa issiqlik hosil qiladi. Xarid qilish masalasi shunchaki mashina qismni jilo qila oladimi yoki yo'qmi, balki uni qabul qilib bo'lmaydigan rangsiz, buzilishsiz, sirt shikastlanishisiz yoki rejalashtirilgan ish aylanishi ostida kamarning beqaror ishlashisiz qila oladimi. Yupqa devorli quvurlar, issiqlikka sezgir materiallar va uzoq davom etadigan ishlar alohida ko'rib chiqishni talab qilishi mumkin.
RFQda sovutish suvi yoki moylash ruxsat etilganmi, oxirgi sirt quruq qolishi kerakmi va keyinroq tozalash, qoplama yoki qoplama ifloslanishga cheklovlar qo'yadimi yoki yo'qligini ko'rsatishi kerak. Yetkazib beruvchi tavsiya etilgan jarayonni va har qanday zarur bo'lgan ekstraksiya yoki suyuqlik bilan ishlash interfeysini aniqlashi kerak. Keyin xaridor uni vakillik namunasi va ishlab chiqarish tezligi sinovida tekshirishi kerak.
Chang yig'ish - bu mashina ko'lamining bir qismi
Silliqlash va parlatish zarrachalar hosil qilishi mumkin va haqiqiy xavf ish qismiga, qoplamaga, ifloslanishga va abrazivga bog'liq. Shuning uchun, "chang yig'uvchi o'z ichiga oladi" to'liq loyiha ta'rifi emas. Xaridorlar moddiy ma'lumot va tegishli sayt talablarini taqdim etishlari kerak, so'ngra etkazib beruvchidan yig'ish joylarini, kanal interfeyslarini, havo oqimi taxminlarini, filtrlash hajmini va xaridorning javobgarligi qoladigan narsalarni aniqlashni so'rashi kerak.
Mashina sxemasi, shuningdek, kamarni almashtirish, tozalash va yig'ilgan changni tozalash uchun ruxsatni ko'rsatishi kerak. Agar yetkazib beruvchi asosiy kollektorni chiqarib tashlasa, kotirovka hali ham zavodning qazib olish loyihasi uchun zarur bo'lgan ulanish ma'lumotlarini taqdim etishi kerak. Mahalliy kasbiy va ekologik talablar loyihaga xos bo'lib qoladi va xaridor tomonidan ko'rib chiqilishi kerak.
Sinov namunasi qanday tuzilishi kerak?
Mazmunli sinov nafaqat eng oson qismi, balki ishlab chiqarishni ifodalovchi namunalardan foydalanadi. Eng keng tarqalgan ish qismini, eng kichik va eng katta tegishli o'lchamlarni va eng qiyin kiruvchi sirt holatini kiriting. Har bir namunani uning jarayon yozuvi natijasiga mos kelishi uchun belgilang.
Tasdiqlash rejasi quyidagilarni belgilashi kerak:
- kiruvchi material, geometriya va nuqson holati;
- talab qilinadigan yakuniy pürüzlülük va vizual mos yozuvlar;
- ishlov berishdan oldin va keyin muhim o'lchamlar;
- abraziv ketma-ketlik va operatsion taxminlar;
- tekshirish joylari va asboblari;
- qabul qilinadigan qoldiq nuqsonlar va rad etish mezonlari;
- natija jarayonni namoyish qilish yoki shartnomani qabul qilish namunasi bo'ladimi.
Tasdiqlangandan so'ng, namuna, fotosuratlar, o'lchov hisoboti va kelishilgan jarayon eslatmalarini saqlang. Agar ishlab chiqarish materiali yoki kiruvchi holat keyinchalik o'zgarsa, yangi sinov talab qilinadimi yoki yo'qligini ko'rib chiqing.
Xaridorlar Haigening abraziv kamarni polishing mashinasini qanday baholashlari kerak?
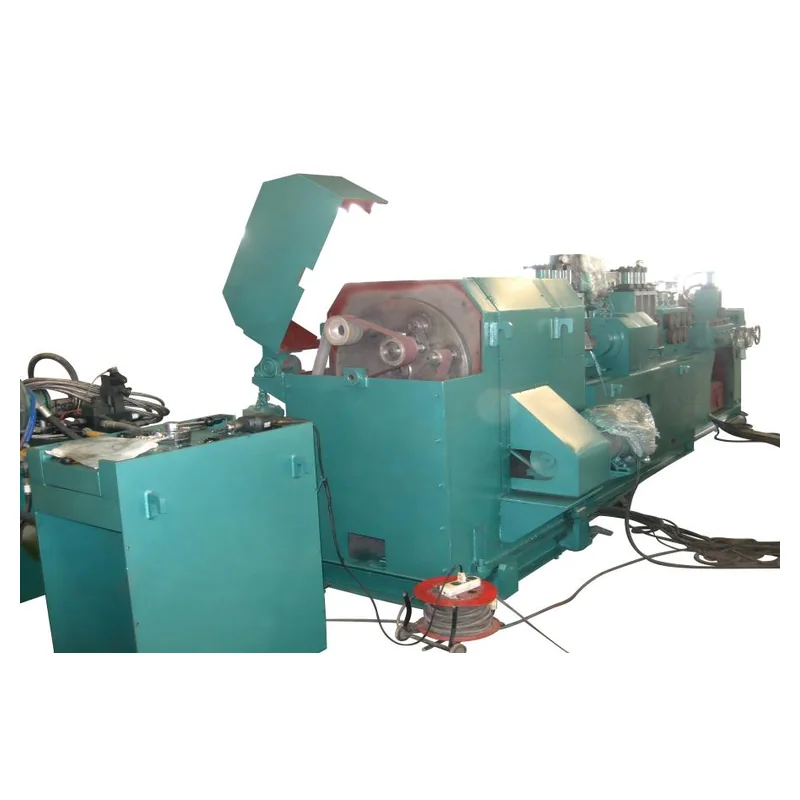
The Haige abraziv kamarni silliqlash mashinasi sahifa barlar, quvurlar, shaftlar va profillar uchun haqiqiy model oilasini taqdim etadi. Unda modelga xos diametr diapazonlari, minimal uzunliklar, tezliklar, pürüzlülük ma'lumotlari va vosita konfiguratsiyasi ro'yxati keltirilgan. Ushbu nashr etilgan qiymatlar dastlabki skrining uchun mos keladi, ammo taklif qilingan model hali ham xaridorning to'liq ish qismlari diapazoni va qabul qilish rejasi bilan tasdiqlanishi kerak.
Haigedan taklif qilingan konfiguratsiyani aniq namunasi, tegishli ish qismi konverti, jilovlash stantsiyalari, oziqlantirish va qo'llab-quvvatlash tartibi, abraziv taxminlar, changni yig'ish chegarasi, boshqaruv elementlari, yordamchi dasturlar va chiqarib tashlangan narsalar bilan qaytarishini so'rang. Material yoki sinovga bog'liq bo'lgan har qanday qiymat shartsiz ishlab chiqarish natijasi sifatida emas, balki shunga mos ravishda etiketlanishi kerak.
Qayta ishlashni yaratishda qanday umumiy RFQ xatolari bor?
- Faqat maksimal diametrni yuborish. Minimal o'lcham, uzunlik, massa va geometriya bir xil darajada muhim bo'lishi mumkin.
- Dalilsiz "oynani tugatish" dan foydalanish. Yetkazib beruvchi sub'ektiv maqsadni doimiy ravishda baholay olmaydi yoki isbotlay olmaydi.
- Kiruvchi nuqsonga e'tibor bermaslik. Yengil pardozlash va chuqur nuqsonlarni bartaraf etish turli vazifalardir.
- Model tezligini bir xil tugatishsiz taqqoslash. Kerakli ishlab chiqarish sifati doimiy bo'lgandagina o'tkazuvchanlik mazmunli bo'ladi.
- Chang chiqarishni interfeys jadvalidan tashqarida qoldirish. Belgilanmagan ulanish o'rnatishni kechiktirishi mumkin.
- Ishlab chiqarishni ifodalamaydigan toza namunani tasdiqlash. Keyin sud jarayoni ommaviy operatsiya uchun zaif dalillarni taqdim etadi.
Abrasiv kamar polishing mashinasi RFQ nimani o'z ichiga olishi kerak?
Material darajasi va holatini qo'shing; ish qismi shakli; minimal va maksimal diametri yoki kesimi; uzunligi va massasi; kiruvchi sirt fotosuratlari va vakillik namunalari; kamchiliklarni bartaraf etish; ruxsat etilgan zaxiralarni olib tashlash; yakuniy pürüzlülük va vizual standart; ishlab chiqarish aralashmasi; maqsadli o'tkazish qobiliyati; yuqori va quyi oqim jarayonlari; sovutish suvi cheklovlari; changni yig'ish talablari; kommunal xizmatlar; chiziq tartibi; tekshirish usuli; sinov talablari; zarur hujjatlar; miqdori; maqsad; va o'rnatish mas'uliyati.
Yetkazib beruvchidan har bir elementga shunday javob berishini so'rang Tasdiqlangan / Og'ish / Muqobil / Xaridor kiritish talab qilinadi. Ish qismi ma'lumotlari va namunaviy reja tayyor bo'lgach, ularni elektron pochta orqali yuboring Haige metall pardozlash uskunalari so'rov shakli va umumiy mashina narxini emas, balki modelga xos taklifni so'rang.


