کیوں سینٹر لیس پیسنے کی درستگی پہیے، بلیڈ اور فیڈ کنٹرول پر منحصر ہے۔
A مرکز کے بغیر پیسنے والی مشین مقررہ مراکز کے درمیان بیلناکار ورک پیس کا پتہ نہیں لگاتا ہے۔ درستگی پیسنے والے پہیے، ریگولیٹنگ وہیل اور ورک ریسٹ بلیڈ کے درمیان تعلق سے حاصل ہوتی ہے، اس کے ساتھ ساتھ مستحکم فیڈ، آنے والی جیومیٹری اور پہیے کی کنٹرول شدہ حالت۔ اگر اس نظام کا کوئی حصہ بدل جاتا ہے تو، قطر، گول پن، فیڈ کا رویہ اور سطح کی تکمیل اس وقت بھی تبدیل ہو سکتی ہے جب پیسنے والا پہیہ بذات خود کوئی تبدیلی نہ ہو۔ خریداروں کو "سینٹر لیس گرائنڈنگ مشین کے بارے میں" معلومات کی تلاش ہے لہذا اس عمل کو تین نکاتی سپورٹ اینڈ کنٹرول سسٹم کے طور پر سمجھنا چاہیے نہ کہ ایک ہی کھرچنے والے پہیے کو ہٹانے والے اسٹاک کے طور پر۔
Haige کئی سینٹر لیس پیسنے والی مشین کے خاندانوں کو فراہم کرتا ہے، بشمول TDC، M10200 اور M-سیریز کا سامان۔ اس کی مصنوعات کی رینج فیڈ کے ذریعے اور پلنج/انفیڈ ایپلی کیشنز کو سپورٹ کرتی ہے، لیکن درستگی کی بحث عمل جیومیٹری سے شروع ہوتی ہے، ماڈل کے نام سے نہیں۔
مرکز کے بغیر پیسنے والی مشین مرکز کے بغیر کسی حصے کو کیسے پکڑتی ہے؟
دی سینٹر لیس پیسنے والی مشین کام کرنے کا اصول تین بنیادی عناصر پر منحصر ہے:
- پیسنے کا پہیہ: ورک پیس سے مواد کو ہٹاتا ہے۔
- ریگولیٹنگ وہیل: ورک پیس کی گردش کو کنٹرول کرتا ہے اور، فیڈ پیسنے میں، محوری حرکت کو۔
- کام اور آرام بلیڈ: پیسنے والے زون میں ورک پیس کی حمایت کرتا ہے۔
اس لیے ورک پیس کو مراکز کے درمیان بند کرنے کے بجائے باہر سے کنٹرول کیا جاتا ہے۔ ان عناصر کے درمیان جیومیٹری اس بات کا تعین کرتی ہے کہ یہ حصہ کس طرح بیٹھتا ہے، گھومتا ہے اور رابطہ زون سے گزرتا ہے۔ چونکہ سیٹ اپ ایک نظام ہے، درستگی کی وضاحت صرف پیسنے والے پہیے کے معیار سے نہیں کی جا سکتی۔
یہی وجہ بھی ہے۔ مرکز کے بغیر پیسنے والی مشین کیسے کام کرتی ہے۔ ورک پیس جیومیٹری سے براہ راست جڑا ہوا ہے۔ گول سلاخیں، شافٹ، رولرس اور بازو ایک مسلسل بیلناکار سطح کے ساتھ قدرتی امیدوار ہیں. رکاوٹ والی سطحوں، مضبوط قدموں، ٹیپرز یا غیر گول حصوں کے لیے مختلف موڈ یا کسی اور عمل کے جائزے کی ضرورت ہو سکتی ہے۔
ورک پیس کی اونچائی پیسنے والی جیومیٹری کو کیوں بدلتی ہے۔
پہیے کے مراکز کے نسبت ورک پیس کی پوزیشن اس بات پر اثر انداز ہوتی ہے کہ رابطہ قوتیں اس حصے پر کیسے کام کرتی ہیں۔ کام کے آرام سے بلیڈ اس اونچائی کو قائم کرنے میں مدد کرتا ہے۔ اگر سپورٹنگ پوزیشن بدل جاتی ہے، تو پیسنے والے پہیے، ریگولیٹنگ وہیل اور ورک پیس کے درمیان تعلق بھی بدل جاتا ہے۔
حصولی کے لیے، اہم نکتہ یہ نہیں ہے کہ ایک عالمگیر بلیڈ کی اونچائی متعین کی جائے۔ مشین فراہم کنندہ کو اصل قطر کی حد اور پیسنے کے موڈ کے لیے سیٹ اپ ونڈو کی وضاحت کرنی چاہیے۔ خریداروں کو یہ سمجھنا چاہئے۔ سینٹر لیس پیسنے کا کام باقی بلیڈ جیومیٹری درستگی کے نظام کا حصہ ہے اور اسے برقرار رکھا جانا چاہئے اور مستقل طور پر سیٹ کیا جانا چاہئے۔
پہنا ہوا یا غلط طریقے سے منتخب کیا گیا بلیڈ جزوی سپورٹ کو متاثر کر سکتا ہے یہاں تک کہ جب پیسنے والے پہیے کو تازہ کپڑے پہنائے جائیں۔ یہ بلیڈ کو ہارڈ ویئر کے غیر فعال ٹکڑے کے بجائے عمل کا جزو بنا دیتا ہے۔
سینٹر لیس گرائنڈنگ ریگولیٹنگ وہیل اصل میں کیا کنٹرول کرتا ہے؟
دی سینٹر لیس پیسنے والی ریگولیٹنگ وہیل گردش سے زیادہ کنٹرول کرتا ہے۔ تھرو فیڈ پیسنے میں، اس کی رفتار اور زاویہ پیسنے والے زون کے ذریعے ورک پیس کی محوری حرکت کو بھی متاثر کرتا ہے۔ اس کا مطلب ہے کہ یہ رابطے کے وقت، فیڈ کے استحکام اور پیداوار کی شرح کو متاثر کرتا ہے۔
اگر ریگولیٹنگ وہیل منصوبہ بند اسٹاک کو ہٹانے کے لیے اس حصے کو بہت تیزی سے چلاتا ہے، تو پیسنے کی حالت مکمل طور پر حاصل ہونے سے پہلے ورک پیس زون سے نکل سکتا ہے۔ اگر فیڈ کم ہو جائے تو رابطہ کا وقت بڑھ جاتا ہے، لیکن تھرو پٹ بھی بدل جاتا ہے۔ لہذا درست ترتیب کا انحصار اسٹاک الاؤنس، مواد، پہیے کی حالت، ورک پیس کے سائز اور مطلوبہ حتمی نتیجہ پر ہے۔
یہ رشتہ ایک وجہ ہے کہ خریدار کو دو کا موازنہ نہیں کرنا چاہیے۔ خودکار سینٹر لیس پیسنے والی مشین صرف فیڈ کی زیادہ سے زیادہ رفتار سے پیش کرتا ہے۔ رفتار صرف اس وقت معنی خیز ہے جب دونوں مشینوں سے ایک ہی آنے والے مواد پر ایک ہی جیومیٹری اور سطح کی ضرورت پیدا کرنے کی توقع کی جاتی ہے۔
بہت سے خریداروں کی توقع سے کہیں زیادہ کام کے لیے آرام دہ بلیڈ کیوں اہمیت رکھتا ہے۔
بلیڈ ورک پیس کو اس مقام پر سپورٹ کرتا ہے جہاں پیسنے اور ریگولیٹ کرنے والے پہیے اس پر کام کرتے ہیں۔ اس کی جیومیٹری، حالت اور پوزیشن ورک پیس کے استحکام میں معاون ہے۔ پہنا ہوا بلیڈ رابطے کا رویہ بدل سکتا ہے۔ ایک بلیڈ جو قطر یا جزوی جیومیٹری کے لیے موزوں نہیں ہے وہ دوبارہ ہونے کی صلاحیت کو کم کر سکتا ہے۔
کے لیے دھاتی بار کے لئے سینٹر لیس پیسنے والی مشین، لہذا RFQ کو ورک پیس کی حد کو ایڈریس کرنا چاہئے، نہ کہ زیادہ سے زیادہ قطر۔ اگر کوئی پلانٹ کئی بار سائز پر کارروائی کرتا ہے، تو خریدار کو پوچھنا چاہیے کہ بلیڈ کا انتخاب یا ایڈجسٹمنٹ پوری رینج میں کیسے کیا جاتا ہے اور کیا تبدیلی عمل کے سیٹ اپ کو متاثر کرتی ہے۔
فراہم کنندہ کو یہ بھی بتانا چاہیے کہ بلیڈ سے متعلقہ کون سی اشیاء معیاری مشین کی گنجائش، عام استعمال کی اشیاء یا پروجیکٹ کے لیے مخصوص ٹولنگ ہیں۔ اس سے خریدار کو بیس مشین ہارڈ ویئر کی بجائے مکمل عمل کی تیاری کا موازنہ کرنے میں مدد ملتی ہے۔
فیڈ کی رفتار کس طرح سائز اور سطح کے کنٹرول کو متاثر کرتی ہے؟
لمبے بیلناکار ورک پیسز کے لیے تھرو فیڈ پیسنا قیمتی ہے کیونکہ یہ حصہ پیسنے والے زون کے ذریعے مسلسل حرکت کر سکتا ہے۔ لیکن فیڈ کی شرح مواد کو ہٹانے کے لیے دستیاب وقت کو تبدیل کرتی ہے۔ یہ تھرو پٹ اور پیسنے کے نتیجے کے درمیان براہ راست ربط پیدا کرتا ہے۔
ایک مستحکم عمل توازن:
- آنے والا اسٹاک الاؤنس؛
- پیسنے والی وہیل کاٹنے کی حالت؛
- ریگولیٹنگ - پہیے کی رفتار اور زاویہ؛
- workpiece قطر اور مواد؛
- مطلوبہ حتمی قطر اور سطح کی حالت؛
- ہدف کی پیداوار کی شرح
یہ لمبی دم کی تلاش کے پیچھے گہرا مسئلہ ہے جیسے فیڈ کی رفتار کے ذریعے مرکز کے بغیر پیسنے. خریدار کو تنہائی میں سب سے زیادہ ممکنہ لائن کی رفتار نہیں مانگنی چاہیے۔ بہتر سوال فیڈ کی رفتار ہے جس پر نمائندہ حصوں پر متعین نتیجہ بار بار پیش کیا جا سکتا ہے۔
آنے والی بار کی سیدھا پن اب بھی کیوں اہم ہے۔
سینٹر لیس گرائنڈنگ سینٹرز کا استعمال نہیں کرتی ہے، لیکن اس کا مطلب یہ نہیں ہے کہ آنے والی بار میں لامحدود موڑ ہوسکتا ہے۔ لمبی سلاخوں کو پیسنے والے زون میں داخل ہونے، گزرنے اور باہر نکلتے وقت مستحکم رابطے اور مدد کی ضرورت ہوتی ہے۔ ضرورت سے زیادہ موڑ کھانا کھلانے میں خلل ڈال سکتا ہے اور متضاد رابطہ پیدا کر سکتا ہے۔
یہی وجہ ہے کہ بار فائننگ لائن پیسنے سے پہلے سیدھی کرنے کا استعمال کر سکتی ہے۔ Haige کے وسیع تر آلات کے پورٹ فولیو میں سینٹر لیس گرائنڈرز کے علاوہ سیدھا کرنے اور بار کو ختم کرنے والی مشینیں بھی شامل ہیں، اس لیے کسی پروجیکٹ کا جائزہ صرف گرائنڈر کی خریداری کے بجائے عمل کے راستے کے طور پر لیا جا سکتا ہے۔
کے لیے گول بار کے لئے سینٹرلیس پیسنے درخواست، خریدار کو آنے والی سیدھی، لمبائی اور سپورٹ کی شرائط کی اطلاع دینی چاہیے۔ اگر سپلائر پلانٹ کے فراہم کردہ مواد سے زیادہ سیدھا آنے والا مواد فرض کرتا ہے، تو تکنیکی طور پر درست گرائنڈر انسٹال لائن میں اب بھی کم کارکردگی دکھا سکتا ہے۔
وہیل ڈریسنگ درستگی کنٹرول کا حصہ ہے۔
سینٹر لیس پیسنے والی وہیل ڈریسنگ وہیل فارم اور کاٹنے کی حالت کو بحال کرتا ہے۔ جیسے جیسے وہیل پہنتا ہے، اس کی موثر جیومیٹری اور کاٹنے کا رویہ بدل سکتا ہے۔ اس لیے ڈریسنگ صرف دیکھ بھال سے نہیں بلکہ دہرانے کی صلاحیت سے منسلک ہے۔
پراجیکٹ کو یہ بتانا چاہیے کہ ڈریسنگ کیسے شروع کی جاتی ہے اور ڈریسنگ کے بعد کیا ہوتا ہے۔ ایک خودکار لائن میں، خریداروں کو یہ سمجھنے کی ضرورت ہو سکتی ہے کہ آیا ڈریسنگ دستی ہے، سائیکل پر مبنی ہے یا کسی اور پروسیس کنٹرول کے طریقہ کار کے ساتھ مربوط ہے، اور مشین کس طرح تصدیق شدہ آپریٹنگ حالت میں واپس آتی ہے۔
بہت کم ڈریسنگ کنٹرول بڑھنے کی اجازت دے سکتا ہے۔ ضرورت سے زیادہ ڈریسنگ پہیے کے مواد کو کھا سکتی ہے اور پیداواری وقت کو کم کر سکتی ہے۔ صحیح حکمت عملی کا انحصار ورک پیس کے مواد، سٹاک کو ہٹانے، وہیل کی تفصیلات اور پروڈکشن پیٹرن پر ہے۔
کولنٹ اور فلٹریشن درجہ حرارت سے زیادہ متاثر کرتے ہیں۔
کولنٹ گرمی کو دور کرنے میں مدد کرتا ہے، لیکن مکمل کولنٹ سسٹم سوئرف کو ہٹانے، وہیل کی حالت اور پیسنے والے زون کی صفائی کو بھی متاثر کرتا ہے۔ ناقص فلٹریشن ملبے کو دوبارہ گردش کرنے دیتا ہے، جس سے وہیل اور ورک پیس کی سطح دونوں متاثر ہوتی ہیں۔
کے لیے CNC سینٹر لیس پیسنے والی مشین پروجیکٹ، کوٹیشن موازنہ سے پہلے مشین اور کولنٹ/فلٹریشن باؤنڈری کی وضاحت کی جانی چاہیے۔ پوچھیں کہ کون سے اجزاء شامل ہیں، کون سی افادیت درکار ہے اور خریدار کی ذمہ داری کیا باقی ہے۔ یہ مت سمجھو کہ دو مشین کوٹیشن میں ایک ہی کولنٹ مینجمنٹ کا دائرہ شامل ہے۔
بہاو کا معائنہ بقایا کولنٹ یا ملبے سے بھی متاثر ہو سکتا ہے۔ اگر لائن گراؤنڈ بار براہ راست گیجنگ، پالش، ٹیسٹنگ یا پیکنگ کے لیے بھیجتی ہے، تو صفائی اور منتقلی کی شرائط کو عمل کے جائزے میں شامل کیا جانا چاہیے۔
پیسنے کی درستگی کی ایک سے زیادہ پیمائش کے ساتھ تصدیق ہونی چاہیے۔
ایک کامیاب پیسنے کی آزمائش کا اندازہ ایک قطر کی پڑھنے سے نہیں کیا جانا چاہئے۔ قبولیت کا منصوبہ اصل پروڈکٹ کی ضرورت کی عکاسی کرے۔ حصے پر منحصر ہے، خریداروں کو کئی جگہوں پر قطر، گول پن، سیدھا پن، سطح کی کھردری اور بصری سطح کی حالت کو چیک کرنے کی ضرورت پڑ سکتی ہے۔
| چیک کریں۔ | پیسنے سے پہلے | مقدمے کی سماعت کے دوران | پیسنے کے بعد |
|---|---|---|---|
| قطر | آنے والی رینج کی پیمائش کریں۔ | اسٹاک کو ہٹانے اور بڑھنے کی نگرانی کریں۔ | متعین پوزیشنوں پر تصدیق کریں۔ |
| گول پن | بیس لائن قائم کریں۔ | سیٹ اپ کے استحکام کا جائزہ لیں۔ | قبولیت کی حد کے خلاف تصدیق کریں۔ |
| سیدھا پن | آنے والی حالت کو ریکارڈ کریں۔ | فیڈ/سپورٹ رویے کا مشاہدہ کریں۔ | حتمی مصنوعات کی تصدیق کریں اگر وضاحت کی گئی ہو۔ |
| سطح کا کھردرا پن | ریکارڈ شروع کرنے کی حالت | ٹریک وہیل/ڈریسنگ اسٹیٹ | متفقہ طریقہ استعمال کرتے ہوئے پیمائش کریں۔ |
| فیڈ استحکام | لمبائی اور جیومیٹری چیک کریں۔ | گردش اور محوری حرکت کا مشاہدہ کریں۔ | بے ضابطگیوں اور حدود کو ریکارڈ کریں۔ |
| وہیل / بلیڈ کی حالت | سیٹ اپ کی تصدیق کریں۔ | ڈریسنگ یا تبدیلیاں ریکارڈ کریں۔ | عمل کے نوٹس کو محفوظ کریں۔ |
مقدمے کی سماعت کا مقصد دوبارہ قابل عمل ونڈو قائم کرنا ہے، نہ کہ ایک غیر معمولی طور پر اچھا حصہ پیدا کرنا۔
خریداروں کو ہیج کے سینٹر لیس پیسنے والے آلات کا جائزہ کیسے لینا چاہیے؟
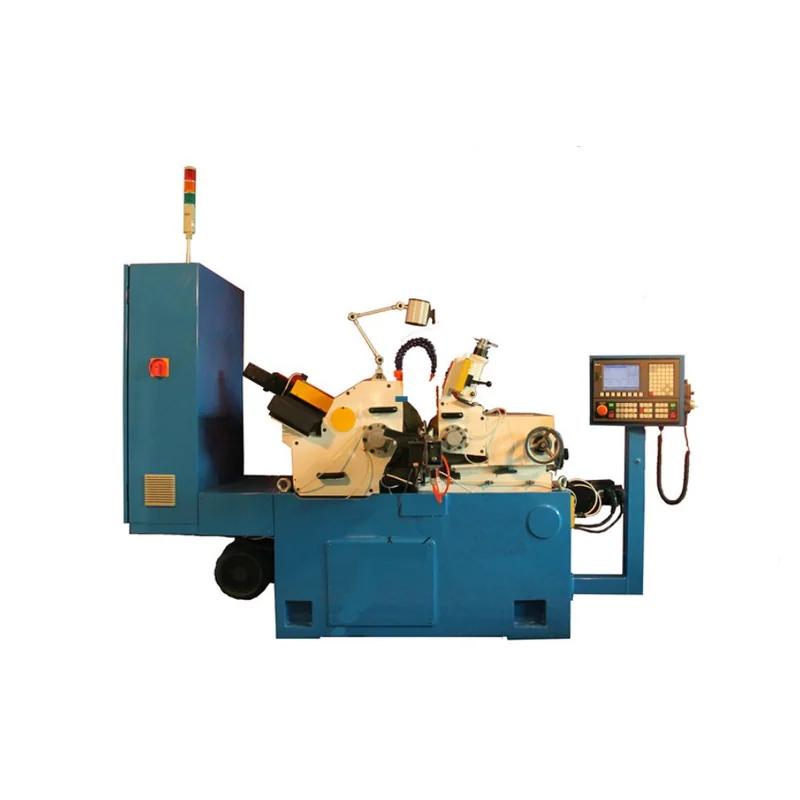
ہیج کی سینٹر لیس پیسنے والی مشین رینج میں بیلناکار ورک پیس کے لیے متعدد مشین فیملیز شامل ہیں۔ دی TDC سینٹر لیس پیسنے والی مشین ایک متعلقہ مصنوعات کی مثال ہے کیونکہ اس کی شائع شدہ تفصیل پیسنے والے پہیے، ریگولیٹنگ وہیل اور ورک ریسٹ سسٹم کی شناخت کرتی ہے اور خودکار فیڈنگ انضمام کے ساتھ مسلسل پیسنے کی وضاحت کرتی ہے۔
وہ پروڈکٹ کی معلومات شارٹ لسٹنگ کے لیے مفید ہے۔ حتمی انتخاب کے لیے ابھی بھی ورک پیس کی ڈرائنگ، کم سے کم اور زیادہ سے زیادہ قطر، زمین کی لمبائی، مواد کی حالت، آنے والی سیدھی پن، اسٹاک الاؤنس، حتمی قطر/گول پن/سطح کی ضرورت، پیسنے کا موڈ، پروڈکشن پیٹرن اور متوقع آٹومیشن باؤنڈری کی ضرورت ہے۔
خریدار کو Haige سے مشین کی مجوزہ ترتیب، گرائنڈنگ موڈ، وہیل اور بلیڈ کا تصور، فیڈ کا انتظام، ڈریسنگ اپروچ، گیجنگ باؤنڈری، کولنٹ/فلٹریشن اسکوپ اور ٹرائل پلان واپس کرنے کے لیے کہنا چاہیے۔ کوئی بھی شرط جو وعدہ شدہ نتیجہ کو محدود کرتی ہے اسے مفروضے یا پروجیکٹ کی ضرورت کے طور پر بیان کیا جانا چاہیے۔
سینٹر لیس پیسنے والی مشین RFQ میں کیا شامل ہونا چاہیے؟
درستگی پر مرکوز ایک RFQ میں "سینٹر لیس گرائنڈر درکار" سے زیادہ شامل ہونا چاہیے۔ بھیجیں:
- حصہ ڈرائنگ اور مواد؛
- کم از کم اور زیادہ سے زیادہ ورک پیس قطر؛
- workpiece کی لمبائی اور زمین کی لمبائی؛
- آنے والا قطر، گول پن اور سیدھی حالت؛
- اسٹاک الاؤنس؛
- حتمی قطر اور رواداری؛
- مطلوبہ گول پن اور سطح کی حالت؛
- فیڈ یا پلنج/انفیڈ ڈیوٹی اگر پہلے ہی بیان کی گئی ہو؛
- پیداوار کی شرح یا بیچ پیٹرن؛
- آٹومیشن اور توقعات کا اندازہ لگانا؛
- کولنٹ، فلٹریشن اور افادیت کی حد؛
- آزمائش اور معائنہ کی ضروریات
یہ ان پٹ کے ذریعے جمع کرائے جا سکتے ہیں۔ Haige درخواست انکوائری اس لیے سپلائر سینٹر لیس پیسنے کے بارے میں عمومی سوال کا جواب دینے کے بجائے مکمل عمل کا جائزہ لے سکتا ہے۔
درستگی سسٹم سے آتی ہے، ایک پہیے سے نہیں۔
مرکز کے بغیر پیسنے والی مشین کے بارے میں مرکزی سبق یہ ہے کہ پیسنے والا پہیہ خود سے درستگی پیدا نہیں کرتا ہے۔ ورک پیس سپورٹ، ریگولیٹنگ وہیل کنٹرول، بلیڈ جیومیٹری، آنے والی سیدھی پن، فیڈ ریٹ، وہیل ڈریسنگ، کولنٹ اور انسپکشن سبھی آپس میں بات چیت کرتے ہیں۔
ان رشتوں کو سمجھنے سے خریدار کو "مرکزی پیسنے والی چیز کیا ہے؟" سے منتقل ہونے میں مدد ملتی ہے۔ زیادہ مفید B2B سوال کے لیے: مشین کو پروڈکشن کے لیے جاری کرنے سے پہلے کون سے پروسیس کنٹرولز کی وضاحت اور ثابت ہونا چاہیے۔