
خریداروں کو کس راؤنڈ بار چھیلنے والی مشین کی تفصیلات آر ایف کیو سے پہلے بھیجنی چاہئیں؟
A راؤنڈ بار چھیلنے والی مشین RFQ میں ماڈل کا انتخاب شروع ہونے سے پہلے خریدار کا ورک پیس اور پراسیس ڈیٹا شامل ہونا چاہیے۔ خریداروں کو بار قطر کی حد، لمبائی کی حد، مادی خاندان، آنے والی سطح کی حالت، سطح کے نقائص، مطلوبہ سٹاک ہٹانے کا الاؤنس، ہدف کا مکمل قطر، سیدھا پن کی حالت، اپ اسٹریم کٹنگ یا سیدھا کرنے کی حالت، نیچے کی طرف پیسنے یا پالش کرنے کی ضروریات، لوڈنگ کا طریقہ، پروڈکشن تال، چپ ہینڈلنگ کی توقعات اور اسکوپ کی ضرورت، معائنہ کی ضرورت بھیجنی چاہیے۔ اس معلومات کے بغیر، ایک سپلائر ایسی مشین کو شارٹ لسٹ کر سکتا ہے جو صرف پروڈکٹ کے نام سے مماثل ہو لیکن بار کی اصل حالت یا تکمیل کے عمل سے نہیں۔
گول بار چھیلنے کو سطح سے ہٹانے کے مخصوص کام کے لیے منتخب کیا جاتا ہے۔
گول بار چھیلنے سے بار اسٹاک کے بیرونی قطر سے ایک کنٹرول شدہ پرت ہٹ جاتی ہے۔ یہ عام طور پر اس وقت سمجھا جاتا ہے جب خریدار کو چمکدار سلاخوں کو تیار کرنے یا درست فنشنگ کے لیے مواد تیار کرنے سے پہلے سطح کے نقائص، پیمانہ، ڈیکاربرائزڈ پرت، رولنگ مارکس یا متضاد جلد کو دور کرنے کی ضرورت ہوتی ہے۔ خریداری کی شرائط میں، مشین کا انتخاب صرف "بار چھیلنے" کے فقرے سے نہیں کیا جاتا ہے۔ اس کا انتخاب مادی حالت اور چھیلنے کے بعد درکار سطح کے نتائج کے لحاظ سے کیا جاتا ہے۔
ایک خریدار جو صرف بار کا قطر اور مقدار بھیجتا ہے وہ سپلائر کے لیے اندازہ لگانے کے لیے بہت زیادہ چھوڑ رہا ہے۔ سپلائر کو یہ جاننے کی ضرورت ہے کہ مشین کو کون سا مسئلہ حل کرنا چاہیے: سطح کے بھاری نقائص، جہتی تیاری، روشن بار کی پیداوار، پہلے سے پیسنے والے اسٹاک کو ہٹانا، یا سیدھا کرنے اور پالش کرنے سے پہلے عمل کا مرحلہ۔ ہر مقصد ماڈل کی شارٹ لسٹنگ، کھانا کھلانے کا طریقہ، کٹر بندوبست، ہٹانے کا الاؤنس اور معائنہ کی توجہ کو متاثر کرتا ہے۔
ہیج کی فہرستیں۔ بار چھیلنے والی مشینیں۔ اس کے دھاتی ختم کرنے والے سامان کے دائرہ کار میں ایک وقف زمرے کے طور پر۔ وہ زمرہ اس موضوع کے لیے صحیح پروڈکٹ فیملی ہے، جبکہ RFQ کو اصل بار اور عمل کی شرائط کی وضاحت کرنی چاہیے۔
بار سائز کی حد بھیجیں، نہ صرف ایک برائے نام قطر
پہلا ڈیٹا فیلڈ حقیقی سائز کی حد ہے۔ چھیلنے کے منصوبے میں کم سے کم اور زیادہ سے زیادہ آنے والا قطر، متوقع تیار شدہ قطر، بار کی لمبائی کی حد، اگر کنٹرول کیا جاتا ہے تو برداشت کی ضرورت، اور آیا خریدار ایک مستحکم سائز یا کئی سائز پر کارروائی کرتا ہے، کی وضاحت کرنی چاہیے۔ ایک تنگ پیداواری پروگرام کے لیے منتخب کردہ مشین سروس سینٹر یا برائٹ بار پروڈیوسر مختلف اسٹاک کو سنبھالنے کے لیے بہترین نہیں ہو سکتی۔
قطر کی حد مشین کے انتخاب، گائیڈ/سپورٹ ڈیزائن، فیڈنگ استحکام، آلے کی مصروفیت، اسٹاک ہٹانے اور معائنہ کو متاثر کرتی ہے۔ لمبائی لوڈنگ ٹیبلز، سپورٹ رولرس، ان لوڈنگ، سیفٹی گارڈنگ اور فرش لے آؤٹ کو متاثر کرتی ہے۔ جب لائن کاٹنے، سیدھا کرنے یا پیسنے کے سامان سے منسلک ہوتی ہے تو بار کا وزن اور ہینڈلنگ بھی اہمیت رکھتی ہے۔
خریداروں کو مبہم جملے جیسے "درمیانے سائز کی گول بار" سے گریز کرنا چاہیے۔ RFQ میں موجودہ اور مستقبل کے سائز کا ایک جدول شامل ہونا چاہیے:
- آنے والی قطر کی حد؛
- ہدف کا تیار شدہ قطر یا ہٹانے کا الاؤنس؛
- بار کی لمبائی کی حد؛
- سائز کے لحاظ سے کم از کم اور زیادہ سے زیادہ بیچ کی مقدار؛
- سیدھی یا قدرے مڑی ہوئی آنے والی حالت؛
- چاہے مستقبل میں سائز میں توسیع متوقع ہے۔
اگر خریدار مستقبل کی مصنوعات کی پہلی سائز کی حد سے باہر کی توقع رکھتا ہے، تو اسے ظاہر کیا جانا چاہیے۔ صرف آج کے سب سے آسان بار کے ارد گرد لائن ڈیزائن کرنے سے بعد میں خریداری کا دوسرا مسئلہ پیدا ہو سکتا ہے۔
مواد کی حالت کاٹنا لوڈ اور عمل کی منصوبہ بندی میں تبدیلی
مواد آرائشی آر ایف کیو فیلڈ نہیں ہے۔ اسٹیل گریڈ فیملی، سختی کی حالت، گرمی کے علاج کی حالت، رولنگ یا فورجنگ روٹ اور سطح کا پیمانہ چھیلنے کے بوجھ اور عمل کے راستے کو تبدیل کر سکتا ہے۔ سپلائر کو خریدار کی مکمل خفیہ تفصیلات کی ضرورت نہیں ہے، لیکن یہ فیصلہ کرنے کے لیے کافی معلومات کی ضرورت ہے کہ آیا مجوزہ مشین کا تصور موزوں ہے۔
مفید آدانوں میں یہ شامل ہے کہ آیا بار کاربن اسٹیل، الائے اسٹیل، سٹینلیس اسٹیل یا کوئی اور مادی فیملی ہے۔ چاہے یہ ہاٹ رولڈ، جعلی، اینیلڈ، نارملائزڈ، بجھایا ہوا/غصہ یا بصورت دیگر علاج کیا گیا ہو؛ اور آیا سطح میں سخت پیمانہ یا متضاد نقائص ہیں۔ اگر خریدار متعدد مادی خاندانوں پر کارروائی کرتا ہے، تو انہیں ایک درخواست میں اوسط کرنے کے بجائے الگ سے فہرست بنائیں۔
مواد کی حالت اسٹاک ہٹانے کے ساتھ تعامل کرتی ہے۔ ہلکی، یکساں سطح کی صفائی گہرے نقائص یا گرمی سے متاثرہ سطح کی تہہ کو دور کرنے سے مختلف ہے۔ اگر مطلوبہ ہٹانے کو کم سمجھا جاتا ہے، تو تیار شدہ بار اب بھی نقائص دکھا سکتا ہے۔ اگر اس کا زیادہ تخمینہ لگایا جاتا ہے، تو یہ عمل مواد کو ضائع کر سکتا ہے، آلے کا بوجھ بڑھا سکتا ہے اور غیر ضروری پیداواری لاگت پیدا کر سکتا ہے۔
لہذا RFQ کو مربوط ہونا چاہئے۔ مادی حالت → خرابی کی گہرائی → اسٹاک ہٹانا → تیار قطر → معائنہ کی قبولیت. یہ سلسلہ سپلائر کو مشین کے ماڈل کو نقل کرنے کے بجائے عمل کا جائزہ لینے میں مدد کرتا ہے۔
سطح کی خرابی کے ہدف کو واضح طور پر بیان کریں۔
خریدار اکثر "بہتر سطح کا معیار" مانگتے ہیں، لیکن یہ جملہ چھیلنے والی مشین RFQ کے لیے کافی نہیں ہے۔ فراہم کنندہ کو یہ جاننے کی ضرورت ہے کہ کیا ہٹایا جانا چاہیے اور خریدار قبولیت کا فیصلہ کیسے کرے گا۔ سطح کا پیمانہ، گڑھے، اتلی دراڑیں، ڈیکاربرائزڈ پرت، رولنگ مارکس اور سنکنرن مختلف مسائل ہیں۔ کچھ کو چھیل کر ہٹایا جا سکتا ہے۔ دوسروں کو اضافی عمل کا جائزہ لینے یا اپ اسٹریم میٹریل کنٹرول کی ضرورت ہو سکتی ہے۔
بہترین RFQ ثبوت تصاویر، نمونے کی سلاخوں، خرابی کی تفصیل اور تیار شدہ سطح کی ضرورت کا مجموعہ ہے۔ اگر خریدار کے پاس موجودہ مسترد شدہ حصہ ہے تو، خرابی کی تصویریں فراہم کریں اور نیچے کی دھارے کی ناکامی کی وضاحت کریں: پیسنے کے نشانات، چڑھانا مسئلہ، ڈرائنگ کی خرابی، گاہک کو مسترد کرنا یا جہتی مسئلہ۔ یہ سیاق و سباق فراہم کنندہ کو یہ سمجھنے میں مدد کرتا ہے کہ چھیلنے کا مرحلہ کیوں شامل کیا جا رہا ہے۔
ایک سپلائر عیب کی گہرائی، تقسیم اور مادی حالت کو جانے بغیر ذمہ داری سے ہر نقص کو دور کرنے کی ضمانت نہیں دے سکتا۔ لہذا خریدار کو ایک عام وعدے کے بجائے عمل کی سفارش اور نمونے کی جانچ کی منطق طلب کرنی چاہیے کہ مشین تمام نقائص کو دور کرتی ہے۔
| آر ایف کیو فیلڈ | خریدار ان پٹ | کیوں یہ اہمیت رکھتا ہے۔ |
|---|---|---|
| سطح کی خرابی۔ | تصاویر، نمونے کی سلاخیں، خرابی کی قسم اور شدت | اس بات کی وضاحت کرتا ہے کہ آیا چھلکا ہٹانے کا صحیح طریقہ ہے۔ |
| ہٹانے کا الاؤنس | فی سائیڈ یا حتمی قطر کے ہدف کے لیے اسٹاک کو ہٹانے کی ضرورت ہے۔ | جہتی قبولیت کے لیے لنکس عیب کو ہٹانا |
| آنے والی حالت | پیمانہ، سنکنرن، سیدھا پن اور مادی حالت | کھانا کھلانے، لوڈ کاٹنے اور لائن کی تیاری کو متاثر کرتا ہے۔ |
| ڈاؤن اسٹریم کا عمل | پیسنا، پالش کرنا، سیدھا کرنا، ڈرائنگ کرنا، چڑھانا یا ذخیرہ کرنا | چھیلنے کے بعد مطلوبہ سطح اور جہتی حالت کا تعین کرتا ہے۔ |
| قبولیت کا ثبوت | جہتی چیک، بصری نمونہ، کھردری کا ہدف اگر بیان کیا گیا ہو۔ | دکھاتا ہے کہ خریدار عمل کے نتائج کو کیسے منظور کرے گا۔ |
جدول فراہم کنندہ کو عمل کی فزیبلٹی کا فیصلہ کرنے کے لیے کافی معلومات فراہم کرتا ہے۔ یہ خریدار کو صرف ماڈل کوٹیشن سے بھی بچاتا ہے جو سطح کے حقیقی مسئلے کو حل نہیں کرتا ہے۔
سیدھا پن اور اپ اسٹریم تیاری کھانا کھلانے کے استحکام کو متاثر کرتی ہے۔
گول بار چھیلنے والی مشینوں کو مستحکم ورک پیس فیڈنگ کی ضرورت ہے۔ اگر آنے والی سلاخیں جھکی ہوئی ہیں، خراب طریقے سے کاٹی گئی ہیں، بہت زیادہ پیمانہ یا لمبائی میں متضاد ہیں، تو مشین تکنیکی طور پر موزوں ہونے پر بھی چھیلنے کا نتیجہ متاثر ہو سکتا ہے۔ لہذا، آر ایف کیو کو اپ اسٹریم تیاری کی وضاحت کرنی چاہیے۔
اہم معلومات میں یہ شامل ہے کہ آیا چھیلنے سے پہلے سلاخوں کو لمبائی میں کاٹا جاتا ہے، آیا وہ پہلے سیدھی ہونے سے گزرتی ہیں، کیا موڑنے کی حالت متوقع ہے، اور آیا سرے چیمفرڈ ہیں یا تیار ہیں۔ اگر لائن کو رولنگ، فورجنگ یا ہیٹ ٹریٹمنٹ سے براہ راست سلاخیں موصول ہوتی ہیں، تو سطح اور سیدھا پن اس سے زیادہ مختلف ہو سکتا ہے جب سلاخوں کو پہلے سے سیدھا اور ترتیب دیا گیا ہو۔
فیڈ کا استحکام ٹول کی مصروفیت، جہتی مستقل مزاجی، سطح کی ظاہری شکل اور آپریٹر کے کام کے بوجھ کو متاثر کرتا ہے۔ اچھی طرح سے تیار شدہ سیدھی سلاخوں کے لیے حوالہ دیا گیا مشین اسی طرح کام نہیں کر سکتی ہے اگر خریدار بغیر اپ اسٹریم کنٹرول کے مخلوط حالت والے مواد کو کھلاتا ہے۔ خریدار کی طرف سے لائن کی منظوری دینے سے پہلے سپلائر کو تیاری کے کسی بھی مطلوبہ مرحلے کی نشاندہی کرنی چاہیے۔
اس کا مطلب یہ نہیں ہے کہ ہر پروجیکٹ کو نئی سیدھی کرنے والی مشین یا کٹنگ لائن کی ضرورت ہے۔ اس کا مطلب ہے کہ اپ اسٹریم کی حالت کا اعلان کیا جانا چاہیے تاکہ سپلائر فیصلہ کر سکے کہ چھیلنے والی مشین اکیلے کھڑی ہو سکتی ہے یا دوسرے پروسیسنگ آلات کے ساتھ مربوط ہونا چاہیے۔
ڈاؤن اسٹریم فنشنگ چھیلنے کے بعد مطلوبہ نتیجہ کا تعین کرتی ہے۔
چھیلنا سطح سے ہٹانے کا آخری مرحلہ ہو سکتا ہے، یا یہ بار کو نیچے کی طرف پیسنے، پالش کرنے، سیدھا کرنے، ڈرائنگ یا چڑھانے کے لیے تیار کر سکتا ہے۔ چھیلنے کے بعد مطلوبہ نتیجہ اگلے عمل کے مطابق بدل جاتا ہے۔
اگر بار مرکز کے بغیر پیسنے پر جاتا ہے تو، چھلکے والی سطح کو پیسنے کی کارکردگی کے لیے کافی یکسانیت اور اسٹاک کی حالت کی ضرورت ہو سکتی ہے۔ اگر بار چمکانے کے لیے جاتا ہے، تو چھیلنے کے بعد دکھائی دینے والے سطح کے نشانات ضروری پالش کی مقدار کو متاثر کر سکتے ہیں۔ اگر بار کو ڈرائنگ یا چڑھانے کے لیے تیار کیا جاتا ہے، تو جہتی اور سطح کی مستقل مزاجی اگلے عمل کے لیے اہم ہو سکتی ہے۔ اگر بار کو کئی آپریشنز کے بعد ایک روشن بار کے طور پر فروخت کیا جاتا ہے، تو خریدار کو پوری عمل کی ترتیب کی ضرورت ہوتی ہے۔
RFQ کو یہ بتانا چاہیے کہ عمل کے بہاؤ میں چھیلنے والی مشین کہاں بیٹھتی ہے:
کاٹنا یا سیدھا کرنا → چھیلنا → سیدھا کرنا یا پیسنا → پالش کرنا یا حتمی معائنہ، یا پلانٹ کے ذریعہ بیان کردہ دوسرا راستہ۔
ایک فراہم کنندہ کا جواب جو نیچے کی تکمیل کو نظر انداز کرتا ہے پھر بھی مشین کا حوالہ دے سکتا ہے، لیکن یہ صحیح عمل کا حوالہ نہیں دے سکتا ہے۔ B2B خریداری کے لیے، مشین کو نہ صرف انفرادی آپریشن کے لیے لائن میں فٹ ہونا چاہیے۔
آٹومیشن لیول پروڈکشن تال سے مماثل ہونا چاہیے۔
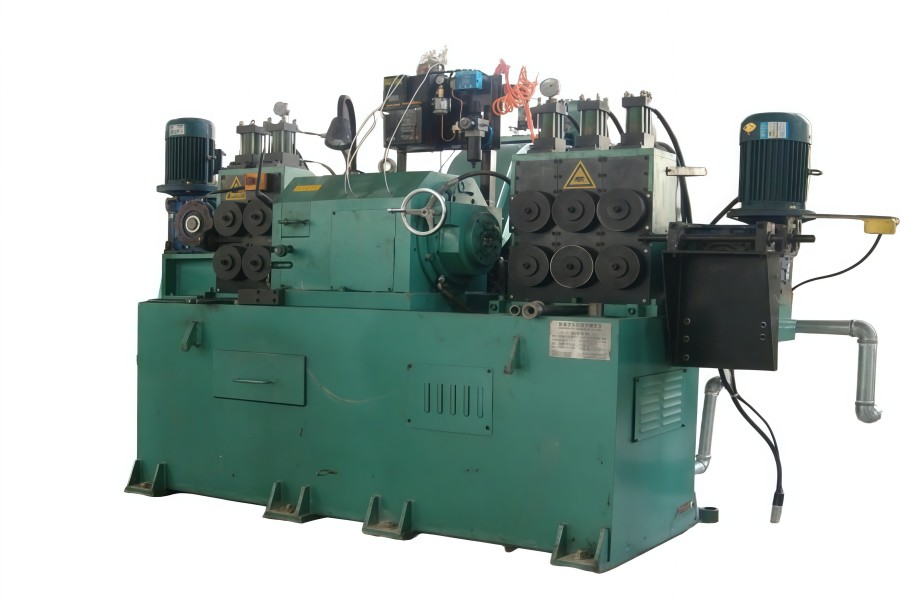
Haige کا WXC30C پروڈکٹ ریکارڈ اسے نیم خودکار قسم کے طور پر شناخت کرتا ہے، آپریشن کو ہائیڈرولک اور مینوئل دونوں کے طور پر بیان کیا گیا ہے۔ یہ خریدار کو پروڈکٹ کا حوالہ دیتا ہے، لیکن یہ حتمی پروجیکٹ میں ہر ہینڈلنگ، لوڈنگ، ان لوڈنگ یا انسپیکشن فنکشن کی وضاحت نہیں کرتا ہے۔
خریدار کو فیصلہ کرنا چاہیے کہ آیا پراجیکٹ کو نیم خودکار عمل، CNC کے زیر کنٹرول ماڈل، خودکار لوڈنگ/ان لوڈنگ، مربوط کنویئر، چپ ہینڈلنگ، ٹول سیٹنگ سپورٹ یا بنیادی مشین کی فراہمی کی ضرورت ہے۔ پیداواری تال اس فیصلے کا تعین کرتا ہے۔ مرمت کی دکان، سروس سینٹر اور برائٹ بار لائن کو لازمی طور پر ایک ہی آٹومیشن لیول کی ضرورت نہیں ہے۔
نیم خودکار آلات ان منصوبوں کے مطابق ہو سکتے ہیں جہاں آپریٹرز عمل کا حصہ سنبھالتے ہیں اور پیداوار کی قسم نسبتاً زیادہ ہوتی ہے۔ مزید خودکار نظاموں پر غور کیا جا سکتا ہے جہاں مستحکم سائز کی حدود اور مسلسل آؤٹ پٹ اضافی ہینڈلنگ اور کنٹرول کا جواز پیش کرتے ہیں۔ صحیح انتخاب کا انحصار خریدار کے پروڈکشن پلان پر ہے، نہ صرف مشین کی کشش پر۔
آر ایف کیو کو سپلائر سے بیس مشین کو اختیاری ہینڈلنگ، ٹولنگ، چپ مینجمنٹ اور کنٹرول آئٹمز سے الگ کرنے کے لیے کہنا چاہیے۔ یہ کوٹیشنز کو موازنہ رکھتا ہے اور کم قیمت کو لاپتہ لائن فنکشنز کو چھپانے سے روکتا ہے۔
معائنہ کی ضروریات کو عمل کا نتیجہ ثابت کرنا چاہئے۔
معائنہ اس وجہ سے ہونا چاہیے کہ خریدار چھیلنے والی مشین خرید رہا ہے۔ اگر مقصد جہتی تیاری ہے، تو مکمل قطر اور گول پن یا متعلقہ جہتی جانچیں اہم ہو سکتی ہیں۔ اگر مقصد سطحی نقائص کو ہٹانا ہے تو، بصری معائنہ، نمونے میں کٹوتی یا بہاو ٹیسٹ کے نتائج میں فرق پڑ سکتا ہے۔ اگر مقصد لائن انضمام ہے، تو کھانا کھلانے کا استحکام اور آؤٹ پٹ کی مستقل مزاجی قبولیت کا حصہ بن جاتی ہے۔
خریداروں کو اس بات کی وضاحت کرنی چاہیے کہ نمونے کی منظوری کے دوران کیا چیک کیا جاتا ہے اور انسٹالیشن کے بعد کیا چیک کیا جاتا ہے۔ ممکنہ شواہد میں تصاویر سے پہلے/بعد میں نمونہ بار، جہتی پیمائش، سطح کا جائزہ، ٹرائل پروسیسنگ ریکارڈ، پروسیس پیرامیٹر نوٹ، ٹولنگ کی سفارش، لائن لے آؤٹ ڈرائنگ اور قبولیت چیک لسٹ شامل ہیں۔ ہر آئٹم کو عام کاغذی کارروائی کے طور پر موجود ہونے کے بجائے ایک مخصوص ضرورت کو ثابت کرنا چاہئے۔
مثال کے طور پر، پہلے/بعد کا نمونہ ثابت کرتا ہے کہ آیا منتخب ہٹانے کا الاؤنس نظر آنے والی خرابی کو دور کرتا ہے۔ ایک طول و عرض کی رپورٹ ثابت کرتی ہے کہ آیا مشین اور عمل آزمائشی حالت کے تحت حتمی قطر کے ہدف تک پہنچ سکتے ہیں۔ ایک لے آؤٹ ڈرائنگ ثابت کرتی ہے کہ آیا لوڈنگ، ان لوڈنگ اور چپ ہٹانا خریدار کی ورکشاپ کے لیے موزوں ہے۔
اس لیے شواہد کو جواب دینا چاہیے: کیا تجربہ کیا گیا، کس مواد پر، کس آنے والے سائز پر، کس ہٹانے کے الاؤنس کے ساتھ، اور کس قبولیت کے ہدف کے خلاف۔
خریداروں کو WXC30C پروڈکٹ پیج کا جائزہ کیسے لینا چاہیے؟
دی ڈبلیو ایکس سی 30 سی صفحہ اس مضمون کے لیے ہدف مصنوعات کی تفصیل کا حوالہ ہے۔ اسے وسیع تر بار چھیلنے والی مشینوں کے زمرے میں مخصوص نیم خودکار راؤنڈ بار چھیلنے والی مشین کے حوالے کے طور پر استعمال کیا جانا چاہیے۔
خریداروں کو پروڈکٹ پیج کو مکمل RFQ پیکج نہیں سمجھنا چاہیے۔ صفحہ پروڈکٹ کی سمت کی نشاندہی کرتا ہے، لیکن خریدار کو ابھی بھی ورک پیس کے طول و عرض، مواد کی حالت، خرابی کا ہدف، ہٹانے کا الاؤنس، اپ اسٹریم تیاری، ڈاؤن اسٹریم فنشنگ، پروڈکشن تال، لائن لے آؤٹ اور قبولیت کے ثبوت فراہم کرنے کی ضرورت ہے۔
اگر خریدار کی قطر کی حد، آٹومیشن کی توقع یا لائن انضمام کی ضرورت WXC30C پروجیکٹ کے فٹ سے باہر ہے، تو سپلائر کو ایک صفحے پر انکوائری پر مجبور کرنے کے بجائے دوسرے ماڈل یا ایک مختلف بار چھیلنے کی ترتیب کی سفارش کرنی چاہیے۔ Haige کے پروڈکٹ ڈیٹا میں WXC سیریز کی دیگر مشینوں کی بھی فہرست ہے، لہذا حتمی ماڈل کی تصدیق RFQ ان پٹ سے کی جانی چاہیے۔
راؤنڈ بار چھیلنے والی مشین کوٹیشن کو غیر موازنہ کیا بناتا ہے؟
کوٹیشنز کا موازنہ کرنا مشکل ہو جاتا ہے جب سپلائرز ایک ہی عمل کی قیمت نہیں لگا رہے ہوتے۔ عام فرق میں شامل ہیں:
- خریدار برائے نام قطر فراہم کرتا ہے لیکن مکمل قطر اور لمبائی کی حد نہیں؛
- سطح کے نقائص کو تصاویر یا نمونوں کے بغیر مبہم طور پر بیان کیا گیا ہے۔
- مادی سختی یا عمل کی تاریخ غائب ہے۔
- مطلوبہ اسٹاک ہٹانے اور حتمی قطر منسلک نہیں ہیں؛
- سیدھی اور اوپر کی طرف کاٹنے کی حالت کا اعلان نہیں کیا گیا ہے۔
- بہاو پیسنے، پالش کرنے یا ڈرائنگ کی ضروریات کو نظر انداز کیا جاتا ہے۔
- لوڈنگ، ان لوڈنگ، چپ کنویئر، ٹولنگ اور معاون آلات کو الگ نہیں کیا گیا ہے۔
- معائنہ اور نمونے کی منظوری کی وضاحت نہیں کی گئی ہے۔
- ایک سپلائر بیس مشین کا حوالہ دیتا ہے جبکہ دوسرا مکمل لائن پیکج کا حوالہ دیتا ہے۔
قیمت کا موازنہ کرنے سے پہلے، ورک پیس اسکوپ، پروسیس ٹارگٹ، مشین ماڈل، شامل آلات، نمونہ ثبوت اور قبولیت کا طریقہ سیدھ کریں۔ تب ہی خریدار یہ فیصلہ کر سکتا ہے کہ آیا کم کوٹیشن حقیقی طور پر بہتر ہے یا کم مکمل۔
ورک پیس ایویڈینس کے ارد گرد حتمی RFQ بنائیں
ایک مکمل گول بار چھیلنے والی مشین RFQ میں شامل ہونا چاہئے:
- آنے والی بار قطر کی حد اور ہدف کا تیار شدہ قطر؛
- بار کی لمبائی کی حد اور وزن/ہینڈلنگ کی حالت؛
- مادی خاندان اور گرمی کے علاج یا رولنگ کی حالت؛
- سطح کی خرابی کی قسم، شدت، تصاویر اور نمونے کی دستیابی؛
- مطلوبہ اسٹاک ہٹانے کا الاؤنس یا حتمی سطح کا ہدف؛
- آنے والی سیدھی اور کٹ کے آخر کی حالت؛
- چھیلنے سے پہلے upstream کے عمل؛
- بہاو پیسنے، چمکانے، سیدھا کرنے، ڈرائنگ یا چڑھانے کا عمل؛
- پیداوار کا حجم، بیچ کا سائز اور سائز میں تبدیلی کی فریکوئنسی؛
- مطلوبہ آٹومیشن، لوڈنگ اور ان لوڈنگ اسکوپ؛
- ٹولنگ، چپ ہینڈلنگ اور معاون سامان کی توقعات؛
- ورکشاپ کی ترتیب اور دستیاب جگہ؛
- نمونے کی آزمائش اور قبولیت کا طریقہ؛
- دستاویزات، تنصیب اور کمیشن کی ضروریات؛
- سپلائر کے مفروضے، اخراج اور انحراف۔
سپلائرز سے اس پیشکش کو واپس کرنے کو کہیں۔ تصدیق شدہ ورک پیس رینج / تجویز کردہ ماڈل / عمل کے مفروضے / شامل آلات / نمونہ ثبوت / قبولیت کا طریقہ / خریدار کا ان پٹ درکار ہے. ایک بار ورک پیس اور پروسیس شواہد تیار ہو جانے کے بعد، خریدار Haige's کے ذریعے انکوائری جمع کرا سکتے ہیں۔ رابطہ صفحہ گول بار چھیلنے والی مشین کی شارٹ لسٹ اور کوٹیشن کے لیے کافی تفصیل کے ساتھ۔


