
Polisaj Metal Çubuk Bitirme Hattında Nerede Olmalıdır?
Bir cilalama makinesi, yalnızca yukarı yöndeki işlemler, cilalamanın düzeltmeyi amaçlamadığı kusurları zaten kontrol ettikten sonra yerleştirilmelidir. Metal çubuk bitirme hattında, düzleştirme bükülmeyi giderir, soyma kontrollü bir dış tabakayı ve daha derin yüzey kusurlarını ortadan kaldırır; merkezsiz taşlama çapı, yuvarlaklığı ve yüzey durumunu iyileştirebilir ve daha sonra cilalama nihai yüzey görünümünü veya dokusunu iyileştirmek için kullanılır. "" ifadesini arayan alıcılarbir cila makinesiBu nedenle makinenin kendisini seçmeden önce tüm süreç rotasını tanımlamamız gerekiyor. Haige, soyma, düzleştirme, taşlama ve cilalama için ekipman tedarik ederek proses konumunu tek başına cilalama kapasitesinden daha yararlı bir satın alma sorusu haline getiriyor.
Parlatma Bir Bitirme Aşamasıdır, Evrensel Bir Kusur Düzeltme Süreci Değildir
İfade metal parlatma makinesi çok farklı görevleri tanımlayabilir. Bir fabrika, parlak bir çubuğun taşlama sonrasındaki son görünümünü iyileştirmek isteyebilir. Bir diğeri paketlemeden önce tüpteki ışık izlerini çıkarmak isteyebilir. Üçüncüsü, cilalamanın ağır pulları, derin dikişleri ve boyutsal hataları aynı anda ortadan kaldırmasını bekleyebilir. Bunlar eşdeğer süreç gereklilikleri değildir.
Parlatma, işi yukarı yönlü düzeltmeden açıkça ayrıldığında en iyi sonucu verir. Gelen malzeme hala bükülmüş, derin pullu veya boyutsal olarak dengesizse, cilalama aşamasından her sorunu çözmesini istemek aşındırıcı tüketimini artırabilir, ilerlemeyi yavaşlatabilir ve yine de alıcıyı ölçülebilir bir nihai sonuç olmadan bırakabilir.
Proses sınırı: Haige'nin yayınlanmış ekipman portföyü düzleştirme, soyma, taşlama ve cilalama makinelerini içermektedir. Doğru sıralama iş parçasının durumuna ve nihai gereksinime bağlıdır; gerçek çubuk veya tüp incelenmeden hiçbir tek sekans evrensel olarak ele alınmamalıdır.
Çubuk Cila Makinası Öncesinde Neler Yapılmalıdır?
A çubuk parlatma makinesi stabil destek ve yüzey bitirme için ihtiyaç duyulan süreç penceresi içerisinde bulunan malzemeyi almalıdır. Alıcı, cilalama istasyonuna neyin ulaştığını incelemeli ve her kusuru, onu kontrol etmek için tasarlanan sürece atamalıdır.
Tipik yukarı yönlü sorular şunları içerir:
- Çubuk, dengesiz temas olmaksızın makaralar ve kılavuzlardan geçebilecek kadar düz mü?
- Yüzeyde hala derin dikişler, çukurlar veya soyulması veya daha ağır çıkarılması gereken hasarlı bir dış katman bulunuyor mu?
- Dış çap veya yuvarlaklık hâlâ nihai ürün gereksiniminin dışında mı?
- Ağır kireç veya pas, özel bir hazırlama veya çıkarma aşamasıyla daha iyi mi ele alınır?
- Cilalama yalnızca hafif bir bitirme payını mı ortadan kaldıracak, yoksa alıcı önemli ölçüde talaş kaldırmayı mı bekliyor?
Bu sorular önemlidir çünkü metal çubuk parlatma makinesi normalde bir yüzey bitirme görevi etrafında seçilir. Alıcı, makinenin geometriyi düzeltmesini veya derin kusurları gidermesini bekliyorsa, projede başka bir yukarı yönlü operasyona veya farklı bir bitirme rotasına ihtiyaç duyulabilir.
Taşlama ve Parlatma Aynı İşlem Olarak Görülmemelidir
Taşlama ve cilalama işlemlerinin her ikisi de aşındırıcılar kullanabilir ancak genellikle farklı üretim sorunlarını çözerler. Taşlama genellikle kontrollü malzeme çıkarma, çap iyileştirme, yuvarlaklık iyileştirme veya ölçülebilir kusur giderme konularında kullanılır. Parlatma daha çok son yüzey iyileştirme, yönlü bitirme, parlaklık veya bir sonraki görünüme duyarlı adım için hazırlık ile ilişkilendirilir.
Bu ayrım, alıcılar bir ürün aradığında önemlidir. taşlama ve parlatma makinesi veya bir metal taşlama ve parlatma makinesi. Birleşik hat her iki işlemi de içerebilir ancak süreç yine de her istasyonun neyden sorumlu olduğunu belirtmelidir. Bu ayırma olmadan tedarikçi, talaş kaldırma, aşındırıcı sırasını, besleme hızını veya denetim gereksinimlerini tutarlı bir şekilde tanımlayamaz.
Yararlı bir süreç haritası:
gelen çubuk → gerekiyorsa düzleştirme → gerekirse soyma veya düzeltici taşlama → boyut/yüzey kontrolü için puntasız taşlama → son bitirme için parlatma → inceleme → korumalı taşıma ve paketleme.
Kesin rota daha kısa veya daha uzun olabilir. Önemli olan cilalamanın önceki işlemin yarattığı durumla bağlantılı olması gerektiğidir.
Aşındırıcı Bant Parlatma Makinesi Ne Zaman Bağımsız Bir Son İşlem Aşaması Olarak Çalışabilir?
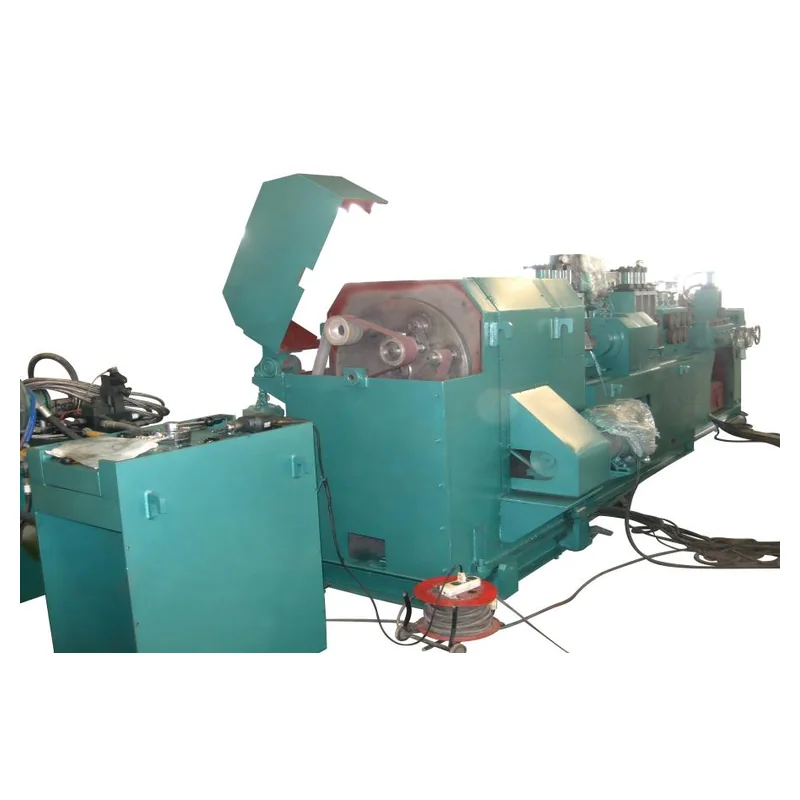
bir aşındırıcı bant parlatma makinesi Gelen iş parçası geometrisi zaten kabul edilebilir olduğunda, kalan yüzey kusurları sığ olduğunda, gerekli bitirme işlemi açıkça tanımlandığında ve besleme/destek düzenlemesi stabil olduğunda pratik, bağımsız bir bitirme aşaması olabilir. Bu koşullar altında cila makinesi parçayı yeniden inşa etmeye çalışmak yerine yüzeyi inceltir.
Haige'nin Aşındırıcı Bant Parlatma Makinesi çubuklar, borular, miller ve profiller için ürün ailesi yayınlandı. Listelenen model ailesi ilk tarama için uygundur ancak alıcının yine de hangi modelin ve aşındırıcı düzenlemenin gerçek iş parçası aralığına uyduğunu doğrulaması gerekir.
En önemli ticari soru, tedarikçinin tek bir temiz numuneyi parlatıp cilalayamayacağı değildir. Önemli olan, aynı prosesin aşırı manuel yeniden işleme gerek kalmadan normal gelen yüzey aralığını gerekli üretim hızında işleyip işleyemeyeceğidir.
Puntasız Taşlama Sonrası Polisaj Nereye Yapılmalıdır?
Yuvarlak çubuklar ve silindirik parçalar için puntasız taşlama ve cilalama tamamlayıcı aşamalar oluşturabilir. Puntasız taşlama dış çapı, yuvarlaklığı ve tanımlanmış yüzey durumunu kontrol etmek için kullanılabilir. Daha sonra cilalama, tam boyutsal kaldırma görevini üstlenmeden görünümü, yönlü dokuyu veya nihai pürüzlülük hedefini değiştirebilir.
Bu yüzden bir çubuk taşlama ve parlatma hattı iki makine arasındaki geçişi tanımlamalıdır. Öğütücü, parlatma aşamasının makul bir şekilde giderebileceğinden daha fazla malzeme veya yüzey hasarı bırakmamalıdır. Tersine, parlatma istasyonu, öğütücünün önceden belirlediği boyutları değiştirecek kadar çok malzemeyi çıkarmamalıdır.
Haige'nin Puntasız Taşlama Makinaları kategorisi, bir projenin hem boyutsal hem de kozmetik yüzey kontrolüne ihtiyaç duyduğu durumlarda cila makinesi yelpazesiyle birlikte incelenebilir. Satın alma ekibi tedarikçiden her aşama ve son muayene noktası için beklenen giriş durumunu belirtmesini istemelidir.
Bitiş Hedefleri “Parlak” veya “Pürüzsüz” Gibi Kelimelerden Fazlasına İhtiyaç Duyar
Bir alıcı görsel amacı parlak, saten, pürüzsüz veya ayna benzeri gibi kelimelerle tanımlayabilir ancak bu kelimeleri tek başına bir kabul standardı olarak kullanmak zordur. bir yuvarlak çubuk için parlatma makinesi uygulanabilir olduğu yerde ölçülebilir veya onaylanmış bir sonuca göre belirtilmelidir.
Kabul paketi şunları içerebilir:
- ilgili olduğu yerde yüzey pürüzlülüğü;
- onaylanmış bir görsel örnek;
- yönlü desen gereksinimleri;
- izin verilen artık çizikler veya kusurlar;
- çubuk veya tüp boyunca muayene yerleri;
- görünümün bir sonraki kaplama veya kaplama işleminden önce mi yoksa sonra mı değerlendirileceği.
Yüzey pürüzlülüğü ve görünüm birbiriyle ilişkilidir ancak aynı değildir. İki çubuk, farklı yön işaretlerini veya yerel kusurları görüntülerken benzer pürüzlülük değerleri gösterebilir. Bir B2B projesi için en güvenli yol, görünümün önemli olduğu durumlarda ölçülebilir kriterleri üzerinde anlaşılan bir örnekle birleştirmektir.
Aşağı Yönde İşleme, İyi Cilalı Son İşlemi Yok Edebilir
En çok gözden kaçan konulardan biri metal çubuklar için otomatik parlatma makinesi proje, iş parçasının cilalama istasyonundan ayrılmasından sonra gerçekleşen şeydir. Aktarım silindirleri, yan kılavuzlar, biriktirme tablaları, demetleme ekipmanı ve ambalajın temas yüzeyleri çiziklerin veya basınç izlerinin yeniden oluşmasına neden olabilir.
Bu nedenle makine çıkış numunesi, hattın tamamı için yeterli kanıt değildir. Proje, aşağı yöndeki işlemlerden sonra ürünü incelemelidir. Yüzeyin görünümü kritikse, hat tasarımı korumalı silindirlere, kontrollü transfere, temiz temas yüzeylerine veya bitmiş yüzeyin hasar görmesini önleyen başka bir taşıma düzenlemesine ihtiyaç duyabilir.
Bu aynı zamanda cilalamayı tek başına bir makine satın almaktan ziyade bir hattın parçası olarak tartışmak için de bir nedendir. Son işlem ancak aynı durum muayene ve paketlemeye ulaştığında değer kazanır.
Yukarı ve Aşağı Operasyonlar Nasıl Atanmalı?
| Süreç Sorunu | İncelenecek Birincil Süreç | Cilalamadan Önce Neden Önemlidir? |
|---|---|---|
| Çubuk bükülmesi / zayıf düzlük | Doğrultma | Kararsız geometri tutarlı teması ve beslemeyi azaltabilir. |
| Derin yüzey katmanı / dikişler | Soyma veya düzeltici malzeme çıkarma | Parlatma derin kusurları ekonomik olarak gideremeyebilir. |
| OD / yuvarlaklık kontrolü | Puntasız taşlama | Geometri, son kozmetik bitirme işleminden önce oluşturulmalıdır. |
| Hafif çizikler / son doku | Parlatma | İstasyonun tasarlanması gereken bitirme görevi budur. |
| İşlem sonrası çizikler | Taşıma / paketleme | Nihai bitiş, aktarma ve depolamadan sağ çıkmalıdır. |
Tablo zorunlu bir süreç rotası değildir. Bir makineye başka bir aşamaya ait hataların atanmasını önlemenin bir yoludur.
Bir Alıcı Parlatma Hattı İncelemesi İçin Hangi Verileri Göndermelidir?
Proses konumu incelemesi için RFQ, normal bir cilalama makinesi talebinden daha geniş olmalıdır. Alıcı, malzeme kalitesi veya ailesi, iş parçası geometrisi, minimum ve maksimum boyut, uzunluk, gelen düzlük, mevcut yüzey kusurları, yukarı yöndeki süreç, son bitirme hedefi, izin verilen boyut değişikliği, üretim gereksinimi ve aşağı yönde taşıma yöntemini sağlamalıdır.
Proje birkaç yüzey bitirme adımı içeriyorsa, bunların nerede olduğunu gösteren bir süreç akışı ekleyin. metal kaplama parlatma makinesi oturması bekleniyor. Tedarikçiden önerilen sırayı iade etmesini ve her aşamaya hangi kusurların veya boyutsal değişikliklerin atandığını belirlemesini isteyin.
Haige'nin Parlatma Makineleri kategorisi ekipman keşfi için yararlı bir başlangıç noktasıdır. Projeye özel bir inceleme için çizimler, iş parçası fotoğrafları, numune durumu ve önerilen hat sırası aracılığıyla gönderilebilir. Haige sorgulama sayfası.
Parlatma, Tanımlanmamış Bir Süreci Telafi Etmemeli, Süreci Tamamlamalı
"Cilalama makinesi" arayışının ardındaki pratik cevap, bitiş çizgisindeki rolü tanımlanana kadar makinenin doğru şekilde seçilemeyeceğidir. Alıcı, hangi kusurların üst kısımda ele alınacağına, cilalama aşamasının neleri değiştirmesi gerektiğine, son işlemin nasıl denetleneceğine ve alt kısımdaki işlemlerin onu nasıl koruyacağına karar vererek daha güçlü bir sonuç elde eder.
Haige'nin B2B alıcıları için bu, cilalamayı genel bir makine kategorisinden çubuk veya tüp bitirme işleminde kontrollü bir adıma dönüştürüyor.


