
Alıcılar Elektrokaplama Üretim Hattı Sipariş Etmeden Önce Neyi Onaylamalı?
Bir elektrokaplama üretim hattı, “krom kaplama hattı” kelimeleri ve tek başına bir hedef çıktı ile belirlenemez. Alıcıların iş parçası ailesini, alt tabaka durumunu, kaplama amacını, boyutsal zarfı, üretim karışımını, proses sırasını, taşıma yöntemini, yardımcı programları, havalandırmayı, atık su arayüzünü, kontrolleri, muayene yöntemini ve kabul sorumluluğunu dondurması gerekir. Ekipman tedarikçisi aynı zamanda tedarik ettiği hattı, kapsamı dışında kalan kimyasal proses, inşaat hizmetleri ve yerel uyumluluk çalışmalarından da ayırmalıdır. Savunulabilir bir satın alma yolu iş parçası ve kaplama görevi → proses rotası → mekanik hat → yardımcı program ve çevre arayüzleri → kontrol felsefesi → FAT/SAT kanıtı. Bu sınırlar RFQ'ya yazılana kadar, her ikisi de aynı üretim hattı adını kullansa bile iki teklif çok farklı projeleri tanımlayabilir.
Hattı Tartışmadan Önce Kaplama Görevini Tanımlayın
Biriktirilen katmanın işleviyle başlayın. Aşınma direnci, korozyon koruması, boyutsal restorasyon ve dekoratif görünüm, farklı performans ve denetim öncelikleri yaratır. Yüzey, ısıl işlem durumu, gelen yüzey, kaplanacak alanlar ve maskelenecek alanlar belirlenmelidir. Kaplama ve sonraki taşlama veya cilalama sonrasında gerekli kaplama kalınlığı veya onaylanmış spesifikasyon, son kat, boyut sınırları da aynı şekilde olmalıdır.
Ekipman tedarikçisinden bu gereksinimleri parça adından çıkarmasını istemeyin. Bir piston kolu, uzun mandrel, boru veya silindirik bileşen farklı nedenlerle işlenebilir. Alıcının çizimi, proses spesifikasyonu veya onaylanmış numunesi kabul koşulunu oluşturmalıdır.
Keşif aşamasında alıcılar Haige's'i inceleyebilir galvanik ekipman yelpazesi Mevcut çizgi kavramlarını anlamak. Proje spesifikasyonu daha sonra bu aralığı tanımlanmış bir iş parçasına ve proses görevine daraltmalıdır.
İş Parçası Ailesi Neden Dondurulmalı?
Uzun silindirik parçalar etrafında tasarlanan bir hat, nominal çap ve uzunluktan daha fazlasına bağlıdır. Minimum, normal ve maksimum boyutu sağlayın; yığın; doğruluk; son geometri; kaldırma noktaları; temas alanları; izin verilen rotasyon; yüzey durumu; toplu karışım ve günlük hacim. Eğer birden fazla ürün ailesi bekleniyorsa, bunların üretimdeki paylarını ve geçiş gereksinimlerini tanımlayın.
İş parçası tanımı; yüklemeyi, destekleri, dönüşü, elektrik temasını, maskelemeyi, banyo veya hücre düzenlemesini, durulamayı, drenajı ve boşaltmayı etkiler. Kütle dağılımını veya uç geometrisini göz ardı eden bir nominal zarf, parçayı boyutsal olarak kabul eden ancak onu güvenilir bir şekilde işleyemeyen bir çizgiyle sonuçlanabilir.
Alıcılar ayrıca teklif edilen kapasitenin reddetme, yeniden işleme, bakım, kimya kontrolleri ve ürün değişimini içerip içermediğini de tanımlamalıdır. Teorik hareket oranı, tam vardiya boyunca satılabilir çıktı ile aynı değildir.
Sadece Ana Kaplama Aşamasını Değil, Süreç Sınırını Haritalayın
Elektrokaplama aşaması üretim rotasının sadece bir kısmıdır. Bir proje, temizleme, yağdan arındırma, aktivasyon, durulama, kaplama, geri kazanım, son durulama, kurutma, inceleme ve aşağı yönde bitirme işlemleri gerektirebilir. Kesin sıralama substrata, kimyaya ve ürün spesifikasyonuna bağlıdır; genel bir makaleden kopyalanmak yerine nitelikli süreç mühendisliği tarafından tanımlanmalıdır.
Tedarik için, dahil edilen her aşamayı ve her arayüzü tanımlayan bir süreç sınır diyagramı oluşturun. Her bir tankın, mahfazanın, pompanın, filtrenin, ısı eşanjörünün, doğrultucunun, dozaj cihazının, durulama aşamasının, kurutucunun ve transfer mekanizmasının dahil olup olmadığını, isteğe bağlı olup olmadığını, başkaları tarafından tedarik edilip edilmediğini veya nihai süreç incelemesine tabi olup olmadığını işaretleyin.
Bu, ortak bir fiyat boşluğunu önler: Bir tedarikçi mekanik olarak tamamlanmış bir hattı fiyatlandırırken diğeri ön arıtma, egzoz arayüzleri, su arıtma bağlantıları ve daha geniş bir otomasyon kapsamı içerir. Sınırlar eşleşene kadar toplamları karşılaştırılamaz.
Alıcılar Hangi Proje Değişkenlerini Karşılaştırmalı?
| Karar alanı | Alıcı tanımlamalıdır | Tedarikçi onaylamalıdır | Kanıt |
|---|---|---|---|
| İş parçası | Malzeme, boyut aralığı, kütle, geometri ve üretim karışımı | Faaliyet kapsamı ve istisnalar gözden geçirildi | Konfigürasyon çizimi ve işaretlenmiş veri sayfası |
| Kaplama görevi | Fonksiyonel amaç, belirtilen katman ve son muayene | Süreç varsayımları ve hariç tutulan garantiler | Süreç tanımı ve kabul matrisi |
| Sıra | Gerekli ön işlem, kaplama, durulama ve bitirme aşamaları | Dahil edilen ekipman ve tedarik sınırı | Süreç akış şeması |
| Kapasite | Ürün karışımı, vardiyalar, değişiklikler ve planlanan çıktı | Döngü varsayımları ve sınırlama aşaması | Kapasite hesaplaması |
| Yardımcı programlar | Mevcut güç, su, hava, ısıtma/soğutma ve drenaj | Tüketim ve bağlantı noktaları | Yardımcı program |
| Çevre | Geçerli emisyonlar, atık su ve kimyasal işleme gereksinimleri | Dahil edilen toplama ve tedavi arayüzleri | Arayüz listesi ve düzeni |
| Kontroller | Tarif, izlenebilirlik, alarmlar, kilitler ve tesis entegrasyonu | PLC/HMI ve veri kapsamı | Fonksiyonel tasarım özellikleri |
| Kabul | FAT, SAT, numune parçalar ve ölçüm yöntemleri | Gösteri koşulları ve belgeler | Onaylanmış test protokolü |
Alıcılar Verimi Nasıl Tanımlamalı?
Verim, yalnızca konveyör hızından değil, ürün karışımından ve döngünün tamamından hesaplanmalıdır. Yükleme süresini, ön işlem süresini, kaplama süresini, durulamayı, drenajı, boşaltmayı, incelemeyi, kimya kontrollerini, planlı bakımı ve değişimi tanımlayın. Ürünlerin farklı çapları veya kaplama gereksinimleri varsa, tek bir ortalamaya güvenmek yerine temsili durumları hesaplayın.
Tedarikçiden kapasite tahmininin arkasındaki sınırlama aşamasını ve her varsayımı belirtmesini isteyin. İşlem süresi kimyaya veya henüz doğrulanmamış gerekli kaplama performansına bağlıysa çıktıyı geçici olarak işaretleyin. Bu, erken bir tahmini garantili bir orana dönüştürmekten daha güvenilirdir.
Yararlı bir kapasite çizelgesi, mekanik kullanılabilirliği, işlem süresini ve kalite verimini ayırır. Ayrıca tedarikçinin FAT sırasında neler gösterebileceğini ve daha sonra saha hizmetleri ve üretim kimyası ile neyin doğrulanması gerektiğini de belirtir.
Yardımcı Programların Bir Bağlantı Planına İhtiyacı Var
Bir proje teklifinde yalnızca toplam elektrik gücü listelenmemelidir. Gerilim ve frekans varsayımlarını, redresör talebini, ısıtma veya soğutma ihtiyacını, proses suyu ve durulama suyu talebini, basınçlı havayı, egzozu, drenajı ve sıcaklık kontrol arayüzlerini tanımlamalıdır. Bağlantı programında her bir hizmet için konum, yük, kalite ve sorumluluk belirtilmelidir.
Su kalitesi durulama ve proses stabilitesini etkileyebilir; saha sıcaklığı ve soğutma kapasitesi ise termal kontrolü etkileyebilir. Alıcı gerçek site koşullarını sağlamalıdır. Tedarikçi, nihai tüketimin nerede proses tarifine, çalışma saatlerine veya yerel çevre tasarımına bağlı olduğunu belirlemelidir.
Düzen de aynı derecede önemlidir. Alıcı, mevcut bina kabuğunu, zemin yüklemesini, erişim yolunu, kaldırma tedarikini, bakım açıklığını ve servis hendeği kısıtlamalarını sağlamalıdır. Üretim alanına planlandığı gibi uyan ekipmanın kurulumu veya bakımı, bu arayüzler göz ardı edilirse hala zor olabilir.
Havalandırma ve Atık Su Proje Arayüzleridir
Elektrokaplama işlemleri düzenlenmiş hava emisyonları ve atık su akıntıları oluşturabilir. Uygulanabilir gereklilikler kimyaya, yetki alanına, üretim ölçeğine ve saha izinlerine bağlıdır. Bu nedenle, ekipman RFQ'su, standart bir makine paketinin her lokasyonu otomatik olarak karşıladığı varsayımından kaçınarak planlanan kimyayı ve yerel uyumluluk esasını belirtmelidir.
Muhafazaları, davlumbazları, kanalları, fanları, yıkayıcıları, izleme noktalarını, durulama suyu ayrıştırmasını, toplama tanklarını, atık su arıtmasını ve deşarj bağlantılarını kimin tasarladığını ve tedarik ettiğini tanımlayın. Hat tedarikçisinin yalnızca bağlantı noktaları sağlaması durumunda arayüz verilerinin yine de alıcının çevre yüklenicisi için yeterince ayrıntılı olması gerekir.
Kabul planı, sağlanan arayüzlerin fiziksel kurulumunu ve işlevsel çalışmasını doğrulamalıdır. Mevzuata uygunluk, yalnızca bir hat bileşeninin satın alınmasına değil, kurulu sistemin tamamına, çalışma kimyasına, izinlere ve yerel otorite gerekliliklerine tabi olmaya devam etmektedir.
Kontroller ve İzlenebilirlik Nasıl Belirlenmelidir?
Otomasyon kapsamı üretim ve kalite sistemini takip etmelidir. Alıcılar gerekli tarifleri, kullanıcı erişim seviyelerini, parça tanımlamayı, sıra takibini, alarm geçmişini, kilitleri, parametre kayıtlarını, veri aktarımını ve tesis sistemleriyle iletişimi tanımlamalıdır. Gerekli olmadıkça ve proje mimarisi tarafından desteklenmedikçe bir protokol veya yazılım özelliğine ihtiyaç duymaz.
İşlevsel tasarım, güç kesintisi, sensör arızası, pompa arızası, egzoz arızası, aşırı sıcaklık durumu veya eksik transfer sırasında ne olacağını açıklamalıdır. Güvenlik fonksiyonları ve proses kilitleri, nihai makine, kimyasal ve saha tasarımına göre nitelikli taraflarca gözden geçirilmelidir.
İzlenebilirlik, işlenen partiyi veya iş parçasını kayıtlı süreç bilgilerine ve denetim kanıtlarına bağlamalıdır. Eğer gerekliyse tanımlayıcının sisteme nasıl girdiğini ve hangi verilerin saklanması gerektiğini belirtin. Genel bir "veri kaydı dahil" ifadesi kabul edilemeyecek kadar belirsizdir.
Kaplama Kabulünden Ayrı Ekipman Kabulü
Mekanik ve elektriksel FAT, montajı, hareketi, kontrolleri, alarmları ve belgelenmiş arayüzleri doğrulayabilir. Alıcının saha kimyası, yardımcı programları ve tam iş parçası karışımı kapsamında nihai üretim kaplamasını kanıtlayamayabilir. Tersine, bir numunenin iyi bir şekilde kaplanması, tüm mekanik, kontrol ve çevresel gerekliliklerin yerine getirildiğini kanıtlamaz.
İki bağlantılı kabul katmanı oluşturun:
- Ekipman kabulü: boyutlar, bileşenler, hareket, korumalar, kontroller, yardımcı programlar, alarmlar, belgeler ve dahil edilen yardımcı sistemler.
- Proses/ürün kabulü: onaylanmış numuneler, kaplama gereksinimi, boyutsal sonuç, görünüm, yapışma veya diğer belirlenmiş testler, üretim durumu ve izlenebilirlik.
Sözleşme, hangi testlerin tedarikçide yapıldığını, hangi testlerin kurulumdan sonra yapıldığını ve hangilerinin üretim kimyası veya üçüncü taraf laboratuvarları gerektirdiğini belirtmelidir. Ayrıca düzeltici eylem, yeniden test ve onay yetkisi dahil olmak üzere bir sapmaya verilecek tepkiyi de tanımlamalıdır.
Alıcılar Haige'nin Yatay Sürekli Çizgisini Nasıl Değerlendirmeli?
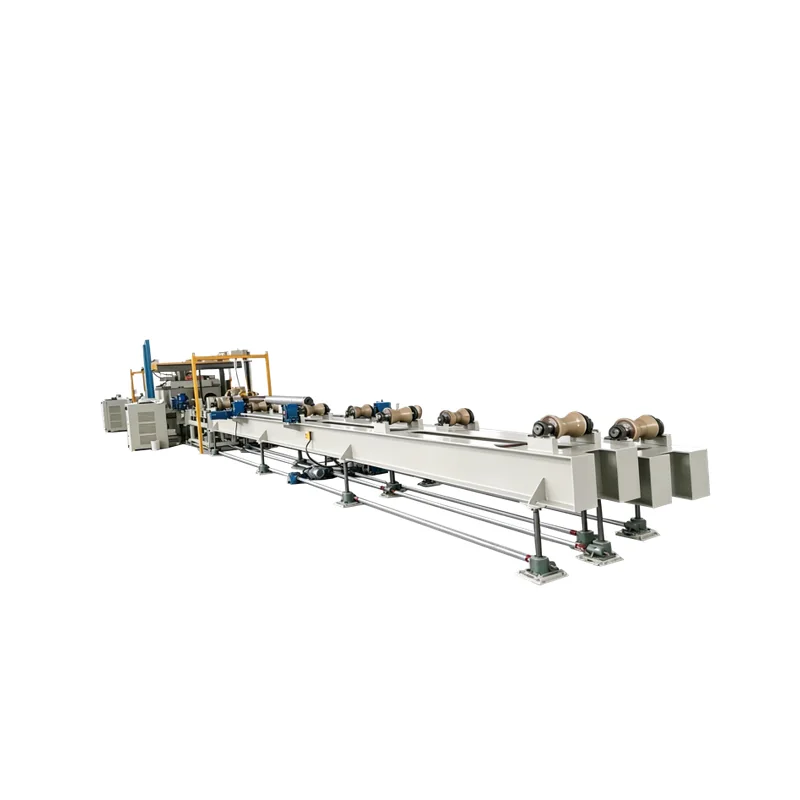
Haige'nin yatay sürekli galvanik üretim hattı uzun silindirik iş parçaları için somut bir başlangıç noktası sağlar. Mevcut ürün verileri, uzun mandrellere yönelik bir uygulamayı, listelenen 90–280 mm çap aralığını, listelenen 10.000–13.000 mm uzunluk aralığını ve 2 kanallı/1 dizili proses konfigürasyonunu tanımlar.
Bu değerler yayınlanan konfigürasyonu tanımlar; boyut zarfının içindeki her projenin veya parçanın otomatik olarak uyumlu olduğu anlamına gelmez. Alıcı, alt tabaka, kütle, uç geometrisi, destek ve dönüş, elektrik teması, kaplama görevi, işlem sırası, döngü varsayımları ve tam tedarik sınırının onayını talep etmelidir. Tedarikçi ayrıca hangi değerlerin sabit ürün verileri olduğunu ve hangilerinin mühendislik incelemesi gerektirdiğini belirlemelidir.
Listelenen iş parçası ailesinin dışındaki projeler için boyutları ölçeklendirmenin yeterli olduğunu varsaymayın. Projeye özel bir teknik inceleme ve belirgin bir sapma veya alternatif teklif isteyin.
Hangi Yaygın Tedarik Hataları Karşılaştırmayı Bozar?
- Yalnızca parça zarfını kullanma. Kütle, uç geometrisi, dönüş ve temas gereksinimleri tanımlanmamış olarak kalır.
- Ön tedaviyi RFQ'nun dışında bırakmak. Alıntılar daha sonra farklı başlangıç koşullarını içerir.
- İsim plakası çıktısının karşılaştırılması. Ürün karışımı, işlem süresi, değişim ve verim varsayımları farklılık gösterebilir.
- Çevresel ekipmanın dahil olduğu varsayılırsa. Havalandırma ve atık su sorumlulukları fiyatlandırılmadan kalabilir.
- İşlevsel bir açıklama olmadan “otomatik” kabulü. Tarifler, alarmlar, izlenebilirlik ve tesis iletişimi eşleşmeyebilir.
- Bir numunenin tam kabul olarak kullanılması. Numune sonucu ekipmanın, dokümantasyonun ve görev döngüsü doğrulamasının yerini alamaz.
Elektrokaplama Üretim Hattı Teklif Talebi Neleri İçermelidir?
İş parçası çizimlerini ve revizyonunu sağlayın; alt tabaka ve sağlanan durum; minimum, normal ve maksimum boyutlar ve kütle; üretim karışımı; kaplama amacı ve onaylanmış spesifikasyon; maskeli ve temas alanları; gelen yüzey; işlem sırası; gerekli ön tedavi ve tedavi sonrası; hedef kapasite ve değişimler; taşıma konsepti; bina düzeni; yardımcı programlar; havalandırma ve atık su gereksinimleri; kontroller ve veri arayüzleri; muayene yöntemleri; FAT ve SAT planı; örnek parçalar; belge dili; yedek parça kapsamı; kurulum ve devreye alma sorumluluğu; miktar; varış noktası; ve geçerli proje veya düzenleyici gereklilikler.
Tedarikçinin her alanı şu şekilde iade etmesini zorunlu tutun: Onaylandı / Sapma / Alternatif / Alıcı Girişi Gereklibir süreç akışı, düzen, hizmet programı, sorumluluk matrisi ve kabul teklifiyle birlikte. Bu girdileri hazırlayan alıcılar bunları Haige proje sorgulama sayfası projeye özel teknik inceleme için.


