
Aşındırıcı Bantlı Parlatma Makinesi Siparişinde Hangi İş Parçası Detayları Önemlidir?
Aşındırıcı bant parlatma makinesi tek başına çap aralığı veya istenilen görünümden seçilmemelidir. Alıcıların öncelikle malzemeyi, iş parçası geometrisini, boyut aralığını, gelen yüzey durumunu, giderilecek kusurları, gerekli son bitirmeyi, izin verilen talaş kaldırmayı, üretim hızını ve denetim yöntemini tanımlamaları gerekir. Bu girdiler, uygulamanın hafif son işlem, kontrollü kusur giderme, kireç giderme veya çok aşamalı cilalama gerektirip gerektirmediğini ve bir makine konfigürasyonunun tüm ürün karışımını kapsayıp kapsayamayacağını belirler. Bu nedenle yararlı bir RFQ bağlanmalıdır iş parçası durumu → bitirme hedefi → süreç rotası → ekipman konfigürasyonu → örnek kanıtlar. Doğru makine, yalnızca listelenen en büyük kapasiteye sahip model değil, temsili parçalar üzerinde belirtilen sonucu gereken oranda üreten makinedir.
Makine Modeliyle Değil, İş Parçasıyla Başlayın
"Metal parlatma" terimi çok farklı üretim görevlerini kapsar. Bir alıcının, çekmeden önce düz karbon çelik çubuklardaki hafif oksidasyonu gidermesi gerekebilir. Bir başkasının millerdeki işleme işaretlerini karıştırması gerekebilir. Üçüncüsü, paslanmaz çelik borularda tutarlı bir kozmetik kaplamaya ihtiyaç duyabilir. Her üçü de bir aşındırıcı bant içerebilir ancak aynı temas basıncını, aşındırıcı sırasını, beslemeyi, desteği, çıkarma veya inceleme gereksinimini yaratmazlar.
Bir modeli tartışmadan önce bir iş parçası ailesi hazırlayın. Ayrı yuvarlak çubuk, boru, mil ve profil ürünleri; malzeme kalitesini veya malzeme ailesini tanımlayın; ve minimum ve maksimum çapı veya kesiti, uzunluğu ve kütleyi belirtin. Ürün karışımı bükülmüş, konik, kademeli veya düzensiz parçalar içeriyorsa, içten beslemeli bir makinenin bunları kabul edebileceğini varsaymak yerine bunları ayrı ayrı tanımlayın.
Bu nedenle alıcılar asıl ürün yelpazesiyle başlamalı ve ardından tedarikçinin ürün yelpazesini gözden geçirmelidir. metal parlatma makinesi kategorisi. Kategori, mevcut son işlem yaklaşımlarının belirlenmesine yardımcı olurken, iş parçası verileri hangi yaklaşımın daha fazla değerlendirmeyi hak ettiğini belirler.
Gelen Yüzeyin Durumu Prosesi Nasıl Değiştirir?
“Hammadde” yeterli bir yüzey tanımı değildir. Tedarikçinin cilalamadan önce neyin mevcut olduğunu bilmesi gerekir: hadde pulu, pas, çizim izleri, soyulma çizgileri, ısıl işlem oksit, işleme izleri, çapak, çizikler veya önceden işlenmiş bir yüzey. Fotoğraflar yardımcı olur, ancak temsili bir örnek ve yazılı bir kusur tanımı, tek başına fotoğraflardan daha faydalıdır.
Kusurun ciddiyeti ve dağılımı önemlidir. Sığ, sürekli bir yön işareti izole edilmiş çukurlardan farklıdır. Parlaklığı artıran bir işlem, aşırı talaş kaldırma işlemi yapılmadan derin bir kusuru ortadan kaldıramayabilir. Benzer şekilde, tutarlı bir son işlem için tasarlanan bir hattın düzlüğü, büyük boyutsal hataları veya yukarı yöndeki bir prosese ait malzeme kusurlarını düzeltmesi beklenmemelidir.
Alıcılar cila aşamasından önce hangi kusurların giderilmesi gerektiğini, hangilerinin kalabileceğini ve hangilerinin reddedilmesi gerektiğini belirtmelidir. Bu sınır, fabrikanın gerçekten düzeltici taşlama beklediği durumlarda, teklifin makinenin yalnızca hafif son işlem gerçekleştirdiğini sessizce varsaymasını engeller.
Bitirmeyi Kabul Gereksinimi Olarak Tanımlayın
“Pürüzsüz”, “parlak” ve “aynaya benzer” gibi kelimeler tam kabul kriteri değildir. Görsel amaç olarak faydalı olabilirler ancak RFQ bunları ölçülebilir veya onaylanmış bir referansa bağlamalıdır. Uygulamaya bağlı olarak bu, yüzey pürüzlülüğünü, onaylanmış görsel numuneyi, yön desenini, kusur sınırını, kaplama hazırlama durumunu veya bunların bir kombinasyonunu içerebilir.
Yüzey pürüzlülüğü ve görünüm birbiriyle ilişkilidir ancak birbirinin yerine kullanılamaz. İki yüzey farklı yön çizgileri, parlaklık veya yerel kusurlar gösterirken benzer pürüzlülük okumalarına sahip olabilir. Bunun tersine, görsel olarak parlak bir alan, tüm uzunluğun gerekli pürüzlülük veya kusur giderme gereksinimini karşıladığını kanıtlamaz.
Pürüzlülük belirtilmişse gerekli değeri, ölçüm yöntemini, cihaz kurulumunu, numune alma konumlarını ve gereksinimin daha sonraki herhangi bir kaplama veya kaplamadan önce veya sonra geçerli olup olmadığını tanımlayın. Malzeme, başlangıç durumu ve işlevsel amacı teyit etmeden her projeye tek bir numara uygulamayın.
Alıcılar Model Seçiminden Önce Hangi Değişkenleri Dondurmalıdır?
| Karar alanı | Alıcı girişi | Neden önemli? | Tedarikçi kanıtı |
|---|---|---|---|
| Malzeme | Kalite veya malzeme ailesi ve tedarik edilen durum | Aşındırıcı davranışını, ısı oluşumunu ve ulaşılabilir yüzeyi değiştirir | Yazılı başvuru incelemesi ve örnek sonuç |
| Geometri | Çubuk, tüp, şaft veya profil; düz veya düzensiz | Besleme, destek ve temas düzenlemesini tanımlar | Konfigürasyon çizimi veya düzeni |
| Boyut aralığı | Minimum/maksimum çap veya kesit, uzunluk ve kütle | Kontrol modeli, iş desteği ve geçiş kapsamı | Onaylanmış çalışma zarfı |
| Gelen durum | Kireç, pas, izler, çapaklar ve kusur derinliği | Temizleme görevini ve aşındırıcı aşamaları tanımlar | Örnek deneme ve öncesi/sonrası kaydı |
| Son durum | Pürüzlülük, görünüm ve izin verilen kalan kusurlar | Sübjektif beklentilerden ziyade kabulü oluşturur | Muayene yöntemi ve onaylanmış numune |
| Stok kaldırma | İzin verilen boyut değişikliği veya kaldırma hedefi | Aşırı işlemeyi veya karşılanmayan kusur giderme beklentilerini önler | Deneme ölçümü ve süreç teklifi |
| Verim | Saat başına parça, vardiya başına ton veya hat hızı gereksinimi | Son kat kalitesini üretim kapasitesiyle birleştirir | Döngü varsayımı ve hat konfigürasyonu |
| Çevre | Toz toplama, gürültü, yardımcı programlar ve tesis kısıtlamaları | Yardımcı kapsamı ve kurulum hazırlığını belirler | Yardımcı program listesi ve arayüz programı |
Beden Aralığı ve Ürün Karışımının Neden Ayrı İncelemeye İhtiyacı Var?
Bir ürün sayfasındaki model aralığı kısa listeye almak için faydalıdır ancak her iş parçasının tek bir kurulum altında işlenebileceğini kanıtlamaz. Çap, uzunluk, kesit şekli, ağırlık ve malzeme besleme stabilitesini ve desteğini etkileyebilir. Tesis sık sık küçük çubuklar ve büyük tüpler arasında geçiş yaptığında, geçişler çıktıyı da etkileyebilir.
Haige'nin ürün verileri, farklı çap aralıklarına, minimum iş parçası uzunluklarına, ilerleme hızlarına ve motor konfigürasyonlarına sahip çok sayıda aşındırıcı bant parlatma makinesi modelini listeler. Bu değerler evrensel bir makineden ziyade bir aileyi tanımlar. Alıcı, önerilen modeli tam olarak talep etmeli ve tedarikçiden hangi girdi değerlerinin standart, isteğe bağlı, projeye özel veya incelenen aralığın dışında olduğunu işaretlemesini istemelidir.
Ürün karışımının geniş olduğu durumlarda bunu normal üretim ailesi ve istisnai ürünler olarak ikiye bölün. Teklif daha sonra olağanüstü ürünlerin başka bir kurulum, azaltılmış hız, yardımcı destek, farklı bir model veya ayrı bir süreç gerektirip gerektirmediğini belirtebilir.
Alıcılar Aşındırıcı Seçimini Bitiş Hedefine Nasıl Bağlamalı?
Aşındırıcı bant, devreye alınana kadar ertelenecek bir ayrıntı değil, bir proses sarf malzemesidir. Aşındırıcı türü, kum sırası, bant hızı, temas basıncı ve aşama sayısı, temizleme oranını, ısıyı ve yüzey desenini etkiler. Ancak doğru kombinasyon yalnızca malzeme adından güvenilir bir şekilde seçilemez.
Pratik bir yol, temsili numuneler sağlamak ve kabul sonucunu tanımlamaktır. Tedarikçi daha sonra deneme için bir bant dizisi ve çalışma aralığı önerebilir. Alıcı, giriş durumunu, kullanılan bant özelliklerini, geçişleri veya aşamaları, besleme durumunu, son ölçümü ve görsel sonucu kaydetmelidir. Bu kayıt, bir başlangıç süreci tarifi haline gelir; gelecekteki her partinin aynı şekilde davranacağının garantisi değildir.
Sarf malzemesi ömrü de tanımlanmış koşullar altında bir test sonucu olarak değerlendirilmelidir. Ölçeğe, kirlenmeye, temizleme görevine ve çalışma disiplinine göre değişir. Tedarikçileri, farklı bir iş parçasından elde edilen desteklenmeyen bir "kayış ömrü" numarası üzerinden karşılaştırmaktan kaçının.
Isı Nerede Tedarik Sorunu Haline Geliyor?
Aşındırıcı temas ısı üretir. Tedarik sorusu sadece makinenin parçayı parlatıp parlatamayacağı değil, planlanan görev döngüsü altında kabul edilemez renk değişikliği, bozulma, yüzey hasarı veya dengesiz bant performansı olmadan bunu yapıp yapamayacağıdır. İnce duvarlı tüpler, ısıya duyarlı malzemeler ve uzun sürekli çalışmalar özel bir inceleme gerektirebilir.
RFQ'da soğutucu veya yağlamaya izin verilip verilmediği, son yüzeyin kuru kalması gerekip gerekmediği ve daha sonra temizlik, kaplama veya kaplamanın kirlenme kısıtlamaları getirip getirmediği belirtilmelidir. Tedarikçi önerilen prosesi ve gerekli ekstraksiyon veya sıvı taşıma arayüzünü tanımlamalıdır. Alıcı daha sonra bunu temsili bir numune ve üretim hızı denemesiyle doğrulamalıdır.
Toz Toplama Makine Kapsamının Bir Parçasıdır
Taşlama ve cilalama partikül üretebilir ve asıl tehlike iş parçasına, kaplamaya, kirlenmeye ve aşındırıcıya bağlıdır. Bu nedenle “toz toplayıcı dahil” tam bir proje tanımı değildir. Alıcılar malzeme bilgilerini ve geçerli saha gerekliliklerini sağlamalı, ardından tedarikçiden toplama noktalarını, kanal arayüzlerini, hava akışı varsayımlarını, filtreleme kapsamını ve alıcının sorumluluğunda kalanları tanımlamasını istemelidir.
Makine yerleşimi aynı zamanda bant değişimi, temizlik ve toplanan tozun uzaklaştırılması için erişimi de göstermelidir. Tedarikçinin ana toplayıcıyı hariç tutması durumunda teklifte yine de tesisin ekstraksiyon tasarımı için gerekli bağlantı bilgileri bulunmalıdır. Yerel mesleki ve çevresel gereklilikler projeye özel olmaya devam etmektedir ve alıcı tarafından gözden geçirilmelidir.
Örnek Bir Deneme Nasıl Yapılandırılmalıdır?
Anlamlı bir denemede yalnızca en kolay kısmı değil, üretimi temsil eden örnekler kullanılır. En yaygın iş parçasını, ilgili en küçük ve en büyük boyutları ve en zor gelen yüzey durumunu dahil edin. Her numuneyi, proses kaydının sonuçla eşleştirilebilmesi için işaretleyin.
Onay planı şunları tanımlamalıdır:
- gelen malzeme, geometri ve kusur durumu;
- gerekli son pürüzlülük ve görsel referans;
- işleme öncesi ve sonrası kritik boyutlar;
- aşındırıcı dizilimi ve çalışma varsayımları;
- muayene yerleri ve aletleri;
- kabul edilebilir kalan kusurlar ve ret kriterleri;
- sonucun bir süreç gösterimi mi yoksa sözleşmeye bağlı bir kabul örneği mi olduğu.
Onaylandıktan sonra numuneyi, fotoğrafları, ölçüm raporunu ve mutabakata varılan süreç notlarını saklayın. Üretim materyali veya gelen durum daha sonra değişirse, yeni bir denemenin gerekli olup olmadığını gözden geçirin.
Alıcılar Haige Aşındırıcı Bant Parlatma Makinesini Nasıl Değerlendirmeli?
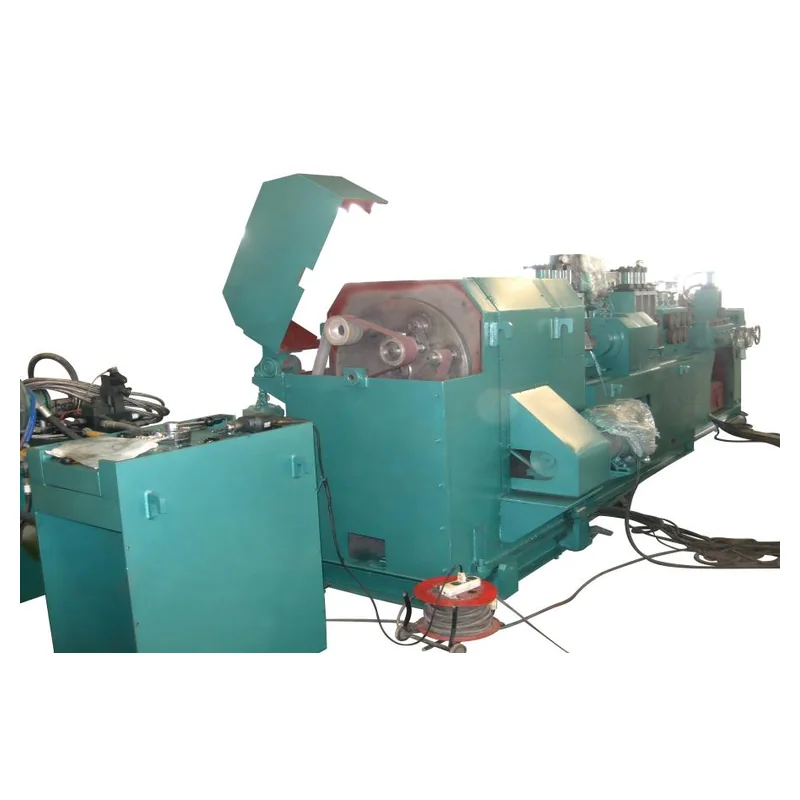
The Haige aşındırıcı bant parlatma makinesi sayfa çubuklar, borular, miller ve profiller için gerçek bir model ailesi sunar. Modele özel çap aralıklarını, minimum uzunlukları, hızları, pürüzlülük bilgilerini ve motor konfigürasyonlarını listeler. Yayınlanan bu değerler ilk tarama için uygundur ancak teklif edilen modelin yine de alıcının tüm iş parçası yelpazesi ve kabul planına göre onaylanması gerekir.
Haige'den önerilen bir konfigürasyonu tam modeli, geçerli iş parçası zarfını, cila istasyonlarını, besleme ve destek düzenlemesini, aşındırıcı varsayımları, toz toplama sınırını, kontrolleri, yardımcı programları ve hariç tutulan öğeleri içeren şekilde geri göndermesini isteyin. Malzemeye veya denemeye bağlı olan herhangi bir değer, koşulsuz bir üretim sonucu olarak sunulmak yerine buna göre etiketlenmelidir.
Hangi Yaygın RFQ Hataları Yeniden Çalışmaya Neden Olur?
- Yalnızca maksimum çapı gönderiyoruz. Minimum boyut, uzunluk, kütle ve geometri de aynı derecede önemli olabilir.
- Kanıt olmadan "ayna kaplama" kullanmak. Tedarikçi subjektif bir hedefi tutarlı bir şekilde fiyatlandıramaz veya kanıtlayamaz.
- Gelen kusuru görmezden gelmek. Hafif bitirme ve derin kusur giderme farklı görevlerdir.
- Aynı yüzey olmadan model hızının karşılaştırılması. Verim yalnızca gerekli çıktı kalitesi sabit tutulduğunda anlamlıdır.
- Toz emme işlemini arayüz planının dışında bırakmak. Atanmamış bir bağlantı kurulumu geciktirebilir.
- Üretimi temsil etmeyen temiz bir numunenin onaylanması. Deneme daha sonra toplu operasyon için zayıf kanıtlar sağlıyor.
Aşındırıcı Bant Parlatma Makinesi Teklif Talebi Neleri İçermelidir?
Malzeme kalitesini ve durumunu dahil edin; iş parçası formu; minimum ve maksimum çap veya kesit; uzunluk ve kütle; gelen yüzey fotoğrafları ve temsili örnekler; kaldırılacak kusurlar; izin verilen talaş kaldırma; nihai pürüzlülük ve görsel standart; üretim karışımı; hedef çıktı; yukarı ve aşağı akış süreçleri; soğutma sıvısı kısıtlamaları; toz toplama gereksinimleri; yardımcı programlar; hat düzeni; muayene yöntemi; deneme gereksinimleri; gerekli belgeler; miktar; varış noktası; ve kurulum sorumluluğu.
Tedarikçiden her bir öğeye aşağıdaki şekilde yanıt vermesini isteyin: Onaylandı / Sapma / Alternatif / Alıcı Girişi Gerekli. İş parçası verileri ve numune planı hazır olduğunda bunları Haige metal kaplama ekipmanı talep formu ve genel makine fiyatı yerine modele özel teklif isteyin.


