
Alıcılar RFQ'dan Önce Hangi Yuvarlak Çubuk Soyma Makinesi Detaylarını Göndermeli?
A yuvarlak çubuk soyma makinesi RFQ'su, model seçimi başlamadan önce alıcının iş parçasını ve proses verilerini içermelidir. Alıcılar çubuk çapı aralığı, uzunluk aralığı, malzeme ailesi, gelen yüzey durumu, giderilecek yüzey kusurları, gerekli talaş kaldırma payı, hedef bitmiş çap, düzlük durumu, yukarı yönde kesme veya düzleştirme durumu, aşağı yönde taşlama veya cilalama ihtiyaçları, yükleme yöntemi, üretim ritmi, talaş işleme beklentisi, denetim gereksinimleri ve teklif kapsamını göndermelidir. Bu bilgi olmadan tedarikçi, yalnızca ürün adıyla eşleşen ancak gerçek çubuk durumu veya son işlem süreciyle eşleşmeyen bir makineyi kısa listeye alabilir.
Yuvarlak Çubuk Soyma Özel Bir Yüzey Temizleme İşi İçin Seçilmiştir
Yuvarlak çubuk soyulması, çubuk stoğunun dış çapından kontrollü bir katmanı kaldırır. Alıcının, parlak çubuklar üretmeden veya hassas finisaj için malzeme hazırlamadan önce yüzey kusurlarını, pulları, karbondan arındırılmış tabakayı, haddeleme izlerini veya tutarsız kabuğu gidermesi gerektiğinde genellikle dikkate alınır. Tedarik açısından makine sadece “çubuk soyma” tabiri ile seçilmemektedir. Malzemenin durumuna ve soyulma sonrası istenen yüzey sonucuna göre seçilir.
Yalnızca çubuk çapını ve miktarını gönderen bir alıcı, tedarikçinin tahmin edemeyeceği kadar çok şey bırakıyor. Tedarikçinin, makinenin hangi sorunu çözmesi gerektiğini bilmesi gerekir: ağır yüzey kusurları, boyutsal hazırlık, parlak çubuk üretimi, ön taşlama talaş kaldırma veya düzleştirme ve cilalama öncesi bir işlem adımı. Her amaç modelin kısa listesini, besleme yöntemini, kesici düzenlemesini, sökme payını ve inceleme odağını etkiler.
Haige listeleri Çubuk Soyma Makineleri metal kaplama ekipmanı kapsamında özel bir kategori olarak. Bu kategori, bu konu için doğru ürün ailesidir; RFQ'nun ise gerçek çubuk ve süreç koşullarını tanımlaması gerekir.
Yalnızca Bir Nominal Çap Değil, Çubuk Boyutu Aralığını Gönderin
İlk veri alanı gerçek boyut aralığıdır. Bir soyma projesi, minimum ve maksimum gelen çapı, beklenen bitmiş çapı, çubuk uzunluğu aralığını, kontrol ediliyorsa tolerans gereksinimini ve alıcının sabit bir boyut mu yoksa birçok boyut mu işlediğini belirtmelidir. Dar bir üretim programı için seçilen bir makine, çeşitli stoklarla uğraşan bir servis merkezi veya parlak çubuk üreticisi için en iyi seçim olmayabilir.
Çap aralığı makine seçimini, kılavuz/destek tasarımını, besleme stabilitesini, takımın kullanımını, talaş kaldırmayı ve incelemeyi etkiler. Uzunluk, yükleme masalarını, destek silindirlerini, boşaltmayı, güvenlik korumasını ve zemin düzenini etkiler. Hat kesme, düzleştirme veya taşlama ekipmanına bağlandığında çubuğun ağırlığı ve kullanımı da önemlidir.
Alıcılar “orta boy yuvarlak çubuk” gibi muğlak ifadelerden kaçınmalı. RFQ, mevcut ve gelecekteki boyutları içeren bir tablo içermelidir:
- gelen çap aralığı;
- hedef bitmiş çap veya kaldırma payı;
- çubuk uzunluğu aralığı;
- boyuta göre minimum ve maksimum parti miktarı;
- düz veya hafif eğik gelen durum;
- gelecekte boyut genişlemesinin beklenip beklenmediği.
Alıcı, gelecekte birinci boyut aralığının dışında ürünler bekliyorsa bu açıklanmalıdır. Sadece günümüzün en kolay barının etrafında bir çizgi tasarlamak daha sonra ikinci bir satın alma sorunu yaratabilir.
Malzeme Durumu Değişiklikleri Kesme Yükü ve Proses Planlama
Malzeme dekoratif bir RFQ alanı değildir. Çelik kalite ailesi, sertlik durumu, ısıl işlem durumu, haddeleme veya dövme rotası ve yüzey ölçeği soyulma yükünü ve proses rotasını değiştirebilir. Tedarikçinin, alıcının gizli spesifikasyonlarının tamamına ihtiyacı yoktur, ancak önerilen makine konseptinin uygun olup olmadığına karar vermek için yeterli bilgiye ihtiyacı vardır.
Faydalı girdiler arasında çubuğun karbon çeliği, alaşımlı çelik, paslanmaz çelik veya başka bir malzeme ailesi olup olmadığı yer alır; sıcak haddelenmiş, dövülmüş, tavlanmış, normalize edilmiş, su verilmiş/temperlenmiş veya başka şekilde işlenmiş olup olmadığı; ve yüzeyin sert ölçek veya tutarsız kusurlara sahip olup olmadığı. Alıcı birden fazla malzeme ailesini işliyorsa, bunların ortalamasını tek bir talepte almak yerine bunları ayrı ayrı listeleyin.
Malzeme durumu talaş kaldırma ile etkileşime girer. Hafif, düzgün bir yüzey temizliği, daha derin kusurların veya ısıdan etkilenen yüzey katmanının giderilmesinden farklıdır. Gerekli sökme işlemi hafife alınırsa, bitmiş çubukta hala kusurlar görülebilir. Fazla tahmin edilirse süreç malzeme israfına neden olabilir, takım yükünü artırabilir ve gereksiz üretim maliyeti yaratabilir.
Bu nedenle RFQ'nun bağlanması gerekir malzeme durumu → kusur derinliği → talaş kaldırma → bitmiş çap → muayene kabulü. Bu zincir, tedarikçinin yalnızca bir makine modeli önermek yerine süreci değerlendirmesine yardımcı olur.
Yüzey Kusuru Hedefini Açıkça Tanımlayın
Alıcılar genellikle "daha iyi yüzey kalitesi" ister ancak bu ifade, bir soyma makinesi teklif talebi için yeterli değildir. Tedarikçinin neyin çıkarılması gerektiğini ve alıcının kabulü nasıl değerlendireceğini bilmesi gerekir. Yüzey pulu, çukurlar, sığ çatlaklar, karbonu giderilmiş tabaka, yuvarlanma izleri ve korozyon farklı problemlerdir. Bazıları soyularak çıkarılabilir; diğerleri ek süreç incelemesi veya yukarı yönde malzeme kontrolü gerektirebilir.
En iyi RFQ kanıtı, fotoğrafların, numune çubuklarının, kusur tanımının ve bitmiş yüzey gereksiniminin birleşimidir. Alıcının halihazırda reddedilen bir parçası varsa, kusurun resimlerini sağlayın ve sonraki arızayı açıklayın: taşlama izleri, kaplama sorunu, çizim kusuru, müşteri reddi veya boyut sorunu. Bu bağlam, tedarikçinin soyma adımının neden eklendiğini anlamasına yardımcı olur.
Bir tedarikçi, kusur derinliğini, dağılımını ve malzeme durumunu bilmeden her kusurun giderilmesini sorumlu bir şekilde garanti edemez. Bu nedenle alıcı, makinenin tüm kusurları ortadan kaldıracağına dair genel bir söz yerine, süreç önerisi ve numune test mantığı talep etmelidir.
| RFQ Alanı | Alıcı Girişi | Neden Önemlidir? |
|---|---|---|
| Yüzey kusuru | Fotoğraflar, örnek çubuklar, kusur türü ve ciddiyeti | Peelingin doğru çıkarma yöntemi olup olmadığını tanımlar |
| Uzaklaştırma ödeneği | Yan veya nihai çap hedefi başına gerekli talaş kaldırma | Kusur gidermeyi boyut kabulüne bağlar |
| Gelen durum | Ölçek, korozyon, doğrusallık ve malzeme durumu | Beslemeyi, kesme yükünü ve hat hazırlığını etkiler |
| Aşağı akış süreci | Taşlama, parlatma, düzleştirme, çekme, kaplama veya saklama | Soyma sonrası gerekli yüzey ve boyutsal durumu belirler |
| Kabul kanıtı | Boyut kontrolü, görsel örnek, belirtilmişse pürüzlülük hedefi | Alıcının süreç sonucunu nasıl onaylayacağını gösterir |
Tablo, tedarikçiye sürecin fizibilitesini yargılamak için yeterli bilgi sağlar. Ayrıca alıcıyı, gerçek yüzey sorununu çözmeyen, yalnızca modele yönelik bir fiyat teklifinden de korur.
Doğruluk ve Yukarı Akış Hazırlığı Besleme Stabilitesini Etkiler
Yuvarlak çubuk soyma makineleri istikrarlı iş parçası beslemesine ihtiyaç duyar. Gelen çubuklar bükülmüşse, kötü kesilmişse, aşırı pulluysa veya uzunlukları tutarsızsa, makine teknik olarak uygun olsa bile soyma sonucu etkilenebilir. Bu nedenle, RFQ'nun yukarı yöndeki hazırlığı tanımlaması gerekir.
Önemli girdiler arasında çubukların soyulmadan önce uzunlamasına kesilip kesilmediği, önce düzleştirmeden geçip geçmediği, hangi bükme koşulunun beklendiği ve uçların pahlı mı yoksa hazır mı olduğu yer alır. Hat, çubukları doğrudan haddeleme, dövme veya ısıl işlemden alıyorsa, yüzey ve düzlük, çubukların önceden doğrultulup sınıflandırılmasına göre daha fazla farklılık gösterebilir.
İlerleme stabilitesi takımın kavramasını, boyutsal tutarlılığı, yüzey görünümünü ve operatörün iş yükünü etkiler. İyi hazırlanmış düz çubuklar için teklif edilen bir makine, alıcının karışık durumdaki malzemeyi yukarı akış kontrolü olmadan beslemesi durumunda aynı şekilde performans göstermeyebilir. Tedarikçi, alıcı hattı onaylamadan önce gerekli hazırlık adımlarını belirlemelidir.
Bu, her projenin yeni bir düzleştirme makinesine veya kesme hattına ihtiyaç duyduğu anlamına gelmez. Bu, tedarikçinin soyma makinesinin tek başına mı yoksa diğer işleme ekipmanlarıyla entegre mi olacağına karar verebilmesi için yukarı akış durumunun beyan edilmesi gerektiği anlamına gelir.
Aşağı Akış Son İşlemi Soyma Sonrası Gerekli Sonucu Belirler
Soyma, son yüzey çıkarma adımı olabilir veya çubuğu aşağı yönde taşlama, cilalama, düzleştirme, çekme veya kaplama için hazırlayabilir. Peeling sonrası istenilen sonuç bir sonraki işleme göre değişir.
Çubuk puntasız taşlamaya giderse, soyulmuş yüzeyin taşlama verimliliği için yeterli homojenliğe ve stok durumuna ihtiyacı olabilir. Çubuk cilalamaya giderse, soyulduktan sonra gözle görülür yüzey izleri gerekli cila miktarını etkileyebilir. Çubuk çekme veya kaplama için hazırlanmışsa boyut ve yüzey tutarlılığı bir sonraki işlem için önemli olabilir. Çubuk, birkaç işlemden sonra parlak çubuk olarak satılırsa, alıcının tüm süreç sırasının uyumlu hale getirilmesi gerekir.
Teklif talebi, soyma makinesinin süreç akışında nerede bulunduğunu belirtmelidir:
kesme veya düzleştirme → soyma → düzleştirme veya taşlama → parlatma veya son muayeneveya tesis tarafından tanımlanan başka bir rota.
Sonraki son işlemleri göz ardı eden bir tedarikçi yanıtı yine de bir makineden alıntı yapabilir ancak doğru süreçten alıntı yapmayabilir. B2B satın alma için makinenin sadece bireysel operasyona değil, hatta da uygun olması gerekir.
Otomasyon Düzeyi Üretim Ritimine Uygun Olmalı
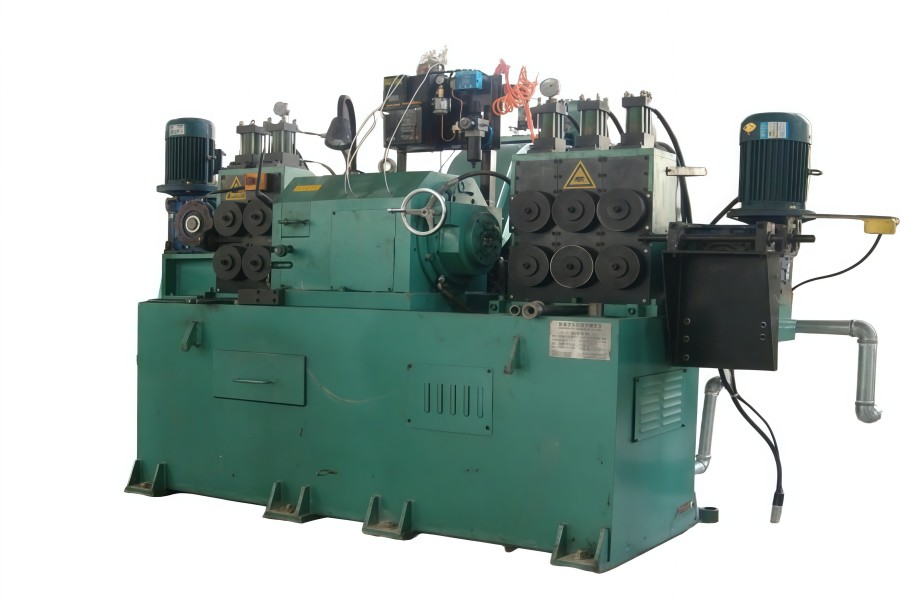
Haige'nin WXC30C ürün kaydı, çalışmasının hem hidrolik hem de manuel olarak tanımlandığı yarı otomatik bir tip olduğunu belirtiyor. Bu, alıcıya bir ürün referans noktası verir ancak nihai projedeki her elleçleme, yükleme, boşaltma veya inceleme işlevini tanımlamaz.
Alıcı, projenin yarı otomatik bir prosese, CNC kontrollü modele, otomatik yükleme/boşaltma, entegre konveyöre, talaş elleçlemeye, takım ayarlama desteğine veya temel makine tedarikine ihtiyaç duyup duymadığına karar vermelidir. Üretim ritmi bu kararı belirliyor. Bir tamir atölyesi, servis merkezi ve parlak bar hattının mutlaka aynı otomasyon seviyesine ihtiyacı yoktur.
Yarı otomatik ekipmanlar, prosesin bir kısmını operatörlerin üstlendiği ve üretim çeşitliliğinin nispeten yüksek olduğu projelere uygun olabilir. Sabit boyut aralıklarının ve sürekli çıktının ilave kullanım ve kontrolü gerektirdiği durumlarda daha otomatik sistemler düşünülebilir. Doğru seçim, yalnızca makinenin çekiciliğine değil, alıcının üretim planına da bağlıdır.
RFQ, tedarikçiden temel makineyi isteğe bağlı taşıma, takımlama, talaş yönetimi ve kontrol öğelerinden ayırmasını istemelidir. Bu, fiyat tekliflerini karşılaştırılabilir tutar ve düşük fiyatın eksik satır işlevlerini gizlemesini önler.
Muayene Gereksinimleri Proses Sonucunu Kanıtlamalı
Denetim, alıcının soyma makinesini satın alma nedenine bağlı olmalıdır. Amaç boyutsal hazırlık ise bitmiş çap ve yuvarlaklık veya ilgili boyutsal kontroller önemli olabilir. Amaç yüzey kusurunun giderilmesiyse, görsel inceleme, numune kesimleri veya sonraki test sonuçları önemli olabilir. Amaç hat entegrasyonu ise, besleme stabilitesi ve çıktı tutarlılığı kabulün bir parçası haline gelir.
Alıcılar, numune onayı sırasında neyin kontrol edildiğini ve kurulumdan sonra neyin kontrol edildiğini tanımlamalıdır. Olası kanıtlar arasında örnek çubuk öncesi/sonrası fotoğrafları, boyut ölçümü, yüzey incelemesi, deneme işleme kaydı, süreç parametresi notu, takım önerisi, hat düzeni çizimi ve kabul kontrol listesi yer alır. Her öğe genel evrak olarak var olmak yerine belirli bir gereksinimi kanıtlamalıdır.
Örneğin, bir öncesi/sonrası numunesi, seçilen kaldırma payının gözle görülür kusuru giderip gidermediğini kanıtlar. Bir boyut raporu, makinenin ve prosesin deneme koşulu altında nihai çap hedefine ulaşıp ulaşamayacağını kanıtlar. Bir yerleşim çizimi, yükleme, boşaltma ve talaş kaldırma işlemlerinin alıcının atölyesine uygun olup olmadığını kanıtlar.
Bu nedenle kanıtlar şu sorulara yanıt vermelidir: Neyin, hangi malzeme üzerinde, hangi gelen boyutta, hangi kaldırma payı ile ve hangi kabul hedefine göre test edildiği.
Alıcılar WXC30C Ürün Sayfasını Nasıl İncelemeli?
The WXC30C sayfası bu makalenin hedef ürün ayrıntısı referansıdır. Daha geniş Çubuk Soyma Makineleri kategorisi içerisinde spesifik bir yarı otomatik yuvarlak çubuk soyma makinesi referansı olarak kullanılmalıdır.
Alıcılar ürün sayfasını eksiksiz bir RFQ paketi olarak değerlendirmemelidir. Sayfa, ürünün yönünü tanımlar ancak alıcının yine de iş parçası boyutlarını, malzeme durumunu, kusur hedefini, çıkarma ödeneğini, yukarı yöndeki hazırlığı, sonraki son işlemleri, üretim ritmini, hat düzenini ve kabul kanıtlarını sunması gerekir.
Alıcının çap aralığı, otomasyon beklentisi veya hat entegrasyonu ihtiyacı WXC30C projesine uygun değilse tedarikçi, sorgulamayı tek bir sayfaya sığdırmak yerine başka bir model veya farklı bir çubuk soyma konfigürasyonu önermelidir. Haige'nin ürün verileri aynı zamanda diğer WXC serisi makineleri de listeliyor, dolayısıyla nihai modelin RFQ girişlerinden onaylanması gerekiyor.
Yuvarlak Çubuk Soyma Makinesi Fiyat Tekliflerini Karşılaştırılamaz Kılan Nedir?
Tedarikçiler aynı süreci fiyatlandırmadığında tekliflerin karşılaştırılması zorlaşır. Ortak boşluklar şunları içerir:
- alıcı nominal çap sağlar ancak tam çap ve uzunluk aralığını sağlamaz;
- yüzey kusurları, fotoğraf veya numune olmadan belirsiz bir şekilde anlatılmıştır;
- malzeme sertliği veya işlem geçmişi eksik;
- gerekli talaş kaldırma ve nihai çap birbirine bağlı değil;
- doğruluk ve yukarı yönde kesme koşulu bildirilmemiştir;
- aşağı yöndeki taşlama, cilalama veya çizim ihtiyaçları göz ardı edilir;
- yükleme, boşaltma, talaş konveyörü, kalıplama ve yardımcı ekipmanlar birbirinden ayrılmamıştır;
- muayene ve numune onayı tanımlanmamıştır;
- bir tedarikçi temel makineden teklif verirken diğeri daha eksiksiz bir hat paketinden teklif veriyor.
Fiyatı karşılaştırmadan önce iş parçası kapsamını, süreç hedefini, makine modelini, dahil edilen ekipmanı, örnek kanıtları ve kabul yöntemini hizalayın. Ancak o zaman alıcı, daha düşük bir teklifin gerçekten daha iyi mi yoksa daha az eksiksiz mi olduğuna karar verebilir.
İş Parçası Kanıtları Çevresinde Nihai Teklif Talebini Oluşturun
Tam bir yuvarlak çubuk soyma makinesinin teklif talebi şunları içermelidir:
- gelen çubuk çapı aralığı ve hedef bitmiş çap;
- çubuk uzunluğu aralığı ve ağırlık/taşıma durumu;
- malzeme ailesi ve ısıl işlem veya haddeleme durumu;
- yüzey kusurunun türü, ciddiyeti, fotoğrafları ve numune bulunabilirliği;
- gerekli talaş kaldırma payı veya nihai yüzey hedefi;
- gelen düzlük ve kesme sonu durumu;
- soyulmadan önce yukarı akış işlemi;
- aşağı yönde taşlama, cilalama, düzeltme, çekme veya kaplama işlemleri;
- üretim hacmi, parti büyüklüğü ve boyut değiştirme sıklığı;
- istenilen otomasyon, yükleme ve boşaltma kapsamı;
- takımlama, talaş işleme ve yardımcı ekipman beklentileri;
- atölye düzeni ve kullanılabilir alan;
- numune deneme ve kabul yöntemi;
- dokümantasyon, kurulum ve devreye alma gereksinimleri;
- tedarikçi varsayımları, hariç tutmalar ve sapmalar.
Tedarikçilerden teklifi şu şekilde iade etmelerini isteyin: Onaylanmış İş Parçası Aralığı / Önerilen Model / Proses Varsayımları / Birlikte Verilen Ekipman / Örnek Kanıt / Kabul Yöntemi / Alıcının Girdisi Gereklidir. İş parçası ve süreç kanıtları hazırlandıktan sonra alıcılar, Haige aracılığıyla talebini iletebilir. iletişim sayfası yuvarlak çubuk soyma makinesi kısa listesi ve teklifi için yeterli ayrıntıya sahip.


