Tillverkare av metallbearbetningsutrustning för skalning, slipning, skärning och betningslinjer

PRODUKTKATEGORIER

Hitta rätt utrustning för dina produktionsbehov

Utforska vårt kompletta utbud av metallbearbetnings- och ytbehandlingsutrustning designad för produktion av stång, rör, tråd och metallkomponenter. Våra produktkategorier omfattar processer för skalning, skärning, slipning, dragning, fräsning, polering, rostborttagning, riktning, betning och galvanisering, vilket hjälper kunder att förbättra produktionseffektiviteten, ytkvaliteten och bearbetningsstabiliteten.

Oavsett om du behöver en enskild maskin eller en komplett produktionslinje, tillhandahåller vi pålitliga utrustningslösningar för olika metallbearbetningsapplikationer.

KONTAKT

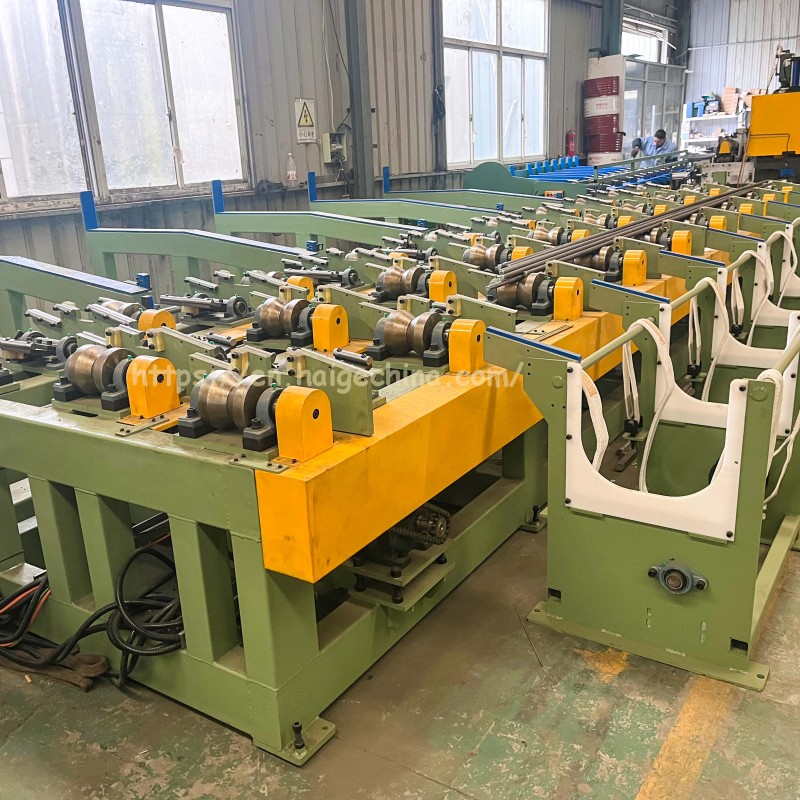
Avfasningsmaskin

Dubbelstång med dubbla ändar Avfasning och spånborttagning med dubbla ändar och transportställ är alla installerade på samma kropp. Stångmaterialet laddas växelvis till den vänstra ändanvända enheten eller den högra ändanvända växelvis genom uppringningsanordningen på rullbordet. Två stänger rullar och glider in i V-spåret för dubbelstation. Det finns remskivor under insidan av V-spåret. Cylindern trycker stången på remskivan till positioneringsblocket. Presscylindern på det dubbelvända enhetshuvudet driver den dubbla V-formade hållaren för att klämma fast stången. Drivs av oljecylindern, bearbetar ytbeläggningsverktyget ändytan. Vänster och höger dubbelvända enheter bearbetar växelvis. Domkraftscylindermekanismen lyfter stången och transporterar stången för nästa dubbelfasningsprocess (dubbelt förpositionerat V-spår). Stångmaterialet lyftes och glider ner från den dubbla förpositionsslitsen till (höger, det dubbeländade avfasade v-spåret), och stången skjuts av cylindern igen till höger sida av det dubbla avfasningshuvudet. Det finns ett positioneringsblock framför huvudet (pneumatiskt lyftblock), stången stannar där blocket placeras, blocket lyfts och tryckcylindern på det dubbla avfasningshuvudet driver den dubbla V-formade klämman för att klämma fast den högra änden av stången och det dubbla avfasningshuvudet börjar fasningsprocessen. Stångmaterialet glider från det dubbla avfasade V-spåret på höger ände och glider in i det dubbla avfasande V-spåret i den vänstra änden och trycker stången på remskivan till det vänstra dubbelfasande huvudet vid cylindern igen. Den vänstra och högra dubbelhuvudfasningen bearbetas också växelvis och upprepade gånger. Det högra maskinhuvudet är fixerat, det vänstra huvudet och transportstället drivs av hydraulcylindrar, som kan justeras efter olika stångmaterial, och längden på stången som ska bearbetas kan justeras på operationsbordet. Frästa och avfasade produkter har inga grader och är släta och platta. Fräsdjupet på ändytan kan justeras från 3 till 5 mm, och fasstorleken är 2 ~ 3 × 45 ° mm. Djupet på fräsytan och fasningen kan justeras efter den faktiska situationen för det inkommande materialet. Det krävs att ingen ny bockningsdeformation ska orsakas av stången under bearbetningen.
Läs mer »

Stångvalsverk

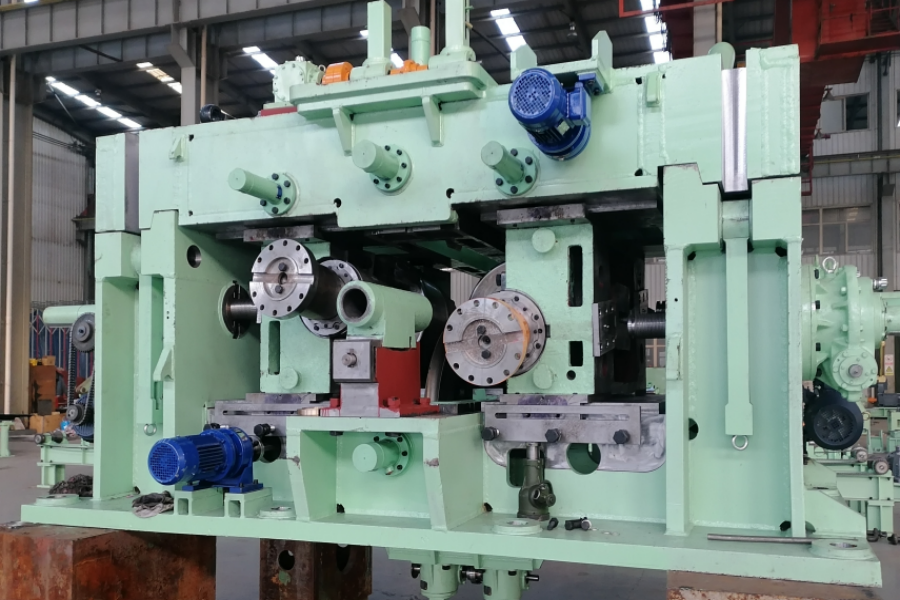
Valsverkets arbetsställning består vanligtvis av rulle, rullager, ram, rälsstöd, rulljusteringsanordning, upprullningsanordning och rullbyteanordning. Och andra serier av extra bearbetningsutrustning under valsning, såsom råmaterialberedning, uppvärmning, stålvändning, klippning, uträtning, kylning, sprickdetektering, värmebehandling och betningsutrustning. Typen och storleken på valet av färdigt eller halvfärdigt valsverk bör bestämmas i enlighet med maskinens sort, specifikationer, kvalitet och kvantitet, och med hänsyn till nödvändig extrautrustning, lyfttransport och tillhörande utrustning. Slutligen kan beslut fattas med hänvisning till olika typer av faktorer för att uppnå ett balanserat val.

Läs mer »

LG90-H Enkel linje lång takt kall rörfräs

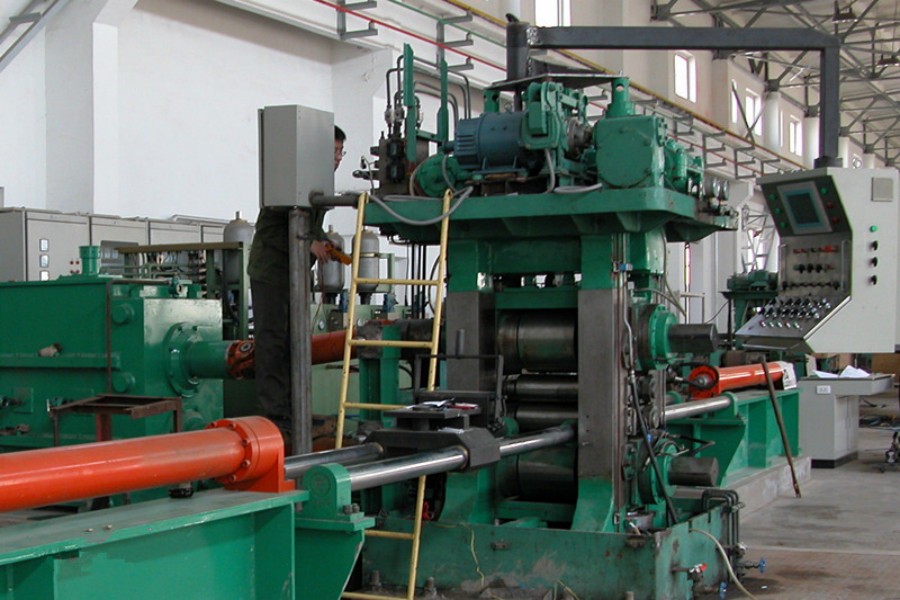
Huvudstrukturen för LG kallrörsvalsverk består av maskinbädd, roterande matningsmekanism, ram, en huvudmotor, kärnstång, transmissionssystem, elektriskt system, etc. Med utvecklingen av teknologin har den roterande matningsmekanismen numera utvecklats till enkelrotation, dubbelmatning, dubbelrotation, enkelmatning och dubbelrotation dubbelmatning, och kan matas in i vanlig fotoinmatningsläge. matning och servomatning. Den mest kritiska delen av ett kallvalsverk är ramen, som inkluderar vals, kugghjul, kuggstång etc. Arbetsprincipen kan beskrivas enligt följande. Genom att skapa ett regelbundet hålrum med rulle och dorn, kan stålrör valsfräsas med fördel av elastisk deformation av metall. Kallrörsvalsmaskinen kan uppnå kallvalsning till skalet med hjälp av ringhål med relativt bra förstagångsvalsningsprestanda och kan också bearbeta sömlösa rör av icke-järnmetall med normal precision. Den mest uppenbara egenskapen hos kallkvarn är det höga materialutnyttjandet, med bättre precision och ytjämnhet än kallrörsdragmaskin.

Läs mer »

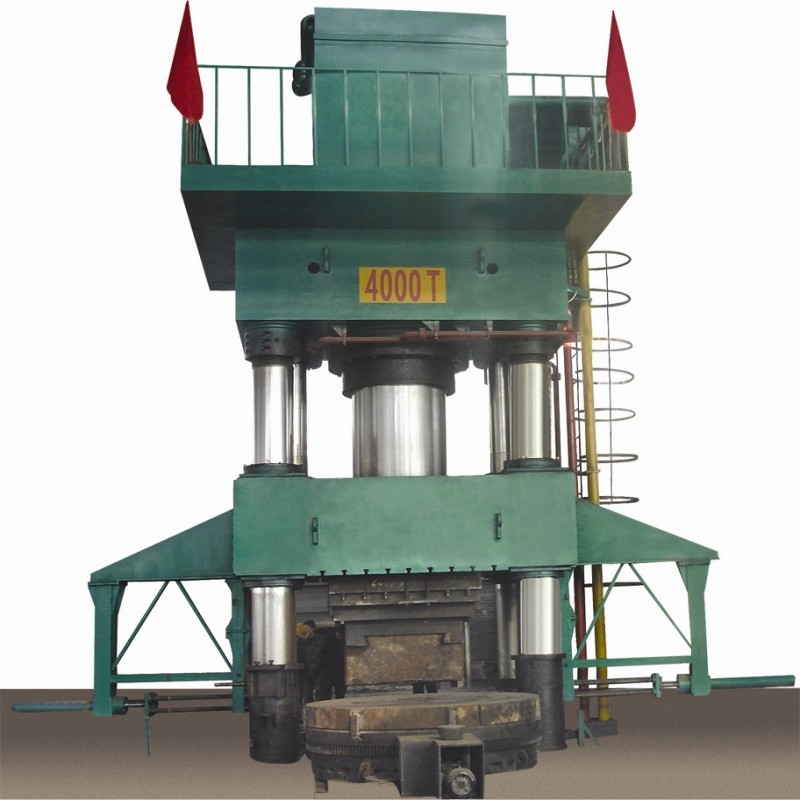
Öppen smide

Huvudfunktion och funktioner: Denna maskin används huvudsakligen i den heta öppna smidesprocessen av de tomma delarna och ringdelarna, och annan hetsmidning, varmformsmidning. Maskinens arbetskapacitet och slaglängd kan justeras enligt processens krav. Denna maskin har  oberoende dynamisk mekanism och elektriskt system,   använd tryckknappskontrollsystem . två driftlägen för justering, manuell och halvautomatisk drift kan realiseras. Denna maskin är lätt att använda, låg ljudnivå, stabilt tryck, snabb nedlänk och snabb retur, vilket kan möta behoven hos olika produktionsprocesser.

Läs mer »

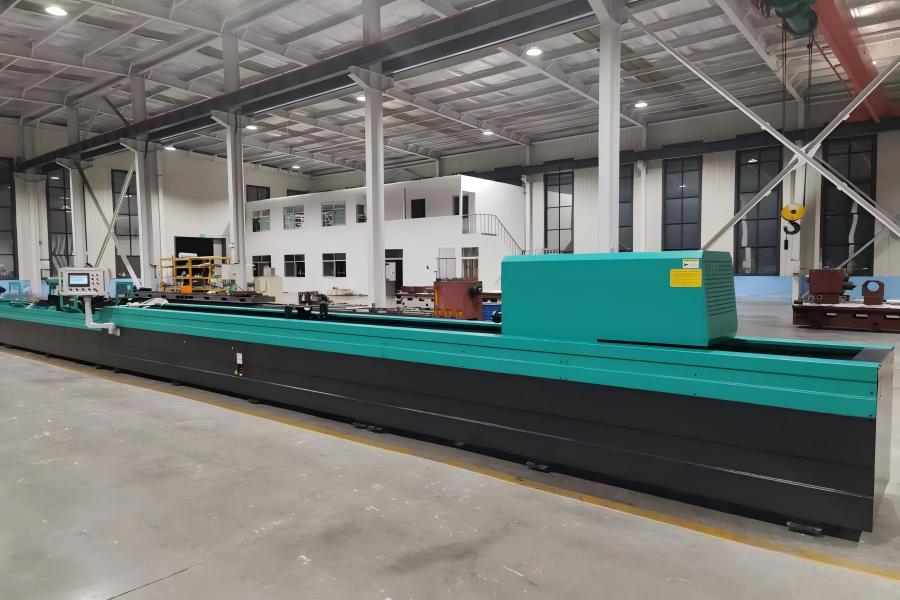
WHS-450x4000

WHS-450×4000-slipmaskinen antar en horisontell ramstruktur. Dess huvudkomponenter inkluderar maskinbädd, spindelhuvud, styrskenor, honing bar roterande drivmotor, honing expansion drivmotor, spindelhuvud travers drivmotor, honing huvud, honing bar, arbetsstycke fixering V-block, elskåp, driftbox, kylvätsketank och kylvätskepump, tillsammans med ett monterat magnetiskt filter.

Läs mer »

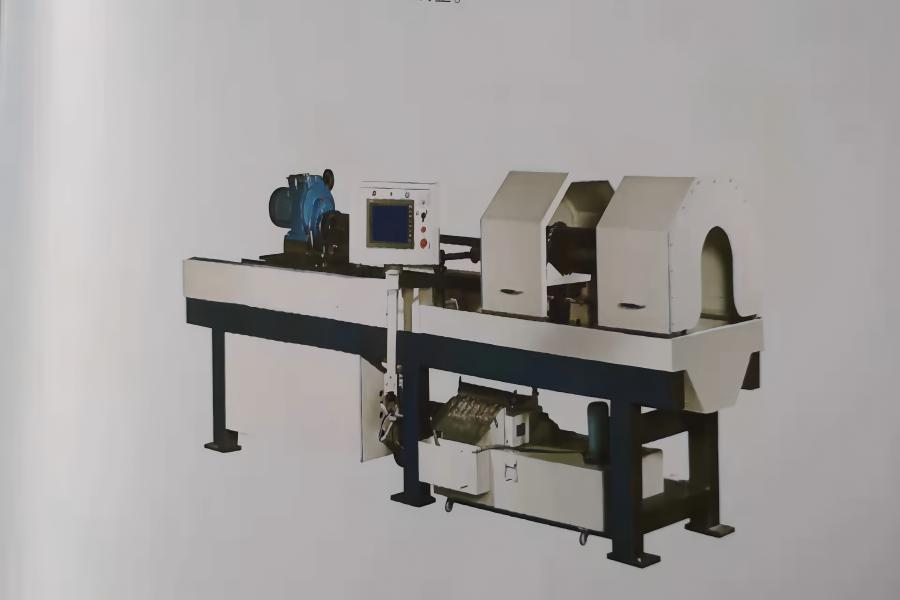
HC35X3M

HC35X3M CNC djuphålshoningmaskinen stöder konstanttryckshoning med enkel och bekväm användning. Genom att anta en arbetsstyckesfixerad strukturell design, realiserar utrustningen honingbearbetning genom rotation och fram- och återgående linjär rörelse av honinghuvudet. Den är speciellt utformad för att hona och polera cylindriska djuphåliga arbetsstycken, allmänt användbar för precisionsrörformiga delar som hydraulcylindrar och pneumatiska cylindrar. Maskinen uppnår en bearbetningsnoggrannhet på IT6–IT7 eller högre för håldiametrar, med ytråheten som når Ra 0,2–Ra 0,4 efter polering. Den lokaliserade honingfunktionen korrigerar effektivt arbetsstyckets bearbetningsfel, inklusive kona, ovalitet och partiell öppningsavvikelse. Den kan direkt utföra honing på kalldragna stålrör, vilket fungerar som en idealisk högprecisions- och högeffektiv djuphålsefterbehandlingsutrustning. Utrustad med ett professionellt PLC-styrsystem, har maskinen stabil kommutering och flexibel hastighetsreglering under drift. Det säkerställer konsekvent borrningsdimensionell noggrannhet samtidigt som arbetsintensiteten reduceras kraftigt. Systemet kontrollerar stabilt utvidgningsdimensionen på honinghuvudet under hela honingsprocessen, vilket garanterar enhetlig borrdiameterprecision och avsevärt förbättrad djuphålshonningseffektivitet. Honningshuvudet antar en servomotor matchad med en reducering för konstant tryckexpansion, vilket levererar stabil och konstant slipkraft från slipremsorna för att säkerställa utmärkt rundhet och cylindricitet hos arbetsstyckena. Honningsstången är utrustad med universalknutar i båda ändar, vilket effektivt garanterar rak bearbetning och övergripande utrustningsstabilitet. Honningstrycket är justerbart för att möta olika bearbetningskrav. Maskinens bearbetningsdiameterområde är Φ50–Φ350 mm. Med enkel användning, hög produktionseffektivitet och överlägsna ekonomiska fördelar, är denna utrustning anpassningsbar till både massproduktion och bearbetningsscenarier i ett stycke och i små partier, vilket gör den till ett optimalt val för precisionsfinishing med djupa hål.

Läs mer »

Lösningar för metallbearbetningsutrustning

Berätta för oss din materialtyp, storleksintervall, bearbetningskrav och produktionskapacitetsbehov.
Vi tillhandahåller pålitlig metallbearbetningsutrustning för produktion av stång, rör, tråd och metallkomponenter, som täcker avskalnings-, skärnings-, slipnings-, dragnings-, polerings-, riktnings-, betnings- och galvaniseringsprocesser.

Projektinformation vi behöver