
Vilka arbetsstyckesdetaljer spelar roll när du beställer en slipmaskin för slipbandspolering?
En slipmaskin bör inte väljas från ett diameterintervall eller enbart ett önskat utseende. Köpare måste först definiera materialet, arbetsstyckets geometri, storleksintervall, inkommande yttillstånd, defekter som ska tas bort, nödvändig slutlig finish, tillåten lagerborttagning, produktionshastighet och inspektionsmetod. Dessa ingångar avgör om applikationen behöver lätt efterbehandling, kontrollerad defektborttagning, avkalkning eller flerstegspolering – och om en maskinkonfiguration kan täcka hela produktmixen. En användbar RFQ bör därför ansluta arbetsstyckets skick → efterbehandlingsmål → processväg → utrustningskonfiguration → provbevis. Rätt maskin är den som ger det specificerade resultatet på representativa delar till den erforderliga hastigheten, inte bara modellen med den största angivna kapaciteten.
Börja med arbetsstycket, inte maskinmodellen
Termen "metallpolering" täcker mycket olika produktionsuppgifter. En köpare kan behöva ta bort lätt oxidation från raka kolstålsstänger innan man ritar. En annan kan behöva blanda bearbetningsmärken på axlar. En tredje kan behöva en konsekvent kosmetisk finish på rostfria stålrör. Alla tre kan involvera ett slipband, men de skapar inte samma kontakttryck, slipsekvens, matning, stöd, extraktion eller inspektionskrav.
Innan du diskuterar en modell, förbered en arbetsstyckefamilj. Separata rundstång, rör, axel och profilprodukter; identifiera materialkvaliteten eller materialfamiljen; och ange minsta och största diameter eller sektion, längd och massa. Om produktmixen innehåller böjda, avsmalnande, avtrappade eller oregelbundna delar, identifiera dem separat istället för att anta att en genommatningsmaskin kan acceptera dem.
Det är därför köpare bör börja med det faktiska produktsortimentet och sedan granska leverantörens kategori för metallpoleringsmaskiner. Kategorien hjälper till att fastställa tillgängliga efterbehandlingsmetoder, medan arbetsstyckesdata avgör vilken metod som förtjänar ytterligare utvärdering.
Hur förändrar det inkommande yttillståndet processen?
”Råvara” är inte en tillräcklig ytbeskrivning. Leverantören behöver veta vad som finns före polering: kvarnskala, rost, dragmärken, skalningslinjer, värmebehandlingsoxid, bearbetningsmärken, grader, repor eller en tidigare bearbetad yta. Fotografier hjälper, men ett representativt prov och en skriftlig defektdefinition är mer användbara än bara fotografier.
Defektens svårighetsgrad och fördelning spelar roll. Ett grunt, kontinuerligt riktmärke skiljer sig från isolerade gropar. En process som förbättrar ljusstyrkan kanske inte tar bort en djup defekt utan överdriven massaborttagning. Likaså bör en linje utformad för konsekvent efterbehandling inte förväntas korrigera rakhet, stora dimensionsfel eller materialfel som hör till en uppströmsprocess.
Köpare bör ange vilka defekter som ska avlägsnas, vilka som kan finnas kvar och vilka som ska avvisas innan poleringsskedet. Den gränsen hindrar en offert från att tyst anta att maskinen endast utför lätt efterbehandling när fabriken faktiskt förväntar sig korrigerande slipning.
Definiera finishen som ett acceptanskrav
Ord som "len", "ljus" och "spegelliknande" är inte fullständiga acceptanskriterier. De kan vara användbara som visuella avsikter, men anbudsförfrågan bör koppla dem till en mätbar eller godkänd referens. Beroende på applikation kan detta inkludera ytjämnhet, ett godkänt visuellt prov, riktningsmönster, defektgräns, beläggningsförberedande tillstånd eller en kombination av dessa.
Ytjämnhet och utseende är relaterade men inte utbytbara. Två ytor kan ha liknande grovhetsavläsningar samtidigt som de visar olika riktningslinjer, glans eller lokala defekter. Omvänt bevisar inte ett visuellt ljust område att hela längden uppfyller kraven på grovhet eller defektborttagning.
Om grovhet anges, identifiera erforderligt värde, mätmetod, instrumentinställning, provtagningsplatser och om kravet gäller före eller efter senare beläggning eller plätering. Applicera inte ett enda nummer på varje projekt utan att bekräfta material, utgångsskick och funktionellt syfte.
Vilka variabler bör köpare frysa före modellval?
| Beslutsområde | Köparens input | Varför det spelar roll | Leverantörsbevis |
|---|---|---|---|
| Material | Betyg eller materialfamilj och levererat skick | Ändrar abrasivt beteende, värmealstring och uppnåbar finish | Skriftlig ansökan granskning och provresultat |
| Geometri | Stång, rör, axel eller profil; rak eller oregelbunden | Definierar utfodring, support och kontaktarrangemang | Konfigurationsritning eller layout |
| Storleksintervall | Minsta/maximala diameter eller sektion, längd och massa | Styr modell, arbetsstöd och omställningsomfattning | Bekräftat driftkuvert |
| Inkommande skick | Skala, rost, märken, grader och defektdjup | Definierar borttagningsarbete och nötningssteg | Provförsök och före/efter rekord |
| Slutskick | Strävhet, utseende och tillåtna kvarstående defekter | Etablerar acceptans snarare än subjektiva förväntningar | Besiktningsmetod och godkänt prov |
| Lagerborttagning | Tillåten dimensionsändring eller borttagningsmål | Förhindrar överbearbetning eller ouppfyllda förväntningar på borttagning av defekter | Provmätning och processförslag |
| Genomströmning | Delar per timme, ton per skift eller krav på linjehastighet | Kopplar samman ytkvalitet med produktionskapacitet | Cykelantagande och linjekonfiguration |
| Miljö | Dammuppsamling, buller, verktyg och anläggningsrestriktioner | Bestämmer extra omfattning och installationsberedskap | Verktygslista och gränssnittsschema |
Varför behöver storleksutbud och produktmix separat granskning?
En modellserie på en produktsida är användbar för shortlisting, men det bevisar inte att varje arbetsstycke kan bearbetas under en uppsättning. Diameter, längd, sektionsform, vikt och material kan påverka utfodringens stabilitet och stöd. Omställningar kan också påverka produktionen när en anläggning ofta växlar mellan små stänger och stora rör.
Haiges produktdata listar flera modeller av slipbandspoleringsmaskiner med olika diameterintervall, minsta arbetsstyckeslängder, matningshastigheter och motorkonfigurationer. Dessa värderingar beskriver en familj snarare än en universell maskin. En köpare bör begära den exakta föreslagna modellen och be leverantören att markera vilka ingångsvärden som är standard, valfria, projektspecifika eller utanför det granskade intervallet.
Om produktmixen är bred, dela upp den i en normal produktionsfamilj och exceptionella produkter. Offerten kan då ange om exceptionella produkter kräver annan installation, reducerad hastighet, hjälpstöd, en annan modell eller en separat process.
Hur ska köpare koppla selektion av slipmedel med målmålet för finish?
Slipbandet är en processförbrukningsvara, inte en detalj att skjuta upp till driftsättning. Slipmedelstyp, kornsekvens, bandhastighet, kontakttryck och antal steg påverkar avlägsningshastighet, värme och ytmönster. Den korrekta kombinationen kan dock inte väljas tillförlitligt från enbart materialnamn.
En praktisk väg är att tillhandahålla representativa prover och definiera acceptansresultatet. Leverantören kan sedan föreslå en bältessekvens och driftfönster för försöket. Köparen bör registrera inkommande skick, bandspecifikation som används, passeringar eller etapper, matningskondition, slutlig mätning och visuellt resultat. Den posten blir ett startprocessrecept – inte en garanti för att varje framtida batch kommer att bete sig identiskt.
Förbrukningstidens livslängd bör också behandlas som ett testresultat under definierade förhållanden. Det varierar med skala, förorening, avlägsnande och driftdisciplin. Undvik att jämföra leverantörer med ett "bältes livslängd"-nummer som inte stöds som erhållits på ett annat arbetsstycke.
Var blir värme en upphandlingsfråga?
Slipande kontakt genererar värme. Upphandlingsfrågan är inte bara om maskinen kan polera delen, utan om den kan göra det utan oacceptabel missfärgning, distorsion, ytskador eller instabil remprestanda under den planerade arbetscykeln. Tunnväggiga rör, värmekänsliga material och långa kontinuerliga körningar kan behöva ses över.
Anbudsförfrågan bör ange om kylvätska eller smörjning är tillåten, om den slutliga ytan måste förbli torr och om senare rengöring, beläggning eller plätering medför föroreningsrestriktioner. Leverantören bör identifiera den föreslagna processen och eventuella extraktions- eller vätskehanteringsgränssnitt. Köparen bör sedan verifiera det på ett representativt urval och produktionshastighetsförsök.
Dammuppsamling är en del av maskinens omfattning
Slipning och polering kan generera partiklar, och den faktiska faran beror på arbetsstycket, beläggningen, föroreningen och slipmedlet. Därför är "dammavskiljare inkluderad" inte en fullständig projektdefinition. Köpare bör tillhandahålla materialinformation och tillämpliga platskrav och sedan be leverantören att definiera insamlingspunkter, kanalgränssnitt, luftflödesantaganden, filtreringsomfång och vad som förblir köparens ansvar.
Maskinlayouten ska också visa åtkomst för bältesbyten, rengöring och borttagning av uppsamlat damm. Om leverantören exkluderar huvudsamlaren, bör offerten fortfarande tillhandahålla den anslutningsinformation som krävs för anläggningens utsugsdesign. Lokala yrkes- och miljökrav förblir projektspecifika och måste granskas av köparen.
Hur bör en provförsök struktureras?
En meningsfull prövning använder prover som representerar produktion, inte bara den enklaste delen. Inkludera det vanligaste arbetsstycket, de minsta och största relevanta storlekarna och det svåraste inkommande ytförhållandet. Markera varje prov så att dess processpost kan matchas med dess resultat.
Godkännandeplanen bör definiera:
- inkommande material, geometri och defekt tillstånd;
- erforderlig slutlig grovhet och visuell referens;
- kritiska dimensioner före och efter bearbetning;
- abrasiv sekvens och driftantaganden;
- inspektionsplatser och instrument;
- acceptabla kvarvarande defekter och avslagskriterier;
- om resultatet är en processdemonstration eller ett kontraktsmässigt acceptansprov.
Efter godkännande bevara provet, fotografier, mätrapport och överenskomna processanteckningar. Om produktionsmaterialet eller inkommande skick ändras senare, se över om en ny prövning krävs.
Hur ska köpare utvärdera Haiges slipbandspoleringsmaskin?
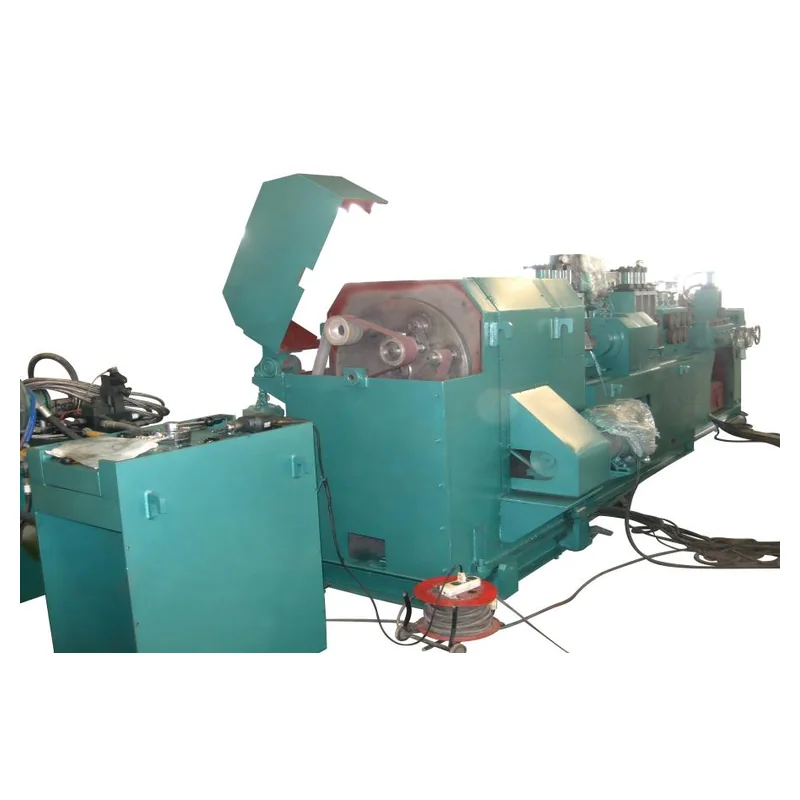
Den Haige slipbandspolermaskin sida ger en riktig modellfamilj för stänger, rör, axlar och profiler. Den listar modellspecifika diameterintervall, minimilängder, hastigheter, grovhetsinformation och motorkonfigurationer. Dessa publicerade värden är lämpliga för initial screening, men den erbjudna modellen bör fortfarande bekräftas mot köparens kompletta arbetsstyckessortiment och acceptplan.
Be Haige att returnera en föreslagen konfiguration med den exakta modellen, tillämpligt arbetsstyckes kuvert, inkluderade polerstationer, matnings- och stödarrangemang, abrasiva antaganden, dammuppsamlingsgräns, kontroller, verktyg och exkluderade föremål. Alla värden som beror på materialet eller försöket bör märkas i enlighet därmed snarare än presenteras som ett ovillkorligt produktionsresultat.
Vilka vanliga RFQ-misstag skapar omarbetning?
- Skickar endast den maximala diametern. Minsta storlek, längd, massa och geometri kan vara lika viktiga.
- Använder "spegelfinish" utan bevis. Leverantören kan inte prissätta eller bevisa ett subjektivt mål konsekvent.
- Ignorerar det inkommande felet. Lätt efterbehandling och borttagning av djupa defekter är olika uppgifter.
- Jämför modellhastighet utan samma finish. Genomströmningen är meningsfull endast när den erforderliga utskriftskvaliteten hålls konstant.
- Lämnar dammsugning utanför gränssnittsschemat. En otilldelad anslutning kan försena installationen.
- Godkännande av ett rent prov som inte representerar produktion. Rättegången ger då svaga bevis för bulkdrift.
Vad bör en RFQ för slipbandspoleringsmaskin innehålla?
Inkludera materialkvalitet och skick; arbetsstycke form; minsta och största diameter eller sektion; längd och massa; inkommande ytfoton och representativa prover; defekter att ta bort; tillåten lagerborttagning; slutlig grovhet och visuell standard; produktionsmix; målgenomströmning; uppströms och nedströms processer; kylvätskebegränsningar; krav på dammuppsamling; verktyg; linjelayout; inspektionsmetod; provkrav; nödvändiga dokument; kvantitet; destination; och installationsansvar.
Be leverantören att svara på varje artikel som Bekräftad / Avvikelse / Alternativ / Köpare krävs. När arbetsstyckesdata och exempelplan är klara, skicka in dem via Haige metall efterbehandling utrustning förfrågningsformulär och begär ett modellspecifikt förslag snarare än ett generiskt maskinpris.


