
Vilka uppgifter om rundstångsskalningsmaskin ska köpare skicka innan en anbudsförfrågan?
A RFQ för rundstångsskalningsmaskin bör inkludera köparens arbetsstycke och processdata innan modellvalet börjar. Köpare ska skicka stångdiameterintervall, längdintervall, materialfamilj, inkommande yttillstånd, ytdefekter som ska avlägsnas, nödvändig lagerborttagningsmån, mål för färdig diameter, rakhetstillstånd, uppströms skärnings- eller riktningsstatus, nedströms slip- eller poleringsbehov, laddningsmetod, produktionsrytm, förväntan på spånhantering, inspektionskrav och offertomfattning. Utan denna information kan en leverantör lista en maskin som endast matchar produktnamnet men inte det faktiska stångens skick eller efterbehandlingsprocessen.
Round Bar Peeling väljs för ett specifikt ytborttagningsjobb
Peeling av rundstång tar bort ett kontrollerat lager från stångstockens ytterdiameter. Det övervägs vanligtvis när köparen behöver ta bort ytdefekter, skal, avkolat lager, rullmärken eller inkonsekvent hud innan han producerar ljusa stänger eller förbereder material för precisionsfinishing. I upphandlingstermer väljs maskinen inte bara av frasen "stångskalning". Den väljs av materialets skick och det ytresultat som krävs efter peeling.
En köpare som bara skickar en stångdiameter och kvantitet lämnar för mycket för leverantören att gissa. Leverantören behöver veta vilket problem maskinen måste lösa: kraftiga ytfel, dimensionell förberedelse, tillverkning av ljusstång, borttagning av förslipning eller ett processsteg innan rätning och polering. Varje syfte påverkar modellkortlistning, utfodringsmetod, skärarrangemang, flytttillägg och inspektionsfokus.
Haige listar Bar Peeling Maskiner som en dedikerad kategori inom dess räckvidd för metallbearbetningsutrustning. Den kategorin är den rätta produktfamiljen för det här ämnet, medan RFQ måste definiera den faktiska stapeln och processförhållandena.
Skicka barstorleksintervall, inte bara en nominell diameter
Det första datafältet är det verkliga storleksintervallet. Ett skalningsprojekt bör specificera minsta och maximala inkommande diameter, förväntad färdig diameter, stånglängdsintervall, toleranskrav om kontrollerat, och om köparen bearbetar en stabil storlek eller många storlekar. En maskin som valts ut för ett smalt produktionsprogram kanske inte passar bäst för ett servicecenter eller en tillverkare av ljusstång som hanterar varierat lager.
Diameterintervallet påverkar maskinval, styr-/stöddesign, matningsstabilitet, verktygsingrepp, lagerborttagning och inspektion. Längden påverkar lastbord, stödrullar, lossning, säkerhetsskydd och golvlayout. Stångvikt och hantering har också betydelse när linan är kopplad till skär-, riktnings- eller sliputrustning.
Köpare bör undvika vaga fraser som "medelstor rund stång." Anbudsförfrågan bör innehålla en tabell över nuvarande och framtida storlekar:
- inkommande diameterområde;
- mål färdig diameter eller borttagningstillägg;
- spännlängdsområde;
- minsta och största satskvantitet efter storlek;
- rakt eller lätt böjt inkommande tillstånd;
- om framtida storleksexpansion förväntas.
Om köparen förväntar sig framtida produkter utanför det första storleksintervallet, bör det meddelas. Att designa en linje bara runt dagens enklaste bar kan skapa ett andra köpproblem senare.
Ändrar materialtillstånd Skärbelastning och processplanering
Materialet är inte ett dekorativt offertfält. Stålklassfamilj, hårdhetstillstånd, värmebehandlingstillstånd, valsnings- eller smidesväg och ytskala kan ändra skalningsbelastningen och processvägen. Leverantören behöver inte köparens fullständiga konfidentiella specifikation, men den behöver tillräckligt med information för att bedöma om det föreslagna maskinkonceptet är lämpligt.
Användbara indata inkluderar om stången är kolstål, legerat stål, rostfritt stål eller annan materialfamilj; oavsett om den är varmvalsad, smidd, glödgat, normaliserad, kyld/härdad eller på annat sätt behandlad; och om ytan har hårda skalor eller inkonsekventa defekter. Om köparen bearbetar flera materialfamiljer, lista dem separat i stället för att sätta ett genomsnitt på dem i en begäran.
Materialskick samverkar med lagerborttagning. En lätt, enhetlig ytrengöring skiljer sig från att ta bort djupare defekter eller ett värmepåverkat ytskikt. Om den nödvändiga borttagningen underskattas kan den färdiga stapeln fortfarande uppvisa defekter. Om den överskattas kan processen slösa material, öka verktygsbelastningen och skapa onödiga produktionskostnader.
Anbudsförfrågan bör därför ansluta materialskick → defektdjup → lagerborttagning → färdig diameter → inspektionsgodkännande. Denna kedja hjälper leverantören att utvärdera processen snarare än att bara citera en maskinmodell.
Beskriv ytdefektmålet tydligt
Köpare frågar ofta efter "bättre ytkvalitet", men den frasen räcker inte för en RFQ för peeling-maskin. Leverantören behöver veta vad som måste tas bort och hur köparen kommer att bedöma acceptans. Ytavlagringar, gropar, grunda sprickor, avkolat lager, rullmärken och korrosion är olika problem. Vissa kan tas bort genom peeling; andra kan kräva ytterligare processgranskning eller materialkontroll uppströms.
Det bästa RFQ-beviset är en kombination av foton, provstaplar, defektbeskrivning och krav på färdig yta. Om köparen har en aktuell avvisad del, tillhandahåll bilder av defekten och förklara nedströmsfelet: slipmärken, pläteringsproblem, ritningsdefekt, kundavslag eller dimensionsproblem. Detta sammanhang hjälper leverantören att förstå varför skalningssteget läggs till.
En leverantör kan inte ansvarsfullt garantera avlägsnande av varje defekt utan att känna till felets djup, distribution och materialtillstånd. Köparen bör därför be om en processrekommendation och provtestlogik snarare än ett allmänt löfte om att maskinen tar bort alla defekter.
| RFQ-fält | Köparens input | Varför det spelar roll |
|---|---|---|
| Ytdefekt | Foton, provstaplar, defekttyp och svårighetsgrad | Definierar om peeling är rätt borttagningsmetod |
| Flyttningsbidrag | Krävs avverkning per sida eller slutlig diametermål | Kopplar bort defekter till dimensionell acceptans |
| Inkommande skick | Skala, korrosion, rakhet och materialtillstånd | Påverkar utfodring, skärlast och linberedning |
| Nedströms process | Slipning, polering, rätning, ritning, plätering eller förvaring | Bestämmer erforderlig yta och dimensionellt tillstånd efter peeling |
| Acceptansbevis | Dimensionskontroll, visuellt prov, mål för grovhet om specificerat | Visar hur köparen kommer att godkänna processresultatet |
Tabellen ger leverantören tillräckligt med information för att bedöma processens genomförbarhet. Det skyddar också köparen från en offert som endast är en modell som inte tar upp det verkliga ytproblemet.
Rakhet och beredning uppströms påverkar utfodringens stabilitet
Skalningsmaskiner för rundstång behöver stabil matning av arbetsstycket. Om inkommande stänger är böjda, skurna dåligt, kraftigt skalade eller inkonsekventa i längd, kan avskalningsresultatet påverkas även när maskinen är tekniskt lämplig. Därför bör anbudsförfrågan beskriva förberedelser uppströms.
Viktiga uppgifter inkluderar om stängerna skärs till i längd innan de skalar, om de passerar genom uträtning först, vilket böjningsförhållande som förväntas och om ändarna är avfasade eller förberedda. Om linjen tar emot stänger direkt från valsning, smide eller värmebehandling kan ytan och rakheten variera mer än om stänger är föruträtade och sorterade.
Matningsstabilitet påverkar verktygsingrepp, dimensionell konsistens, ytutseende och operatörens arbetsbelastning. En maskin som är offererad för väl förberedda raka stänger kanske inte fungerar på samma sätt om köparen matar material i blandat tillstånd utan kontroll uppströms. Leverantören bör identifiera alla nödvändiga förberedelsesteg innan köparen godkänner linjen.
Detta betyder inte att varje projekt behöver en ny riktningsmaskin eller skärlinje. Det innebär att uppströmsläget ska deklareras så att leverantören kan bestämma om skalningsmaskinen kan stå ensam eller ska integreras med annan bearbetningsutrustning.
Nedströms efterbehandling avgör det erforderliga resultatet efter peeling
Avskalning kan vara det sista ytborttagningssteget, eller så kan det förbereda stången för nedströmsslipning, polering, uträtning, dragning eller plätering. Det önskade resultatet efter peeling ändras enligt nästa process.
Om stången går till mittlös slipning kan den avskalade ytan behöva tillräckligt jämnhet och lagerförhållande för slipningseffektivitet. Om stången går till polering kan synliga ytmärken efter peeling påverka mängden polering som krävs. Om stången är förberedd för ritning eller plätering kan dimension och ytkonsistens ha betydelse för nästa process. Om baren säljs som en ljus bar efter flera operationer, behöver köparen att hela processsekvensen anpassas.
Anbudsförfrågan ska ange var skalmaskinen sitter i processflödet:
skärning eller rätning → skalning → rätning eller slipning → polering eller slutbesiktning, eller annan väg som definieras av anläggningen.
Ett leverantörssvar som ignorerar nedströms efterbehandling kan fortfarande citera en maskin, men det kanske inte citerar rätt process. För B2B-inköp måste maskinen passa linjen, inte bara den individuella driften.
Automationsnivån bör matcha produktionsrytmen
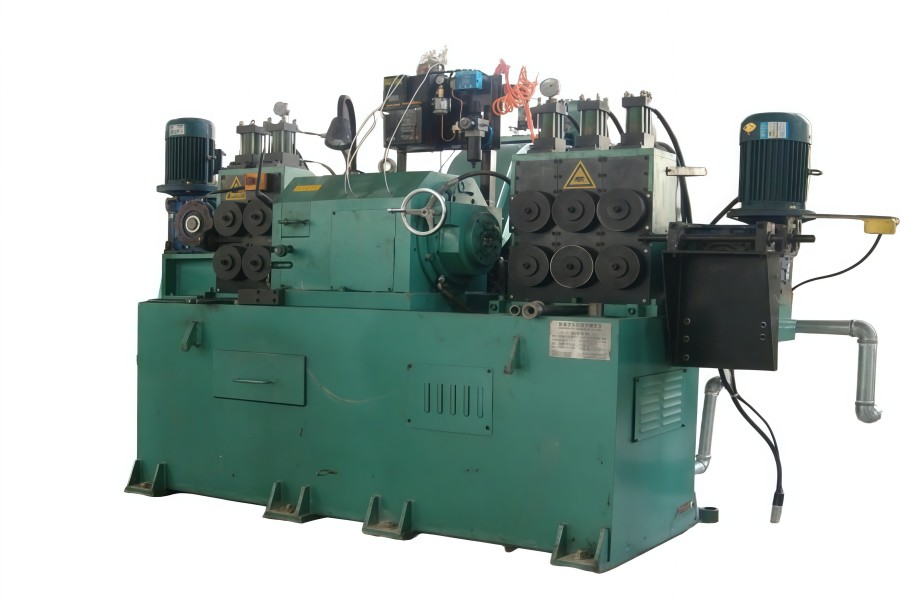
Haiges WXC30C-produktpost identifierar den som en halvautomatisk typ, med drift beskriven som både hydraulisk och manuell. Det ger köparen en produktreferenspunkt, men det definierar inte varje hantering, lastning, lossning eller inspektion i slutprojektet.
Köparen bör bestämma om projektet behöver en halvautomatisk process, CNC-styrd modell, automatisk lastning/lossning, integrerad transportör, spånhantering, verktygsinställningsstöd eller grundläggande maskinförsörjning. Produktionsrytmen avgör detta beslut. En verkstad, ett servicecenter och en ljusbar linje behöver inte nödvändigtvis samma automatiseringsnivå.
Halvautomatisk utrustning kan passa projekt där operatörer hanterar en del av processen och produktionsvariationen är relativt stor. Mer automatiserade system kan övervägas där stabila storleksintervall och kontinuerlig produktion motiverar ytterligare hantering och kontroll. Rätt val beror på köparens produktionsplan, inte bara på maskinens attraktivitet.
Anbudsförfrågan bör be leverantören att separera basmaskinen från valfri hantering, verktyg, spånhantering och kontrollartiklar. Detta håller offerterna jämförbara och förhindrar att ett lågt pris döljer saknade linjefunktioner.
Inspektionskrav bör bevisa processresultatet
Inspektionen bör kopplas till anledningen till att köparen köper skalmaskinen. Om målet är dimensionell förberedelse kan färdig diameter och rundhet eller relaterade dimensionskontroller vara viktiga. Om målet är avlägsnande av ytdefekter kan visuell inspektion, provsnitt eller nedströms testresultat ha betydelse. Om målet är linjeintegration, blir matningsstabilitet och outputkonsistens en del av acceptansen.
Köpare bör definiera vad som kontrolleras under provgodkännandet och vad som kontrolleras efter installationen. Möjliga bevis inkluderar exempelfält före/efter foton, dimensionsmätning, ytgranskning, provbearbetningspost, processparameternotering, verktygsrekommendation, linjelayoutritning och acceptanschecklista. Varje artikel bör bevisa ett specifikt krav snarare än att existera som generiskt pappersarbete.
Ett före/efter-prov bevisar till exempel om det valda flytttillägget åtgärdar det synliga defekten. En dimensionsrapport bevisar om maskinen och processen kan nå det slutliga diametermålet under försöksförhållandena. En layoutritning bevisar om lastning, lossning och spånavskiljning passar köparens verkstad.
Bevis bör därför svara: vad testades, på vilket material, vid vilken inkommande storlek, med vilken flyttningsersättning och mot vilket acceptansmål.
Hur ska köpare granska WXC30C-produktsidan?
Den WXC30C sidan är målproduktens detaljreferens för den här artikeln. Den bör användas som en specifik halvautomatisk rundstångsskalningsmaskinreferens inom den bredare kategorin Stångskalningsmaskiner.
Köpare ska inte behandla produktsidan som ett komplett offertförslagspaket. Sidan identifierar produktriktningen, men köparen behöver fortfarande tillhandahålla arbetsstyckets dimensioner, materialskick, defektmål, borttagningsbidrag, förberedelse uppströms, efterbehandling nedströms, produktionsrytm, linjelayout och acceptansbevis.
Om köparens diameterintervall, automatiseringsförväntningar eller linjeintegreringsbehov faller utanför WXC30C-projektpassningen, bör leverantören rekommendera en annan modell eller en annan stångskalningskonfiguration istället för att tvinga in förfrågan på en sida. Haiges produktdata listar även andra maskiner i WXC-serien, så den slutliga modellen bör bekräftas från RFQ-ingångarna.
Vad är det som gör offerter för rundstångsskalningsmaskiner inte jämförbara?
Offerter blir svåra att jämföra när leverantörer inte prissätter samma process. Vanliga luckor inkluderar:
- köparen tillhandahåller nominell diameter men inte full diameter och längdområde;
- ytdefekter beskrivs vagt utan foton eller prover;
- materialhårdhet eller processhistorik saknas;
- erforderlig lagerborttagning och slutlig diameter är inte anslutna;
- rakhet och uppströms skärtillstånd deklareras inte;
- nedströms slip-, polerings- eller ritningsbehov ignoreras;
- lastning, lossning, spåntransportör, verktyg och hjälputrustning är inte åtskilda;
- inspektion och provgodkännande är inte definierade;
- en leverantör citerar en basmaskin medan en annan citerar ett mer komplett linjepaket.
Innan du jämför pris, anpassa arbetsstyckets omfattning, processmål, maskinmodell, inkluderad utrustning, provbevis och acceptansmetod. Först då kan köparen bedöma om en lägre offert verkligen är bättre eller helt enkelt mindre komplett.
Bygg den slutliga anbudsförfrågan kring arbetsstyckebevis
En komplett rundstångsskalningsmaskin RFQ bör innehålla:
- inkommande stångdiameterintervall och mål för färdig diameter;
- stånglängdsintervall och vikt/hanteringsskick;
- materialfamilj och värmebehandling eller rullande tillstånd;
- typ av ytdefekt, svårighetsgrad, foton och provtillgänglighet;
- erforderlig utsläppsrätt eller slutligt ytmål;
- inkommande rakhet och skärande tillstånd;
- uppströms process före skalning;
- nedströms slipning, polering, riktning, dragning eller pläteringsprocess;
- produktionsvolym, batchstorlek och storleksändringsfrekvens;
- önskad automatisering, lastning och lossningsomfång;
- förväntningar på verktyg, spånhantering och hjälputrustning;
- verkstadslayout och tillgängligt utrymme;
- provförsök och acceptansmetod;
- krav på dokumentation, installation och driftsättning;
- leverantörsantaganden, uteslutningar och avvikelser.
Be leverantörer att returnera erbjudandet som Bekräftat arbetsstyckesområde / Rekommenderad modell / Processantaganden / Inkluderad utrustning / Provbevis / Acceptansmetod / Köparens indata krävs. När arbetsstycket och processbeviset är förberett kan köpare skicka in förfrågan via Haige's kontaktsida med tillräckligt med detaljer för en kortlista och offert för en peelingmaskin.


