
Vad bör köpare bekräfta innan de beställer en galvanisk produktionslinje?
En galvaniseringsproduktionslinje kan inte specificeras enbart med orden "krompläteringslinje" och en målutgång. Köpare måste frysa arbetsstyckets familj, substratets skick, beläggningsändamål, dimensionell kuvert, produktionsmix, processsekvens, hanteringsmetod, verktyg, ventilation, avloppsvattengränssnitt, kontroller, inspektionsmetod och acceptansansvar. Utrustningsleverantören måste också särskilja den linje den levererar från den kemiska processen, byggtjänster och lokalt efterlevnadsarbete som ligger utanför dess räckvidd. En försvarbar inköpsväg är arbetsstycke och beläggning → processväg → mekanisk linje → nytto- och miljögränssnitt → kontrollfilosofi → FAT/SAT-bevis. Tills dessa gränser skrivs in i offertförfrågan kan två citat beskriva mycket olika projekt även när båda använder samma produktionslinjenamn.
Definiera beläggningsplikten innan du diskuterar linjen
Börja med det avsatta lagrets funktion. Slitstyrka, korrosionsskydd, dimensionsrestaurering och dekorativt utseende skapar olika prestanda och inspektionsprioriteringar. Underlaget, värmebehandlingens tillstånd, inkommande yta, områden som ska pläteras och områden som ska maskeras måste identifieras. Så måste den erforderliga beläggningstjockleken eller godkänd specifikation, finish, dimensionsgränser efter plätering och eventuell efterföljande slipning eller polering.
Be inte utrustningsleverantören att härleda dessa krav från delens namn. En kolvstång, lång dorn, rör eller cylindrisk komponent kan bearbetas av olika skäl. Köparens ritning, processspecifikation eller godkända prov ska fastställa acceptansvillkoret.
I upptäcktsstadiet kan köpare granska Haiges sortiment för elektroplätering för att förstå tillgängliga linjekoncept. Projektspecifikationen måste då begränsa detta intervall till ett definierat arbetsstycke och processuppgift.
Varför måste arbetsstyckets familj frysas?
En linje utformad kring långa cylindriska delar beror på mer än nominell diameter och längd. Ange minsta, normala och maximala storlek; massa; rakhet; ändgeometri; lyftpunkter; kontaktytor; tillåten rotation; yttillstånd; batchmix och daglig volym. Om flera produktfamiljer förväntas, identifiera deras andel av produktionen och övergångskraven.
Arbetsstyckets definition påverkar belastning, stöd, rotation, elektrisk kontakt, maskering, bad- eller cellarrangemang, sköljning, dränering och avlastning. Ett nominellt envelopp som ignorerar massfördelning eller ändgeometri kan resultera i en linje som accepterar delen dimensionellt men inte kan hantera den på ett tillförlitligt sätt.
Köpare bör också definiera om den angivna kapaciteten inkluderar avslag, omarbetning, underhåll, kemikontroller och produktbyte. En teoretisk rörelsehastighet är inte detsamma som säljbar produktion över ett helt skift.
Kartlägg processgränsen, inte bara huvudpläteringsstadiet
Galvaniseringssteget är bara en del av produktionsvägen. Ett projekt kan kräva rengöring, avfettning, aktivering, sköljning, plätering, återvinning, slutsköljning, torkning, inspektion och efterbehandling. Den exakta sekvensen beror på substrat, kemi och produktspecifikation; den bör definieras av kvalificerad processteknik snarare än kopierad från en generisk artikel.
För upphandling, skapa ett processgränsdiagram som identifierar varje inkluderat steg och varje gränssnitt. Markera om varje tank, kapsling, pump, filter, värmeväxlare, likriktare, doseringsanordning, sköljsteg, torktumlare och överföringsmekanism ingår, valfritt, levererat av andra eller föremål för slutlig processgranskning.
Detta förhindrar ett gemensamt offertgap: en leverantör prissätter en mekaniskt komplett linje medan en annan inkluderar förbehandling, avgasgränssnitt, vattenbehandlingsanslutningar och ett större automatiseringsomfång. Deras totalsummor kan inte jämföras förrän gränserna matchar.
Vilka projektvariabler ska köpare jämföra?
| Beslutsområde | Köparen måste definiera | Leverantören måste bekräfta | Bevis |
|---|---|---|---|
| Arbetsstycke | Material, storleksintervall, massa, geometri och produktionsmix | Granskad driftkuvert och undantag | Konfigurationsritning och markerat datablad |
| Beläggningsplikt | Funktionsändamål, specificerat lager och slutbesiktning | Processantaganden och uteslutna garantier | Processbeskrivning och acceptansmatris |
| Sekvens | Erforderliga steg för förbehandling, plätering, sköljning och efterbehandling | Ingår utrustning och försörjningsgräns | Processflödesdiagram |
| Kapacitet | Produktmix, skift, byten och planerad produktion | Cykelantaganden och begränsningsstadium | Kapacitetsberäkning |
| Verktyg | Tillgänglig kraft, vatten, luft, värme/kyla och avlopp | Förbrukning och anslutningspunkter | Verktygsschema |
| Miljö | Tillämpliga krav på utsläpp, avloppsvatten och kemikaliehantering | Inkluderade insamlings- och behandlingsgränssnitt | Gränssnittslista och layout |
| Kontroller | Recept, spårbarhet, larm, förreglingar och anläggningsintegration | PLC/HMI och dataomfång | Funktionell designspecifikation |
| Acceptans | FAT, SAT, provdelar och mätmetoder | Demonstrationsvillkor och dokument | Godkänt testprotokoll |
Hur ska köpare definiera genomströmning?
Genomströmningen ska beräknas från produktmixen och hela cykeln, inte från enbart transportbandets hastighet. Identifiera laddningstid, förbehandlingstid, pläteringstid, sköljning, dränering, lossning, inspektion, kemikontroller, planerat underhåll och byte. Om produkter har olika diametrar eller beläggningskrav, beräkna representativa fall istället för att förlita sig på ett genomsnitt.
Be leverantören ange begränsningsstadiet och alla antaganden bakom kapacitetsuppskattningen. Om processtiden beror på kemi eller önskad beläggningsprestanda som ännu inte har validerats, markera resultatet som provisoriskt. Detta är mer trovärdigt än att förvandla en tidig uppskattning till en garanterad kurs.
Ett användbart kapacitetsschema separerar mekanisk tillgänglighet, processtid och kvalitetsutbyte. Det står också vad leverantören kan visa under FAT och vad som ska verifieras senare med anläggningsverktyg och produktionskemi.
Verktyg behöver ett anslutningsschema
En projektoffert bör inte bara lista den totala eleffekten. Den bör identifiera spännings- och frekvensantaganden, likriktarbehov, värme- eller kylbehov, processvatten- och sköljvattenbehov, tryckluft, avgas, dränering och eventuella temperaturkontrollgränssnitt. Anslutningsschemat ska ge plats, belastning, kvalitet och ansvar för varje kraftverk.
Vattenkvaliteten kan påverka sköljning och processstabilitet, medan platstemperatur och kylkapacitet kan påverka termisk kontroll. Köparen bör tillhandahålla faktiska villkor på plats. Leverantören bör identifiera var den slutliga förbrukningen beror på processrecept, drifttimmar eller lokal miljödesign.
Layouten är lika viktig. Köparen bör tillhandahålla tillgängligt byggnadsskal, golvlastning, tillträdesväg, lyftanordningar, underhållsavstånd och begränsningar för servicediken. Utrustning som passar produktionsområdet enligt plan kan fortfarande vara svår att installera eller underhålla om dessa gränssnitt ignoreras.
Ventilation och avloppsvatten är projektgränssnitt
Galvaniseringsprocesser kan skapa reglerade luftutsläpp och avloppsvattenströmmar. Tillämpliga krav beror på kemi, jurisdiktion, produktionsskala och platstillstånd. Därför måste utrustningsförfrågan ange den planerade kemin och den lokala efterlevnaden, samtidigt som man undviker antagandet att ett standardmaskinpaket automatiskt uppfyller varje plats.
Definiera vem som designar och levererar kapslingar, utsugshuvar, kanalsystem, fläktar, skrubbers, övervakningspunkter, spolvattenavskiljning, uppsamlingstankar, avloppsvattenrening och utloppsanslutningar. Om ledningsleverantören endast tillhandahåller anslutningspunkter måste gränssnittsdata ändå vara tillräckligt detaljerade för köparens miljöentreprenör.
Godkännandeplanen bör verifiera den fysiska installationen och funktionsdugligheten av medföljande gränssnitt. Regelefterlevnad förblir beroende av det kompletta installerade systemet, driftskemi, tillstånd och lokala myndigheters krav – inte bara köpet av en linjekomponent.
Hur ska kontroller och spårbarhet specificeras?
Automatiseringsomfång bör följa produktions- och kvalitetssystemet. Köpare bör definiera nödvändiga recept, användaråtkomstnivåer, delidentifiering, sekvensspårning, larmhistorik, förreglingar, parameterposter, dataexport och kommunikation med anläggningssystem. Kräv inte ett protokoll eller mjukvarufunktion om det inte är nödvändigt och stöds av projektarkitekturen.
Den funktionella designen ska förklara vad som händer under ett strömavbrott, sensorfel, pumpfel, avgasfel, övertemperaturtillstånd eller ofullständig överföring. Säkerhetsfunktioner och processlås måste granskas av kvalificerade parter mot den slutliga maskin-, kemikalie- och platsdesignen.
Spårbarheten bör koppla den bearbetade satsen eller arbetsstycket till den registrerade processinformationen och inspektionsbeviset. Om detta krävs, ange hur identifieraren kommer in i systemet och vilka data som ska sparas. En allmän "dataloggning inkluderad"-påstående är för vag för att accepteras.
Separera utrustningsacceptans från beläggningsacceptansen
Mekanisk och elektrisk FAT kan bekräfta montering, rörelse, kontroller, larm och dokumenterade gränssnitt. Det kanske inte bevisar den slutliga produktionsbeläggningen under köparens platskemi, verktyg och hela arbetsstyckets mix. Omvänt, en bra beläggning på ett prov bevisar inte att alla mekaniska, kontroll- och miljökrav har levererats.
Skapa två anslutna acceptanslager:
- Godkännande av utrustning: dimensioner, komponenter, rörelse, skydd, kontroller, verktyg, larm, dokument och medföljande hjälpsystem.
- Process/produktacceptans: godkända prover, beläggningskrav, dimensionsresultat, utseende, vidhäftning eller andra specificerade tester, genomströmningsfall och spårbarhet.
Av kontraktet bör framgå vilka tester som sker hos leverantören, vilka som sker efter installation och vilka som kräver produktionskemi eller tredjepartslaboratorier. Den bör också definiera svaret på en avvikelse, inklusive korrigerande åtgärder, omtestning och godkännandemyndighet.
Hur ska köpare utvärdera Haiges horisontella kontinuerliga linje?
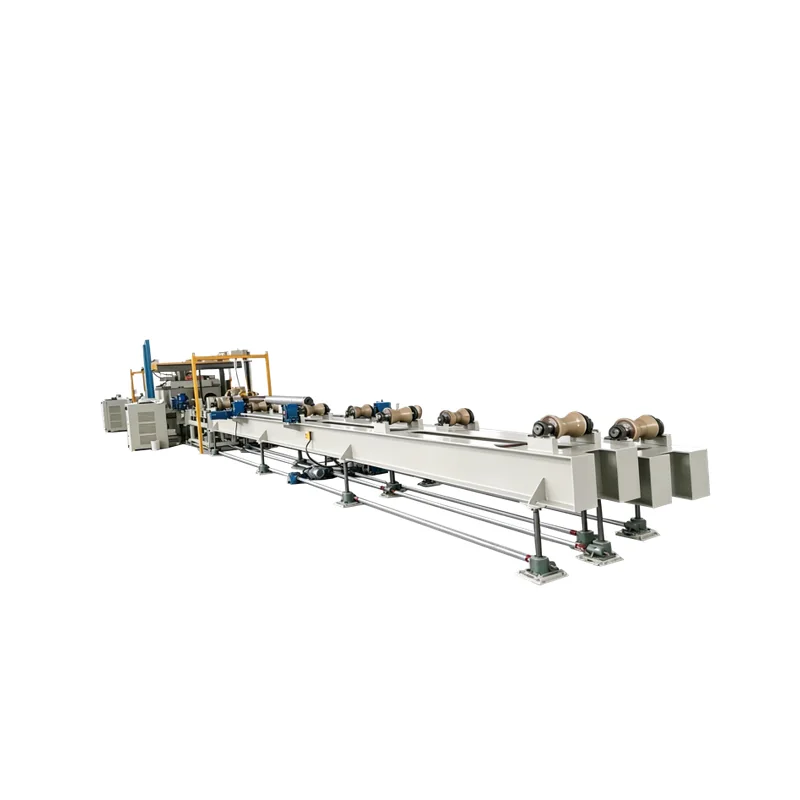
Haiges horisontell kontinuerlig galvanisering produktionslinje ger en konkret utgångspunkt för långa cylindriska arbetsstycken. Den aktuella produktdatan identifierar en applikation för långa dorn, ett listat diameterområde på 90–280 mm, ett listat längdområde på 10 000–13 000 mm och en 2-kanals/1-strängs processkonfiguration.
Dessa värden beskriver den publicerade konfigurationen; de betyder inte att alla projekt eller delar inuti det dimensionella kuvertet är automatiskt kompatibla. Köparen bör begära bekräftelse av substrat, massa, ändgeometri, stöd och rotation, elektrisk kontakt, beläggningsplikt, processföljd, cykelantaganden och fullständig leveransgräns. Leverantören bör också identifiera vilka värden som är fasta produktdata och vilka som kräver teknisk granskning.
För projekt utanför den listade arbetsstyckesfamiljen, anta inte att skalning av dimensionerna är tillräcklig. Be om en projektspecifik teknisk granskning och en markerad avvikelse eller alternativt förslag.
Vilka vanliga upphandlingsmisstag förvränger jämförelsen?
- Använder endast delkuvertet. Massa, ändgeometri, rotation och kontaktkrav förblir odefinierade.
- Lämnar förbehandling utanför RFQ. Offerter inkluderar då olika startvillkor.
- Jämför utdata från namnskylten. Produktmix, processtid, omställning och avkastningsantaganden kan skilja sig åt.
- Förutsatt att miljöutrustning ingår. Ansvaret för ventilation och avloppsvatten kan förbli ovärderat.
- Accepterar "automatisk" utan funktionsbeskrivning. Recept, larm, spårbarhet och anläggningskommunikation kanske inte stämmer överens.
- Använder ett prov som fullständig acceptans. Ett provresultat kan inte ersätta utrustning, dokumentation och driftcykelverifiering.
Vad bör en RFQ för galvaniseringsproduktion innehålla?
Tillhandahålla arbetsstyckesritningar och revision; substrat och levererat skick; minsta, normala och största dimensioner och massa; produktionsmix; beläggningsändamål och godkänd specifikation; maskerade områden och kontaktytor; inkommande yta; processsekvens; erforderlig förbehandling och efterbehandling; målkapacitet och skift; hanteringskoncept; byggnadslayout; verktyg; krav på ventilation och avloppsvatten; kontroller och datagränssnitt; inspektionsmetoder; FAT och SAT plan; provdelar; dokumentspråk; reservdelar omfattning; installations- och driftsättningsansvar; kvantitet; destination; och tillämpliga projekt- eller myndighetskrav.
Kräv att leverantören returnerar varje fält som Bekräftad / Avvikelse / Alternativ / Köpare krävs, tillsammans med ett processflöde, layout, verktygsschema, ansvarsmatris och acceptansförslag. Köpare med dessa indata förberedda kan skicka dem genom Haige projektförfrågningssida för en projektspecifik teknisk granskning.


