
Aké detaily obrobku sú dôležité pri objednávaní leštičky s brúsnym pásom?
Stroj na leštenie brúsnym pásom by sa nemal vyberať iba z rozsahu priemerov alebo požadovaného vzhľadu. Kupujúci najprv musia definovať materiál, geometriu obrobku, rozsah veľkostí, stav vstupného povrchu, chyby, ktoré sa majú odstrániť, požadovanú konečnú úpravu, prípustný odber materiálu, rýchlosť výroby a metódu kontroly. Tieto vstupy určujú, či aplikácia potrebuje ľahkú povrchovú úpravu, riadené odstraňovanie defektov, odstraňovanie okovín alebo viacstupňové leštenie – a či jedna konfigurácia stroja môže pokryť celý produktový mix. Preto by sa mala pripojiť užitočná RFQ stav obrobku → cieľ konečnej úpravy → procesná cesta → konfigurácia zariadenia → evidencia vzorky. Správny stroj je ten, ktorý produkuje špecifikovaný výsledok na reprezentatívnych dieloch pri požadovanej rýchlosti, nielen model s najväčšou uvedenou kapacitou.
Začnite s obrobkom, nie s modelom stroja
Pojem „leštenie kovov“ zahŕňa veľmi odlišné výrobné úlohy. Jeden kupujúci možno bude musieť pred ťahaním odstrániť ľahkú oxidáciu z priamych tyčí z uhlíkovej ocele. Ďalší môže potrebovať zmiešať stopy po obrábaní na hriadeľoch. Tretina môže potrebovať konzistentnú kozmetickú úpravu rúrok z nehrdzavejúcej ocele. Všetky tri môžu zahŕňať brúsny pás, ale nevytvárajú rovnaký kontaktný tlak, poradie brúsneho materiálu, podávanie, podporu, extrakciu alebo kontrolu.
Pred diskusiou o modeli pripravte rodinu obrobku. Samostatné výrobky z kruhových tyčí, rúr, hriadeľov a profilov; identifikovať triedu materiálu alebo skupinu materiálov; a uveďte minimálny a maximálny priemer alebo prierez, dĺžku a hmotnosť. Ak produktový mix obsahuje ohnuté, skosené, stupňovité alebo nepravidelné časti, identifikujte ich oddelene a nepredpokladajte, že by ich mohol prijať stroj s priebežným podávaním.
To je dôvod, prečo by kupujúci mali začať so skutočným sortimentom produktov a potom preskúmať ponuku dodávateľa kategórie strojov na leštenie kovov. Kategória pomáha určiť dostupné prístupy dokončovania, zatiaľ čo údaje o obrobku určujú, ktorý prístup si zaslúži ďalšie hodnotenie.
Ako zmení stav prichádzajúcej plochy proces?
„Surovina“ nie je dostatočným popisom povrchu. Dodávateľ potrebuje vedieť, čo sa nachádza pred leštením: okoviny, hrdza, rysky po rysovaní, odlupovacie čiary, oxid po tepelnom spracovaní, stopy po opracovaní, otrepy, škrabance alebo predtým opracovaný povrch. Fotografie pomáhajú, ale reprezentatívna vzorka a písomná definícia defektu sú užitočnejšie ako samotné fotografie.
Dôležitá je závažnosť a rozloženie defektu. Plytká súvislá smerová značka sa líši od izolovaných jám. Proces, ktorý zlepšuje jas, nemusí odstrániť hlbokú chybu bez nadmerného úberu materiálu. Podobne by sa nemalo očakávať, že linka navrhnutá na konzistentnú konečnú úpravu bude opravovať priamosť, veľké rozmerové chyby alebo chyby materiálu, ktoré patria k predchádzajúcemu procesu.
Kupujúci by mali uviesť, ktoré chyby musia byť odstránené, ktoré môžu zostať a ktoré musia byť zamietnuté pred fázou leštenia. Táto hranica bráni tomu, aby cenová ponuka ticho predpokladala, že stroj vykonáva ľahké dokončovanie len vtedy, keď továreň skutočne očakáva opravné brúsenie.
Definujte konečnú úpravu ako požiadavku na prijatie
Slová ako „hladký“, „svetlý“ a „zrkadlový“ nie sú úplnými kritériami prijatia. Môžu byť užitočné ako vizuálny zámer, ale RFQ by ich mala spájať s merateľnou alebo schválenou referenciou. V závislosti od aplikácie to môže zahŕňať drsnosť povrchu, schválenú vizuálnu vzorku, smerový vzor, limit defektov, podmienky prípravy náteru alebo ich kombináciu.
Drsnosť povrchu a vzhľad spolu súvisia, ale nie sú vzájomne zameniteľné. Dva povrchy môžu mať podobné hodnoty drsnosti, pričom vykazujú rôzne smerové čiary, lesk alebo lokálne defekty. Naopak, vizuálne svetlá plocha nedokazuje, že celá dĺžka spĺňa požadovanú drsnosť alebo požiadavku na odstránenie defektov.
Ak je špecifikovaná drsnosť, identifikujte požadovanú hodnotu, metódu merania, nastavenie prístroja, miesta odberu vzoriek a či požiadavka platí pred alebo po akomkoľvek neskoršom nátere alebo pokovovaní. Neaplikujte jedno číslo na každý projekt bez potvrdenia materiálu, počiatočného stavu a funkčného účelu.
Ktoré premenné by mali kupujúci zmraziť pred výberom modelu?
| Oblasť rozhodovania | Vstup kupujúceho | Prečo na tom záleží | Dodávateľské dôkazy |
|---|---|---|---|
| Materiál | Trieda alebo skupina materiálov a dodaný stav | Mení brúsne správanie, tvorbu tepla a dosiahnuteľný povrch | Písomná kontrola žiadosti a vzorový výsledok |
| Geometria | Tyč, rúrka, hriadeľ alebo profil; rovné alebo nepravidelné | Definuje kŕmenie, podporu a usporiadanie kontaktu | Konfiguračný výkres alebo rozloženie |
| Rozsah veľkostí | Minimálny/maximálny priemer alebo prierez, dĺžka a hmotnosť | Ovláda model, podporu práce a rozsah zmeny | Potvrdená prevádzková obálka |
| Prichádzajúca podmienka | Vodný kameň, hrdza, stopy, otrepy a hĺbka defektov | Definuje odstraňovaciu povinnosť a brúsne stupne | Ukážkový pokus a pred/po zázname |
| Konečný stav | Drsnosť, vzhľad a prípustné zvyškové chyby | Vytvára skôr prijatie ako subjektívne očakávania | Metóda kontroly a schválená vzorka |
| Odvoz zásob | Povolená zmena rozmerov alebo cieľ odstránenia | Zabraňuje nadmernému spracovaniu alebo nesplneným očakávaniam na odstránenie defektov | Skúšobné meranie a návrh procesu |
| Priepustnosť | Časti za hodinu, tony za zmenu alebo požiadavka na rýchlosť linky | Spája kvalitu povrchovej úpravy s výrobnou kapacitou | Predpoklad cyklu a konfigurácia linky |
| Životné prostredie | Zber prachu, hluk, inžinierske siete a obmedzenia prevádzky | Určuje pomocný rozsah a pripravenosť inštalácie | Zoznam nástrojov a plán rozhrania |
Prečo si rozsah veľkostí a produktový mix vyžadujú samostatnú kontrolu?
Modelový rad na stránke produktu je užitočný pre užší výber, ale nedokazuje, že každý obrobok môže byť spracovaný v rámci jedného nastavenia. Priemer, dĺžka, tvar sekcie, hmotnosť a materiál môžu ovplyvniť stabilitu a podporu podávania. Prestavenia môžu tiež ovplyvniť výstup, keď závod často prepína medzi malými tyčami a veľkými rúrami.
Údaje o produktoch Haige uvádzajú viacero modelov leštiacich strojov s brúsnym pásom s rôznymi rozsahmi priemerov, minimálnymi dĺžkami obrobkov, rýchlosťami posuvu a konfiguráciou motora. Tieto hodnoty popisujú skôr rodinu ako univerzálny stroj. Kupujúci by si mal vyžiadať presný navrhovaný model a požiadať dodávateľa, aby označil, ktoré vstupné hodnoty sú štandardné, voliteľné, špecifické pre projekt alebo mimo kontrolovaného rozsahu.
Tam, kde je produktový mix široký, rozdeľte ho na bežnú výrobnú rodinu a výnimočné produkty. V ponuke sa potom môže uviesť, či výnimočné produkty vyžadujú iné nastavenie, zníženú rýchlosť, pomocnú podporu, iný model alebo samostatný proces.
Ako by mali kupujúci spojiť výber brúsneho materiálu s cieľom dokončenia?
Brúsny pás je procesný spotrebný materiál, nie detail, ktorý treba odložiť do uvedenia do prevádzky. Typ brusiva, poradie zrna, rýchlosť pásu, prítlačný tlak a počet stupňov ovplyvňujú rýchlosť úberu, teplo a vzor povrchu. Správnu kombináciu však nie je možné spoľahlivo vybrať len z názvu materiálu.
Praktickým spôsobom je poskytnúť reprezentatívne vzorky a definovať výsledok prijatia. Dodávateľ potom môže navrhnúť poradie remeňov a prevádzkové okno na skúšku. Kupujúci by mal zaznamenať vstupný stav, použitú špecifikáciu pásu, priechody alebo fázy, stav podávania, konečné meranie a vizuálny výsledok. Tento záznam sa stáva receptom na začatie procesu – nie je zárukou, že každá budúca dávka sa bude správať rovnako.
Životnosť spotrebného materiálu by sa mala tiež považovať za výsledok testu za definovaných podmienok. Líši sa v závislosti od rozsahu, znečistenia, povinnosti odstraňovania a prevádzkovej disciplíny. Vyhnite sa porovnávaniu dodávateľov prostredníctvom nepodporovaného čísla „životnosti remeňa“, ktoré bolo získané na inom obrobku.
Kde sa teplo stáva problémom obstarávania?
Abrazívny kontakt vytvára teplo. Otázkou obstarávania nie je len to, či stroj dokáže súčiastku vyleštiť, ale či to dokáže bez neprijateľného zafarbenia, deformácie, poškodenia povrchu alebo nestabilného výkonu pásu v rámci plánovaného pracovného cyklu. Tenkostenné rúrky, materiály citlivé na teplo a dlhé nepretržité chody môžu vyžadovať osobitnú kontrolu.
V RFQ by sa malo uvádzať, či je povolené chladenie alebo mazanie, či konečný povrch musí zostať suchý a či neskoršie čistenie, náter alebo pokovovanie ukladá obmedzenia kontaminácie. Dodávateľ by mal identifikovať navrhovaný proces a akékoľvek požadované rozhranie extrakcie alebo manipulácie s kvapalinou. Kupujúci by to mal potom overiť na reprezentatívnej vzorke a skúšobnej rýchlosti výroby.
Zber prachu je súčasťou rozsahu stroja
Brúsenie a leštenie môže vytvárať častice a skutočné nebezpečenstvo závisí od obrobku, povlaku, kontaminácie a abrazíva. Preto „zahŕňa zberač prachu“ nie je úplnou definíciou projektu. Kupujúci by mali poskytnúť materiálne informácie a príslušné požiadavky na miesto, potom požiadať dodávateľa, aby definoval zberné miesta, rozhrania potrubia, predpoklady prúdenia vzduchu, rozsah filtrácie a čo zostáva zodpovednosťou kupujúceho.
Usporiadanie stroja by malo tiež ukazovať prístup na výmenu remeňa, čistenie a odstraňovanie nahromadeného prachu. Ak dodávateľ vylúči hlavný kolektor, cenová ponuka by aj tak mala obsahovať informácie o pripojení potrebné pre návrh odsávania zariadenia. Miestne pracovné a environmentálne požiadavky zostávajú špecifické pre projekt a kupujúci ich musí posúdiť.
Ako by mala byť štruktúrovaná vzorová skúška?
Zmysluplná skúška využíva vzorky, ktoré predstavujú výrobu, nielen najjednoduchšiu časť. Zahrňte najbežnejší obrobok, najmenšiu a najväčšiu relevantnú veľkosť a najťažší vstupný stav povrchu. Označte každú vzorku tak, aby sa jej záznam o procese mohol zhodovať s jej výsledkom.
Schvaľovací plán by mal definovať:
- prichádzajúci materiál, geometria a stav defektov;
- požadovaná konečná drsnosť a vizuálna referencia;
- kritické rozmery pred a po spracovaní;
- poradie abrazív a prevádzkové predpoklady;
- miesta kontroly a nástroje;
- prijateľné zvyškové chyby a kritériá odmietnutia;
- či je výsledkom demonštrácia procesu alebo zmluvná akceptačná vzorka.
Po schválení uschovajte vzorku, fotografie, protokol o meraní a odsúhlasené poznámky k procesu. Ak sa výrobný materiál alebo vstupný stav neskôr zmenia, skontrolujte, či nie je potrebná nová skúška.
Ako by mali kupujúci hodnotiť stroj na leštenie brúsnych pásov Haige?
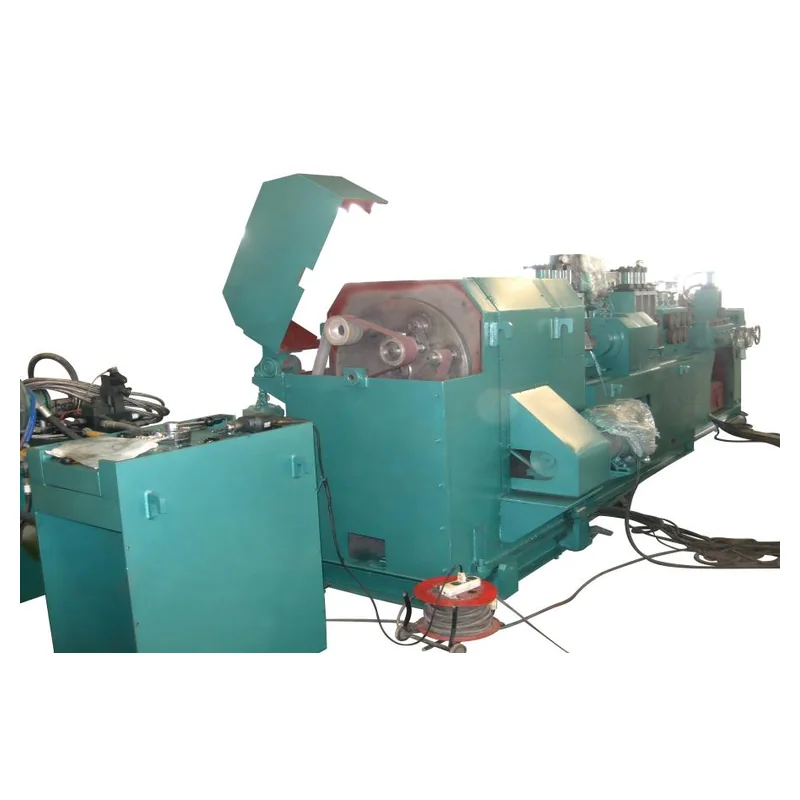
The Stroj na leštenie brúsnych pásov Haige Stránka poskytuje skutočnú rodinu modelov tyčí, rúr, hriadeľov a profilov. Uvádza rozsahy priemerov špecifické pre daný model, minimálne dĺžky, rýchlosti, informácie o drsnosti a konfigurácie motora. Tieto zverejnené hodnoty sú vhodné na počiatočné preverenie, ale ponúkaný model by mal byť stále potvrdený v porovnaní s kompletným sortimentom obrobkov kupujúceho a akceptačným plánom.
Požiadajte Haige, aby vám vrátil jednu navrhovanú konfiguráciu s presným modelom, použiteľným obalom obrobku, vrátane leštiacich staníc, podávacieho a podperného usporiadania, abrazívnych predpokladov, hranice zberu prachu, ovládacích prvkov, nástrojov a vylúčených položiek. Akákoľvek hodnota, ktorá závisí od materiálu alebo pokusu, by mala byť príslušne označená a nie prezentovaná ako bezpodmienečný výsledok výroby.
Aké bežné chyby RFQ spôsobujú prepracovanie?
- Posielam len maximálny priemer. Minimálna veľkosť, dĺžka, hmotnosť a geometria môžu byť rovnako dôležité.
- Použitie „zrkadlovej úpravy“ bez dôkazov. Dodávateľ nemôže dôsledne oceniť alebo preukázať subjektívny cieľ.
- Ignorovanie prichádzajúcej chyby. Ľahké dokončovanie a odstraňovanie hlbokých defektov sú rôzne povinnosti.
- Porovnanie rýchlosti modelu bez rovnakej povrchovej úpravy. Priepustnosť má zmysel len vtedy, keď je požadovaná kvalita výstupu udržiavaná konštantná.
- Ponechanie odsávania prachu mimo plánu rozhrania. Nepriradené pripojenie môže oneskoriť inštaláciu.
- Schvaľovanie čistej vzorky, ktorá nepredstavuje výrobu. Skúška potom poskytuje slabé dôkazy pre hromadnú prevádzku.
Čo by mal obsahovať stroj na leštenie brúsnych pásov?
Zahrňte stupeň a stav materiálu; tvar obrobku; minimálny a maximálny priemer alebo prierez; dĺžka a hmotnosť; prichádzajúce povrchové fotografie a reprezentatívne vzorky; chyby, ktoré treba odstrániť; prípustný odber zásob; konečná drsnosť a vizuálny štandard; výrobný mix; cieľová priepustnosť; upstream a downstream procesy; obmedzenia chladiacej kvapaliny; požiadavky na zber prachu; služby; rozloženie čiar; metóda kontroly; skúšobné požiadavky; požadované dokumenty; množstvo; miesto určenia; a zodpovednosť za inštaláciu.
Požiadajte dodávateľa, aby odpovedal na každú položku ako Potvrdené / Odchýlka / Alternatíva / Vyžaduje sa vstup kupujúceho. Keď sú údaje o obrobku a plán vzoriek pripravené, odošlite ich cez Formulár dopytu na zariadenie na konečnú úpravu kovov Haige a vyžiadajte si návrh špecifický pre daný model, a nie všeobecnú cenu stroja.


