
Hvilke arbeidsstykkedetaljer betyr noe når du bestiller en poleringsmaskin med slipebånd?
En poleringsmaskin med slipebånd bør ikke velges fra et diameterområde eller et ønsket utseende alene. Kjøpere må først definere materialet, arbeidsstykkets geometri, størrelsesområde, innkommende overflatetilstand, defekter som skal fjernes, nødvendig sluttfinish, tillatt lagerfjerning, produksjonshastighet og inspeksjonsmetode. Disse inngangene avgjør om applikasjonen trenger lett etterbehandling, kontrollert defektfjerning, avkalking eller flertrinns polering – og om én maskinkonfigurasjon kan dekke hele produktmiksen. En nyttig tilbudsforespørsel bør derfor kobles til arbeidsstykkets tilstand → etterbehandlingsmål → prosessrute → utstyrskonfigurasjon → prøvebevis. Den riktige maskinen er den som gir det spesifiserte resultatet på representative deler til den nødvendige hastigheten, ikke bare modellen med den største oppførte kapasiteten.
Start med arbeidsstykket, ikke maskinmodellen
Begrepet "metallpolering" dekker svært forskjellige produksjonsoppgaver. En kjøper må kanskje fjerne lett oksidasjon fra rette karbonstålstenger før tegning. En annen må kanskje blande maskineringsmerker på aksler. En tredjedel kan trenge en konsistent kosmetisk finish på rustfrie stålrør. Alle tre kan involvere et slipebånd, men de skaper ikke samme kontakttrykk, slipesekvens, mating, støtte, uttrekk eller inspeksjonskrav.
Før du diskuterer en modell, forbered en arbeidsstykkefamilie. Separate rundstang, rør, aksel og profilprodukter; identifisere materialkvaliteten eller materialfamilien; og angi minste og største diameter eller snitt, lengde og masse. Hvis produktblandingen inkluderer bøyde, avsmalnende, avtrappede eller uregelmessige deler, identifiser dem separat i stedet for å anta at en gjennommatingsmaskin kan akseptere dem.
Dette er grunnen til at kjøpere bør begynne med det faktiske produktutvalget og deretter vurdere leverandørens kategorien metallpoleringsmaskiner. Kategorien hjelper til med å etablere tilgjengelige etterbehandlingsmetoder, mens arbeidsstykkedata avgjør hvilken tilnærming som fortjener ytterligere evaluering.
Hvordan endrer den innkommende overflatetilstanden prosessen?
"Råvare" er ikke en tilstrekkelig overflatebeskrivelse. Leverandøren må vite hva som finnes før polering: mølleskala, rust, tegnemerker, avskallingslinjer, varmebehandlingsoksid, maskineringsmerker, grader, riper eller en tidligere bearbeidet overflate. Fotografier hjelper, men et representativt utvalg og en skriftlig feildefinisjon er mer nyttig enn fotografier alene.
Alvorlighetsgraden og fordelingen av defekten har betydning. Et grunt, kontinuerlig retningsmerke er forskjellig fra isolerte groper. En prosess som forbedrer lysstyrken fjerner kanskje ikke en dyp defekt uten overdreven massefjerning. Likeledes bør en linje designet for konsistent etterbehandling ikke forventes å korrigere retthet, store dimensjonsfeil eller materialfeil som tilhører en oppstrøms prosess.
Kjøper bør opplyse om hvilke mangler som må fjernes, hvilke som kan forbli og hvilke som må avvises før poleringsstadiet. Den grensen hindrer et tilbud fra å stille anta at maskinen kun utfører lett etterbehandling når fabrikken faktisk forventer korrigerende sliping.
Definer finishen som et akseptkrav
Ord som "glatt", "lys" og "speilaktig" er ikke fullstendige akseptkriterier. De kan være nyttige som visuelle formål, men tilbudsforespørselen bør koble dem til en målbar eller godkjent referanse. Avhengig av bruken kan dette inkludere overflateruhet, godkjent visuell prøve, retningsmønster, defektgrense, belegg-forberedende tilstand eller en kombinasjon av disse.
Overflatens ruhet og utseende er relatert, men kan ikke byttes ut. To overflater kan ha lignende ruhetsavlesninger mens de viser forskjellige retningslinjer, glans eller lokale defekter. Omvendt beviser ikke et visuelt lyst område at hele lengden oppfyller kravet til grovhet eller defektfjerning.
Hvis ruhet er spesifisert, identifiser nødvendig verdi, målemetode, instrumentoppsett, prøvetakingssteder og om kravet gjelder før eller etter senere belegg eller plettering. Ikke bruk et enkelt nummer på hvert prosjekt uten å bekrefte materiale, starttilstand og funksjonelle formål.
Hvilke variabler bør kjøpere fryse før modellvalg?
| Beslutningsområde | Kjøpers innspill | Hvorfor det betyr noe | Leverandørbevis |
|---|---|---|---|
| Materiale | Karakter eller materialfamilie og levert tilstand | Endrer abrasiv oppførsel, varmeutvikling og oppnåelig finish | Skriftlig søknadsgjennomgang og prøveresultat |
| Geometri | Stang, rør, skaft eller profil; rett eller uregelmessig | Definerer fôring, støtte og kontaktordning | Konfigurasjonstegning eller layout |
| Størrelsesområde | Minimum/maksimal diameter eller snitt, lengde og masse | Styrer modell, arbeidsstøtte og omstillingsomfang | Bekreftet driftskonvolutt |
| Innkommende tilstand | Avleiring, rust, merker, grader og defektdybde | Definerer fjerningsplikt og slipende stadier | Prøveprøve og før/etter registrering |
| Endelig tilstand | Ruhet, utseende og tillatte restdefekter | Etablerer aksept fremfor subjektive forventninger | Inspeksjonsmetode og godkjent prøve |
| Lagerfjerning | Tillatt mål for dimensjonsendring eller fjerning | Forhindrer overbehandling eller uoppfylte forventninger om fjerning av defekter | Prøvemåling og prosessforslag |
| Gjennomstrømning | Deler per time, tonn per skift eller krav til linjehastighet | Forbinder finishkvalitet med produksjonskapasitet | Syklusforutsetning og linjekonfigurasjon |
| Miljø | Støvoppsamling, støy, verktøy og anleggsbegrensninger | Bestemmer tilleggsomfang og installasjonsberedskap | Verktøyliste og grensesnittplan |
Hvorfor trenger størrelsesutvalg og produktmiks en separat gjennomgang?
En modellserie på en produktside er nyttig for shortlisting, men det beviser ikke at hvert arbeidsstykke kan behandles under ett oppsett. Diameter, lengde, seksjonsform, vekt og materiale kan påvirke fôringsstabilitet og støtte. Omstillinger kan også påvirke produksjonen når et anlegg ofte bytter mellom små stenger og store rør.
Haiges produktdata viser flere modeller av slipebåndspoleringsmaskiner med forskjellige diameterområder, minimum arbeidsstykkelengder, matehastigheter og motorkonfigurasjoner. Disse verdiene beskriver en familie snarere enn en universell maskin. En kjøper bør be om den eksakte foreslåtte modellen og be leverandøren om å markere hvilke inngangsverdier som er standard, valgfri, prosjektspesifikk eller utenfor det vurderte området.
Der produktmiksen er bred, del den inn i en normal produksjonsfamilie og eksepsjonelle produkter. Tilbudet kan da angi om eksepsjonelle produkter krever et annet oppsett, redusert hastighet, hjelpestøtte, en annen modell eller en egen prosess.
Hvordan bør kjøpere koble slipemiddelutvalget til finishmålet?
Slipebåndet er en prosess forbruksvarer, ikke en detalj å utsette til igangkjøring. Slipemiddeltype, kornsekvens, båndhastighet, kontakttrykk og antall trinn påvirker fjerningshastighet, varme og overflatemønster. Den riktige kombinasjonen kan imidlertid ikke velges pålitelig fra materialnavn alene.
En praktisk vei er å gi representative prøver og definere akseptresultatet. Leverandøren kan da foreslå en beltesekvens og driftsvindu for forsøket. Kjøper bør registrere innkommende tilstand, beltespesifikasjon som brukes, passeringer eller etapper, fôringstilstand, sluttmåling og visuelt resultat. Den posten blir en startprosessoppskrift - ikke en garanti for at hver fremtidig batch vil oppføre seg identisk.
Forbruksvarers levetid bør også behandles som et testresultat under definerte forhold. Det varierer med skala, forurensning, fjerningsplikt og driftsdisiplin. Unngå å sammenligne leverandører gjennom et ikke-støttet "beltlevetid"-nummer som ble oppnådd på et annet arbeidsstykke.
Hvor blir varme et anskaffelsesproblem?
Slipende kontakt genererer varme. Anskaffelsesspørsmålet er ikke bare om maskinen kan polere delen, men om den kan gjøre det uten uakseptabel misfarging, forvrengning, overflateskader eller ustabil belteytelse under den planlagte driftssyklusen. Tynnveggede rør, varmefølsomme materialer og lange kontinuerlige kjøringer kan trenge spesiell gjennomgang.
RFQ bør angi om kjølevæske eller smøring er tillatt, om den endelige overflaten må forbli tørr, og om senere rengjøring, belegg eller plettering pålegger forurensningsbegrensninger. Leverandøren bør identifisere den foreslåtte prosessen og eventuelle nødvendige utvinnings- eller væskehåndteringsgrensesnitt. Kjøperen bør deretter verifisere det på et representativt utvalg og produksjonshastighetsforsøk.
Støvoppsamling er en del av maskinens omfang
Sliping og polering kan generere partikler, og den faktiske faren avhenger av arbeidsstykket, belegget, forurensning og slipemiddel. Derfor er "støvsamler inkludert" ikke en fullstendig prosjektdefinisjon. Kjøpere bør oppgi materialinformasjon og gjeldende krav til stedet, og deretter be leverandøren om å definere innsamlingspunkter, kanalgrensesnitt, luftstrømforutsetninger, filtreringsomfang og hva som fortsatt er kjøperens ansvar.
Maskinoppsettet skal også vise tilgang for belteskift, rengjøring og fjerning av oppsamlet støv. Dersom leverandøren ekskluderer hovedsamleren, skal tilbudet fortsatt gi den tilkoblingsinformasjonen som kreves for anleggets uttaksdesign. Lokale yrkes- og miljøkrav forblir prosjektspesifikke og må gjennomgås av kjøper.
Hvordan bør en prøveforsøk struktureres?
En meningsfull utprøving bruker prøver som representerer produksjon, ikke bare den enkleste delen. Ta med det vanligste arbeidsstykket, de minste og største relevante størrelsene og den vanskeligste innkommende overflatetilstanden. Merk hver prøve slik at prosessposten kan matches med resultatet.
Godkjenningsplanen bør definere:
- innkommende materiale, geometri og defekt tilstand;
- nødvendig endelig ruhet og visuell referanse;
- kritiske dimensjoner før og etter behandling;
- slipende sekvens og driftsforutsetninger;
- inspeksjonssteder og instrumenter;
- akseptable gjenværende defekter og avvisningskriterier;
- om resultatet er en prosessdemonstrasjon eller en kontraktsmessig akseptprøve.
Etter godkjenning, ta vare på prøven, fotografier, målerapport og avtalte prosessnotater. Hvis produksjonsmaterialet eller innkommende tilstand endres senere, må du vurdere om en ny prøve er nødvendig.
Hvordan bør kjøpere vurdere Haiges poleringsmaskin med slipebånd?
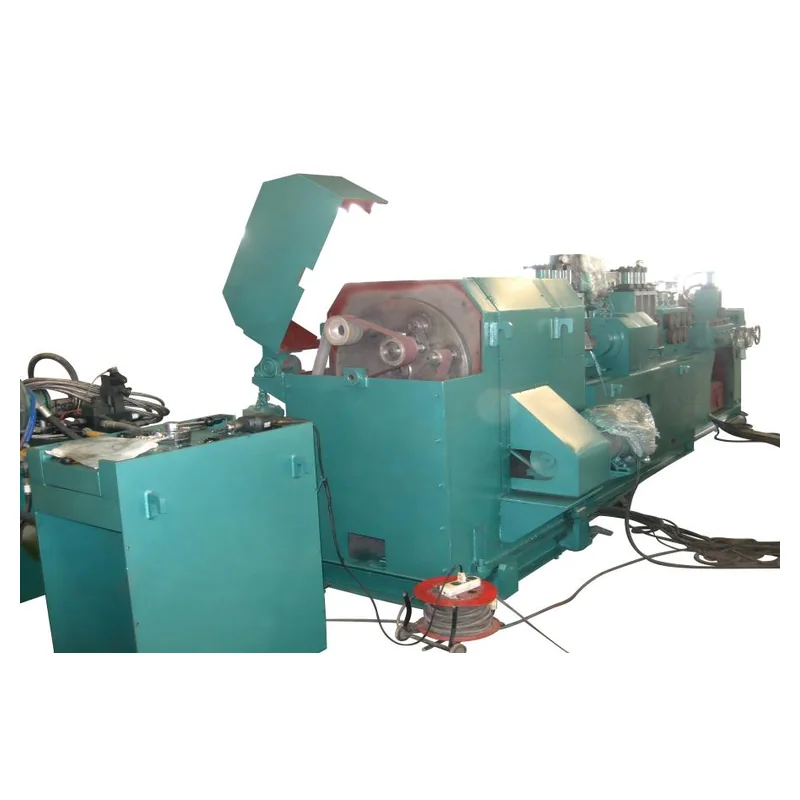
Den Haige poleringsmaskin med slipebånd side gir en ekte modellfamilie for stenger, rør, aksler og profiler. Den viser modellspesifikke diameterområder, minimumslengder, hastigheter, ruhetsinformasjon og motorkonfigurasjoner. Disse publiserte verdiene er passende for innledende screening, men den tilbudte modellen bør fortsatt bekreftes mot kjøperens komplette arbeidsemneutvalg og akseptplan.
Be Haige om å returnere en foreslått konfigurasjon med den nøyaktige modellen, gjeldende arbeidsemnekonvolutt, inkluderte poleringsstasjoner, matings- og støttearrangement, slipeforutsetninger, grense for støvoppsamling, kontroller, verktøy og ekskluderte elementer. Enhver verdi som avhenger av materialet eller prøven bør merkes tilsvarende i stedet for å presenteres som et ubetinget produksjonsresultat.
Hvilke vanlige RFQ-feil skaper omarbeid?
- Sender kun maksimal diameter. Minimum størrelse, lengde, masse og geometri kan være like viktig.
- Bruker "speilfinish" uten bevis. Leverandøren kan ikke prise eller bevise et subjektivt mål konsekvent.
- Ignorerer den innkommende defekten. Lett etterbehandling og fjerning av dype feil er forskjellige plikter.
- Sammenligning av modellhastighet uten samme finish. Gjennomstrømning er meningsfull bare når den nødvendige utskriftskvaliteten holdes konstant.
- Etterlater støvavsug utenfor grensesnittplanen. En ikke-tilordnet tilkobling kan forsinke installasjonen.
- Godkjenne en ren prøve som ikke representerer produksjon. Rettssaken gir da svake bevis for bulkoperasjon.
Hva bør en RFQ inkludere en slipebåndspoleringsmaskin?
Inkluder materialkvalitet og tilstand; arbeidsstykke form; minimum og maksimum diameter eller seksjon; lengde og masse; innkommende overflatefotografier og representative prøver; defekter å fjerne; tillatt lagerfjerning; endelig ruhet og visuell standard; produksjonsblanding; mål gjennomstrømning; oppstrøms og nedstrøms prosesser; kjølevæskebegrensninger; krav til støvinnsamling; verktøy; linje layout; inspeksjon metode; prøvekrav; nødvendige dokumenter; mengde; destinasjon; og installasjonsansvar.
Be leverandøren svare på hver vare som Bekreftet / Avvik / Alternativ / Kjøper kreves. Når arbeidsstykkedataene og prøveplanen er klare, send dem gjennom Haige metall etterbehandling utstyr forespørsel skjema og be om et modellspesifikt forslag i stedet for en generisk maskinpris.


