
Hva bør kjøpere bekrefte før de bestiller en galvaniseringsproduksjonslinje?
En produksjonslinje for elektroplettering kan ikke spesifiseres med ordene "forkromingslinje" og en målutgang alene. Kjøpere må fryse arbeidsstykkefamilien, underlagets tilstand, beleggsformål, dimensjonskonvolutt, produksjonsblanding, prosesssekvens, håndteringsmetode, verktøy, ventilasjon, avløpsvanngrensesnitt, kontroller, inspeksjonsmetode og akseptansvar. Utstyrsleverandøren må også skille linjen den leverer fra den kjemiske prosessen, bygningstjenester og lokalt etterlevelsesarbeid som forblir utenfor dets omfang. En forsvarlig kjøpsvei er arbeidsstykke og belegningsplikt → prosessrute → mekanisk linje → nytte- og miljøgrensesnitt → kontrollfilosofi → FAT/SAT-bevis. Inntil disse grensene er skrevet inn i tilbudsforespørselen, kan to sitater beskrive svært forskjellige prosjekter selv når begge bruker samme produksjonslinjenavn.
Definer belegningsplikten før du diskuterer linjen
Begynn med funksjonen til det avsatte laget. Slitestyrke, korrosjonsbeskyttelse, dimensjonsrestaurering og dekorativt utseende skaper ulike ytelses- og inspeksjonsprioriteringer. Underlaget, varmebehandlingstilstanden, innkommende overflate, områder som skal belegges og områder som skal maskeres må identifiseres. Det samme må nødvendig beleggtykkelse eller godkjent spesifikasjon, finish, dimensjonsgrenser etter plettering og eventuell etterfølgende sliping eller polering.
Ikke be utstyrsleverandøren om å utlede disse kravene fra delenavnet. En stempelstang, lang dor, rør eller sylindrisk komponent kan behandles av forskjellige grunner. Kjøpers tegning, prosessspesifikasjon eller godkjent prøve skal etablere akseptbetingelsen.
På oppdagelsesstadiet kan kjøpere vurdere Haiges utvalg av elektropletteringsutstyr å forstå tilgjengelige linjekonsepter. Prosjektspesifikasjonen må da begrense dette området til et definert arbeidsstykke og prosessoppgave.
Hvorfor må arbeidsstykkefamilien fryses?
En linje designet rundt lange sylindriske deler avhenger av mer enn nominell diameter og lengde. Oppgi minimum, normal og maksimum størrelse; masse; retthet; endegeometri; løftepunkter; kontaktområder; tillatt rotasjon; overflatetilstand; batchblanding og daglig volum. Hvis flere produktfamilier forventes, identifiser deres andel av produksjonen og overgangskravene.
Arbeidsstykkedefinisjonen påvirker lasting, støtter, rotasjon, elektrisk kontakt, maskering, bad eller cellearrangement, skylling, drenering og lossing. En nominell konvolutt som ignorerer massefordeling eller endegeometri kan resultere i en linje som aksepterer delen dimensjonalt, men som ikke kan håndtere den pålitelig.
Kjøpere bør også definere om den oppgitte kapasiteten inkluderer avslag, etterarbeid, vedlikehold, kjemikontroller og produktbytte. En teoretisk bevegelseshastighet er ikke det samme som salgbar produksjon over et fullstendig skift.
Kartlegg prosessgrensen, ikke bare hovedplatestadiet
Elektropletteringsstadiet er bare en del av produksjonsruten. Et prosjekt kan kreve rengjøring, avfetting, aktivering, skylling, plettering, gjenvinning, sluttspyling, tørking, inspeksjon og etterbehandling nedstrøms. Den nøyaktige rekkefølgen avhenger av substrat, kjemi og produktspesifikasjon; det bør defineres av kvalifisert prosessingeniør i stedet for kopiert fra en generisk artikkel.
For anskaffelser, lag et prosessgrensediagram som identifiserer alle inkluderte trinn og hvert grensesnitt. Merk om hver tank, innkapsling, pumpe, filter, varmeveksler, likeretter, doseringsenhet, skylletrinn, tørketrommel og overføringsmekanisme er inkludert, valgfritt, levert av andre eller gjenstand for endelig prosessgjennomgang.
Dette forhindrer et felles tilbudsgap: én leverandør priser en mekanisk komplett linje mens en annen inkluderer forbehandling, eksosgrensesnitt, vannbehandlingstilkoblinger og et større automatiseringsomfang. Totalen deres kan ikke sammenlignes før grensene samsvarer.
Hvilke prosjektvariabler bør kjøpere sammenligne?
| Beslutningsområde | Kjøper må definere | Leverandøren må bekrefte | Bevis |
|---|---|---|---|
| Arbeidsstykke | Materiale, størrelsesområde, masse, geometri og produksjonsmiks | Gjennomgått driftskonvolutt og unntak | Konfigurasjonstegning og merket datablad |
| Beleggplikt | Funksjonelt formål, spesifisert lag og sluttkontroll | Prosessforutsetninger og ekskluderte garantier | Prosessbeskrivelse og akseptmatrise |
| Sekvens | Nødvendig forbehandling, plettering, skylling og etterbehandling | Inkludert utstyr og forsyningsgrense | Prosessflytdiagram |
| Kapasitet | Produktmiks, skift, omstillinger og planlagt produksjon | Syklusforutsetninger og begrensende stadium | Kapasitetsberegning |
| Verktøy | Tilgjengelig strøm, vann, luft, varme/kjøling og avløp | Forbruk og koblingspunkter | Verktøysplan |
| Miljø | Gjeldende krav til utslipp, avløpsvann og kjemikaliehåndtering | Inkludert innsamlings- og behandlingsgrensesnitt | Grensesnittliste og layout |
| Kontroller | Oppskrift, sporbarhet, alarmer, forriglinger og anleggsintegrasjon | PLS/HMI og dataomfang | Funksjonell designspesifikasjon |
| Aksept | FAT, SAT, prøvedeler og målemetoder | Demonstrasjonsforhold og dokumenter | Godkjent testprotokoll |
Hvordan bør kjøpere definere gjennomstrømning?
Gjennomstrømningen skal beregnes fra produktmiksen og den komplette syklusen, ikke fra transportørens hastighet alene. Identifiser lastetid, forbehandlingstid, pletteringstid, skylling, drenering, lossing, inspeksjon, kjemikontroller, planlagt vedlikehold og omstilling. Hvis produktene har forskjellige diametre eller krav til belegg, beregn representative tilfeller i stedet for å stole på ett gjennomsnitt.
Be leverandøren angi begrensningsstadiet og alle forutsetninger bak kapasitetsestimatet. Hvis prosesstiden avhenger av kjemi eller nødvendig belegningsytelse som ennå ikke er validert, merk utdata som foreløpig. Dette er mer troverdig enn å gjøre et tidlig estimat om til en garantert rente.
En nyttig kapasitetsplan skiller mekanisk tilgjengelighet, prosesstid og kvalitetsutbytte. Det står også hva leverandøren kan demonstrere under FAT og hva som må verifiseres senere med anleggsverktøy og produksjonskjemi.
Verktøy trenger en tilkoblingsplan
Et prosjekttilbud skal ikke bare vise total elektrisk kraft. Den skal identifisere spennings- og frekvensantakelser, likeretterbehov, varme- eller kjølebehov, prosessvann- og skyllevannsbehov, trykkluft, eksos, drenering og eventuelle temperaturkontrollgrensesnitt. Tilkoblingsplanen skal gi plassering, belastning, kvalitet og ansvar for hvert verktøy.
Vannkvalitet kan påvirke skylling og prosessstabilitet, mens stedets temperatur og kjølekapasitet kan påvirke termisk kontroll. Kjøperen bør oppgi faktiske forhold på stedet. Leverandøren bør identifisere hvor sluttforbruket avhenger av prosessoppskriften, driftstimer eller lokal miljødesign.
Layout er like viktig. Kjøper bør oppgi tilgjengelig bygningskonvolutt, gulvlasting, adkomstvei, løfteutstyr, vedlikeholdsklarering og begrensninger for servicegrøft. Utstyr som passer til produksjonsområdet på plan kan fortsatt være vanskelig å installere eller vedlikeholde dersom disse grensesnittene ignoreres.
Ventilasjon og avløpsvann er prosjektgrensesnitt
Galvaniseringsprosesser kan skape regulerte luftutslipp og avløpsvannstrømmer. De gjeldende kravene avhenger av kjemi, jurisdiksjon, produksjonsskala og anleggstillatelser. Derfor må utstyrsforespørselen angi den planlagte kjemien og det lokale samsvarsgrunnlaget, samtidig som man unngår antagelsen om at en standard maskinpakke automatisk tilfredsstiller hvert sted.
Definer hvem som designer og leverer innkapslinger, avtrekkshetter, kanaler, vifter, skrubbere, overvåkingspunkter, skyllevannsseparering, oppsamlingstanker, avløpsvannbehandling og utslippsforbindelser. Dersom linjeleverandøren kun oppgir koblingspunkter, må grensesnittdataene fortsatt være detaljerte nok for kjøpers miljøentreprenør.
Akseptplanen skal verifisere fysisk installasjon og funksjonell drift av leverte grensesnitt. Overholdelse av forskrifter forblir underlagt det komplette installerte systemet, driftskjemi, tillatelser og lokale myndigheters krav – ikke bare kjøp av en linjekomponent.
Hvordan bør kontroller og sporbarhet spesifiseres?
Automatiseringsomfang bør følge produksjons- og kvalitetssystemet. Kjøpere bør definere nødvendige oppskrifter, brukertilgangsnivåer, delidentifikasjon, sekvenssporing, alarmhistorikk, forriglinger, parameterregistreringer, dataeksport og kommunikasjon med anleggssystemer. Ikke krev en protokoll eller programvarefunksjon med mindre det er nødvendig og støttet av prosjektarkitekturen.
Den funksjonelle designen skal forklare hva som skjer under et strømbrudd, sensorfeil, pumpefeil, eksosfeil, overtemperaturtilstand eller ufullstendig overføring. Sikkerhetsfunksjoner og prosessforriglinger må vurderes av kvalifiserte parter i forhold til den endelige maskin-, kjemiske- og byggeplassdesign.
Sporbarhet bør koble den behandlede batchen eller arbeidsstykket til den registrerte prosessinformasjonen og inspeksjonsbeviset. Hvis dette er påkrevd, angi hvordan identifikatoren kommer inn i systemet og hvilke data som skal beholdes. En generisk "datalogging inkludert"-erklæring er for vag til å godtas.
Separat utstyrsgodkjenning fra beleggaksept
Mekanisk og elektrisk FAT kan bekrefte montering, bevegelse, kontroller, alarmer og dokumenterte grensesnitt. Det kan være at det ikke beviser det endelige produksjonsbelegget under kjøpers kjemi på stedet, verktøy og hele arbeidsstykkeblandingen. Omvendt beviser ikke et godt belegg på én prøve at alle mekaniske, kontroll- og miljøkrav er levert.
Lag to tilkoblede akseptlag:
- Utstyr aksept: dimensjoner, komponenter, bevegelse, verner, kontroller, verktøy, alarmer, dokumenter og inkluderte hjelpesystemer.
- Aksept av prosess/produkt: godkjente prøver, beleggkrav, dimensjonsresultat, utseende, vedheft eller andre spesifiserte tester, gjennomstrømningstilfelle og sporbarhet.
I kontrakten bør det fremgå hvilke tester som skjer hos leverandøren, hvilke som skjer etter installasjon og som krever produksjonskjemi eller tredjepartslaboratorier. Den bør også definere svaret på et avvik, inkludert korrigerende tiltak, retest og godkjenningsmyndighet.
Hvordan bør kjøpere vurdere Haiges horisontale kontinuerlige linje?
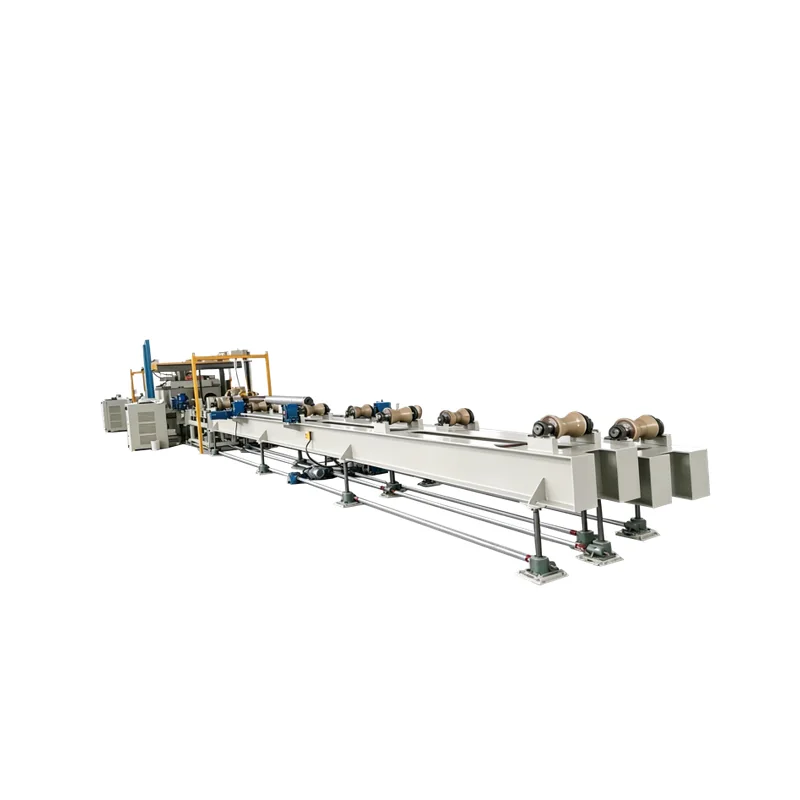
Haiges horisontal kontinuerlig galvanisering produksjonslinje gir et konkret utgangspunkt for lange sylindriske arbeidsstykker. Gjeldende produktdata identifiserer en applikasjon for lange dorer, et listet diameterområde på 90–280 mm, et listet lengdeområde på 10 000–13 000 mm og en 2-kanals/1-strengs prosesskonfigurasjon.
Disse verdiene beskriver den publiserte konfigurasjonen; de betyr ikke at alle prosjekter eller deler inne i dimensjonskonvolutten er automatisk kompatible. Kjøper bør be om bekreftelse av underlag, masse, endegeometri, støtte og rotasjon, elektrisk kontakt, belegningsplikt, prosesssekvens, syklusforutsetninger og fullstendig forsyningsgrense. Leverandøren bør også identifisere hvilke verdier som er faste produktdata og hvilke som krever teknisk gjennomgang.
For prosjekter utenfor den listede emnefamilien, ikke anta at skalering av dimensjonene er tilstrekkelig. Be om en prosjektspesifikk teknisk gjennomgang og et markert avvik eller alternativt forslag.
Hvilke vanlige innkjøpsfeil forvrider sammenligningen?
- Bruker kun delkonvolutten. Krav til masse, endegeometri, rotasjon og kontakt forblir udefinerte.
- La forbehandling ligge utenfor tilbudsforespørselen. Tilbud inkluderer da ulike startbetingelser.
- Sammenligning av navneskiltutgang. Produktmiks, prosesstid, overgang og avkastningsforutsetninger kan variere.
- Forutsatt at miljøutstyr er inkludert. Ventilasjons- og avløpsansvar kan forbli upriset.
- Godta "automatisk" uten en funksjonsbeskrivelse. Det kan hende at oppskrifter, alarmer, sporbarhet og anleggskommunikasjon ikke stemmer overens.
- Bruker én prøve som fullstendig aksept. Et prøveresultat kan ikke erstatte utstyr, dokumentasjon og driftssyklusverifisering.
Hva bør en RFQ for galvaniseringsproduksjonslinje inkludere?
Gi arbeidsstykketegninger og revisjon; underlag og levert tilstand; minimum, normal og maksimum dimensjoner og masse; produksjonsblanding; beleggformål og godkjent spesifikasjon; maskerte områder og kontaktområder; innkommende overflate; prosesssekvens; nødvendig forbehandling og etterbehandling; målkapasitet og skift; håndteringskonsept; bygning layout; verktøy; krav til ventilasjon og avløpsvann; kontroller og datagrensesnitt; inspeksjon metoder; FAT og SAT plan; prøve deler; dokumentspråk; reservedeler omfang; ansvar for installasjon og igangkjøring; mengde; destinasjon; og gjeldende prosjekt- eller forskriftskrav.
Krev at leverandøren returnerer hvert felt som Bekreftet / Avvik / Alternativ / Kjøper kreves, sammen med prosessflyt, layout, verktøyplan, ansvarsmatrise og akseptforslag. Kjøpere med disse inputene forberedt kan sende dem gjennom Haige prosjektforespørselsside for en prosjektspesifikk teknisk gjennomgang.


