
कुन राउन्ड बार पिलिङ मेसिनको विवरण खरिदकर्ताहरूले RFQ अघि पठाउनुपर्छ?
A राउन्ड बार पिलिङ मेसिन RFQ ले मोडेल छनोट सुरु हुनु अघि खरिदकर्ताको workpiece र प्रक्रिया डेटा समावेश गर्नुपर्छ। खरिदकर्ताहरूले बार व्यास दायरा, लम्बाइ दायरा, सामग्री परिवार, आगमन सतह अवस्था, सतह दोषहरू हटाउन, आवश्यक स्टक-हटाउने भत्ता, लक्ष्य समाप्त व्यास, सीधा अवस्था, माथिल्लो काटन वा सीधा स्थिति, डाउनस्ट्रीम पीस वा पालिश आवश्यकताहरू, लोडिङ विधि, उत्पादन ताल, चिप-ह्यान्डलिङ अपेक्षा र निरीक्षणको दायरा पठाउनु पर्छ। यो जानकारी बिना, एक आपूर्तिकर्ताले उत्पादनको नाम मात्र मेल खाने मेसिन सर्टलिस्ट गर्न सक्छ तर वास्तविक बार अवस्था वा परिष्करण प्रक्रिया होइन।
राउन्ड बार पिलिङ एक विशिष्ट सतह-हटाउने कार्यको लागि चयन गरिएको छ
राउन्ड बार पिलिङले बार स्टकको बाहिरी व्यासबाट नियन्त्रित तह हटाउँछ। यो सामान्यतया विचार गरिन्छ जब खरिदकर्ताले उज्यालो बारहरू उत्पादन गर्नु अघि वा परिशुद्धता परिष्करणको लागि सामग्री तयार गर्नु अघि सतह दोष, स्केल, डेकार्बराइज्ड तह, रोलिङ चिन्हहरू वा असंगत छाला हटाउन आवश्यक छ। खरीद सर्तहरूमा, मेसिनलाई "बार पिलिङ" भन्ने वाक्यांशले मात्र छनोट गरिँदैन। यो सामग्री अवस्था र छील पछि आवश्यक सतह परिणाम द्वारा छनोट गरिएको छ।
एक क्रेता जसले केवल एक बार व्यास र मात्रा पठाउँछ आपूर्तिकर्ताले अनुमान गर्न को लागी धेरै छोड्छ। आपूर्तिकर्ताले मेसिनले कुन समस्या समाधान गर्नुपर्छ भनेर जान्न आवश्यक छ: भारी सतह दोषहरू, आयामी तयारी, उज्यालो-पट्टी उत्पादन, पूर्व-ग्राइन्डिङ स्टक हटाउने, वा सीधा र पालिस गर्नु अघि प्रक्रिया चरण। प्रत्येक उद्देश्यले मोडेल सर्टलिस्टिङ, खुवाउने विधि, कटर व्यवस्था, हटाउने भत्ता र निरीक्षण फोकसलाई असर गर्छ।
Haige सूची बार पिलिंग मेसिनहरू यसको धातु-फिनिशिङ उपकरण दायरा भित्र एक समर्पित वर्ग रूपमा। त्यो वर्ग यो विषयको लागि सही उत्पादन परिवार हो, जबकि RFQ ले वास्तविक पट्टी र प्रक्रिया सर्तहरू परिभाषित गर्नुपर्छ।
बार साइज दायरा पठाउनुहोस्, न केवल एक नाममात्र व्यास
पहिलो डाटा क्षेत्र वास्तविक आकार दायरा हो। पिलिङ परियोजनाले न्यूनतम र अधिकतम आगमन व्यास, अपेक्षित समाप्त व्यास, बारको लम्बाइ दायरा, नियन्त्रण गरिएको भए सहिष्णुता आवश्यकता, र खरिदकर्ताले एक स्थिर आकार वा धेरै आकारहरू प्रशोधन गर्छ कि गर्दैन भन्ने उल्लेख गर्नुपर्छ। एउटा साँघुरो उत्पादन कार्यक्रमको लागि चयन गरिएको मेसिन सेवा केन्द्र वा विभिन्न स्टक ह्यान्डल गर्ने ब्राइट-बार उत्पादकको लागि उत्तम फिट नहुन सक्छ।
व्यास दायराले मेसिन चयन, गाइड/सपोर्ट डिजाइन, फिडिङ स्थिरता, उपकरण संलग्नता, स्टक हटाउने र निरीक्षणलाई असर गर्छ। लम्बाइले लोडिङ टेबल, सपोर्ट रोलर, अनलोडिङ, सेफ्टी गार्डिङ र फ्लोर लेआउटलाई असर गर्छ। पट्टीको तौल र ह्यान्डलिङले पनि फरक पार्छ जब लाइन काट्ने, सीधा गर्ने वा ग्राइन्ड गर्ने उपकरणहरूमा जडान हुन्छ।
खरीददारहरूले "मध्यम आकार राउन्ड बार" जस्ता अस्पष्ट वाक्यांशहरूबाट टाढा रहनुपर्छ। RFQ मा हालको र भविष्यको आकारहरूको तालिका समावेश हुनुपर्छ:
- आगमन व्यास दायरा;
- लक्ष्य समाप्त व्यास वा हटाउने भत्ता;
- पट्टी लम्बाइ दायरा;
- आकार द्वारा न्यूनतम र अधिकतम ब्याच मात्रा;
- सीधा वा थोरै झुकिएको आगमन अवस्था;
- चाहे भविष्यको आकार विस्तार अपेक्षित छ।
यदि क्रेताले भविष्यका उत्पादनहरू पहिलो साइज दायरा बाहिरको अपेक्षा गर्दछ भने, त्यो खुलासा गरिनुपर्छ। आजको सबैभन्दा सजिलो पट्टीको वरिपरि मात्र लाइन डिजाइन गर्दा पछि दोस्रो खरिद समस्या सिर्जना हुन सक्छ।
सामाग्री अवस्था परिवर्तन लोड काट्ने र प्रक्रिया योजना
सामग्री सजावटी RFQ क्षेत्र होइन। स्टिल ग्रेड परिवार, कठोरता अवस्था, गर्मी उपचार अवस्था, रोलिङ वा फोर्जिङ मार्ग र सतह मापनले पिलिंग लोड र प्रक्रिया मार्ग परिवर्तन गर्न सक्छ। आपूर्तिकर्तालाई क्रेताको पूर्ण गोप्य विवरण आवश्यक पर्दैन, तर प्रस्तावित मेसिन अवधारणा उपयुक्त छ कि छैन भनेर निर्णय गर्न पर्याप्त जानकारी चाहिन्छ।
उपयोगी इनपुटहरूले बार कार्बन स्टील, मिश्र धातु, स्टेनलेस स्टील वा अन्य सामग्री परिवार हो कि समावेश गर्दछ; चाहे यो हट रोल्ड, नक्कली, annealed, सामान्यीकृत, निभाएको / टेम्पर्ड वा अन्यथा उपचार; र सतहमा कडा स्केल वा असंगत दोष छ कि छैन। यदि क्रेताले धेरै सामग्री परिवारहरू प्रशोधन गर्दछ भने, तिनीहरूलाई एउटै अनुरोधमा औसत राख्नुको सट्टा छुट्टै सूचीबद्ध गर्नुहोस्।
सामग्री अवस्था स्टक हटाउने संग अन्तरक्रिया गर्दछ। हल्का, एकसमान सतहको सफाई गहिरो दोषहरू वा गर्मी-प्रभावित सतह तह हटाउन भन्दा फरक छ। यदि आवश्यक हटाउने कार्यलाई कम आंकलन गरिएको छ भने, समाप्त बारले अझै पनि दोषहरू देखाउन सक्छ। यदि यो अत्यधिक अनुमान गरिएको छ भने, प्रक्रियाले सामग्री बर्बाद गर्न सक्छ, उपकरण लोड बढाउन सक्छ र अनावश्यक उत्पादन लागत सिर्जना गर्न सक्छ।
त्यसैले RFQ जडान हुनुपर्छ सामग्री अवस्था → दोष गहिराई → स्टक हटाउने → समाप्त व्यास → निरीक्षण स्वीकृति। यो चेनले आपूर्तिकर्तालाई मेसिनको मोडेल उद्धृत गर्नुको सट्टा प्रक्रियाको मूल्याङ्कन गर्न मद्दत गर्छ।
सतह दोष लक्ष्य स्पष्ट रूपमा वर्णन गर्नुहोस्
खरीददारहरूले प्रायः "राम्रो सतहको गुणस्तर" को लागी सोध्छन्, तर त्यो वाक्यांश पिलिङ मेसिन RFQ को लागी पर्याप्त छैन। आपूर्तिकर्ताले के हटाउनु पर्छ र क्रेताले स्वीकृतिलाई कसरी न्याय गर्नेछ भनेर जान्न आवश्यक छ। सतह मापन, खाडल, उथले दरार, decarburized तह, रोलिङ मार्क र जंग विभिन्न समस्याहरू छन्। कतिपयलाई पिलाएर हटाउन सकिन्छ; अरूलाई थप प्रक्रिया समीक्षा वा अपस्ट्रीम सामग्री नियन्त्रण आवश्यक हुन सक्छ।
सबै भन्दा राम्रो RFQ प्रमाण तस्बिर, नमूना बार, दोष विवरण र समाप्त सतह आवश्यकता को संयोजन हो। यदि क्रेतासँग हालको अस्वीकार गरिएको भाग छ भने, दोषको चित्रहरू प्रदान गर्नुहोस् र डाउनस्ट्रीम विफलताको व्याख्या गर्नुहोस्: ग्राइन्डिङ मार्क्स, प्लेटिङ समस्या, रेखाचित्र दोष, ग्राहक अस्वीकार वा आयामी समस्या। यस सन्दर्भले आपूर्तिकर्तालाई किन पिलिङ स्टेप थपिएको छ भनेर बुझ्न मद्दत गर्छ।
एक आपूर्तिकर्ताले दोषको गहिराई, वितरण र सामग्रीको अवस्था थाहा नपाई प्रत्येक दोष हटाउन जिम्मेवारीपूर्वक ग्यारेन्टी गर्न सक्दैन। त्यसैले खरिदकर्ताले मेसिनले सबै दोषहरू हटाउँछ भन्ने सामान्य प्रतिज्ञाको सट्टा प्रक्रिया सिफारिस र नमूना-परीक्षण तर्कको लागि सोध्नु पर्छ।
| RFQ क्षेत्र | क्रेता इनपुट | किन यो महत्त्वपूर्ण छ |
|---|---|---|
| सतह दोष | तस्बिरहरू, नमूना बारहरू, दोष प्रकार र गम्भीरता | पिलिङ सही हटाउने विधि हो कि भनेर परिभाषित गर्दछ |
| हटाउने भत्ता | प्रति पक्ष वा अन्तिम व्यास लक्ष्य आवश्यक स्टक हटाउने | आयामी स्वीकृतिमा लिङ्कहरू दोष हटाउने |
| आगमन अवस्था | स्केल, जंग, सीधापन र भौतिक अवस्था | खुवाउने, लोड काट्ने र लाइन तयारीलाई असर गर्छ |
| डाउनस्ट्रीम प्रक्रिया | ग्राइन्डिङ, पालिसिङ, सीधा, रेखाचित्र, प्लेटिङ वा भण्डारण | पिलिङ्ग पछि आवश्यक सतह र आयाम अवस्था निर्धारण गर्दछ |
| स्वीकृति प्रमाण | आयामी जाँच, दृश्य नमूना, खुरदरा लक्ष्य यदि निर्दिष्ट गरिएको छ | क्रेताले प्रक्रियाको नतिजालाई कसरी अनुमोदन गर्नेछ भनेर देखाउँछ |
तालिकाले आपूर्तिकर्तालाई प्रक्रियाको सम्भाव्यताको न्याय गर्न पर्याप्त जानकारी दिन्छ। यसले क्रेतालाई मोडेल-मात्र उद्धरणबाट पनि जोगाउँछ जसले वास्तविक सतह समस्यालाई सम्बोधन गर्दैन।
सीधापन र अपस्ट्रीम तयारीले खुवाउने स्थिरतालाई असर गर्छ
राउन्ड बार पिलिंग मेसिनहरूलाई स्थिर वर्कपीस फिडिंग चाहिन्छ। यदि आगमन बारहरू झुकेका छन्, खराब रूपमा काटिएका छन्, धेरै मापन गरिएको छ वा लम्बाइमा असंगत छ भने, मेसिन प्राविधिक रूपमा उपयुक्त हुँदा पनि पिलिङ परिणाम प्रभावित हुन सक्छ। त्यसैले, RFQ ले अपस्ट्रीम तयारीको वर्णन गर्नुपर्छ।
महत्त्वपूर्ण इनपुटहरूमा बारहरू छिल्नु अघि लम्बाइमा काटिएको छ कि छैन, तिनीहरू पहिले सीधा पार गर्दै छन् कि छैनन्, कस्तो झुकाउने अवस्था अपेक्षित छ, र छेउहरू च्याम्फर्ड वा तयार छन्। यदि रेखाले रोलिङ, फोर्जिङ वा तातो उपचारबाट सीधै बारहरू प्राप्त गर्छ भने, सतह र सीधापन बारहरू पूर्व-सीधा र क्रमबद्ध गरिएको भन्दा धेरै फरक हुन सक्छ।
फिड स्थिरताले उपकरण संलग्नता, आयामी स्थिरता, सतह उपस्थिति र अपरेटर कार्यभारलाई असर गर्छ। यदि खरिदकर्ताले अपस्ट्रिम कन्ट्रोल बिना मिश्रित अवस्थाको सामग्री फिड गर्छ भने राम्रोसँग तयार पारिएको सिधा पट्टीहरूको लागि उद्धृत गरिएको मेसिनले उस्तै कार्य गर्न सक्दैन। खरिदकर्ताले लाइन अनुमोदन गर्नु अघि आपूर्तिकर्ताले कुनै पनि आवश्यक तयारी चरण पहिचान गर्नुपर्छ।
यसको मतलब प्रत्येक परियोजनालाई नयाँ सीधा गर्ने मेसिन वा काट्ने लाइन चाहिन्छ भन्ने होइन। यसको मतलब अपस्ट्रीम अवस्था घोषणा गरिनु पर्छ ताकि आपूर्तिकर्ताले पिलिंग मेसिन एक्लै खडा हुन सक्छ वा अन्य प्रशोधन उपकरणहरूसँग एकीकृत हुनुपर्छ भनेर निर्णय गर्न सक्छ।
डाउनस्ट्रीम फिनिसिङले पिलिङ पछि आवश्यक नतिजा निर्धारण गर्दछ
पिलिङ अन्तिम सतह हटाउने चरण हुन सक्छ, वा यसले डाउनस्ट्रीम पीस, पालिश, सीधा, रेखाचित्र वा प्लेटिङको लागि बार तयार गर्न सक्छ। पिलिङ पछि आवश्यक परिणाम अर्को प्रक्रिया अनुसार परिवर्तन हुन्छ।
यदि पट्टी केन्द्रविहीन ग्राइन्डिङमा जान्छ भने, छिलेको सतहलाई पर्याप्त एकरूपता र ग्राइन्डिङ दक्षताको लागि स्टक अवस्था चाहिन्छ। यदि पट्टी पालिश गर्न जान्छ भने, पिलिङ्ग पछि देखिने सतह चिन्हहरूले आवश्यक पालिशको मात्रालाई असर गर्न सक्छ। यदि पट्टी रेखाचित्र वा प्लेटिङको लागि तयार छ भने, आयामी र सतह स्थिरता अर्को प्रक्रियाको लागि महत्त्वपूर्ण हुन सक्छ। यदि बार धेरै कार्यहरू पछि उज्यालो पट्टीको रूपमा बेचिन्छ भने, खरिदकर्तालाई सम्पूर्ण प्रक्रिया अनुक्रम पङ्क्तिबद्ध गर्न आवश्यक छ।
RFQ ले प्रक्रिया प्रवाहमा पिलिङ मेसिन कहाँ बस्छ भन्ने कुरा उल्लेख गर्नुपर्छ:
काट्ने वा सीधा गर्ने → पिलिङ्ग → सीधा गर्ने वा पीस्ने → पालिस गर्ने वा अन्तिम निरीक्षण, वा बिरुवा द्वारा परिभाषित अर्को मार्ग।
डाउनस्ट्रीम फिनिशिङलाई बेवास्ता गर्ने आपूर्तिकर्ताको प्रतिक्रियाले अझै पनि मेसिनलाई उद्धृत गर्न सक्छ, तर यसले सही प्रक्रियालाई उद्धृत नगर्न सक्छ। B2B खरिदका लागि, मेसिनले व्यक्तिगत सञ्चालन मात्र होइन, लाइनमा फिट हुनुपर्छ।
स्वचालन स्तर उत्पादन ताल मिल्नुपर्छ
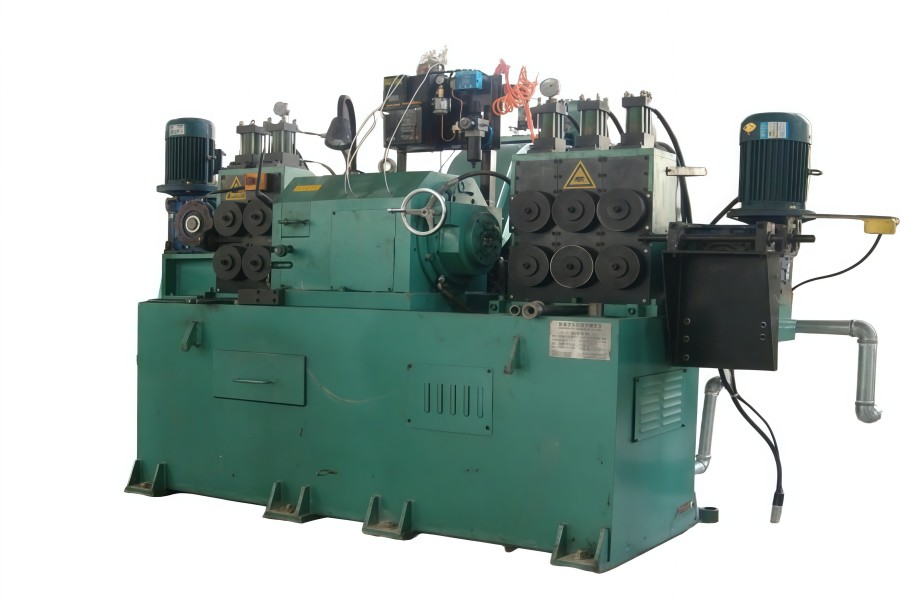
Haige को WXC30C उत्पादन रेकर्डले यसलाई अर्ध-स्वचालित प्रकारको रूपमा पहिचान गर्दछ, सञ्चालनलाई हाइड्रोलिक र म्यानुअल दुवै रूपमा वर्णन गरिएको छ। यसले खरिदकर्तालाई उत्पादन सन्दर्भ बिन्दु दिन्छ, तर यसले अन्तिम परियोजनामा प्रत्येक ह्यान्डलिंग, लोडिङ, अनलोडिङ वा निरीक्षण प्रकार्यलाई परिभाषित गर्दैन।
खरिदकर्ताले परियोजनालाई अर्ध-स्वचालित प्रक्रिया, CNC-नियन्त्रित मोडेल, स्वचालित लोडिङ/अनलोडिङ, एकीकृत कन्वेयर, चिप ह्यान्डलिङ, उपकरण सेटिङ समर्थन वा आधारभूत मेसिन आपूर्ति आवश्यक छ कि छैन भन्ने निर्णय गर्नुपर्छ। उत्पादन ताल यो निर्णय निर्धारण गर्दछ। एक मर्मत पसल, सेवा केन्द्र र उज्यालो-पट्टी लाइन अनिवार्य रूपमा समान स्वचालन स्तर आवश्यक छैन।
अर्ध-स्वचालित उपकरणहरू परियोजनाहरू अनुरूप हुन सक्छ जहाँ अपरेटरहरूले प्रक्रियाको अंश ह्यान्डल गर्छन् र उत्पादन विविधता अपेक्षाकृत उच्च छ। अधिक स्वचालित प्रणालीहरू विचार गर्न सकिन्छ जहाँ स्थिर आकार दायराहरू र निरन्तर आउटपुटले अतिरिक्त ह्यान्डलिंग र नियन्त्रणलाई औचित्य दिन्छ। सही छनोट मेसिनको आकर्षणमा मात्र होइन, क्रेताको उत्पादन योजनामा निर्भर गर्दछ।
RFQ ले आपूर्तिकर्तालाई आधार मेसिनलाई वैकल्पिक ह्यान्डलिङ, टुलिङ, चिप-व्यवस्थापन र नियन्त्रण वस्तुहरूबाट अलग गर्न सोध्नु पर्छ। यसले उद्धरणहरू तुलनात्मक राख्छ र हराएको रेखा प्रकार्यहरू लुकाउनबाट कम मूल्यलाई रोक्छ।
निरीक्षण आवश्यकताहरूले प्रक्रिया परिणाम प्रमाणित गर्नुपर्छ
क्रेताले पिलिङ मेसिन किनेको कारणसँग निरीक्षण जोडिनुपर्छ। यदि लक्ष्य आयामी तयारी हो भने, समाप्त व्यास र गोलाकार वा सम्बन्धित आयामी जाँचहरू महत्त्वपूर्ण हुन सक्छन्। यदि लक्ष्य सतह-दोष हटाउने हो भने, दृश्य निरीक्षण, नमूना कटौती वा डाउनस्ट्रीम परीक्षण परिणामहरू फरक पर्न सक्छन्। यदि लक्ष्य रेखा एकीकरण हो भने, फिडिङ स्थिरता र आउटपुट स्थिरता स्वीकृतिको अंश बन्न सक्छ।
खरीददारहरूले नमूना अनुमोदनको समयमा के जाँच गरिन्छ र स्थापना पछि के जाँच गरिन्छ परिभाषित गर्नुपर्छ। सम्भावित प्रमाणहरूमा फोटोहरू अघि/पछिको नमूना पट्टी, आयामी मापन, सतह समीक्षा, परीक्षण प्रशोधन रेकर्ड, प्रक्रिया-प्यारामिटर नोट, टुलिङ सिफारिस, रेखा लेआउट रेखाचित्र र स्वीकृति चेकलिस्ट समावेश छ। प्रत्येक वस्तुले सामान्य कागजी कार्यको रूपमा अवस्थित हुनुको सट्टा विशिष्ट आवश्यकता प्रमाणित गर्नुपर्छ।
उदाहरणका लागि, चयन गरिएको हटाउने भत्ताले देखिने दोषलाई सम्बोधन गर्छ कि गर्दैन भनेर नमूना अघि/पछिको नमूनाले प्रमाणित गर्छ। एक आयाम रिपोर्टले मेसिन र प्रक्रिया परीक्षण अवस्था अन्तर्गत अन्तिम व्यास लक्ष्य पुग्न सक्छ कि भनेर प्रमाणित गर्दछ। लेआउट रेखाचित्रले लोडिङ, अनलोडिङ र चिप हटाउने क्रेताको कार्यशालामा उपयुक्त छ कि छैन भनेर प्रमाणित गर्छ।
त्यसकारण प्रमाणहरूले जवाफ दिनुपर्छ: के परीक्षण गरिएको थियो, कुन सामग्रीमा, कुन आगमन आकारमा, कुन हटाउने भत्ताको साथ, र कुन स्वीकृति लक्ष्य विरुद्ध।
कसरी खरीददारहरूले WXC30C उत्पादन पृष्ठ समीक्षा गर्नुपर्छ?
द WXC30C पृष्ठ यस लेखको लागि लक्षित उत्पादन विवरण सन्दर्भ हो। यो फराकिलो बार पिलिङ्ग मेसिन कोटि भित्र एक विशिष्ट अर्ध-स्वचालित राउन्ड बार पिलिंग मेसिन सन्दर्भको रूपमा प्रयोग गरिनु पर्छ।
खरीददारहरूले उत्पादन पृष्ठलाई पूर्ण RFQ प्याकेजको रूपमा व्यवहार गर्नु हुँदैन। पृष्ठले उत्पादन दिशा पहिचान गर्दछ, तर खरिदकर्ताले अझै पनि workpiece आयामहरू, सामग्री अवस्था, दोष लक्ष्य, हटाउने भत्ता, अपस्ट्रिम तयारी, डाउनस्ट्रीम परिष्करण, उत्पादन ताल, लाइन लेआउट र स्वीकृति प्रमाणहरू आपूर्ति गर्न आवश्यक छ।
यदि क्रेताको व्यास दायरा, स्वचालन अपेक्षा वा लाइन एकीकरण आवश्यकता WXC30C प्रोजेक्ट फिट भन्दा बाहिर पर्छ भने, आपूर्तिकर्ताले एक पृष्ठमा सोधपुछ गर्न बाध्य पार्नुको सट्टा अर्को मोडेल वा फरक पट्टी पिलिङ कन्फिगरेसन सिफारिस गर्नुपर्छ। Haige को उत्पादन डेटाले अन्य WXC श्रृंखला मिसिनहरू पनि सूचीबद्ध गर्दछ, त्यसैले अन्तिम मोडेल RFQ इनपुटहरूबाट पुष्टि गरिनुपर्छ।
राउन्ड बार पिलिङ मेसिन कोटेशनलाई के तुलना गर्न मिल्दैन?
आपूर्तिकर्ताहरूले समान प्रक्रियाको मूल्य निर्धारण नगर्दा उद्धरणहरू तुलना गर्न गाह्रो हुन्छ। सामान्य अंतरहरू समावेश छन्:
- खरिदकर्ताले नाममात्र व्यास प्रदान गर्दछ तर पूर्ण व्यास र लम्बाइ दायरा होइन;
- सतह दोषहरू फोटो वा नमूनाहरू बिना अस्पष्ट रूपमा वर्णन गरिएको छ;
- भौतिक कठोरता वा प्रक्रिया इतिहास हराइरहेको छ;
- आवश्यक स्टक हटाउने र अन्तिम व्यास जोडिएको छैन;
- सीधा र अपस्ट्रीम काटन अवस्था घोषित गरिएको छैन;
- डाउनस्ट्रीम ग्राइन्डिङ, पालिस गर्ने वा रेखाचित्रको आवश्यकतालाई बेवास्ता गरिन्छ;
- लोडिङ, अनलोडिङ, चिप कन्वेयर, टुलिङ्ग र सहायक उपकरणहरू छुट्टिएका छैनन्;
- निरीक्षण र नमूना स्वीकृति परिभाषित गरिएको छैन;
- एक आपूर्तिकर्ताले आधार मेसिनलाई उद्धृत गर्दछ जबकि अर्कोले थप पूर्ण लाइन प्याकेज उद्धरण गर्दछ।
मूल्य तुलना गर्नु अघि, workpiece स्कोप, प्रक्रिया लक्ष्य, मेसिन मोडेल, समावेश उपकरण, नमूना प्रमाण र स्वीकृति विधि पङ्क्तिबद्ध गर्नुहोस्। त्यसपछि मात्र खरिदकर्ताले मूल्याङ्कन गर्न सक्छ कि कम उद्धरण साँच्चै राम्रो वा कम पूर्ण छ।
Workpiece प्रमाण वरिपरि अन्तिम RFQ निर्माण गर्नुहोस्
एक पूर्ण राउन्ड बार पिलिंग मेसिन RFQ मा समावेश हुनुपर्छ:
- आगमन बार व्यास दायरा र लक्ष्य समाप्त व्यास;
- बार लम्बाइ दायरा र वजन / ह्यान्डलिंग अवस्था;
- सामग्री परिवार र गर्मी उपचार वा रोलिङ अवस्था;
- सतह दोष प्रकार, गम्भीरता, फोटो र नमूना उपलब्धता;
- आवश्यक स्टक हटाउने भत्ता वा अन्तिम सतह लक्ष्य;
- आगमन सीधापन र कट-अन्त अवस्था;
- पिलिंग अघि अपस्ट्रीम प्रक्रिया;
- डाउनस्ट्रीम ग्राइंडिङ, पालिश, सीधा, रेखाचित्र वा प्लेटिङ प्रक्रिया;
- उत्पादन मात्रा, ब्याच आकार र आकार परिवर्तन आवृत्ति;
- वांछित स्वचालन, लोडिङ र अनलोडिङ स्कोप;
- टूलिङ, चिप ह्यान्डलिंग र सहायक उपकरण अपेक्षाहरू;
- कार्यशाला लेआउट र उपलब्ध ठाउँ;
- नमूना परीक्षण र स्वीकृति विधि;
- कागजात, स्थापना र कमीशन आवश्यकताहरू;
- आपूर्तिकर्ता अनुमान, बहिष्कार र विचलन।
आपूर्तिकर्ताहरूलाई यस रूपमा प्रस्ताव फिर्ता गर्न सोध्नुहोस् पुष्टि गरिएको वर्कपीस दायरा / सिफारिस गरिएको मोडेल / प्रक्रिया अनुमानहरू / समावेश उपकरण / नमूना प्रमाण / स्वीकृति विधि / क्रेता इनपुट आवश्यक। एक पटक workpiece र प्रक्रिया प्रमाण तयार भएपछि, खरीददारहरूले Haige's मार्फत सोधपुछ पेश गर्न सक्छन् सम्पर्क पृष्ठ राउन्ड बार पिलिंग मेसिन सर्टलिस्ट र उद्धरणको लागि पर्याप्त विवरणको साथ।


