
एब्रेसिभ बेल्ट पालिसिङ मेसिन अर्डर गर्दा कुन वर्कपीस विवरणहरू महत्त्वपूर्ण हुन्छन्?
एब्रेसिभ बेल्ट पालिस गर्ने मेसिनलाई व्यास दायरा वा चाहेको उपस्थितिबाट मात्र चयन गरिनु हुँदैन। खरिदकर्ताहरूले पहिले सामग्री परिभाषित गर्न आवश्यक छ, workpiece ज्यामिति, आकार दायरा, आगमन सतह अवस्था, दोषहरू हटाउन, आवश्यक अन्तिम समाप्त, स्वीकार्य स्टक हटाउने, उत्पादन दर र निरीक्षण विधि। यी इनपुटहरूले एप्लिकेसनलाई हल्का परिष्करण, नियन्त्रित दोष हटाउने, descaling वा बहु-चरण पालिसिङ चाहिन्छ कि भनेर निर्धारण गर्दछ - र एक मेसिन कन्फिगरेसनले पूर्ण उत्पादन मिश्रणलाई कभर गर्न सक्छ कि गर्दैन। एक उपयोगी RFQ त्यसैले जडान गर्नुपर्छ workpiece अवस्था → परिष्करण उद्देश्य → प्रक्रिया मार्ग → उपकरण कन्फिगरेसन → नमूना प्रमाण। सही मेसिन त्यो हो जसले प्रतिनिधि भागहरूमा निर्दिष्ट परिणामहरू आवश्यक दरमा उत्पादन गर्दछ, सबैभन्दा ठूलो सूचीबद्ध क्षमता भएको मोडेल मात्र होइन।
वर्कपीसबाट सुरु गर्नुहोस्, मेसिन मोडेल होइन
"मेटल पॉलिशिङ" शब्दले धेरै फरक उत्पादन कार्यहरू समेट्छ। एक खरिदकर्ताले रेखाचित्र गर्नु अघि सीधा कार्बन-स्टील बारहरूबाट हल्का अक्सीकरण हटाउन आवश्यक हुन सक्छ। अर्कोले शाफ्टहरूमा मेसिनिङ चिन्हहरू मिश्रण गर्न आवश्यक पर्दछ। तेस्रोलाई स्टेनलेस स्टील ट्यूबहरूमा लगातार कस्मेटिक फिनिश चाहिन्छ। सबै तीनमा घर्षण बेल्ट समावेश हुन सक्छ, तर तिनीहरू समान सम्पर्क दबाब, घर्षण अनुक्रम, खुवाउने, समर्थन, निकासी वा निरीक्षण आवश्यकताहरू सिर्जना गर्दैनन्।
एक मोडेल छलफल गर्नु अघि, एक workpiece परिवार तयार। राउन्ड बार, ट्यूब, शाफ्ट र प्रोफाइल उत्पादनहरू अलग गर्नुहोस्; सामग्री ग्रेड वा सामग्री परिवार पहिचान; र न्यूनतम र अधिकतम व्यास वा खण्ड, लम्बाइ र द्रव्यमान बताउनुहोस्। यदि उत्पादनको मिश्रणमा झुकेको, ट्याप गरिएको, स्टेप गरिएको वा अनियमित भागहरू समावेश छन् भने, तिनीहरूलाई फिड-फिड मेसिनले स्वीकार गर्न सक्छ भनी मान्नुको सट्टा छुट्टै पहिचान गर्नुहोस्।
यही कारणले गर्दा खरिदकर्ताहरूले वास्तविक उत्पादन दायराबाट सुरु गर्नुपर्छ र त्यसपछि आपूर्तिकर्ताको समीक्षा गर्नुपर्छ धातु पालिश गर्ने मेसिन श्रेणी। कोटीले उपलब्ध परिष्करण दृष्टिकोणहरू स्थापित गर्न मद्दत गर्दछ, जबकि workpiece डेटाले निर्धारण गर्दछ कि कुन दृष्टिकोण थप मूल्याङ्कन योग्य छ।
आगमन सतह अवस्थाले प्रक्रिया कसरी परिवर्तन गर्छ?
"कच्चा माल" पर्याप्त सतह विवरण होइन। आपूर्तिकर्ताले पालिस गर्नु अघि के छ भनेर जान्न आवश्यक छ: मिल स्केल, खिया, रेखाचित्र चिन्हहरू, पिलिंग लाइनहरू, तातो उपचार अक्साइड, मेसिनिङ चिन्हहरू, बुरहरू, स्क्र्याचहरू वा पहिले प्रशोधित सतहहरू। तस्बिरहरूले मद्दत गर्दछ, तर एक प्रतिनिधि नमूना र लिखित दोष परिभाषा मात्र फोटोहरू भन्दा बढी उपयोगी छ।
दोषको गम्भीरता र वितरण। एक उथले, निरन्तर दिशात्मक चिन्ह पृथक पिटहरू भन्दा फरक छ। उज्यालो सुधार गर्ने प्रक्रियाले अत्यधिक स्टक हटाउने बिना गहिरो दोष हटाउन सक्दैन। त्यस्तै गरी, लगातार परिष्करणको लागि डिजाइन गरिएको रेखाले अपस्ट्रीम प्रक्रियासँग सम्बन्धित सीधापन, ठूला आयामी त्रुटिहरू वा सामग्री दोषहरू सच्याउने आशा गर्नु हुँदैन।
क्रेताहरूले बताउनु पर्छ कि कुन दोषहरू हटाउनु पर्छ, कुन रहन सक्छ र कुनलाई पॉलिशिंग चरण अघि अस्वीकार गरिनु पर्छ। त्यो सीमाले फ्याक्ट्रीले वास्तवमा सुधारात्मक ग्राइन्डिङको अपेक्षा गरेको अवस्थामा मेसिनले मात्र लाइट फिनिशिङ गर्छ भनी चुपचाप मानेर उद्धरणलाई रोक्छ।
स्वीकृति आवश्यकताको रूपमा समाप्त परिभाषित गर्नुहोस्
"चिकनी," "उज्ज्वल" र "ऐना जस्तो" जस्ता शब्दहरू पूर्ण स्वीकृति मापदण्ड होइनन्। तिनीहरू दृश्य अभिप्रायको रूपमा उपयोगी हुन सक्छन्, तर RFQ ले तिनीहरूलाई मापनयोग्य वा स्वीकृत सन्दर्भमा जडान गर्नुपर्छ। एप्लिकेसनमा निर्भर गर्दै, यसमा सतहको नरमपन, अनुमोदित दृश्य नमूना, दिशात्मक ढाँचा, दोष सीमा, कोटिंग-तयारी अवस्था वा यिनीहरूको संयोजन समावेश हुन सक्छ।
सतहको नरमपन र उपस्थिति सम्बन्धित छ तर विनिमेय छैन। फरक दिशात्मक रेखाहरू, चमक वा स्थानीय दोषहरू देखाउँदा दुई सतहहरूमा समान रफनेस रिडिङहरू हुन सक्छन्। यसको विपरित, दृश्यात्मक रूपमा उज्यालो क्षेत्रले प्रमाणित गर्दैन कि पूर्ण लम्बाइले आवश्यक नरमपन वा दोष-हटाउने आवश्यकताहरू पूरा गर्दछ।
यदि नरमपन निर्दिष्ट गरिएको छ भने, आवश्यक मान, मापन विधि, उपकरण सेटअप, नमूना स्थानहरू र आवश्यकता पछिको कोटिंग वा प्लेटिङ अघि वा पछि लागू हुन्छ कि भनेर पहिचान गर्नुहोस्। सामग्री, सुरूवात अवस्था र कार्यात्मक उद्देश्य पुष्टि नगरी प्रत्येक परियोजनामा एक संख्या लागू नगर्नुहोस्।
कुन चरहरू मोडेल चयन गर्नु अघि खरीददारहरूले फ्रिज गर्नुपर्छ?
| निर्णय क्षेत्र | क्रेता इनपुट | किन यो महत्त्वपूर्ण छ | आपूर्तिकर्ता प्रमाण |
|---|---|---|---|
| सामग्री | ग्रेड वा सामग्री परिवार र आपूर्ति अवस्था | घर्षण व्यवहार, गर्मी उत्पादन र प्राप्त गर्न सकिने फिनिश परिवर्तन गर्दछ | लिखित आवेदन समीक्षा र नमूना परिणाम |
| ज्यामिति | बार, ट्यूब, शाफ्ट वा प्रोफाइल; सीधा वा अनियमित | खुवाउने, समर्थन र सम्पर्क व्यवस्था परिभाषित गर्दछ | कन्फिगरेसन रेखाचित्र वा लेआउट |
| साइज दायरा | न्यूनतम/अधिकतम व्यास वा खण्ड, लम्बाइ र द्रव्यमान | मोडेल, कार्य समर्थन र परिवर्तन स्कोप नियन्त्रण गर्दछ | सञ्चालन लिफाफा पुष्टि |
| आगमन अवस्था | स्केल, खिया, अंक, burrs र दोष गहिराई | हटाउने कर्तव्य र घर्षण चरणहरू परिभाषित गर्दछ | नमूना परीक्षण र रेकर्ड अघि / पछि |
| अन्तिम अवस्था | नरमपन, उपस्थिति र स्वीकार्य अवशिष्ट दोषहरू | व्यक्तिपरक अपेक्षाहरू भन्दा स्वीकृति स्थापित गर्दछ | निरीक्षण विधि र अनुमोदित नमूना |
| स्टक हटाउने | अनुमति दिइएको आयामी परिवर्तन वा हटाउने लक्ष्य | ओभर-प्रोसेसिङ वा त्रुटि-हटाउने अपेक्षाहरू पूरा गर्न रोक्छ | परीक्षण मापन र प्रक्रिया प्रस्ताव |
| थ्रुपुट | पार्ट्स प्रति घण्टा, टन प्रति शिफ्ट वा लाइन गति आवश्यकता | उत्पादन क्षमता संग समाप्त गुणस्तर जडान गर्दछ | चक्र धारणा र रेखा कन्फिगरेसन |
| वातावरण | धुलो सङ्कलन, आवाज, उपयोगिताहरू र बिरुवा प्रतिबन्धहरू | सहायक दायरा र स्थापना तत्परता निर्धारण गर्दछ | उपयोगिता सूची र इन्टरफेस तालिका |
किन साइज दायरा र उत्पादन मिश्रण अलग समीक्षा आवश्यक छ?
उत्पादन पृष्ठमा एक मोडेल दायरा सर्टलिस्टिङको लागि उपयोगी छ, तर यसले प्रमाणित गर्दैन कि प्रत्येक workpiece एक सेटअप अन्तर्गत प्रशोधन गर्न सकिन्छ। व्यास, लम्बाइ, खण्ड आकार, वजन र सामग्रीले फिडिङ स्थिरता र समर्थनलाई असर गर्न सक्छ। बिरुवाले बारम्बार साना पट्टी र ठूला ट्यूबहरू बीच स्विच गर्दा परिवर्तनहरूले उत्पादनलाई पनि असर गर्न सक्छ।
Haige को उत्पादन डेटा विभिन्न व्यास दायरा, न्यूनतम workpiece लम्बाइ, फिड गति र मोटर कन्फिगरेसन संग धेरै घर्षण बेल्ट पालिश मिसिन मोडेल सूचीबद्ध गर्दछ। यी मानहरूले विश्वव्यापी मेसिनको सट्टा परिवारलाई वर्णन गर्दछ। एक क्रेताले सही प्रस्तावित मोडेलको लागि अनुरोध गर्नुपर्छ र आपूर्तिकर्तालाई कुन इनपुट मानहरू मानक, वैकल्पिक, परियोजना-विशिष्ट वा समीक्षा गरिएको दायरा बाहिर छन् भनेर चिन्ह लगाउन सोध्नु पर्छ।
जहाँ उत्पादन मिश्रण फराकिलो छ, यसलाई सामान्य उत्पादन परिवार र असाधारण उत्पादनहरूमा विभाजन गर्नुहोस्। उद्धरणले त्यसपछि अपवादात्मक उत्पादनहरूलाई अर्को सेटअप, कम गति, सहायक समर्थन, फरक मोडेल वा छुट्टै प्रक्रिया चाहिन्छ कि भनेर बताउन सक्छ।
क्रेताहरूले कसरी समाप्त लक्ष्यसँग घर्षण चयन जडान गर्नुपर्छ?
घर्षण बेल्ट एक उपभोग्य प्रक्रिया हो, कमीशन नभएसम्म स्थगित गर्नको लागि विवरण होइन। घर्षण प्रकार, ग्रिट अनुक्रम, बेल्ट गति, सम्पर्क दबाब र चरणहरूको संख्याले हटाउने दर, ताप र सतहको ढाँचालाई असर गर्छ। यद्यपि, सही संयोजन केवल सामग्रीको नामबाट भरपर्दो रूपमा चयन गर्न सकिँदैन।
एक व्यावहारिक मार्ग प्रतिनिधि नमूनाहरू प्रदान गर्न र स्वीकृति परिणाम परिभाषित गर्न हो। त्यसपछि आपूर्तिकर्ताले परीक्षणको लागि बेल्ट अनुक्रम र सञ्चालन विन्डो प्रस्ताव गर्न सक्छ। खरिदकर्ताले आगमन अवस्था, प्रयोग गरिएको बेल्ट विशिष्टता, पास वा चरणहरू, फिड अवस्था, अन्तिम मापन र दृश्य परिणामहरू रेकर्ड गर्नुपर्छ। त्यो रेकर्ड एक प्रारम्भिक प्रक्रिया नुस्खा बन्छ - प्रत्येक भविष्य ब्याच समान व्यवहार गर्नेछ भन्ने ग्यारेन्टी होइन।
उपभोग्य जीवनलाई पनि परिभाषित परिस्थितिहरूमा परीक्षण परिणामको रूपमा व्यवहार गर्नुपर्छ। यो स्केल, प्रदूषण, हटाउने कर्तव्य र सञ्चालन अनुशासन संग भिन्न हुन्छ। एक भिन्न workpiece मा प्राप्त एक असमर्थित "बेल्ट जीवन" नम्बर मार्फत आपूर्तिकर्ताहरू तुलना नगर्नुहोस्।
गर्मी कहाँ एक खरीद मुद्दा बन्छ?
घर्षण सम्पर्क गर्मी उत्पन्न गर्दछ। खरिद प्रश्न भनेको मेसिनले भागलाई पालिश गर्न सक्छ कि गर्दैन भन्ने मात्र होइन, तर योजनाबद्ध कर्तव्य चक्र अन्तर्गत अस्वीकार्य विकृति, विकृति, सतहको क्षति वा बेल्टको अस्थिर प्रदर्शन बिना त्यसो गर्न सक्छ। पातलो पर्खाल ट्यूबहरू, गर्मी-संवेदनशील सामग्रीहरू र लामो निरन्तर रनहरू विशेष समीक्षा आवश्यक हुन सक्छ।
RFQ ले कूलेन्ट वा स्नेहन अनुमति छ कि छैन, अन्तिम सतह सुख्खा रहनुपर्छ, र पछि सरसफाइ, कोटिंग वा प्लेटिङले प्रदूषण प्रतिबन्धहरू लगाउँछ वा छैन भनी उल्लेख गर्नुपर्छ। आपूर्तिकर्ताले प्रस्तावित प्रक्रिया र कुनै आवश्यक निकासी वा तरल पदार्थ ह्यान्डलिङ इन्टरफेस पहिचान गर्नुपर्छ। खरिदकर्ताले यसलाई प्रतिनिधि नमूना र उत्पादन दर परीक्षणमा प्रमाणित गर्नुपर्छ।
धुलो सङ्कलन मेसिन स्कोपको भाग हो
ग्राइन्डिङ र पॉलिशिङले कण उत्पन्न गर्न सक्छ, र वास्तविक खतरा workpiece, कोटिंग, प्रदूषण र घर्षण मा निर्भर गर्दछ। त्यसकारण, "धूलो कलेक्टर समावेश" एक पूर्ण परियोजना परिभाषा होइन। खरिदकर्ताहरूले सामग्री जानकारी र लागू साइट आवश्यकताहरू प्रदान गर्नुपर्छ, त्यसपछि आपूर्तिकर्तालाई सङ्कलन बिन्दुहरू, डक्ट इन्टरफेसहरू, वायुप्रवाह अनुमानहरू, फिल्टरेशन स्कोप र खरिदकर्ताको जिम्मेवारी के रहन्छ भनेर परिभाषित गर्न सोध्नुहोस्।
मेसिन लेआउटले बेल्ट परिवर्तन, सफाई र सङ्कलन-धुलो हटाउनको लागि पहुँच पनि देखाउनु पर्छ। यदि आपूर्तिकर्ताले मुख्य कलेक्टरलाई समावेश गर्दैन भने, उद्धरणले अझै पनि प्लान्टको निकासी डिजाइनको लागि आवश्यक जडान जानकारी प्रदान गर्नुपर्छ। स्थानीय पेशागत र वातावरणीय आवश्यकताहरू परियोजना-विशिष्ट रहन्छन् र खरिदकर्ताद्वारा समीक्षा गरिनुपर्छ।
नमूना परीक्षण कसरी संरचित हुनुपर्छ?
अर्थपूर्ण परीक्षणले उत्पादनलाई प्रतिनिधित्व गर्ने नमूनाहरू प्रयोग गर्दछ, न केवल सजिलो भाग। सबैभन्दा सामान्य workpiece, सबैभन्दा सानो र सबैभन्दा ठूलो सान्दर्भिक आकारहरू, र सबैभन्दा कठिन आगमन सतह अवस्था समावेश गर्नुहोस्। प्रत्येक नमूना चिन्ह लगाउनुहोस् ताकि यसको प्रक्रिया रेकर्ड यसको परिणामसँग मेल खान्छ।
स्वीकृति योजना परिभाषित गर्नुपर्छ:
- आगमन सामग्री, ज्यामिति र दोष अवस्था;
- आवश्यक अन्तिम नरमपन र दृश्य सन्दर्भ;
- प्रक्रिया अघि र पछि महत्वपूर्ण आयाम;
- घर्षण अनुक्रम र अपरेटिङ अनुमानहरू;
- निरीक्षण स्थान र उपकरणहरू;
- स्वीकार्य अवशिष्ट दोष र अस्वीकार मापदण्ड;
- चाहे नतिजा प्रक्रिया प्रदर्शन हो वा अनुबंध स्वीकृति नमूना।
अनुमोदन पछि, नमूना, फोटो, मापन रिपोर्ट र सहमत प्रक्रिया नोटहरू सुरक्षित गर्नुहोस्। यदि उत्पादन सामग्री वा आगमन अवस्था पछि परिवर्तन भयो भने, समीक्षा गर्नुहोस् कि नयाँ परीक्षण आवश्यक छ।
क्रेताहरूले Haige को घर्षण बेल्ट पालिस गर्ने मेसिनलाई कसरी मूल्याङ्कन गर्नुपर्छ?
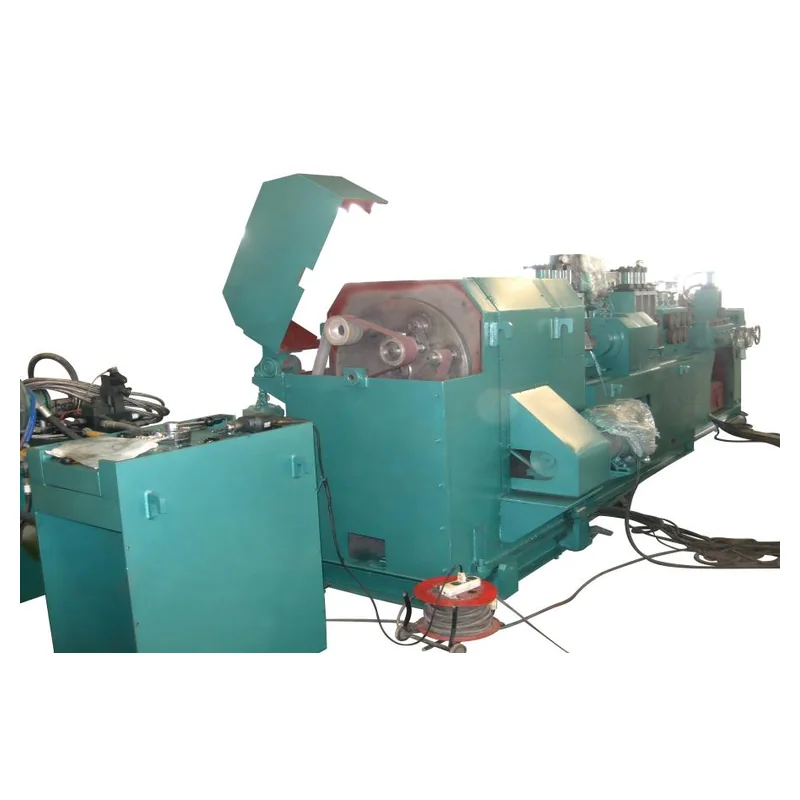
द Haige घर्षण बेल्ट पॉलिश मिसिन पृष्ठले बारहरू, ट्यूबहरू, शाफ्टहरू र प्रोफाइलहरूको लागि वास्तविक मोडेल परिवार प्रदान गर्दछ। यसले मोडेल-विशिष्ट व्यास दायराहरू, न्यूनतम लम्बाइहरू, गतिहरू, नरमपन जानकारी र मोटर कन्फिगरेसनहरू सूचीबद्ध गर्दछ। यी प्रकाशित मानहरू प्रारम्भिक स्क्रिनिङको लागि उपयुक्त छन्, तर प्रस्तावित मोडेल अझै पनि खरिदकर्ताको पूर्ण workpiece दायरा र स्वीकृति योजना विरुद्ध पुष्टि हुनुपर्छ।
Haige लाई सही मोडेल, लागू हुने workpiece खाम, पालिशिङ स्टेशनहरू, खाना र समर्थन व्यवस्था, घर्षण अनुमानहरू, धुलो-संकलन सीमा, नियन्त्रणहरू, उपयोगिताहरू र बहिष्कृत वस्तुहरू समावेश गरी एउटा प्रस्तावित कन्फिगरेसन फिर्ता गर्न सोध्नुहोस्। सामग्री वा परीक्षणमा निर्भर हुने कुनै पनि मूल्यलाई बिना शर्त उत्पादन परिणामको रूपमा प्रस्तुत गर्नुको सट्टा तदनुसार लेबल गरिनुपर्छ।
कुन सामान्य RFQ गल्तीहरूले पुन: कार्य सिर्जना गर्दछ?
- अधिकतम व्यास मात्र पठाउँदै। न्यूनतम आकार, लम्बाइ, द्रव्यमान र ज्यामिति समान रूपमा महत्त्वपूर्ण हुन सक्छ।
- प्रमाण बिना "मिरर फिनिश" प्रयोग गर्दै। आपूर्तिकर्ताले व्यक्तिपरक लक्ष्यलाई निरन्तर रूपमा मूल्य वा प्रमाणित गर्न सक्दैन।
- आगमन दोषलाई बेवास्ता गर्दै। हल्का परिष्करण र गहिरो दोष हटाउने फरक कर्तव्यहरू हुन्।
- एउटै फिनिश बिना मोडेल गति तुलना। आवश्यक उत्पादन गुणस्तर स्थिर रहँदा मात्र थ्रुपुट अर्थपूर्ण हुन्छ।
- इन्टरफेस तालिका बाहिर धूलो निकासी छोड्दै। असाइन नगरिएको जडानले स्थापनालाई ढिलाइ गर्न सक्छ।
- उत्पादन प्रतिनिधित्व नगर्ने सफा नमूना अनुमोदन गर्दै। त्यसपछि परीक्षणले बल्क सञ्चालनको लागि कमजोर प्रमाण प्रदान गर्दछ।
एब्रेसिभ बेल्ट पालिसिङ मेसिन RFQ मा के समावेश हुनुपर्छ?
सामग्रीको ग्रेड र अवस्था समावेश गर्नुहोस्; workpiece फारम; न्यूनतम र अधिकतम व्यास वा खण्ड; लम्बाइ र द्रव्यमान; आगमन सतह फोटो र प्रतिनिधि नमूनाहरू; हटाउनका लागि दोषहरू; स्वीकार्य स्टक हटाउने; अन्तिम नरमपन र दृश्य मानक; उत्पादन मिश्रण; लक्ष्य थ्रुपुट; अपस्ट्रीम र डाउनस्ट्रीम प्रक्रियाहरू; शीतलक प्रतिबन्धहरू; धुलो-संकलन आवश्यकताहरू; उपयोगिताहरू; रेखा लेआउट; निरीक्षण विधि; परीक्षण आवश्यकताहरू; आवश्यक कागजातहरू; मात्रा; गन्तव्य; र स्थापना जिम्मेवारी।
प्रत्येक वस्तुको रूपमा प्रतिक्रिया दिन आपूर्तिकर्तालाई सोध्नुहोस् पुष्टि / विचलन / वैकल्पिक / क्रेता इनपुट आवश्यक छ। जब workpiece डाटा र नमूना योजना तयार छन्, तिनीहरूलाई मार्फत पेश गर्नुहोस् Haige धातु परिष्करण उपकरण सोधपुछ फारम र जेनेरिक मेसिन मूल्यको सट्टा मोडेल-विशिष्ट प्रस्ताव अनुरोध गर्नुहोस्।


