
Di Mana Harus Menggilap Duduk di Garisan Penamat Bar Logam?
Mesin penggilap hendaklah diletakkan hanya selepas proses huluan telah mengawal kecacatan yang tidak bertujuan untuk membetulkan penggilap. Dalam garisan penamat bar logam, alamat meluruskan membengkok, mengelupas menghilangkan lapisan luar terkawal dan kecacatan permukaan yang lebih dalam, pengisaran tanpa pusat boleh menapis diameter, kebulatan dan keadaan permukaan, dan penggilap kemudian digunakan untuk menapis rupa atau tekstur permukaan akhir. Pembeli mencari “mesin pengilat” oleh itu perlu menentukan laluan proses yang lengkap sebelum memilih mesin itu sendiri. Haige membekalkan peralatan merentasi mengelupas, meluruskan, mengisar dan menggilap, menjadikan kedudukan proses sebagai persoalan pembelian yang lebih berguna daripada kapasiti mengilat sahaja.
Menggilap Adalah Peringkat Penamat, Bukan Proses Pembetulan Kecacatan Sejagat
frasa mesin penggilap logam boleh menerangkan tugas yang sangat berbeza. Satu kilang mungkin ingin menambah baik penampilan akhir bar yang terang selepas mengisar. Seorang lagi mungkin mahu mengeluarkan tanda cahaya dari tiub sebelum dibungkus. Satu pertiga mungkin menjangkakan penggilap dapat menghilangkan skala berat, jahitan dalam dan ralat dimensi pada masa yang sama. Itu bukan keperluan proses yang setara.
Penggilapan berfungsi paling baik apabila tugasnya dipisahkan dengan jelas daripada pembetulan huluan. Jika bahan masuk masih bengkok, berskala dalam atau tidak stabil secara dimensi, meminta peringkat penggilap untuk menyelesaikan setiap masalah boleh meningkatkan penggunaan kasar, suapan perlahan dan masih meninggalkan pembeli tanpa hasil akhir yang boleh diukur.
Sempadan proses: Portfolio peralatan Haige yang diterbitkan termasuk mesin meluruskan, mengelupas, mengisar dan menggilap. Urutan yang betul bergantung pada keadaan bahan kerja dan keperluan akhir; tiada urutan tunggal harus dianggap sebagai universal tanpa menyemak bar atau tiub sebenar.
Apa yang Perlu Disiapkan Sebelum Mesin Penggilap Bar?
A mesin penggilap bar harus menerima bahan yang sudah berada dalam tetingkap proses yang diperlukan untuk sokongan yang stabil dan kemasan permukaan. Pembeli harus memeriksa apa yang sampai ke stesen penggilap dan menetapkan setiap kecacatan pada proses yang direka untuk mengawalnya.
Soalan huluan biasa termasuk:
- Adakah bar cukup lurus untuk melepasi penggelek dan pemandu tanpa sentuhan yang tidak stabil?
- Adakah permukaan masih mengandungi jahitan dalam, lubang atau lapisan luar yang rosak yang memerlukan pengelupasan atau penyingkiran lebih berat?
- Adakah diameter luar atau kebulatan masih di luar keperluan produk akhir?
- Adakah penimbang berat atau karat lebih baik dikendalikan oleh peringkat penyediaan atau penyingkiran khusus?
- Adakah penggilap akan mengeluarkan hanya elaun kemasan yang ringan, atau adakah pembeli menjangkakan penyingkiran stok yang ketara?
Soalan-soalan ini penting kerana a mesin penggilap bar logam lazimnya dipilih di sekitar tugas kemasan permukaan. Jika pembeli menjangkakan mesin akan membetulkan geometri atau membuang kecacatan dalam, projek mungkin memerlukan operasi huluan lain atau laluan penamat yang berbeza.
Pengisaran dan Penggilapan Tidak Harus Dilayan sebagai Proses Yang Sama
Pengisaran dan penggilap boleh menggunakan bahan pelelas, tetapi ia biasanya menyelesaikan masalah pengeluaran yang berbeza. Pengisaran sering digunakan apabila penyingkiran bahan terkawal, penghalusan diameter, penambahbaikan kebulatan atau penyingkiran kecacatan yang boleh diukur. Penggilapan lebih kerap dikaitkan dengan penghalusan permukaan akhir, kemasan berarah, kecerahan atau persediaan untuk langkah sensitif penampilan seterusnya.
Perbezaan ini penting apabila pembeli mencari a mesin pengisar dan penggilap atau a mesin pengisar dan penggilap logam. Barisan gabungan boleh merangkumi kedua-dua operasi, tetapi proses itu masih harus menyatakan perkara yang setiap stesen bertanggungjawab. Tanpa pengasingan itu, pembekal tidak boleh menentukan penyingkiran stok, urutan kasar, kelajuan suapan atau keperluan pemeriksaan secara konsisten.
Peta proses yang berguna ialah:
bar masuk → meluruskan jika perlu → mengelupas atau mengisar pembetulan jika diperlukan → mengisar tanpa pusat untuk kawalan dimensi/permukaan → menggilap untuk kemasan akhir → pemeriksaan → pengendalian dan pembungkusan yang dilindungi.
Laluan yang tepat boleh menjadi lebih pendek atau lebih panjang. Intinya ialah penggilap harus dikaitkan dengan keadaan yang dicipta oleh proses sebelumnya.
Bilakah Mesin Penggilap Tali Pinggang Boleh Berfungsi sebagai Tahap Penamat Berdiri?
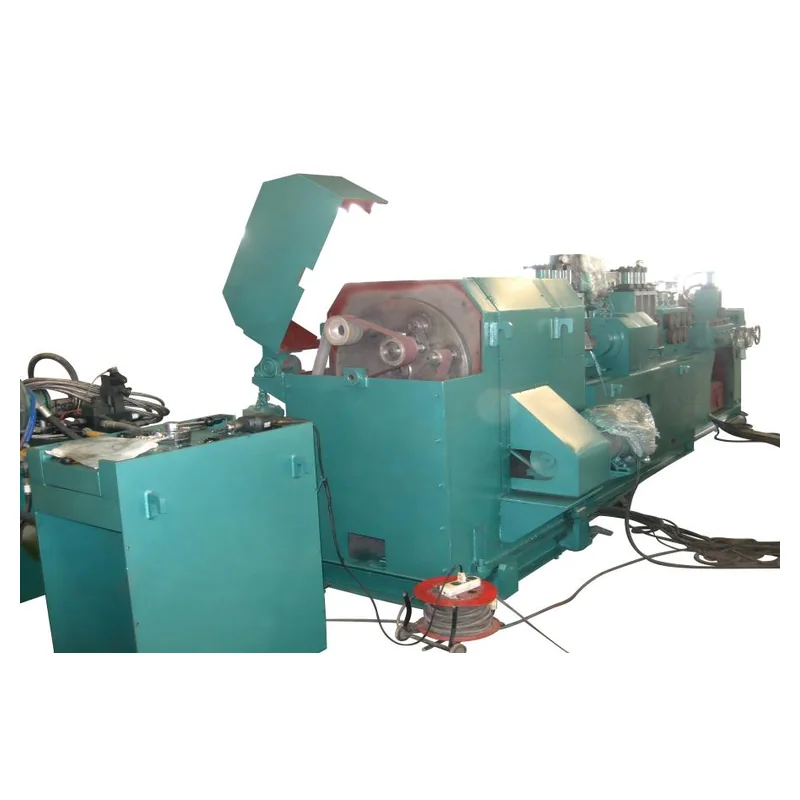
An mesin penggilap tali pinggang yang kasar boleh menjadi peringkat kemasan kendiri praktikal apabila geometri bahan kerja yang masuk sudah boleh diterima, kecacatan permukaan yang tinggal adalah cetek, kemasan yang diperlukan ditakrifkan dengan jelas dan susunan suapan/sokongan adalah stabil. Di bawah keadaan tersebut, mesin penggilap sedang menapis permukaan daripada cuba membina semula bahagian tersebut.
Haige Mesin Penggilap Tali Pinggang Lelas keluarga produk diterbitkan untuk bar, tiub, aci dan profil. Keluarga model yang disenaraikan sesuai untuk pemeriksaan awal, tetapi pembeli masih perlu mengesahkan model dan susunan kasar yang sepadan dengan julat bahan kerja sebenar.
Soalan komersial yang paling penting bukanlah sama ada pembekal boleh menggilap satu sampel bersih. Ia adalah sama ada proses yang sama boleh mengendalikan julat permukaan masuk biasa pada kadar pengeluaran yang diperlukan tanpa bergantung pada kerja semula manual yang berlebihan.
Di manakah Penggilapan Harus Diletakkan Selepas Pengisaran Tanpa Pusat?
Untuk bar bulat dan bahagian silinder, pengisaran dan penggilap tanpa pusat boleh membentuk peringkat pelengkap. Pengisaran tanpa pusat boleh digunakan untuk mengawal diameter luar, kebulatan dan keadaan permukaan yang ditentukan. Penggilapan kemudiannya boleh mengubah suai rupa, tekstur arah atau sasaran kekasaran akhir tanpa menjalankan tugas penyingkiran dimensi penuh.
Inilah sebabnya a garis pengisaran dan penggilap bar harus menentukan handoff antara kedua-dua mesin. Pengisar tidak boleh meninggalkan lebih banyak stok atau kerosakan permukaan daripada peringkat penggilap yang boleh dikeluarkan secara munasabah. Sebaliknya, stesen penggilap tidak boleh mengeluarkan terlalu banyak bahan sehingga ia mengubah dimensi yang telah dibuat oleh pengisar.
Haige Mesin Pengisar Tanpa Pusat kategori boleh disemak bersama rangkaian mesin penggilapnya apabila projek memerlukan kawalan permukaan dimensi dan kosmetik. Pasukan pembelian harus meminta pembekal menyatakan jangkaan keadaan masuk untuk setiap peringkat dan tempat pemeriksaan akhir.
Sasaran Selesai Perlu Lebih Daripada Perkataan Seperti "Terang" atau "Lancar"
Pembeli boleh menerangkan maksud visual dengan perkataan seperti cerah, satin, licin atau seperti cermin, tetapi perkataan itu sahaja sukar digunakan sebagai piawaian penerimaan. A mesin penggilap untuk bar bulat hendaklah dinyatakan dengan keputusan yang boleh diukur atau diluluskan di mana-mana praktikal.
Pakej penerimaan mungkin termasuk:
- kekasaran permukaan di mana ia berkaitan;
- sampel visual yang diluluskan;
- keperluan corak arah;
- sisa calar atau kecacatan yang dibenarkan;
- lokasi pemeriksaan di sepanjang bar atau tiub;
- sama ada penampilan dinilai sebelum atau selepas proses salutan atau penyaduran hiliran.
Kekasaran permukaan dan rupa adalah berkaitan tetapi tidak sama. Dua bar boleh menunjukkan nilai kekasaran yang sama sambil memaparkan tanda arah yang berbeza atau kecacatan setempat. Untuk projek B2B, laluan paling selamat ialah menggabungkan kriteria yang boleh diukur dengan sampel yang dipersetujui apabila penampilan adalah penting.
Pengendalian Hilir Boleh Memusnahkan Kemasan Digilap Yang Baik
Salah satu isu yang paling diabaikan dalam sebuah mesin penggilap automatik untuk bar logam projek ialah apa yang berlaku selepas bahan kerja meninggalkan stesen penggilap. Penggelek pemindahan, panduan sisi, meja pengumpulan, peralatan penggabungan dan permukaan sentuhan pembungkusan boleh memperkenalkan semula calar atau tanda tekanan.
Oleh itu, sampel keluar mesin bukanlah bukti yang mencukupi untuk barisan yang lengkap. Projek harus memeriksa produk selepas pengendalian hiliran. Jika permukaan kelihatan kritikal, reka bentuk garisan mungkin memerlukan penggelek yang dilindungi, pemindahan terkawal, permukaan sentuhan bersih atau susunan pengendalian lain yang menghalang permukaan siap daripada rosak.
Ini juga merupakan sebab untuk membincangkan penggilapan sebagai sebahagian daripada barisan dan bukannya sebagai pembelian mesin yang berdiri sendiri. Kemasan mempunyai nilai hanya jika keadaan yang sama mencapai pemeriksaan dan pembungkusan.
Bagaimanakah Operasi Hulu dan Hilir Harus Ditugaskan?
| Isu Proses | Proses Utama untuk Semakan | Mengapa Ia Penting Sebelum Menggilap |
|---|---|---|
| Bengkok bar / kelurusan yang lemah | Meluruskan | Geometri yang tidak stabil boleh mengurangkan sentuhan dan penyusuan yang konsisten. |
| Lapisan permukaan dalam / jahitan | Pengelupasan atau penyingkiran bahan pembetulan | Menggilap mungkin tidak menghilangkan kecacatan dalam secara ekonomi. |
| OD / kawalan kebulatan | Pengisaran tanpa pusat | Geometri harus diwujudkan sebelum kemasan kosmetik akhir. |
| Calar ringan / tekstur akhir | Menggilap | Ini adalah tugas penamat stesen harus direka bentuk sekitar. |
| Calar selepas proses | Pengendalian / pembungkusan | Kemasan terakhir mesti bertahan dalam pemindahan dan penyimpanan. |
Jadual bukan laluan proses wajib. Ia adalah satu cara untuk mengelakkan satu mesin daripada diberikan kecacatan yang dimiliki oleh peringkat lain.
Data Apakah yang Perlu Dihantar oleh Pembeli untuk Semakan Talian Penggilap?
Untuk semakan kedudukan proses, RFQ hendaklah lebih luas daripada permintaan mesin penggilap biasa. Pembeli harus menyediakan gred bahan atau keluarga, geometri bahan kerja, saiz minimum dan maksimum, panjang, kelurusan masuk, kecacatan permukaan sedia ada, proses huluan, sasaran penamat akhir, perubahan dimensi yang dibenarkan, keperluan pemprosesan dan kaedah pengendalian hiliran.
Jika projek itu merangkumi beberapa langkah kemasan permukaan, tambahkan aliran proses yang menunjukkan tempat mesin penggilap kemasan logam dijangka duduk. Minta pembekal memulangkan urutan yang dicadangkan dan kenal pasti kecacatan atau perubahan dimensi yang diberikan kepada setiap peringkat.
Haige Mesin Penggilap kategori ialah titik permulaan yang berguna untuk penemuan peralatan. Untuk semakan khusus projek, lukisan, foto bahan kerja, keadaan sampel dan urutan baris yang dicadangkan boleh diserahkan melalui Halaman pertanyaan Haige.
Menggilap Harus Menyelesaikan Proses, Bukan Mengimbangi Proses Tidak Ditakrifkan
Jawapan praktikal di sebalik carian untuk "mesin pengilat" ialah mesin tidak boleh dipilih dengan betul sehingga peranannya dalam garisan penamat ditentukan. Pembeli mendapat hasil yang lebih kukuh dengan memutuskan kecacatan mana yang dikendalikan di hulu, tahap penggilapan mesti berubah, cara kemasan itu akan diperiksa dan cara pengendalian hiliran akan mengekalkannya.
Bagi pembeli B2B Haige, itu mengubah penggilap daripada kategori mesin generik kepada langkah terkawal dalam proses kemasan bar atau tiub.


