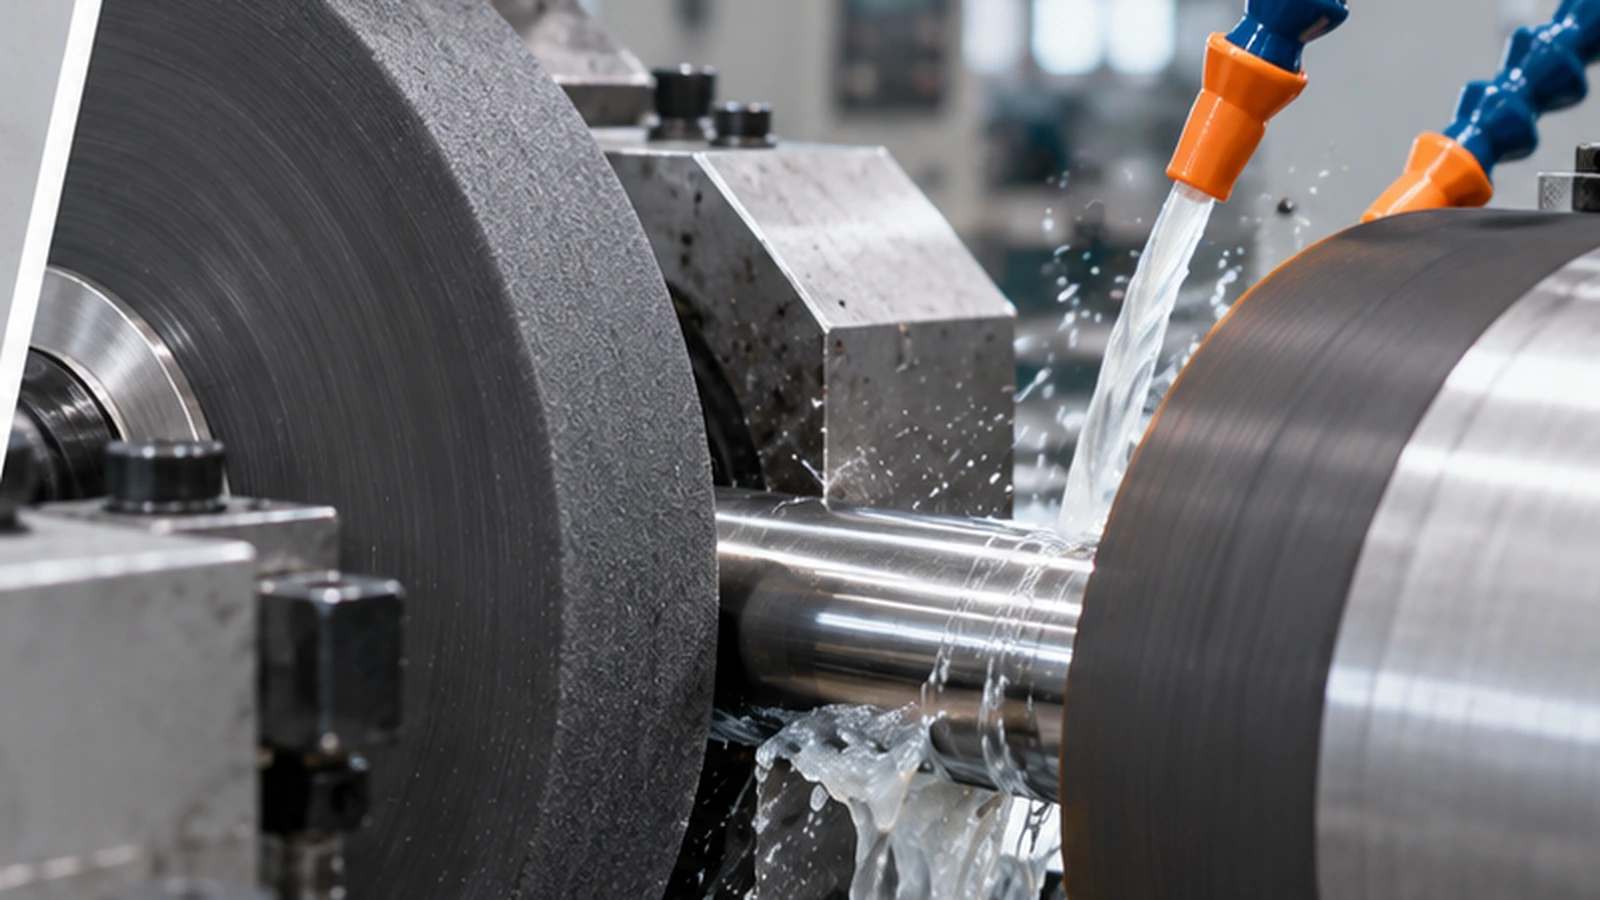
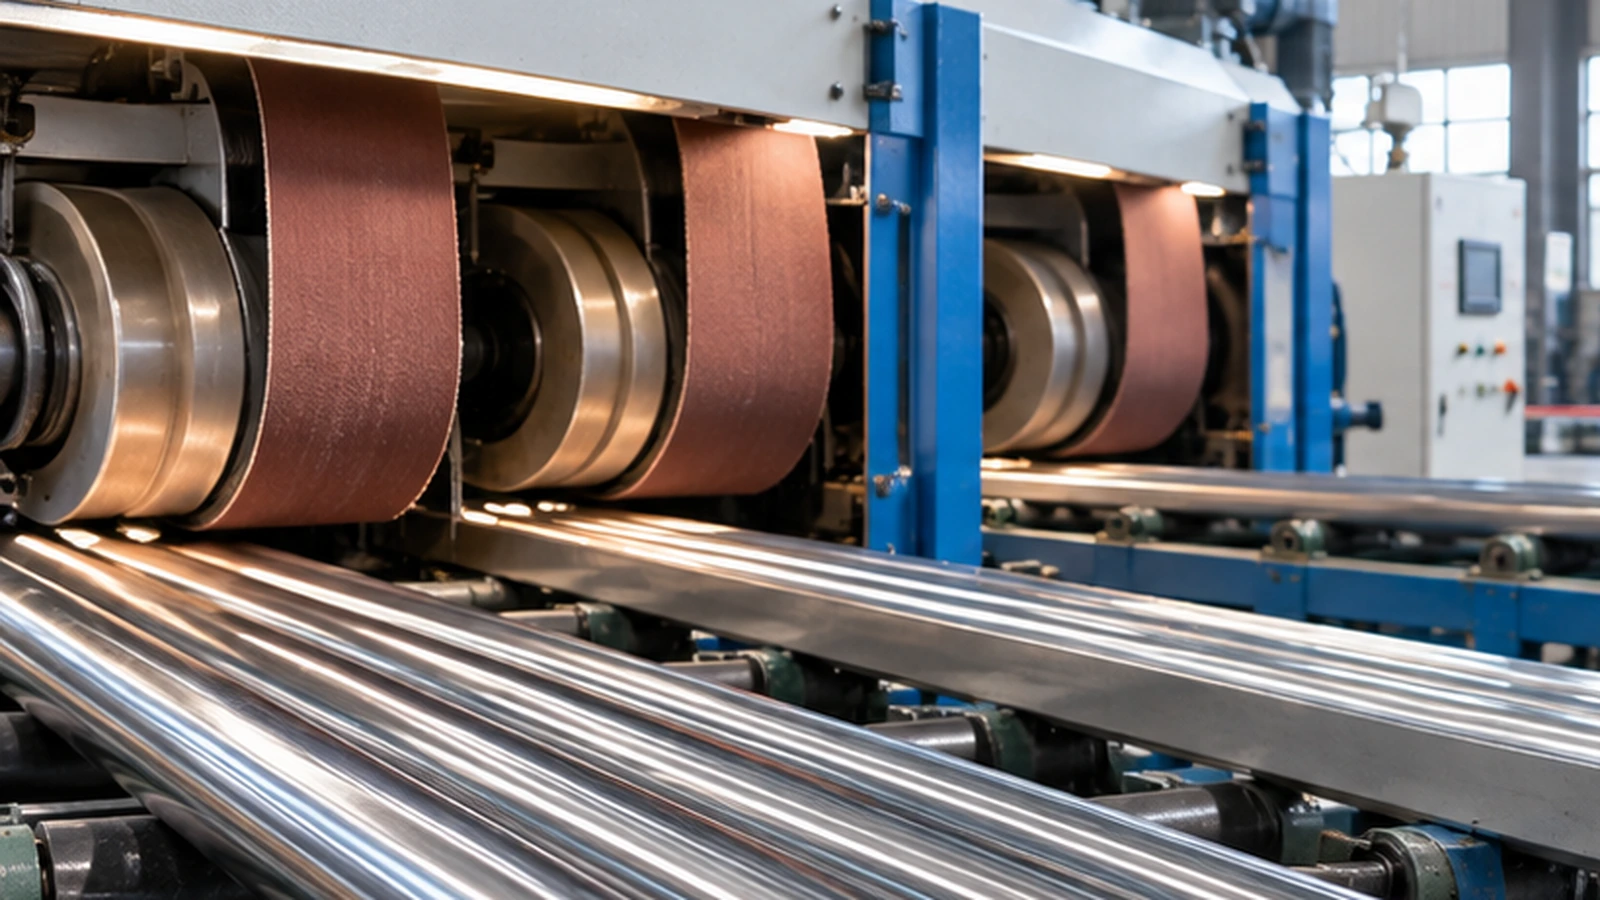
ບ່ອນໃດທີ່ຂັດຄວນນັ່ງຢູ່ໃນເສັ້ນສໍາເລັດຮູບແຖບໂລຫະ?
ເຄື່ອງຂັດຄວນຈະຖືກວາງໄວ້ພຽງແຕ່ຫຼັງຈາກຂະບວນການທາງນ້ໍາໄດ້ຄວບຄຸມຂໍ້ບົກພ່ອງແລ້ວວ່າການຂັດບໍ່ໄດ້ມີຈຸດປະສົງເພື່ອແກ້ໄຂ. ໃນເສັ້ນສໍາເລັດຮູບຂອງແຖບໂລຫະ, ທີ່ຢູ່ straightening ງໍ, ປອກເປືອກເອົາຊັ້ນນອກທີ່ມີການຄວບຄຸມແລະຂໍ້ບົກພ່ອງຂອງຫນ້າດິນທີ່ເລິກເຊິ່ງ, ການຂັດທີ່ບໍ່ມີສູນກາງສາມາດປັບປຸງເສັ້ນຜ່າກາງ, ຮອບແລະສະພາບຂອງຫນ້າດິນ, ແລະການຂັດແມ່ນຖືກນໍາໃຊ້ເພື່ອປັບປຸງຮູບລັກສະນະຫຼືໂຄງສ້າງຂອງຫນ້າດິນສຸດທ້າຍ. ຜູ້ຊື້ຊອກຫາ "ເຄື່ອງຂັດ” ສະນັ້ນຈໍາເປັນຕ້ອງໄດ້ກໍານົດເສັ້ນທາງຂະບວນການທີ່ສົມບູນກ່ອນທີ່ຈະເລືອກເຄື່ອງຈັກຕົວມັນເອງ. Haige ສະຫນອງອຸປະກອນໃນທົ່ວການປອກເປືອກ, straightening, grinding ແລະ polishing, ເຮັດໃຫ້ຕໍາແຫນ່ງຂະບວນການເປັນຄໍາຖາມການຊື້ທີ່ເປັນປະໂຫຍດຫຼາຍກ່ວາຄວາມສາມາດຂັດຢ່າງດຽວ.
ການຂັດແມ່ນຂັ້ນຕອນຂອງການສໍາເລັດຮູບ, ບໍ່ແມ່ນຂະບວນການແກ້ໄຂຂໍ້ບົກພ່ອງທົ່ວໄປ
ປະໂຫຍກ ເຄື່ອງຂັດໂລຫະ ສາມາດອະທິບາຍຫນ້າທີ່ທີ່ແຕກຕ່າງກັນຫຼາຍ. ໂຮງງານຫນຶ່ງອາດຈະຕ້ອງການປັບປຸງຮູບລັກສະນະສຸດທ້າຍຂອງແຖບທີ່ສົດໃສຫຼັງຈາກການຂັດ. ອີກປະການຫນຶ່ງອາດຈະຕ້ອງການທີ່ຈະເອົາເຄື່ອງຫມາຍແສງສະຫວ່າງອອກຈາກທໍ່ກ່ອນທີ່ຈະຫຸ້ມຫໍ່. ຫນຶ່ງໃນສາມອາດຈະຄາດຫວັງວ່າການຂັດຈະເອົາຂະຫນາດຫນັກ, seams ເລິກແລະຄວາມຜິດພາດຂອງຂະຫນາດໃນເວລາດຽວກັນ. ເຫຼົ່ານັ້ນບໍ່ແມ່ນຄວາມຕ້ອງການຂອງຂະບວນການທຽບເທົ່າ.
ການຂັດຂັດເຮັດວຽກໄດ້ດີທີ່ສຸດເມື່ອວຽກຂອງມັນແຍກອອກຈາກການແກ້ໄຂທາງເທິງ. ຖ້າວັດສະດຸຂາເຂົ້າຍັງງໍ, ຂະຫນາດເລິກຫຼືຂະຫນາດບໍ່ຫມັ້ນຄົງ, ຂໍໃຫ້ຂັ້ນຕອນການຂັດເພື່ອແກ້ໄຂບັນຫາທຸກໆຢ່າງສາມາດເພີ່ມການບໍລິໂພກຂີ້ເຫຍື້ອ, ອາຫານຊ້າແລະຍັງປ່ອຍໃຫ້ຜູ້ຊື້ບໍ່ມີຜົນສຸດທ້າຍທີ່ສາມາດວັດແທກໄດ້.
ຂອບເຂດຂະບວນການ: ຫຼັກຊັບອຸປະກອນທີ່ພິມເຜີຍແຜ່ຂອງ Haige ປະກອບມີເຄື່ອງ straightening, peeling, grinding ແລະ polishing machines. ລໍາດັບທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບສະພາບ workpiece ແລະຄວາມຕ້ອງການສຸດທ້າຍ; ບໍ່ມີລໍາດັບດຽວຄວນຈະໄດ້ຮັບການປະຕິບັດເປັນທົ່ວໄປໂດຍບໍ່ມີການທົບທວນຄືນແຖບຫຼືທໍ່ທີ່ແທ້ຈິງ.
ສິ່ງທີ່ຄວນສໍາເລັດກ່ອນທີ່ຈະເປັນເຄື່ອງຂັດແຖບ?
A ເຄື່ອງຂັດແຖບ ຄວນໄດ້ຮັບວັດສະດຸທີ່ມີແລ້ວພາຍໃນປ່ອງຢ້ຽມຂະບວນການທີ່ຈໍາເປັນສໍາລັບການສະຫນັບສະຫນູນທີ່ຫມັ້ນຄົງແລະການສໍາເລັດຮູບດ້ານ. ຜູ້ຊື້ຄວນກວດເບິ່ງສິ່ງທີ່ມາຮອດສະຖານີຂັດແລະມອບຫມາຍຄວາມບົກພ່ອງຂອງແຕ່ລະຂະບວນການທີ່ຖືກອອກແບບມາເພື່ອຄວບຄຸມມັນ.
ຄໍາຖາມຕົ້ນສະບັບປະກອບມີ:
- ແຖບຕັ້ງຊື່ພຽງພໍທີ່ຈະຜ່ານ rollers ແລະຄູ່ມືໂດຍບໍ່ມີການຕິດຕໍ່ທີ່ບໍ່ຫມັ້ນຄົງບໍ?
- ພື້ນຜິວຍັງມີ seams ເລິກ, ຂຸມຫຼືຊັ້ນນອກທີ່ເສຍຫາຍທີ່ຕ້ອງການການປອກເປືອກຫຼືການໂຍກຍ້າຍທີ່ຫນັກແຫນ້ນ?
- ເສັ້ນຜ່າສູນກາງພາຍນອກຫຼືຄວາມກົມແມ່ນຍັງຢູ່ນອກຄວາມຕ້ອງການຂອງຜະລິດຕະພັນສຸດທ້າຍບໍ?
- ຂະໜາດໜັກ ຫຼື ຂີ້ໝ້ຽງຖືກຈັດການໄດ້ດີກວ່າໂດຍຂັ້ນຕອນການກະກຽມ ຫຼືການໂຍກຍ້າຍອອກບໍ?
- ການຂັດຂັດຈະເອົາພຽງແຕ່ການອະນຸຍາດສໍາເລັດຮູບເບົາ, ຫຼືຜູ້ຊື້ຄາດວ່າຈະມີການໂຍກຍ້າຍຫຼັກຊັບທີ່ສໍາຄັນ?
ຄໍາຖາມເຫຼົ່ານີ້ມີຄວາມສໍາຄັນເພາະວ່າ ກ ເຄື່ອງຂັດແຖບໂລຫະ ປົກກະຕິແລ້ວແມ່ນເລືອກປະມານຫນ້າທີ່ສໍາເລັດຮູບພື້ນຜິວ. ຖ້າຜູ້ຊື້ຄາດຫວັງວ່າເຄື່ອງຈັກຈະແກ້ໄຂເລຂາຄະນິດຫຼືເອົາຂໍ້ບົກພ່ອງເລິກ, ໂຄງການອາດຈະຕ້ອງການການດໍາເນີນງານທາງນ້ໍາອື່ນຫຼືເສັ້ນທາງສໍາເລັດຮູບທີ່ແຕກຕ່າງກັນ.
ການຂັດແລະການຂັດບໍ່ຄວນຖືກປະຕິບັດເປັນຂະບວນການດຽວກັນ
ການຂັດແລະການຂັດທັງສອງສາມາດໃຊ້ເຄື່ອງຂັດ, ແຕ່ພວກມັນມັກຈະແກ້ໄຂບັນຫາການຜະລິດທີ່ແຕກຕ່າງກັນ. ການຂັດມັກຈະຖືກນໍາໃຊ້ໃນເວລາທີ່ການໂຍກຍ້າຍວັດສະດຸທີ່ມີການຄວບຄຸມ, ການປັບປຸງເສັ້ນຜ່າກາງ, ການປັບປຸງຮອບຫຼືບັນຫາການກໍາຈັດຂໍ້ບົກພ່ອງທີ່ສາມາດວັດແທກໄດ້. ການຂັດແມ່ນມັກຈະກ່ຽວຂ້ອງກັບການປັບປຸງຫນ້າດິນສຸດທ້າຍ, ການສໍາເລັດຮູບຕາມທິດທາງ, ຄວາມສະຫວ່າງຫຼືການກະກຽມສໍາລັບຂັ້ນຕອນຕໍ່ໄປທີ່ມີລັກສະນະທີ່ລະອຽດອ່ອນ.
ຄວາມແຕກຕ່າງນີ້ສໍາຄັນເມື່ອຜູ້ຊື້ຄົ້ນຫາ a ເຄື່ອງຂັດແລະເຄື່ອງຂັດ ຫຼື ກ ເຄື່ອງຂັດໂລຫະ ແລະເຄື່ອງຂັດ. ສາຍລວມສາມາດປະກອບມີທັງສອງການດໍາເນີນງານ, ແຕ່ຂະບວນການຍັງຄວນຈະລະບຸວ່າແຕ່ລະສະຖານີຮັບຜິດຊອບ. ໂດຍບໍ່ມີການແຍກກັນນັ້ນ, ຜູ້ສະຫນອງບໍ່ສາມາດກໍານົດການໂຍກຍ້າຍຫຼັກຊັບ, ລໍາດັບການຂັດ, ຄວາມໄວຂອງອາຫານຫຼືຄວາມຕ້ອງການກວດກາຢ່າງຕໍ່ເນື່ອງ.
ແຜນທີ່ຂະບວນການທີ່ເປັນປະໂຫຍດແມ່ນ:
ແຖບຂາເຂົ້າ → ຕັ້ງຊື່ຖ້າຕ້ອງການ → ການປອກເປືອກຫຼືການຂັດການແກ້ໄຂຖ້າຕ້ອງການ → ການຂັດສູນກາງສໍາລັບການຄວບຄຸມຂະຫນາດ / ດ້ານ → ຂັດສໍາລັບການສໍາເລັດຮູບສຸດທ້າຍ → ການກວດກາ → ການຈັດການແລະການຫຸ້ມຫໍ່ທີ່ມີການປ້ອງກັນ.
ເສັ້ນທາງທີ່ແນ່ນອນສາມາດສັ້ນກວ່າຫຼືຍາວກວ່າ. ຈຸດແມ່ນວ່າການຂັດຄວນຈະເຊື່ອມໂຍງກັບເງື່ອນໄຂທີ່ສ້າງຂຶ້ນໂດຍຂະບວນການທີ່ຜ່ານມາ.
ໃນເວລາທີ່ເຄື່ອງຂັດສາຍແອວ Abrasive ສາມາດເຮັດວຽກເປັນຂັ້ນຕອນສໍາເລັດຮູບແບບຢືນຢູ່?
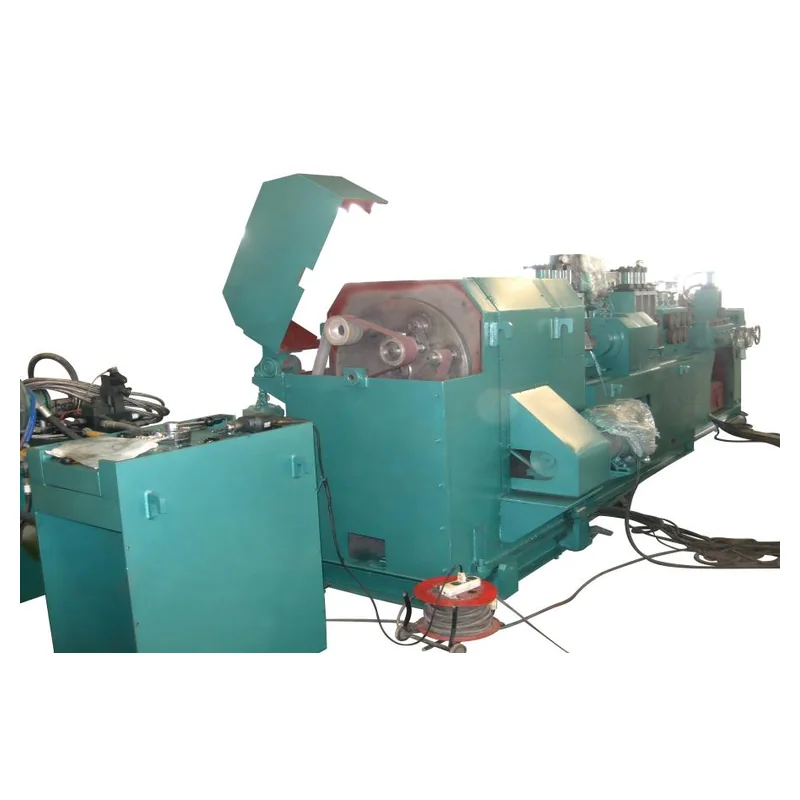
ອັນ ເຄື່ອງຂັດສາຍແອວ abrasive ສາມາດເປັນຂັ້ນຕອນການສໍາເລັດຮູບແບບ standalone ປະຕິບັດໄດ້ໃນເວລາທີ່ເລຂາຄະນິດຂອງ workpiece ຂາເຂົ້າແມ່ນຍອມຮັບໄດ້ແລ້ວ, ຂໍ້ບົກພ່ອງຂອງຫນ້າດິນທີ່ຍັງເຫຼືອແມ່ນຕື້ນ, ການສໍາເລັດຮູບທີ່ຕ້ອງການແມ່ນຖືກກໍານົດຢ່າງຈະແຈ້ງແລະການຈັດການການໃຫ້ອາຫານ / ການສະຫນັບສະຫນູນແມ່ນມີຄວາມຫມັ້ນຄົງ. ພາຍໃຕ້ເງື່ອນໄຂດັ່ງກ່າວ, ເຄື່ອງຂັດແມ່ນປັບປຸງຫນ້າດິນແທນທີ່ຈະພະຍາຍາມສ້າງສ່ວນໃຫມ່.
ໄຮເກ ເຄື່ອງຂັດສາຍແອວ Abrasive ຄອບຄົວຜະລິດຕະພັນໄດ້ຖືກຈັດພີມມາສໍາລັບແຖບ, ທໍ່, shafts ແລະໂປຣໄຟລ໌. ຄອບຄົວຕົວແບບທີ່ໄດ້ລະບຸໄວ້ແມ່ນເຫມາະສົມສໍາລັບການກວດກາເບື້ອງຕົ້ນ, ແຕ່ຜູ້ຊື້ຍັງຕ້ອງຢືນຢັນວ່າຮູບແບບໃດແລະການຈັດລຽງຂັດທີ່ກົງກັບລະດັບການເຮັດວຽກທີ່ແທ້ຈິງ.
ຄໍາຖາມການຄ້າທີ່ສໍາຄັນທີ່ສຸດບໍ່ແມ່ນວ່າຜູ້ສະຫນອງສາມາດຂັດຕົວຢ່າງທີ່ສະອາດໄດ້ບໍ. ມັນແມ່ນບໍ່ວ່າຈະເປັນຂະບວນການດຽວກັນສາມາດຈັດການລະດັບຫນ້າດິນທີ່ເຂົ້າມາປົກກະຕິໃນອັດຕາການຜະລິດທີ່ກໍານົດໄວ້ໂດຍບໍ່ມີການອີງໃສ່ການ rework ຄູ່ມືຫຼາຍເກີນໄປ.
ການຂັດເງົາຄວນຢູ່ໃສຫຼັງຈາກການຂັດສູນ?
ສໍາລັບແຖບຮອບແລະສ່ວນທີ່ເປັນຮູບທໍ່ກົມ, ການຂັດແລະການຂັດທີ່ບໍ່ມີສູນກາງສາມາດປະກອບເປັນຂັ້ນຕອນເສີມ. ການຂັດກາງສາມາດຖືກນໍາໃຊ້ເພື່ອຄວບຄຸມເສັ້ນຜ່າສູນກາງພາຍນອກ, ມົນແລະສະພາບຫນ້າດິນທີ່ກໍານົດໄວ້. ຫຼັງຈາກນັ້ນ, ການຂັດສາມາດດັດແປງຮູບລັກສະນະ, ໂຄງສ້າງທິດທາງຫຼືເປົ້າຫມາຍຄວາມຫຍາບສຸດທ້າຍໂດຍບໍ່ມີການປະຕິບັດຫນ້າທີ່ການໂຍກຍ້າຍເຕັມຂະຫນາດ.
ດ້ວຍເຫດນີ້ ກ bar grinding ແລະ polishing ສາຍ ຄວນກໍານົດ handoff ລະຫວ່າງສອງເຄື່ອງຈັກ. ເຄື່ອງ grinder ບໍ່ຄວນປ່ອຍໃຫ້ຫຼັກຊັບຫຼືຄວາມເສຍຫາຍດ້ານຫນ້າຫຼາຍກ່ວາຂັ້ນຕອນຂອງການຂັດສາມາດເອົາອອກຢ່າງສົມເຫດສົມຜົນ. ໃນທາງກົງກັນຂ້າມ, ສະຖານີຂັດບໍ່ຄວນເອົາວັດສະດຸຫຼາຍທີ່ມັນປ່ຽນແປງຂະຫນາດທີ່ເຄື່ອງປັ່ນໄດ້ສ້າງຕັ້ງຂຶ້ນແລ້ວ.
ໄຮເກ ເຄື່ອງຕັດກາງ ປະເພດສາມາດຖືກທົບທວນຄຽງຄູ່ກັບລະດັບເຄື່ອງຂັດຂອງມັນເມື່ອໂຄງການຕ້ອງການທັງການຄວບຄຸມດ້ານມິຕິແລະເຄື່ອງສໍາອາງ. ທີມງານຈັດຊື້ຄວນຂໍໃຫ້ຜູ້ສະຫນອງບອກເງື່ອນໄຂທີ່ຄາດວ່າຈະເຂົ້າມາສໍາລັບແຕ່ລະຂັ້ນຕອນແລະຈຸດກວດກາສຸດທ້າຍ.
ເປົ້າໝາຍສໍາເລັດຮູບຕ້ອງການຫຼາຍກວ່າຄໍາເຊັ່ນ "ສົດໃສ" ຫຼື "ກ້ຽງ"
ຜູ້ຊື້ສາມາດອະທິບາຍຄວາມຕັ້ງໃຈທາງສາຍຕາດ້ວຍຄໍາສັບຕ່າງໆເຊັ່ນ: ສົດໃສ, satin, ລຽບຫຼືຄ້າຍຄືກະຈົກ, ແຕ່ຄໍາເຫຼົ່ານັ້ນພຽງແຕ່ຍາກທີ່ຈະໃຊ້ເປັນມາດຕະຖານການຍອມຮັບ. ກ ເຄື່ອງຂັດສໍາລັບແຖບຮອບ ຄວນຖືກລະບຸຕໍ່ກັບຜົນໄດ້ຮັບທີ່ສາມາດວັດແທກໄດ້ ຫຼືອະນຸມັດຢູ່ບ່ອນໃດກໍໄດ້.
ຊຸດການຍອມຮັບອາດຈະປະກອບມີ:
- roughness ພື້ນຜິວບ່ອນທີ່ມັນມີຄວາມກ່ຽວຂ້ອງ;
- ຕົວຢ່າງພາບທີ່ອະນຸມັດ;
- ຄວາມຕ້ອງການຮູບແບບທິດທາງ;
- ຮອຍຂີດຂ່ວນ ຫຼືຂໍ້ບົກພ່ອງທີ່ອະນຸຍາດ;
- ສະຖານທີ່ກວດກາຕາມແຖບຫຼືທໍ່;
- ບໍ່ວ່າຮູບລັກສະນະຈະຖືກຕັດສິນກ່ອນຫຼືຫຼັງຈາກຂັ້ນຕອນການເຄືອບຊັ້ນລຸ່ມຫຼືການເຄືອບ.
ຄວາມຫຍາບຂອງພື້ນຜິວ ແລະຮູບລັກສະນະມີຄວາມກ່ຽວຂ້ອງກັນ ແຕ່ບໍ່ຄືກັນ. ສອງແຖບສາມາດສະແດງຄ່າຄວາມຫຍາບຄ້າຍຄືກັນໃນຂະນະທີ່ສະແດງເຄື່ອງຫມາຍທິດທາງທີ່ແຕກຕ່າງກັນຫຼືຂໍ້ບົກພ່ອງທ້ອງຖິ່ນ. ສໍາລັບໂຄງການ B2B, ເສັ້ນທາງທີ່ປອດໄພທີ່ສຸດແມ່ນການລວມເອົາເງື່ອນໄຂທີ່ສາມາດວັດແທກໄດ້ກັບຕົວຢ່າງທີ່ຕົກລົງກັນໃນເວລາທີ່ຮູບລັກສະນະມີຄວາມສໍາຄັນ.
ການຈັດການທາງລຸ່ມສາມາດທໍາລາຍການສໍາເລັດຮູບຂັດທີ່ດີ
ຫນຶ່ງໃນບັນຫາທີ່ຖືກມອງຂ້າມຫຼາຍທີ່ສຸດໃນ ເຄື່ອງຂັດອັດຕະໂນມັດສໍາລັບແຖບໂລຫະ ໂຄງການແມ່ນສິ່ງທີ່ເກີດຂຶ້ນຫຼັງຈາກ workpiece ອອກຈາກສະຖານີຂັດໄດ້. rollers ການໂອນ, ຄູ່ມືຂ້າງຄຽງ, ຕາຕະລາງສະສົມ, ອຸປະກອນມັດແລະຫນ້າການຫຸ້ມຫໍ່ຕິດຕໍ່ສາມາດ reintroduce scratches ຫຼືເຄື່ອງຫມາຍຄວາມກົດດັນ.
ຕົວຢ່າງການອອກຈາກເຄື່ອງຈັກແມ່ນບໍ່ມີຫຼັກຖານພຽງພໍສໍາລັບສາຍທີ່ສົມບູນ. ໂຄງການຄວນຈະກວດກາຜະລິດຕະພັນຫຼັງຈາກການຈັດການລົງລຸ່ມ. ຖ້າພື້ນຜິວມີລັກສະນະສໍາຄັນ, ການອອກແບບເສັ້ນອາດຈະຕ້ອງການມ້ວນທີ່ມີການປ້ອງກັນ, ການໂອນການຄວບຄຸມ, ພື້ນຜິວສໍາຜັດທີ່ສະອາດຫຼືການຈັດການອື່ນທີ່ປ້ອງກັນບໍ່ໃຫ້ພື້ນຜິວສໍາເລັດຮູບເສຍຫາຍ.
ນີ້ຍັງເປັນເຫດຜົນທີ່ຈະປຶກສາຫາລືການຂັດເປັນສ່ວນຫນຶ່ງຂອງສາຍແທນທີ່ຈະເປັນການຊື້ເຄື່ອງແບບຢືນຢູ່ຄົນດຽວ. ການສໍາເລັດຮູບມີມູນຄ່າພຽງແຕ່ຖ້າຫາກວ່າສະພາບດຽວກັນເຖິງການກວດກາແລະການຫຸ້ມຫໍ່.
ການປະຕິບັດການເທິງນ້ໍາແລະລຸ່ມຄວນຖືກມອບຫມາຍແນວໃດ?
| ບັນຫາຂະບວນການ | ຂະບວນການຂັ້ນຕົ້ນເພື່ອທົບທວນຄືນ | ເປັນຫຍັງມັນຈຶ່ງສໍາຄັນກ່ອນທີ່ຈະຂັດ |
|---|---|---|
| ແຖບໂຄ້ງ / ຄວາມຊື່ທີ່ບໍ່ດີ | ເສັ້ນກົງ | ເລຂາຄະນິດທີ່ບໍ່ຫມັ້ນຄົງສາມາດຫຼຸດຜ່ອນການຕິດຕໍ່ແລະການໃຫ້ອາຫານທີ່ສອດຄ່ອງ. |
| ຊັ້ນພື້ນຜິວເລິກ / seams | ການປອກເປືອກຫຼືການແກ້ໄຂອຸປະກອນການໂຍກຍ້າຍ | ການຂັດອາດຈະບໍ່ເອົາຂໍ້ບົກພ່ອງເລິກທາງດ້ານເສດຖະກິດ. |
| OD / ການຄວບຄຸມຮອບ | ການຂັດສູນ | ເລຂາຄະນິດຄວນໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນກ່ອນທີ່ຈະສໍາເລັດຮູບເຄື່ອງສໍາອາງສຸດທ້າຍ. |
| ຮອຍຂີດຂ່ວນອ່ອນໆ / ໂຄງສ້າງສຸດທ້າຍ | ຂັດ | ນີ້ແມ່ນຫນ້າທີ່ສໍາເລັດຮູບທີ່ສະຖານີຄວນໄດ້ຮັບການອອກແບບອ້ອມຮອບ. |
| ຮອຍຂີດຂ່ວນຫຼັງຂະບວນການ | ການຈັດການ / ການຫຸ້ມຫໍ່ | ການສໍາເລັດຮູບສຸດທ້າຍຕ້ອງຢູ່ລອດການໂອນແລະການເກັບຮັກສາ. |
ຕາຕະລາງບໍ່ແມ່ນເສັ້ນທາງຂະບວນການບັງຄັບ. ມັນເປັນວິທີທີ່ຈະປ້ອງກັນບໍ່ໃຫ້ເຄື່ອງຫນຶ່ງຈາກການຖືກມອບຫມາຍຂໍ້ບົກພ່ອງທີ່ຂຶ້ນກັບຂັ້ນຕອນອື່ນ.
ຂໍ້ມູນໃດທີ່ຜູ້ຊື້ຄວນສົ່ງສໍາລັບການທົບທວນເສັ້ນ Polishing?
ສໍາລັບການທົບທວນຕໍາແຫນ່ງຂະບວນການ, RFQ ຄວນຈະກວ້າງກວ່າຄໍາຮ້ອງຂໍຂອງເຄື່ອງຂັດທໍາມະດາ. ຜູ້ຊື້ຄວນໃຫ້ຊັ້ນວັດສະດຸຫຼືຄອບຄົວ, ເລຂາຄະນິດຂອງ workpiece, ຂະຫນາດຕໍາ່ສຸດທີ່ແລະສູງສຸດ, ຄວາມຍາວ, ຄວາມຊື່ຂອງຂາເຂົ້າ, ຂໍ້ບົກພ່ອງຂອງຫນ້າດິນທີ່ມີຢູ່ແລ້ວ, ຂະບວນການນ້ໍາ, ເປົ້າຫມາຍສໍາເລັດຮູບສຸດທ້າຍ, ການປ່ຽນແປງຂະຫນາດທີ່ອະນຸຍາດ, ຄວາມຕ້ອງການ throughput ແລະວິທີການຈັດການ downstream.
ຖ້າໂຄງການປະກອບມີຂັ້ນຕອນການສໍາເລັດຮູບພື້ນຜິວຫຼາຍ, ເພີ່ມການໄຫຼຂອງຂະບວນການສະແດງໃຫ້ເຫັນບ່ອນທີ່ ເຄື່ອງຂັດໂລຫະ ຄາດວ່າຈະນັ່ງ. ຂໍໃຫ້ຜູ້ສະຫນອງກັບຄືນລໍາດັບທີ່ສະເຫນີແລະກໍານົດວ່າຂໍ້ບົກພ່ອງຫຼືການປ່ຽນແປງຂະຫນາດໃດຖືກມອບຫມາຍໃຫ້ແຕ່ລະຂັ້ນຕອນ.
ໄຮເກ ເຄື່ອງຂັດ ປະເພດແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດສໍາລັບການຄົ້ນພົບອຸປະກອນ. ສໍາລັບການທົບທວນຄືນໂຄງການສະເພາະ, ການແຕ້ມຮູບ, ຮູບພາບ workpiece, ສະພາບຕົວຢ່າງແລະລໍາດັບສາຍສະເຫນີສາມາດໄດ້ຮັບໂດຍຜ່ານການ. ຫນ້າສອບຖາມ Haige.
ການຂັດຄວນສໍາເລັດຂະບວນການ, ບໍ່ແມ່ນການຊົດເຊີຍສໍາລັບຂະບວນການທີ່ບໍ່ໄດ້ກໍານົດ
ຄໍາຕອບທີ່ປະຕິບັດຢູ່ເບື້ອງຫຼັງການຄົ້ນຫາສໍາລັບ "ເຄື່ອງຂັດ" ແມ່ນວ່າເຄື່ອງຈັກບໍ່ສາມາດຖືກເລືອກຢ່າງຖືກຕ້ອງຈົນກ່ວາພາລະບົດບາດຂອງມັນຢູ່ໃນເສັ້ນສໍາເລັດຮູບຖືກກໍານົດ. ຜູ້ຊື້ໄດ້ຮັບຜົນທີ່ເຂັ້ມແຂງກວ່າໂດຍການຕັດສິນໃຈວ່າຂໍ້ບົກພ່ອງໃດຖືກຈັດການຢູ່ທາງເທິງ, ຂັ້ນຕອນການຂັດຕ້ອງປ່ຽນແປງແນວໃດ, ຂັ້ນຕອນການສໍາເລັດຮູບຈະຖືກກວດສອບແນວໃດ, ແລະວິທີການຈັດການລົງລຸ່ມຈະຮັກສາມັນໄດ້ແນວໃດ.
ສໍາລັບຜູ້ຊື້ B2B ຂອງ Haige, ມັນປ່ຽນການຂັດຈາກປະເພດເຄື່ອງຈັກທົ່ວໄປເຂົ້າໄປໃນຂັ້ນຕອນທີ່ຄວບຄຸມພາຍໃນແຖບຫຼືຂະບວນການສໍາເລັດຮູບທໍ່.