
Dove dovrebbe collocarsi la lucidatura in una linea di finitura di barre di metallo?
Una lucidatrice dovrebbe essere posizionata solo dopo che i processi a monte hanno già controllato i difetti che la lucidatura non intende correggere. In una linea di finitura di barre metalliche, la raddrizzatura risolve la piegatura, la pelatura rimuove uno strato esterno controllato e difetti superficiali più profondi, la rettifica senza centri può perfezionare il diametro, la rotondità e le condizioni della superficie e la lucidatura viene quindi utilizzata per perfezionare l'aspetto o la struttura della superficie finale. Acquirenti che cercano "una macchina polacca” è quindi necessario definire il percorso completo del processo prima di scegliere la macchina stessa. Haige fornisce attrezzature per la pelatura, la raddrizzatura, la molatura e la lucidatura, rendendo la posizione del processo una questione di acquisto più utile della sola capacità di lucidatura.
La lucidatura è una fase di finitura, non un processo universale di correzione dei difetti
La frase macchina per lucidare i metalli possono descrivere compiti molto diversi. Una fabbrica potrebbe voler migliorare l'aspetto finale di una barra lucida dopo la rettifica. Un altro potrebbe voler rimuovere segni leggeri da un tubo prima di imballarlo. Un terzo potrebbe aspettarsi che la lucidatura rimuova allo stesso tempo incrostazioni pesanti, cuciture profonde ed errori dimensionali. Questi non sono requisiti di processo equivalenti.
La lucidatura funziona meglio quando il suo compito è chiaramente separato dalla correzione a monte. Se il materiale in entrata è ancora piegato, profondamente scagliato o dimensionalmente instabile, chiedere alla fase di lucidatura di risolvere ogni problema può aumentare il consumo di abrasivo, rallentare l'avanzamento e comunque lasciare l'acquirente senza un risultato finale misurabile.
Confine del processo: Il portafoglio di attrezzature pubblicato da Haige comprende macchine per raddrizzare, sbucciare, levigare e lucidare. La sequenza corretta dipende dalle condizioni del pezzo e dai requisiti finali; nessuna singola sequenza dovrebbe essere trattata come universale senza rivedere la barra o il tubo reale.
Cosa dovrebbe essere completato prima di una lucidatrice per barre?
A lucidatrice per barre dovrebbe ricevere materiale che è già all'interno della finestra di processo necessaria per il supporto stabile e la finitura superficiale. L'acquirente dovrebbe ispezionare ciò che arriva alla stazione di lucidatura e assegnare ogni difetto al processo progettato per controllarlo.
Le tipiche domande a monte includono:
- La barra è abbastanza diritta da passare attraverso rulli e guide senza un contatto instabile?
- La superficie contiene ancora giunture profonde, cavità o uno strato esterno danneggiato che richiede sbucciatura o rimozione più pesante?
- Il diametro esterno o la rotondità non rientrano ancora nei requisiti del prodotto finale?
- È meglio gestire le incrostazioni pesanti o la ruggine con una fase di preparazione o rimozione dedicata?
- La lucidatura rimuoverà solo un leggero sovrametallo di finitura o l'acquirente si aspetta una rimozione significativa del materiale?
Queste domande sono importanti perché a lucidatrice per barre metalliche viene normalmente selezionato in base a un compito di finitura superficiale. Se l'acquirente si aspetta che la macchina corregga la geometria o rimuova difetti profondi, il progetto potrebbe richiedere un'altra operazione a monte o un percorso di finitura diverso.
La molatura e la lucidatura non dovrebbero essere trattate come lo stesso processo
Sia la smerigliatura che la lucidatura possono utilizzare abrasivi, ma solitamente risolvono problemi di produzione diversi. La rettifica viene spesso utilizzata quando sono importanti la rimozione controllata del materiale, l'affinamento del diametro, il miglioramento della rotondità o la rimozione di difetti misurabili. La lucidatura è più spesso associata alla rifinitura della superficie finale, a una finitura direzionale, alla luminosità o alla preparazione per il passaggio successivo sensibile all'aspetto.
Questa distinzione è importante quando gli acquirenti cercano a macchina per levigare e lucidare o a macchina per la molatura e lucidatura dei metalli. Una linea combinata può includere entrambe le operazioni, ma il processo dovrebbe comunque indicare di cosa è responsabile ciascuna stazione. Senza tale separazione, il fornitore non può definire in modo coerente i requisiti di asportazione, sequenza abrasiva, velocità di avanzamento o ispezione.
Una mappa del processo utile è:
barra in entrata → raddrizzatura se richiesta → pelatura o rettifica correttiva se richiesta → rettifica senza centri per controllo dimensionale/superficiale → lucidatura per finitura finale → ispezione → movimentazione e imballaggio protetti.
Il percorso esatto può essere più breve o più lungo. Il punto è che la lucidatura dovrebbe essere collegata alla condizione creata dal processo precedente.
Quando una lucidatrice a nastro abrasivo può funzionare come fase di finitura autonoma?
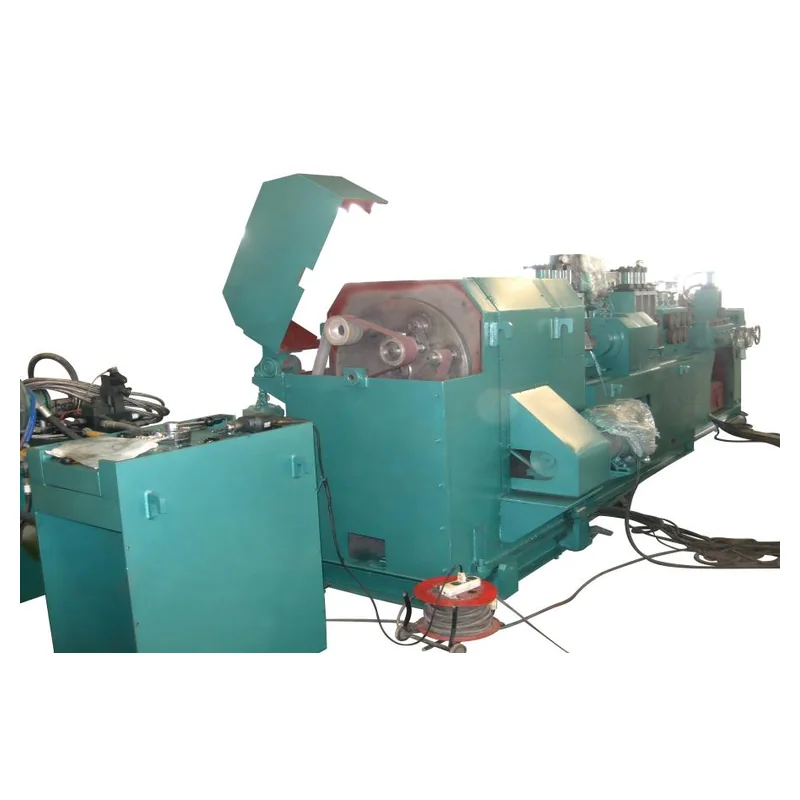
An lucidatrice a nastro abrasivo può essere una pratica fase di finitura autonoma quando la geometria del pezzo in entrata è già accettabile, i restanti difetti superficiali sono poco profondi, la finitura richiesta è chiaramente definita e la disposizione di alimentazione/supporto è stabile. In tali condizioni, la lucidatrice rifinisce una superficie anziché tentare di ricostruire la parte.
Quello di Haige Lucidatrice a nastro abrasivo viene pubblicata la famiglia di prodotti per barre, tubi, alberi e profilati. La famiglia di modelli elencata è adatta per lo screening iniziale, ma l'acquirente deve ancora confermare quale modello e disposizione dell'abrasivo corrispondono alla gamma reale del pezzo da lavorare.
La questione commerciale più importante non è se il fornitore possa lucidare un campione pulito. Dipende se lo stesso processo è in grado di gestire la normale gamma di superfici in entrata alla velocità di produzione richiesta senza fare affidamento su eccessive rilavorazioni manuali.
Dove dovrebbe essere effettuata la lucidatura dopo la rettifica senza centri?
Per le barre tonde e le parti cilindriche, la rettifica e la lucidatura senza centri possono costituire fasi complementari. La rettifica senza centri può essere utilizzata per controllare il diametro esterno, la rotondità e una condizione superficiale definita. La lucidatura può quindi modificare l'aspetto, la struttura direzionale o il target di rugosità finale senza dover sostenere l'intero compito di rimozione dimensionale.
Ecco perché a linea di molatura e lucidatura barre dovrebbe definire il trasferimento tra le due macchine. La smerigliatrice non deve lasciare più residui o danni alla superficie di quanto la fase di lucidatura possa ragionevolmente rimuovere. Al contrario, la stazione di lucidatura non dovrebbe rimuovere così tanto materiale da modificare le dimensioni già stabilite dalla smerigliatrice.
Quello di Haige Rettificatrici senza centri La categoria può essere rivista insieme alla gamma di lucidatrici quando un progetto necessita di un controllo sia dimensionale che estetico della superficie. Il team di acquisto dovrebbe chiedere al fornitore di dichiarare le condizioni di entrata previste per ciascuna fase e il punto di ispezione finale.
Gli obiettivi finali hanno bisogno di più di parole come "Luminoso" o "Liscio"
Un acquirente può descrivere l'intento visivo con parole come brillante, satinato, liscio o a specchio, ma queste parole da sole sono difficili da usare come standard di accettazione. A lucidatrice per barra tonda dovrebbe essere specificato rispetto a un risultato misurabile o approvato, ove possibile.
Il pacchetto di accettazione può includere:
- rugosità superficiale ove rilevante;
- un campione visivo approvato;
- requisiti del modello direzionale;
- graffi o difetti residui consentiti;
- punti di ispezione lungo la barra o il tubo;
- se l'aspetto viene giudicato prima o dopo un processo di rivestimento o placcatura a valle.
La rugosità superficiale e l'aspetto sono correlati ma non identici. Due barre possono mostrare valori di rugosità simili pur visualizzando segni direzionali o difetti locali diversi. Per un progetto B2B, la strada più sicura è combinare criteri misurabili con un campione concordato quando l’apparenza è importante.
La movimentazione a valle può distruggere una buona finitura lucida
Uno dei problemi più trascurati in un lucidatrice automatica per barre metalliche progetto è ciò che accade dopo che il pezzo lascia la stazione di lucidatura. Rulli di trasferimento, guide laterali, tavoli di accumulo, attrezzature per l'avvolgimento e superfici di contatto dell'imballaggio possono reintrodurre graffi o segni di pressione.
Un campione all'uscita della macchina quindi non è una prova sufficiente per una linea completa. Il progetto dovrebbe ispezionare il prodotto dopo la movimentazione a valle. Se l'aspetto della superficie è critico, il progetto della linea potrebbe richiedere rulli protetti, trasferimento controllato, superfici di contatto pulite o un'altra disposizione di movimentazione che impedisca il danneggiamento della superficie finita.
Questo è anche un motivo per considerare la lucidatura come parte di una linea piuttosto che come acquisto di una macchina a sé stante. La finitura ha valore solo se le stesse condizioni pervengono al controllo e all'imballo.
Come dovrebbero essere assegnate le operazioni upstream e downstream?
| Problema di processo | Processo primario da rivedere | Perché è importante prima della lucidatura |
|---|---|---|
| Barra piegata/scarsa rettilineità | Raddrizzamento | La geometria instabile può ridurre il contatto e l'alimentazione costanti. |
| Strato superficiale profondo/cuciture | Rimozione di materiale peeling o correttivo | La lucidatura potrebbe non rimuovere economicamente i difetti profondi. |
| Controllo diametro esterno/rotondità | Rettifica senza centri | La geometria deve essere stabilita prima della finitura cosmetica finale. |
| Graffi leggeri/texture finale | Lucidatura | Questo è il compito di finitura intorno al quale la stazione dovrebbe essere progettata. |
| Graffi post-elaborazione | Manipolazione/imballaggio | La finitura finale deve sopravvivere al trasferimento e allo stoccaggio. |
La tabella non è un percorso di processo obbligatorio. È un modo per evitare che ad una macchina vengano attribuiti difetti che appartengono ad un'altra fase.
Quali dati dovrebbe inviare un acquirente per una revisione della linea di lucidatura?
Per una revisione della posizione del processo, la richiesta di offerta dovrebbe essere più ampia di una normale richiesta di lucidatrice. L'acquirente deve fornire la qualità o la famiglia del materiale, la geometria del pezzo, le dimensioni minime e massime, la lunghezza, la rettilineità in entrata, i difetti superficiali esistenti, il processo a monte, l'obiettivo di finitura finale, la variazione dimensionale consentita, i requisiti di produttività e il metodo di movimentazione a valle.
Se il progetto include diverse fasi di finitura superficiale, aggiungere un flusso di processo che mostri dove si trovano i passaggi lucidatrice per finitura metalli è previsto che si sieda. Chiedere al fornitore di restituire la sequenza proposta e identificare quali difetti o variazioni dimensionali sono assegnati a ciascuna fase.
Quello di Haige Macchine lucidatrici La categoria è un utile punto di partenza per la scoperta dell'attrezzatura. Per una revisione specifica del progetto, è possibile inviare disegni, foto del pezzo, condizioni del campione e la sequenza di linea proposta tramite Pagina di richiesta Haige.
La lucidatura dovrebbe completare il processo, non compensare un processo indefinito
La risposta pratica alla ricerca di “una macchina lucidatrice” è che la macchina non può essere selezionata correttamente finché non viene definito il suo ruolo nella linea di finitura. Un acquirente ottiene un risultato migliore decidendo quali difetti vengono gestiti a monte, cosa deve cambiare la fase di lucidatura, come verrà ispezionata la finitura e come la gestione a valle la preserverà.
Per gli acquirenti B2B di Haige, ciò trasforma la lucidatura da una categoria di macchine generiche in una fase controllata all’interno di un processo di finitura di barre o tubi.


