
Gdje bi trebalo biti poliranje u liniji za završnu obradu metalnih šipki?
Stroj za poliranje treba postaviti tek nakon što su prethodni procesi već kontrolirali nedostatke koje poliranje ne namjerava ispraviti. U liniji za završnu obradu metalne šipke, ravnanje se odnosi na savijanje, ljuštenje uklanja kontrolirani vanjski sloj i dublje površinske nedostatke, brušenje bez središta može poboljšati promjer, okruglost i stanje površine, a poliranje se zatim koristi za poboljšanje konačnog izgleda površine ili teksture. Kupci koji traže "stroj za poliranje” stoga je potrebno definirati kompletnu rutu procesa prije odabira samog stroja. Haige isporučuje opremu za ljuštenje, ravnanje, brušenje i poliranje, čineći poziciju procesa korisnijim pitanjem pri kupnji od samog kapaciteta poliranja.
Poliranje je završna faza, a ne univerzalni postupak ispravljanja nedostataka
Izraz stroj za poliranje metala može opisati vrlo različite dužnosti. Jedna tvornica možda želi poboljšati konačni izgled svijetle šipke nakon brušenja. Drugi bi možda želio ukloniti svjetleće tragove s tube prije pakiranja. Trećina može očekivati da će poliranje ukloniti veliki kamenac, duboke šavove i pogreške u dimenzijama u isto vrijeme. To nisu ekvivalentni procesni zahtjevi.
Poliranje najbolje funkcionira kada je njegov zadatak jasno odvojen od prethodne korekcije. Ako je ulazni materijal još uvijek savijen, duboko ljuskav ili dimenzionalno nestabilan, traženje od faze poliranja da riješi svaki problem može povećati potrošnju abraziva, usporiti uvlačenje i još uvijek ostaviti kupca bez mjerljivog konačnog rezultata.
Granica procesa: Haigeov objavljeni portfelj opreme uključuje strojeve za ravnanje, guljenje, brušenje i poliranje. Točan redoslijed ovisi o stanju obratka i konačnom zahtjevu; nijednu pojedinačnu sekvencu ne treba tretirati kao univerzalnu bez pregleda stvarne šipke ili cijevi.
Što bi trebalo biti dovršeno prije stroja za poliranje šipki?
A stroj za poliranje šipki treba primiti materijal koji je već unutar procesnog prozora potrebnog za stabilnu potporu i završnu obradu površine. Kupac bi trebao pregledati ono što stiže do stanice za poliranje i dodijeliti svaki nedostatak procesu koji je osmišljen da ga kontrolira.
Tipična uzvodna pitanja uključuju:
- Je li šipka dovoljno ravna da prođe kroz valjke i vodilice bez nestabilnog kontakta?
- Ima li površina još uvijek dubokih šavova, udubina ili oštećenog vanjskog sloja koji zahtijeva ljuštenje ili jače uklanjanje?
- Je li vanjski promjer ili okruglost još uvijek izvan zahtjeva konačnog proizvoda?
- Je li s velikim kamencem ili hrđom bolje upravljati namjenska faza pripreme ili uklanjanja?
- Hoće li poliranje ukloniti samo lagani dodatak za završnu obradu ili kupac očekuje značajno uklanjanje zaliha?
Ova pitanja su važna jer a stroj za poliranje metalnih šipki obično se bira oko dužnosti završne obrade površine. Ako kupac očekuje da će stroj ispraviti geometriju ili ukloniti duboke nedostatke, projekt će možda trebati još jednu operaciju uzvodno ili drugu rutu završne obrade.
Brušenje i poliranje ne bi se trebali tretirati kao isti proces
Brušenje i poliranje mogu koristiti abrazive, ali oni obično rješavaju različite proizvodne probleme. Brušenje se često koristi kada je važno kontrolirano uklanjanje materijala, poboljšanje promjera, poboljšanje okruglosti ili uklanjanje mjerljivih nedostataka. Poliranje se češće povezuje s završnim doradom površine, usmjerenim završetkom, svjetlinom ili pripremom za sljedeći korak osjetljiv na izgled.
Ova je razlika važna kada kupci traže a stroj za brušenje i poliranje ili a stroj za brušenje i poliranje metala. Kombinirana linija može uključivati obje operacije, ali proces ipak treba navesti za što je svaka stanica odgovorna. Bez tog odvajanja dobavljač ne može dosljedno definirati zahtjeve za uklanjanje zaliha, abrazivni slijed, brzinu dodavanja ili pregled.
Korisna mapa procesa je:
ulazna šipka → ravnanje ako je potrebno → ljuštenje ili korektivno brušenje ako je potrebno → brušenje bez središta za kontrolu dimenzija/površine → poliranje za završnu obradu → inspekcija → zaštićeno rukovanje i pakiranje.
Točna ruta može biti kraća ili duža. Poanta je da poliranje treba povezati sa stanjem koje je stvorio prethodni proces.
Kada stroj za poliranje s abrazivnom trakom može raditi kao samostalna završna faza?
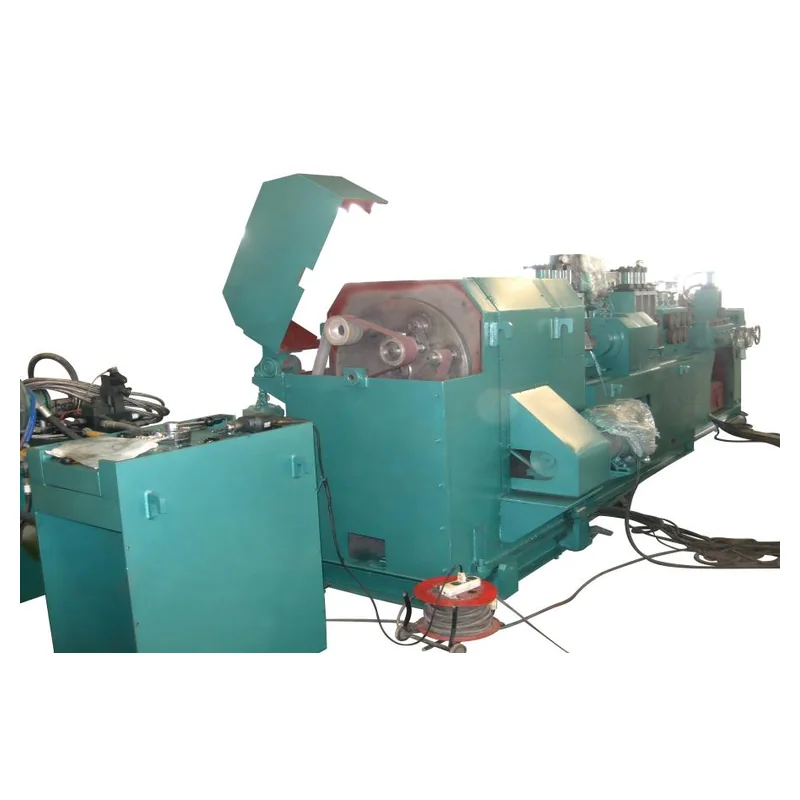
An stroj za poliranje abrazivne trake može biti praktična samostalna završna faza kada je ulazna geometrija izratka već prihvatljiva, preostali površinski defekti su plitki, zahtijevana završna obrada je jasno definirana i raspored dodavanja/potpore je stabilan. Pod tim uvjetima, stroj za poliranje pročišćava površinu umjesto da pokušava obnoviti dio.
Haigeova Stroj za poliranje abrazivne trake obitelj proizvoda objavljena je za šipke, cijevi, osovine i profile. Navedena obitelj modela prikladna je za početnu provjeru, ali kupac još treba potvrditi koji model i raspored abraziva odgovaraju stvarnom rasponu obratka.
Najvažnije komercijalno pitanje nije može li dobavljač polirati jedan čisti uzorak. Odnosi se na to može li isti proces obraditi normalan dolazni raspon površine pri potrebnoj stopi proizvodnje bez oslanjanja na pretjeranu ručnu preradu.
Gdje bi trebalo biti smješteno poliranje nakon brušenja bez centra?
Za okrugle šipke i cilindrične dijelove, brušenje i poliranje bez središta mogu činiti komplementarne faze. Brušenje bez središta može se koristiti za kontrolu vanjskog promjera, okruglosti i definiranog stanja površine. Poliranje tada može modificirati izgled, usmjerenu teksturu ili konačnu ciljnu hrapavost bez skidanja pune dimenzije.
Ovo je razlog zašto a linija za brušenje i poliranje šipki treba definirati handoff između dva stroja. Brusilica ne bi trebala ostaviti više zaliha ili površinskih oštećenja nego što se u fazi poliranja može razumno ukloniti. Nasuprot tome, stanica za poliranje ne bi trebala ukloniti toliko materijala da promijeni dimenzije koje je brusilica već postavila.
Haigeova Strojevi za brušenje bez centra kategoriju može se pregledati zajedno s asortimanom strojeva za poliranje kada projekt treba dimenzionalnu i kozmetičku kontrolu površine. Tim za nabavu trebao bi tražiti od dobavljača da navede očekivano ulazno stanje za svaku fazu i završnu točku inspekcije.
Završne mete trebaju više od riječi poput "Bright" ili "Smooth"
Kupac može opisati vizualnu namjeru riječima kao što su svijetlo, satensko, glatko ili poput zrcala, ali same te riječi teško je koristiti kao standard prihvaćanja. A stroj za poliranje okruglih šipki treba specificirati prema mjerljivom ili odobrenom rezultatu gdje god je to praktično.
Paket prihvaćanja može uključivati:
- hrapavost površine gdje je to relevantno;
- odobreni vizualni uzorak;
- zahtjevi usmjerenog uzorka;
- dopuštene preostale ogrebotine ili nedostatke;
- mjesta pregleda duž šipke ili cijevi;
- ocjenjuje li se izgled prije ili nakon procesa presvlačenja ili pozlaćivanja.
Hrapavost površine i izgled su povezani, ali nisu identični. Dvije trake mogu pokazivati slične vrijednosti hrapavosti dok prikazuju različite oznake smjera ili lokalne nedostatke. Za B2B projekt, najsigurniji put je kombinirati mjerljive kriterije s dogovorenim uzorkom kada je izgled važan.
Rukovanje nizvodno može uništiti dobar uglačani završni sloj
Jedno od najzanemarenijih pitanja u automatski stroj za poliranje metalnih šipki projekt je ono što se događa nakon što izradak napusti stanicu za poliranje. Valjci za prijenos, bočne vodilice, akumulacijski stolovi, oprema za vezivanje i kontaktne površine pakiranja mogu ponovno stvoriti ogrebotine ili tragove pritiska.
Uzorak izlaza iz stroja stoga nije dovoljan dokaz za potpunu liniju. Projekt bi trebao pregledati proizvod nakon daljnjeg rukovanja. Ako je površina kritična za izgled, dizajn linije može zahtijevati zaštićene valjke, kontrolirani prijenos, čiste kontaktne površine ili neki drugi način rukovanja koji sprječava oštećenje gotove površine.
Ovo je također razlog da o poliranju razgovaramo kao o dijelu linije, a ne kao o kupnji samostalnog stroja. Završna obrada ima vrijednost samo ako isto stanje dospije na pregled i pakiranje.
Kako bi trebalo dodijeliti upstream i downstream operacije?
| Proces Issue | Primarni postupak za pregled | Zašto je važno prije poliranja |
|---|---|---|
| Savijanje šipke / loša ravnost | Ravnanje | Nestabilna geometrija može smanjiti dosljedan kontakt i hranjenje. |
| Duboki površinski sloj / šavovi | Piling ili uklanjanje korektivnog materijala | Poliranje možda neće ekonomično ukloniti duboke nedostatke. |
| OD / kontrola okruglosti | Brušenje bez centra | Geometriju treba uspostaviti prije završne kozmetičke dorade. |
| Lagane ogrebotine / konačna tekstura | Poliranje | Ovo je završni zadatak oko kojeg bi postaja trebala biti projektirana. |
| Ogrebotine nakon obrade | Rukovanje / pakiranje | Konačna obrada mora preživjeti prijenos i skladištenje. |
Tablica nije obvezna ruta procesa. To je način da se spriječi da jednom stroju budu dodijeljeni nedostaci koji pripadaju drugoj fazi.
Koje podatke kupac treba poslati za pregled linije za poliranje?
Za pregled položaja procesa, RFQ bi trebao biti širi od uobičajenog zahtjeva za stroj za poliranje. Kupac treba dostaviti ocjenu materijala ili familiju, geometriju izratka, minimalnu i maksimalnu veličinu, duljinu, ulaznu ravnost, postojeće površinske nedostatke, prethodni proces, konačni završni cilj, dopuštenu promjenu dimenzija, zahtjeve za propusnost i nizvodnu metodu rukovanja.
Ako projekt uključuje nekoliko koraka završne obrade površine, dodajte tijek procesa koji pokazuje gdje se stroj za poliranje metala očekuje se da sjedi. Zamolite dobavljača da vam vrati predloženi slijed i utvrdi koji su nedostaci ili promjene dimenzija dodijeljeni svakoj fazi.
Haigeova Strojevi za poliranje kategorija je korisna polazna točka za otkrivanje opreme. Za pregled specifičnog projekta, crteži, fotografije obratka, stanje uzorka i predloženi redoslijed mogu se dostaviti putem Haige stranica za upite.
Poliranje bi trebalo dovršiti proces, a ne kompenzirati nedefinirani proces
Praktičan odgovor iza traženja "stroja za poliranje" je da se stroj ne može ispravno odabrati dok se ne definira njegova uloga u završnoj liniji. Kupac dobiva jači rezultat odlučivanjem kojim će se nedostacima postupati uzvodno, što se mora promijeniti u fazi poliranja, kako će se ta završna obrada pregledati i kako će ga daljnje rukovanje sačuvati.
Za Haigeove B2B kupce, to pretvara poliranje iz generičke kategorije strojeva u kontrolirani korak unutar procesa završne obrade šipki ili cijevi.


