
मेटल बार फिनिशिंग लाइन में पॉलिशिंग कहाँ होनी चाहिए?
पॉलिशिंग मशीन को केवल तभी रखा जाना चाहिए जब अपस्ट्रीम प्रक्रियाओं ने पहले से ही उन दोषों को नियंत्रित कर लिया हो जिन्हें पॉलिशिंग से ठीक करने का इरादा नहीं है। मेटल बार फिनिशिंग लाइन में, सीधे पते मुड़ते हैं, छीलने से नियंत्रित बाहरी परत और गहरी सतह के दोष दूर हो जाते हैं, केंद्र रहित पीसने से व्यास, गोलाई और सतह की स्थिति को परिष्कृत किया जा सकता है, और पॉलिशिंग का उपयोग अंतिम सतह उपस्थिति या बनावट को परिष्कृत करने के लिए किया जाता है। खरीदार खोज रहे हैं "एक पॉलिश मशीनइसलिए मशीन चुनने से पहले संपूर्ण प्रक्रिया मार्ग को परिभाषित करने की आवश्यकता है। Haige छीलने, सीधा करने, पीसने और पॉलिश करने के लिए उपकरणों की आपूर्ति करता है, जिससे प्रक्रिया की स्थिति केवल पॉलिशिंग क्षमता की तुलना में अधिक उपयोगी क्रय प्रश्न बन जाती है।
पॉलिशिंग एक अंतिम चरण है, सार्वभौमिक दोष-सुधार प्रक्रिया नहीं
मुहावरा धातु चमकाने की मशीन बहुत भिन्न कर्तव्यों का वर्णन कर सकते हैं। एक कारखाना पीसने के बाद चमकदार पट्टी के अंतिम स्वरूप में सुधार करना चाह सकता है। दूसरा व्यक्ति पैकिंग से पहले ट्यूब से हल्के निशान हटाना चाह सकता है। एक तिहाई लोग पॉलिशिंग से एक ही समय में भारी स्केल, गहरी सीम और आयामी त्रुटि को दूर करने की उम्मीद कर सकते हैं। वे समतुल्य प्रक्रिया आवश्यकताएँ नहीं हैं।
पॉलिशिंग तब सबसे अच्छा काम करती है जब उसका काम अपस्ट्रीम सुधार से स्पष्ट रूप से अलग हो। यदि आने वाली सामग्री अभी भी मुड़ी हुई है, गहराई से मापी गई है या आयामी रूप से अस्थिर है, तो पॉलिशिंग चरण से हर समस्या को हल करने के लिए कहने से अपघर्षक खपत बढ़ सकती है, फ़ीड धीमी हो सकती है और फिर भी खरीदार को मापने योग्य अंतिम परिणाम के बिना छोड़ दिया जा सकता है।
प्रक्रिया सीमा: हैगे के प्रकाशित उपकरण पोर्टफोलियो में स्ट्रेटनिंग, पीलिंग, ग्राइंडिंग और पॉलिशिंग मशीनें शामिल हैं। सही क्रम वर्कपीस की स्थिति और अंतिम आवश्यकता पर निर्भर करता है; वास्तविक बार या ट्यूब की समीक्षा किए बिना किसी भी एकल अनुक्रम को सार्वभौमिक नहीं माना जाना चाहिए।
बार पॉलिशिंग मशीन से पहले क्या पूरा किया जाना चाहिए?
A बार पॉलिशिंग मशीन ऐसी सामग्री प्राप्त होनी चाहिए जो स्थिर समर्थन और सतह परिष्करण के लिए आवश्यक प्रक्रिया विंडो के भीतर पहले से ही मौजूद है। खरीदार को यह निरीक्षण करना चाहिए कि पॉलिशिंग स्टेशन तक क्या पहुंचता है और इसे नियंत्रित करने के लिए डिज़ाइन की गई प्रक्रिया में प्रत्येक दोष को निर्दिष्ट करना चाहिए।
विशिष्ट अपस्ट्रीम प्रश्नों में शामिल हैं:
- क्या बार इतना सीधा है कि बिना अस्थिर संपर्क के रोलर्स और गाइड से गुजर सके?
- क्या सतह पर अभी भी गहरे सीम, गड्ढे या क्षतिग्रस्त बाहरी परत है जिसे छीलने या भारी हटाने की आवश्यकता है?
- क्या बाहरी व्यास या गोलाई अभी भी अंतिम उत्पाद की आवश्यकता से बाहर है?
- क्या भारी पैमाने या जंग को समर्पित तैयारी या निष्कासन चरण द्वारा बेहतर ढंग से नियंत्रित किया जा सकता है?
- क्या पॉलिश करने से केवल हल्का सा फिनिशिंग भत्ता निकल जाएगा, या खरीदार महत्वपूर्ण स्टॉक हटाने की उम्मीद कर रहा है?
ये प्रश्न महत्वपूर्ण हैं क्योंकि a मेटल बार पॉलिशिंग मशीन आम तौर पर सतह-परिष्करण कर्तव्य के आसपास चुना जाता है। यदि खरीदार को उम्मीद है कि मशीन ज्यामिति को सही करेगी या गहरे दोषों को दूर करेगी, तो परियोजना को एक और अपस्ट्रीम ऑपरेशन या एक अलग परिष्करण मार्ग की आवश्यकता हो सकती है।
पीसने और पॉलिश करने को एक ही प्रक्रिया नहीं माना जाना चाहिए
पीसने और चमकाने दोनों में अपघर्षक का उपयोग किया जा सकता है, लेकिन वे आम तौर पर विभिन्न उत्पादन समस्याओं का समाधान करते हैं। पीसने का उपयोग अक्सर तब किया जाता है जब नियंत्रित सामग्री हटाने, व्यास शोधन, गोलाई में सुधार या मापने योग्य दोष हटाने के मामले होते हैं। पॉलिशिंग अक्सर अंतिम सतह शोधन, एक दिशात्मक फिनिश, चमक या अगले उपस्थिति-संवेदनशील चरण के लिए तैयारी से जुड़ी होती है।
यह अंतर तब मायने रखता है जब खरीदार खोजते हैं पीसने और पॉलिश करने की मशीन या ए धातु पीसने और पॉलिश करने की मशीन. एक संयुक्त लाइन में दोनों परिचालन शामिल हो सकते हैं, लेकिन प्रक्रिया में अभी भी यह बताया जाना चाहिए कि प्रत्येक स्टेशन किसके लिए जिम्मेदार है। उस पृथक्करण के बिना, आपूर्तिकर्ता स्टॉक हटाने, अपघर्षक अनुक्रम, फ़ीड गति या निरीक्षण आवश्यकताओं को लगातार परिभाषित नहीं कर सकता है।
एक उपयोगी प्रक्रिया मानचित्र है:
इनकमिंग बार → यदि आवश्यक हो तो सीधा करना → यदि आवश्यक हो तो छीलना या सुधारात्मक पीसना → आयामी/सतह नियंत्रण के लिए केंद्र रहित पीसना → अंतिम फिनिश के लिए पॉलिश करना → निरीक्षण → संरक्षित हैंडलिंग और पैकिंग।
सटीक मार्ग छोटा या लंबा हो सकता है. मुद्दा यह है कि पॉलिशिंग को पिछली प्रक्रिया द्वारा निर्मित स्थिति से जोड़ा जाना चाहिए।
एक अपघर्षक बेल्ट पॉलिशिंग मशीन स्टैंडअलोन फिनिश चरण के रूप में कब काम कर सकती है?
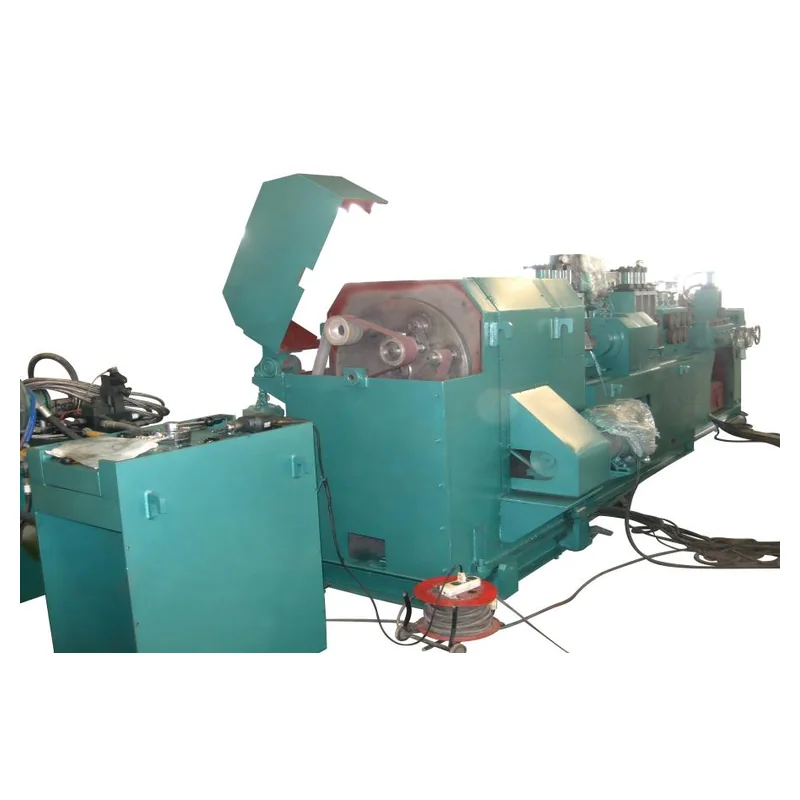
एक अपघर्षक बेल्ट पॉलिशिंग मशीन यह एक व्यावहारिक स्टैंडअलोन फिनिशिंग चरण हो सकता है जब आने वाली वर्कपीस ज्यामिति पहले से ही स्वीकार्य है, शेष सतह दोष उथले हैं, आवश्यक फिनिश स्पष्ट रूप से परिभाषित है और फीडिंग/सपोर्ट व्यवस्था स्थिर है। उन परिस्थितियों में, पॉलिशिंग मशीन किसी हिस्से को फिर से बनाने की कोशिश करने के बजाय सतह को परिष्कृत कर रही है।
हैगे का अपघर्षक बेल्ट पॉलिशिंग मशीन उत्पाद परिवार बार, ट्यूब, शाफ्ट और प्रोफाइल के लिए प्रकाशित किया जाता है। सूचीबद्ध मॉडल परिवार प्रारंभिक स्क्रीनिंग के लिए उपयुक्त है, लेकिन खरीदार को अभी भी यह पुष्टि करने की आवश्यकता है कि कौन सा मॉडल और अपघर्षक व्यवस्था वास्तविक वर्कपीस रेंज से मेल खाती है।
सबसे महत्वपूर्ण व्यावसायिक प्रश्न यह नहीं है कि आपूर्तिकर्ता एक साफ़ नमूने को पॉलिश कर सकता है या नहीं। यह है कि क्या वही प्रक्रिया अत्यधिक मैन्युअल रीवर्क पर भरोसा किए बिना आवश्यक उत्पादन दर पर सामान्य आने वाली सतह सीमा को संभाल सकती है।
सेंटरलेस ग्राइंडिंग के बाद पॉलिशिंग कहाँ की जानी चाहिए?
गोल सलाखों और बेलनाकार भागों के लिए, केंद्र रहित पीसने और चमकाने से पूरक चरण बन सकते हैं। बाहरी व्यास, गोलाई और एक परिभाषित सतह की स्थिति को नियंत्रित करने के लिए केंद्र रहित पीसने का उपयोग किया जा सकता है। पॉलिशिंग तब पूर्ण आयामी-हटाने के कर्तव्य को पूरा किए बिना उपस्थिति, दिशात्मक बनावट या अंतिम खुरदरापन लक्ष्य को संशोधित कर सकती है।
यही कारण है कि ए बार ग्राइंडिंग और पॉलिशिंग लाइन दो मशीनों के बीच हैंडऑफ़ को परिभाषित करना चाहिए। ग्राइंडर को पॉलिशिंग चरण से अधिक स्टॉक या सतह क्षति नहीं छोड़नी चाहिए जिसे उचित रूप से हटाया जा सकता है। इसके विपरीत, पॉलिशिंग स्टेशन को इतनी अधिक सामग्री नहीं हटानी चाहिए कि वह ग्राइंडर द्वारा पहले ही स्थापित किए गए आयामों को बदल दे।
हैगे का केंद्र रहित पीसने वाली मशीनें जब किसी प्रोजेक्ट को आयामी और कॉस्मेटिक सतह नियंत्रण दोनों की आवश्यकता होती है, तो श्रेणी की पॉलिशिंग-मशीन रेंज के साथ समीक्षा की जा सकती है। क्रय टीम को आपूर्तिकर्ता से प्रत्येक चरण और अंतिम निरीक्षण बिंदु के लिए अपेक्षित आने वाली स्थिति बताने के लिए कहना चाहिए।
लक्ष्य पूरा करने के लिए "उज्ज्वल" या "चिकना" जैसे शब्दों से अधिक की आवश्यकता है
एक खरीदार उज्ज्वल, साटन, चिकना या दर्पण जैसे शब्दों के साथ दृश्य इरादे का वर्णन कर सकता है, लेकिन अकेले उन शब्दों को स्वीकृति मानक के रूप में उपयोग करना मुश्किल है। ए गोल बार के लिए पॉलिशिंग मशीन जहां भी व्यावहारिक हो, मापने योग्य या अनुमोदित परिणाम के सामने निर्दिष्ट किया जाना चाहिए।
स्वीकृति पैकेज में शामिल हो सकते हैं:
- सतह का खुरदरापन जहां यह प्रासंगिक है;
- एक अनुमोदित दृश्य नमूना;
- दिशात्मक पैटर्न आवश्यकताएँ;
- स्वीकार्य अवशिष्ट खरोंच या दोष;
- बार या ट्यूब के साथ निरीक्षण स्थान;
- डाउनस्ट्रीम कोटिंग या चढ़ाना प्रक्रिया से पहले या बाद में उपस्थिति का आकलन किया जाता है या नहीं।
सतह का खुरदरापन और दिखावट संबंधित हैं लेकिन समान नहीं हैं। दो बार अलग-अलग दिशात्मक चिह्न या स्थानीय दोष प्रदर्शित करते हुए समान खुरदरापन मान दिखा सकते हैं। बी2बी प्रोजेक्ट के लिए, जब उपस्थिति महत्वपूर्ण हो तो मापने योग्य मानदंडों को एक सहमत नमूने के साथ जोड़ना सबसे सुरक्षित मार्ग है।
डाउनस्ट्रीम हैंडलिंग एक अच्छी पॉलिश फिनिश को नष्ट कर सकती है
में सबसे अधिक नजरअंदाज किए गए मुद्दों में से एक धातु की छड़ों के लिए स्वचालित पॉलिशिंग मशीन प्रोजेक्ट वह है जो वर्कपीस के पॉलिशिंग स्टेशन से निकलने के बाद होता है। स्थानांतरण रोलर्स, साइड गाइड, संचय टेबल, बंडलिंग उपकरण और पैकिंग संपर्क सतहों पर खरोंच या दबाव के निशान फिर से आ सकते हैं।
इसलिए एक मशीन-निकास नमूना पूरी लाइन के लिए पर्याप्त सबूत नहीं है। प्रोजेक्ट को डाउनस्ट्रीम हैंडलिंग के बाद उत्पाद का निरीक्षण करना चाहिए। यदि सतह उपस्थिति-महत्वपूर्ण है, तो लाइन डिज़ाइन को संरक्षित रोलर्स, नियंत्रित स्थानांतरण, स्वच्छ संपर्क सतहों या किसी अन्य हैंडलिंग व्यवस्था की आवश्यकता हो सकती है जो तैयार सतह को क्षतिग्रस्त होने से रोकती है।
स्टैंड-अलोन मशीन खरीद के बजाय लाइन के हिस्से के रूप में पॉलिशिंग पर चर्चा करने का यह भी एक कारण है। फिनिश का मूल्य तभी है जब वही स्थिति निरीक्षण और पैकिंग तक पहुंचती है।
अपस्ट्रीम और डाउनस्ट्रीम संचालन कैसे निर्दिष्ट किया जाना चाहिए?
| प्रक्रिया मुद्दा | समीक्षा करने की प्राथमिक प्रक्रिया | पॉलिश करने से पहले यह क्यों मायने रखता है? |
|---|---|---|
| बार मोड़/ख़राब सीधापन | सीधा करना | अस्थिर ज्यामिति लगातार संपर्क और फीडिंग को कम कर सकती है। |
| गहरी सतह परत/सीम | सामग्री को छीलना या सुधारना | पॉलिश करने से गहरे दोष आर्थिक रूप से दूर नहीं हो सकते। |
| OD/गोलाई नियंत्रण | केंद्रहीन पीसना | अंतिम कॉस्मेटिक फिनिशिंग से पहले ज्यामिति स्थापित की जानी चाहिए। |
| हल्की खरोंचें / अंतिम बनावट | पॉलिश करना | यह अंतिम कार्य है जिसके अनुसार स्टेशन को डिज़ाइन किया जाना चाहिए। |
| प्रक्रिया के बाद की खरोंचें | संभालना/पैकिंग करना | अंतिम समाप्ति को स्थानांतरण और भंडारण से बचना चाहिए। |
तालिका एक अनिवार्य प्रक्रिया मार्ग नहीं है. यह एक मशीन में दूसरे चरण की खराबी होने से रोकने का एक तरीका है।
पॉलिशिंग-लाइन समीक्षा के लिए खरीदार को क्या डेटा भेजना चाहिए?
प्रक्रिया-स्थिति की समीक्षा के लिए, आरएफक्यू सामान्य पॉलिशिंग-मशीन अनुरोध से अधिक व्यापक होना चाहिए। खरीदार को सामग्री ग्रेड या परिवार, वर्कपीस ज्यामिति, न्यूनतम और अधिकतम आकार, लंबाई, आने वाली सीधीता, मौजूदा सतह दोष, अपस्ट्रीम प्रक्रिया, अंतिम फिनिश लक्ष्य, स्वीकार्य आयामी परिवर्तन, थ्रूपुट आवश्यकता और डाउनस्ट्रीम हैंडलिंग विधि प्रदान करनी चाहिए।
यदि प्रोजेक्ट में कई सतह-परिष्करण चरण शामिल हैं, तो एक प्रक्रिया प्रवाह जोड़ें जिसमें दिखाया गया हो कि कहां धातु परिष्करण पॉलिशिंग मशीन बैठने की उम्मीद है. आपूर्तिकर्ता से प्रस्तावित अनुक्रम वापस करने और यह पहचानने के लिए कहें कि प्रत्येक चरण में कौन से दोष या आयामी परिवर्तन निर्दिष्ट हैं।
हैगे का चमकाने वाली मशीनें उपकरण खोज के लिए श्रेणी एक उपयोगी प्रारंभिक बिंदु है। प्रोजेक्ट-विशिष्ट समीक्षा के लिए, चित्र, वर्कपीस फ़ोटो, नमूना स्थिति और प्रस्तावित लाइन अनुक्रम के माध्यम से प्रस्तुत किया जा सकता है हैगे पूछताछ पृष्ठ.
पॉलिश करने से प्रक्रिया पूरी होनी चाहिए, अपरिभाषित प्रक्रिया के लिए क्षतिपूर्ति नहीं
"एक पॉलिश मशीन" की खोज के पीछे व्यावहारिक उत्तर यह है कि मशीन को तब तक सही ढंग से नहीं चुना जा सकता जब तक कि फिनिशिंग लाइन में इसकी भूमिका परिभाषित न हो। एक खरीदार को यह तय करके एक मजबूत परिणाम मिलता है कि किन दोषों को अपस्ट्रीम में संभाला जाता है, पॉलिशिंग चरण में क्या बदलाव होना चाहिए, उस फिनिश का निरीक्षण कैसे किया जाएगा, और डाउनस्ट्रीम हैंडलिंग इसे कैसे संरक्षित करेगी।
Haige के B2B खरीदारों के लिए, यह पॉलिशिंग को सामान्य मशीन श्रेणी से बार या ट्यूब फिनिशिंग प्रक्रिया के अंदर एक नियंत्रित चरण में बदल देता है।


